
Streszczenie
CUT E 350 i CUT E 600 są wejściową rodziną drutowych wycinarek elektroerozyjnych w aktualnym portfolio producenta występującego dziś pod marką UNITED MACHINING. Uzupełniają opisane wcześniej serie CUT F i CUT P Pro. Nie oznacza to, że wykonują „uproszczoną elektroerozję”. Nadal potrzebują generatora impulsów, stabilnej osi U/V, kontrolowanej wody dejonizowanej, automatycznego nawlekania, kompensacji drutu i wieloprzejściowej technologii. Różnica dotyczy zakresu automatyzacji, produktywności, dokładności granicznej i ceny systemu.
CUT E 350 ma skoki około 350 × 250 × 250 mm, a CUT E 600 około 600 × 400 × 350 mm. Obie obsługują typowy drut o średnicy 0,10–0,30 mm, stożki realizowane osiami U/V oraz automatyczne nawlekanie i ponowne nawlekanie. Wybór między nimi nie powinien opierać się tylko na długości detalu. Większa maszyna przyjmuje znacznie cięższy przedmiot i wyższą kolumnę materiału, lecz dłuższy drut, większa objętość wody oraz większy obszar roboczy wpływają na takt, termikę i koszt utrzymania.
Miejsce CUT E w czterostopniowej rodzinie
Producent porządkuje drutówki jako CUT E, CUT F, CUT P Pro i CUT X. CUT E jest nastawiona na efektywność i standardowe zadania. CUT F rozwija elastyczność oraz funkcje kontroli procesu, CUT P Pro zwiększa produktywność i automatyzację, a CUT X celuje w najwyższą dokładność. Granice nie są absolutne: dobrze utrzymana CUT E może wykonywać precyzyjne narzędzia, ale nie ma sensu kupować jej do zadania, w którym każda część wymaga możliwości dostępnej dopiero w wyższej serii.
Właściwą metodą jest stworzenie macierzy cech. Dla każdego detalu zapisuje się gabaryt, masę, wysokość cięcia, najmniejszy promień, wymaganą chropowatość, tolerancję, stożek, materiał, liczbę przejść, sposób mocowania i potrzebę bezobsługowego ponownego nawlekania. Dopiero wtedy wiadomo, czy CUT E jest ekonomiczną platformą, czy też oszczędność zakupu zostanie utracona przez dłuższy takt i ręczne interwencje.
CUT E 350: zwarta maszyna do typowych narzędzi i części
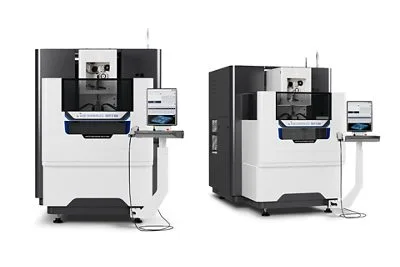
Skoki 350 × 250 × 250 mm obejmują wiele wkładek, stempli, matryc, elektrod, płytek, precyzyjnych szczelin i części mechanicznych. Producent podaje przestrzeń przedmiotu około 820 × 680 × 250 mm i dopuszczalną masę 400 kg. Różnica między skokiem a gabarytem przedmiotu jest istotna: detal może być większy od aktywnie ciętej cechy, jeżeli zmieści się w wannie, na ramie i nie koliduje z głowicami.
Mniejsza wanna skraca czynności związane z napełnianiem oraz ułatwia dostęp do mocowania. Nie oznacza automatycznie krótszego całego cyklu. Wysoki detal, mały offset i kilka przejść wykańczających mogą zajmować wiele godzin. Zwarta obwiednia ma największą wartość dla zakładu, który obrabia małe i średnie elementy, lecz chce zachować przemysłowy proces w wodzie oraz automatyczne nawlekanie.
CUT E 600: większy stół i wysokość cięcia
CUT E 600 zwiększa skoki do około 600 × 400 × 350 mm. Przestrzeń przedmiotu wynosi około 1030 × 800 × 350 mm, a maksymalna masa rośnie do około 1000 kg. Maszyna obsługuje duże płyty narzędziowe, zestawy kilku części oraz wyższe elementy. Ten wzrost nie jest jedynie geometryczny: cięższy detal wymaga innego transportu, punktów podparcia i oceny nośności przyrządu.
Wysokość 350 mm zwiększa wymagania wobec płukania i prostoliniowości drutu. Energia wyładowań jest rozłożona na dłuższym odcinku, a produkty erozji muszą opuścić szczelinę. Parametry dla płytki o wysokości 20 mm nie są punktem startowym dla bloku 300 mm. Technologia musi uwzględnić rodzaj materiału, średnicę drutu, ciśnienie w dyszach, odległość dysz i stan wody.
Drut 0,10–0,30 mm
Średnica drutu wpływa na minimalny promień, wytrzymałość w prowadzeniu, zdolność odprowadzania energii i prędkość cięcia. Drut 0,25 mm jest typowym kompromisem dla ogólnej produkcji. Cieńszy pozwala wykonać drobniejsze kontury, ale jest bardziej wrażliwy na nawlekanie, zanieczyszczenia, napięcie i intensywność impulsów. Grubszy może być korzystny przy ciężkim zgrubieniu, o ile prowadniki i technologia go obsługują.
Materiał drutu również ma znaczenie. Mosiądz, druty powlekane i konstrukcje dyfuzyjne różnią się przewodnictwem, wytrzymałością oraz zachowaniem w wysokiej części. Nie należy zamieniać drutu na podstawie ceny szpuli bez ponownego potwierdzenia technologii. Oszczędność kilku procent może zwiększyć liczbę zerwań albo zmienić szerokość szczeliny.
Generator i fizyka szczeliny
WEDM usuwa materiał przez serię kontrolowanych wyładowań między drutem i przewodzącym przedmiotem. Drut nie dotyka nominalnie powierzchni, a serwo utrzymuje warunki w szczelinie. Każdy impuls topi i odparowuje małą objętość, zaś woda chłodzi oraz usuwa produkty. Stabilność zależy od energii, przerwy, przewodności wody, płukania i geometrii.
Producent podaje maksymalną szybkość cięcia do około 300 mm²/min w warunkach testowych. Nie wolno dzielić pola przekroju przez tę liczbę i traktować wyniku jako czasu każdej części. Technologia zgrubna, wysokość, materiał, strategia wlotu, naroża, stożek i kolejne przejścia zmieniają prędkość. Najbardziej użytecznym wskaźnikiem jest czas programu technologicznego dla reprezentatywnego detalu.
Zgrubienie i kolejne przejścia
Pierwsze cięcie usuwa główny naddatek i ustala kontur z pewnym błędem warstwy przetopionej, prostoliniowości oraz chropowatości. Kolejne przejścia prowadzą drut po skorygowanej ścieżce przy mniejszej energii, usuwając warstwę i poprawiając wymiar. Producent deklaruje możliwość osiągania chropowatości rzędu Ra 0,14 µm w odpowiednim procesie, ale liczba przejść i warunki muszą odpowiadać temu celowi.
Nie każda cecha potrzebuje najgładszej powierzchni. Dodatkowy trim zwiększa czas, zużycie drutu, żywicy i energii. Dla powierzchni funkcjonalnej należy zdefiniować wymiar, chropowatość, warstwę zmienioną i kierunek późniejszej pracy. Dla otworu technologicznego jedno przejście może być wystarczające; dla krawędzi stempla potrzebny jest kontrolowany zestaw przejść oraz inspekcja.
Osie U/V i cięcie stożkowe
Górna głowica przesuwa się w osiach U/V względem dolnej, pochylając drut. CUT E realizuje stożki w określonym zakresie zależnym od wysokości i geometrii prowadzenia. Katalogowa wartość kąta jest zwykle podawana dla zadanej wysokości, dlatego nie można przenosić jej na dowolny detal. Im większa wysokość, tym większe przesunięcie głowicy potrzebne dla tego samego kąta.
Program stożkowy wymaga określenia płaszczyzny odniesienia, wysokości przedmiotu, punktu obrotu i kompensacji drutu. Błąd w wysokości nie przesuwa tylko całego konturu: może zmienić wymiar na górze i dole w przeciwnych kierunkach. Odbiór powinien obejmować pomiar obu przekrojów oraz kąta, a nie tylko jednego profilu.
Automatyczne nawlekanie
Automatyczne nawlekanie decyduje o wykorzystaniu maszyny w nocy. System musi przygotować końcówkę drutu, przeprowadzić ją przez górny tor, otwór startowy i dolną głowicę, a następnie odzyskać po zerwaniu. Skuteczność zależy od średnicy otworu, wysokości detalu, położenia dysz, czystości prowadników, jakości drutu i stanu noża.
Funkcja ponownego nawlekania w szczelinie jest szczególnie ważna przy długich konturach. Nie oznacza gwarancji dla każdej geometrii. Wąski kanał, duży stożek, deformacja odpadu albo nagromadzenie osadu może uniemożliwić przejście. Program bezobsługowy powinien zaczynać się od cech o potwierdzonej niezawodności i zawierać reakcję na powtarzający się błąd.
Otwór startowy i ciągłość konturu
Kontur wewnętrzny potrzebuje otworu startowego wykonanego wiertłem, drążarką otworową albo inną metodą. Otwór musi być wystarczająco prosty i czysty, aby drut przeszedł w całej wysokości. Jego położenie należy dobrać tak, by wejście do konturu nie uszkodziło powierzchni funkcjonalnej i pozostawiło stabilny mostek podtrzymujący odpad.
Przy konturze zewnętrznym można wejść od krawędzi, lecz miejsce wejścia nadal wpływa na ślad. Odcinany rdzeń może opaść, obrócić się i zakleszczyć drut. Stosuje się mostki, klejenie, magnesy, podpory lub zaplanowane zatrzymanie przed odcięciem. Sposób usunięcia odpadu jest częścią programu, a nie improwizacją operatora po alarmie.
Woda dejonizowana jako element procesu
Woda w WEDM jest dielektrykiem o kontrolowanej przewodności, chłodziwem i środkiem transportu produktów erozji. Układ filtrów usuwa cząstki, a żywica jonowymienna reguluje przewodność. Temperatura wpływa na maszynę, detal i szerokość szczeliny. Zanieczyszczenia z materiału, mocowania oraz wcześniejszych operacji obciążają układ.
Operator powinien śledzić przewodność, temperaturę, różnicę ciśnień filtrów i czas pracy żywicy. Sam alarm graniczny nie daje pełnego obrazu trendu. Gwałtowny wzrost zużycia żywicy może wskazywać wniesienie soli albo niewłaściwie umyty detal. Korozyjność wody wobec materiału również wymaga uwagi, zwłaszcza przy długim zanurzeniu stali.
Płukanie i odległość dysz
Najbardziej stabilne cięcie występuje zwykle przy dyszach blisko górnej i dolnej powierzchni. Szczelina między dyszą i detalem rozprasza strumień, zmniejsza ciśnienie w strefie i może pogorszyć odprowadzanie produktów. Wystające zaciski, stopień albo nierówna powierzchnia zmuszają do odsunięcia głowicy, dlatego pozornie wygodne mocowanie może wydłużyć czas.
Zbyt silne płukanie może odkształcać cienką część lub drut, a zbyt słabe sprzyja zwarciom. W narożach sterowanie redukuje energię i prędkość, ponieważ drut ma tendencję do opóźnienia i wybrzuszenia. Parametry należy dobierać jako zestaw; ręczne zwiększenie ciśnienia nie jest uniwersalną naprawą niestabilnego procesu.
Mocowanie: geometria, przewodzenie i dostęp
Przedmiot musi być stabilny, elektrycznie połączony i dostępny dla głowic. Rama WEDM, belki i uchwyty powinny podpierać detal blisko strefy cięcia, ale nie blokować ruchu ani płukania. Rdza, zgorzelina i olej mogą pogarszać kontakt. Przewód roboczy powinien mieć pewne połączenie, zwłaszcza przy dużych płytach i złożonych przyrządach.
Mocowanie nie może wprowadzać naprężenia, które uwolni się po przecięciu. Hartowana płyta z naprężeniami własnymi może rozewrzeć szczelinę i zacisnąć drut. Strategia obejmuje obróbkę wstępną, odprężanie, pozostawienie mostków, zmianę kolejności konturów oraz przejścia wyrównujące. WEDM nie usuwa fizyki półfabrykatu tylko dlatego, że siły makroskopowe są małe.
Dokładność i budżet błędu
Błąd części zawiera geometrię osi, stan prowadników, średnicę i zużycie drutu, offset, temperaturę, wysokość, płukanie, odkształcenie detalu oraz metodę pomiaru. Powtarzalność osi nie jest równa tolerancji konturu. Naroże, odcinek prosty i wysoki stożek mają inne mechanizmy błędu.
Kwalifikacja powinna używać cechy reprezentatywnej: prostych w X/Y, okręgu, naroży, szczeliny i – jeśli potrzebny – stożka. Pomiar wykonuje się po ustabilizowaniu temperatury i oczyszczeniu powierzchni. Korekcję technologii wprowadza się na podstawie rozpoznanego trendu, nie pojedynczej różnicy na jednej współrzędnej.
Powierzchnia i warstwa zmieniona
Wyładowania pozostawiają kratery i cienką warstwę materiału przetopionego. Jej grubość maleje po przejściach wykańczających. Dla matrycy liczy się nie tylko Ra, ale także nośność profilu, mikropęknięcia, stan krawędzi i późniejsza praca tribologiczna. Dla części zmęczeniowej wymagania mogą być inne niż dla narzędzia do wykrawania.
Jeżeli powierzchnia będzie polerowana, naddatek i kierunek trzeba przewidzieć. Polerowanie nie zawsze usuwa całą warstwę zmienioną, a agresywna obróbka może zepsuć geometrię. Specyfikacja powinna rozdzielać wymiar po WEDM, chropowatość oraz ewentualne wykończenie wtórne.
Sterowanie i przygotowanie danych
Typowy przepływ obejmuje CAD, wybór konturu, technologię dla materiału i wysokości, offsety kolejnych przejść, punkty nawlekania oraz kod dla maszyny. Sterowanie CUT E korzysta z przemysłowego interfejsu opartego na systemie Windows i pozwala przygotować zadanie oraz monitorować proces. Wygodny ekran nie zastępuje kontroli wersji.
Plik części powinien być związany z rewizją rysunku, materiałem, wysokością, drutem i tabelą technologii. Zmiana grubości o kilka milimetrów może wymagać innego programu technologicznego. Program, który wykonał poprawną część, trzeba archiwizować wraz z ustawieniami i raportem, zamiast odbudowywać go z samego DXF.
Bezobsługowa praca i szpule drutu
Rodzina może korzystać z typowych szpul oraz większego zapasu drutu, zależnie od wyposażenia. Większa szpula wydłuża czas bez interwencji, lecz nie usuwa ograniczenia filtrów, żywicy, odbioru odpadu i niezawodności nawlekania. Czas autonomii liczy się dla całej celi, nie tylko masy drutu podzielonej przez jego zużycie.
Przed nocą operator sprawdza trasę drutu, pojemnik odpadowy, filtry, poziom wody, mocowanie i kolejność cech. Pierwsze wykonanie nowego programu powinno być obserwowane. Nocny plan warto ułożyć od najbardziej niezawodnych konturów, aby błąd jednego ryzykownego otworu nie zatrzymał wszystkich późniejszych części.
Utrzymanie prowadników i toru drutu
Prowadniki, styki zasilające, rolki, noże i dysze są elementami eksploatacyjnymi. Osad zmienia ich geometrię i opór. Zużyty styk może powodować niestabilne zasilanie, a uszkodzony prowadnik zmianę położenia drutu. Część objawów przypomina błąd technologii: zerwania, paski na powierzchni albo różny wymiar góra–dół.
Plan utrzymania powinien łączyć interwał z obserwacją. Po czyszczeniu wykonuje się kontrolę ustawienia i test nawlekania. Wymiana jednego elementu bez oceny całego toru może przenieść problem. Zapasy krytyczne obejmują filtry, żywicę, prowadniki dla używanych średnic, styki, noże i elementy uszczelniające.
Zużycie mediów i koszt godziny
Koszt WEDM zawiera drut zużywany jednokrotnie, filtry, żywicę, wodę, energię, styki, prowadniki i pracę przygotowania. Dłuższe przejścia poprawiają powierzchnię, ale zwiększają koszt. Czas maszyny może być niski względem wartości precyzyjnej części, dlatego redukowanie liczby trimów bez uzgodnienia funkcji jest fałszywą oszczędnością.
Z drugiej strony wykonywanie wszystkich powierzchni w najwyższej klasie marnuje zdolność. Technolog powinien przypisać liczbę przejść do cechy. Kalkulacja powinna oddzielać czas zajęcia maszyny od czasu pracy operatora, ponieważ długi stabilny cykl może być ekonomiczny mimo wielu godzin zegarowych.
CUT E 350 czy CUT E 600
CUT E 350 jest lepsza, gdy zdecydowana większość części mieści się w mniejszej wannie, masa jest umiarkowana, a zakład ceni mały ślad i łatwy dostęp. CUT E 600 ma uzasadnienie dla długich płyt, cięższych przyrządów, większej liczby detali na ramie oraz wysokości do 350 mm. Kupowanie E 600 „na wszelki wypadek” zwiększa zajęte miejsce i kapitał, ale kupowanie E 350 bez sprawdzenia typowych przyrządów może zablokować rozwój.
Należy analizować histogram rzeczywistych zleceń. Jeśli 95 procent mieści się w E 350, a pozostałe pięć można zlecić, mniejsza maszyna może wygrać. Jeżeli duża płyta pozwala ułożyć osiem części i pracować całą noc, E 600 może zwiększyć wykorzystanie mimo podobnej prędkości jednostkowego cięcia.
CUT E czy CUT F/P Pro
Wyższa seria jest właściwa, gdy część wymaga jej dokładności, zaawansowanego prowadzenia procesu, monitorowania, automatyzacji albo szczególnej produktywności. Nie należy zakładać, że CUT E będzie zawsze wolniejsza w prostym konturze. Różnica ujawnia się w trudnych narożach, wysokich częściach, wielu przejściach, jakości końcowej i bezobsługowym wykonaniu złożonych zadań.
Porównanie ofertowe powinno używać tego samego pliku części i kryteriów. Producent lub integrator przygotowuje technologię dla każdej maszyny, a zakład mierzy czas, wynik, zużycie drutu i liczbę interwencji. Tabela katalogowa nie ujawnia, ile razy operator będzie musiał odzyskać proces w danym detalu.
Inni producenci na tym poziomie
Segment wejściowych i średnich WEDM obejmuje także serie Mitsubishi MV-S i MV-R, Makino U, Sodick AL oraz maszyny FANUC ROBOCUT. Każdy producent inaczej rozkłada nacisk między napęd, generator, automatyczne nawlekanie, sterowanie i serwis. Porównywalny skok nie oznacza porównywalnej technologii ani kosztu posiadania.
W przetargu należy wymagać cięcia próbnego, wykazu mediów, interwałów utrzymania, ceny materiałów eksploatacyjnych i czasu serwisu w Polsce. Ważna jest także migracja danych: format wejściowy, licencje, transfer programu, kopia ustawień i dostęp do tabel technologicznych. Maszyna jest częścią systemu, nie samodzielną skrzynią.
Bezpieczeństwo i sytuacje awaryjne
WEDM nie ma wirującego freza, ale zawiera wysokie napięcie impulsowe, ciężkie przedmioty, poruszające się osie, wodę, automatyczne mechanizmy i ostre odpady. Załadunek 1000 kg wymaga kwalifikowanego zawiesia i planu. Rdzeń odcięty z płyty może spaść, uszkodzić głowicę albo uwięzić drut.
Osłon i blokad nie wolno obchodzić. Serwis toru drutu wykonuje się po bezpiecznym zatrzymaniu, a podnoszenie detalu po odłączeniu i sprawdzeniu obwiedni. Woda z dodatkami i osadem metalicznym wymaga gospodarki zgodnej z materiałem obrabianym. Cięcie stopu toksycznego albo promieniotwórczego zmienia wymagania dla filtrów i odpadu.
Odbiór i próbka kwalifikacyjna
Odbiór obejmuje geometrię, stan wody, nawlekanie dla używanych średnic, cięcie pionowe, stożek, zgrubienie i przejścia wykańczające. Próbka powinna mieć naroża, otwór, prostą, łuk i mostek. Dla CUT E 600 warto dodać cechę w wysokim detalu albo test w skrajnych obszarach stołu.
Wynik mierzy się metodą o niepewności odpowiedniej do tolerancji. Chropowatość ocenia się we właściwym kierunku, a nie przez wrażenie optyczne. Raport powinien zawierać temperaturę, przewodność, drut, wysokość, technologię, liczbę przejść i czas. Bez tych danych próbki nie da się użyć jako stanu bazowego.
Checklista wdrożenia
- Zbierz rozkład gabarytów, mas, wysokości i tolerancji rzeczywistych części.
- Sprawdź przestrzeń przedmiotu, nie tylko skoki osi.
- Potwierdź średnice i rodzaje drutu obsługiwane przez komplet prowadników.
- Określ liczbę przejść dla każdej klasy powierzchni.
- Zaprojektuj otwory startowe, wejścia, mostki i bezpieczne usuwanie rdzeni.
- Zminimalizuj odległość dysz bez ryzyka kolizji z mocowaniem.
- Zdefiniuj kontrolę przewodności, temperatury, filtrów i żywicy.
- Przetestuj nawlekanie po zerwaniu w reprezentatywnej geometrii.
- Zarchiwizuj technologię razem z rewizją części i raportem pomiarowym.
- Policz koszt drutu, filtrów, żywicy, styków i prowadników.
- Wykonaj próbę odbiorową pionową, stożkową i wieloprzejściową.
- Uzgodnij serwis, zapas części i czas reakcji przed uruchomieniem produkcji.
Podsumowanie
CUT E 350 i 600 rozszerzają portfolio AgieCharmilles w stronę zakładów, które potrzebują pełnego procesu WEDM, ale nie wykorzystają wszystkich funkcji CUT F, CUT P Pro albo CUT X. E 350 jest zwarta i wystarczająca dla dużej części narzędziowni. E 600 zwiększa obwiednię, wysokość i masę detalu, dając możliwość wielostanowiskowej pracy oraz cięcia dużych płyt.
Wartość maszyny zależy od systemu: drutu, wody, prowadników, płukania, mocowania, technologii i pomiaru. Maksymalna prędkość oraz chropowatość są granicami w określonych warunkach, nie jednoczesną obietnicą. Najlepszy wybór powstaje po próbnym wykonaniu rzeczywistej części i policzeniu liczby interwencji, zużycia oraz pełnego czasu przepływu.
Realistyczne ceny CUT E
Tabela dotyczy cen netto samej, sprawnej wycinarki używanej. Nie obejmuje transportu, wniesienia, uruchomienia, żywicy jonowymiennej, drutu, uchwytów ani szkolenia. Punktem odniesienia są między innymi europejskie oferty CUT E 350 z 2018 roku za 65 tys. EUR oraz młodszych CUT E 600. Kwoty EUR przeliczono orientacyjnie po 4,31 zł.
| Model i stan | Typowe roczniki | Realistyczny przedział netto | Podstawa interpretacji |
|---|---|---|---|
| CUT E 350, sprawna maszyna pierwszej generacji | 2015–2019 | 190–330 tys. zł | cena rośnie przy małym przebiegu, osi Z 250 mm i bogatym oprzyrządowaniu |
| CUT E 350, nowsza lub po udokumentowanym serwisie | 2020–2025 | 280–430 tys. zł | rynek jest płytki; ważniejszy od samego rocznika jest stan nawlekania i generatora |
| CUT E 600, pierwsza generacja | 2016–2020 | 240–450 tys. zł | większy zbiornik, cięższy detal i wyższy koszt relokacji |
| CUT E 600, młoda, mało używana | 2021–2025 | 360–570 tys. zł | ofertę aukcyjną należy odróżnić od ceny maszyny sprawdzonej pod prądem |
Najbardziej konkretna oferta użyta do kalibracji to CUT E 350 z 2018 roku, 2379 godzin, za 65 tys. EUR. Cena aukcyjna może być niższa, ale nie daje automatycznie gwarancji geometrii, sprawnego nawlekania i kompletnego wyposażenia dielektryka.
Materiały powiązane
- AgieCharmilles CUT F i CUT P Pro: drutowe wycinarki EDM
- Mitsubishi MV2400S–MV4800S i MP1200–MP4800: wycinarki WEDM