
Streszczenie
Rodziny VC-Ez i QT-Ez zajmują w ofercie Mazaka miejsce poniżej najbardziej rozbudowanych centrów VARIAXIS, VTC i tokarek QUICK TURN. Nie są jednak obrabiarkami amatorskimi ani uproszczonymi kopiami maszyn produkcyjnych. VC-Ez jest pełnowymiarowym pionowym centrum ze stożkiem 40, magazynem narzędzi, chłodziwem i sterowaniem MAZATROL SmoothEz, a QT-Ez jest tokarką produkcyjną dostępną także z narzędziami napędzanymi, osią Y i przeciwwrzecionem. Oszczędność wynika z ograniczenia liczby wariantów, ujednolicenia zespołów i lokalnej produkcji, nie z rezygnacji z podstawowej architektury centrum CNC.
Ta grupa jest ważna dla zakładu, który wyrósł z maszyny narzędziowni albo kompaktowego CNC i potrzebuje pierwszego stanowiska seryjnego. Najtańszy zakup nie zawsze oznacza jednak najniższy koszt części. Dobór musi uwzględniać skoki, moment wrzeciona, liczbę narzędzi, drogę wióra, automatyzację, serwis oraz czas przezbrojenia. Szczególnie istotne jest rozdzielenie amerykańskiej rodziny VC-Ez 16/20/26/32 od europejskiej i azjatyckiej serii VC-Ez IP 410/510/660: podobna nazwa nie oznacza identycznej konfiguracji.
Gdzie seria Ez leży w portfolio Mazaka
Mazak buduje ofertę z kilku nakładających się rodzin. VTC wykorzystuje ruchomą kolumnę i obsługuje długie części, VARIAXIS służy do wieloosiowej obróbki złożonych detali, a QUICK TURN obejmuje szeroki zakres tokarek konfigurowanych do konkretnego zadania. Seria Ez redukuje liczbę decyzji ofertowych i skupia się na popularnych układach: pionowym centrum trzyosiowym, kompaktowym centrum pięcioosiowym oraz tokarce z uchwytem 8–12 cali.
Nie należy porównywać tych maszyn wyłącznie po mocy lub skoku. Maszyna wejściowa ma sens wtedy, gdy jej uproszczenia pokrywają się z rzeczywistą produkcją. Jeżeli zakład nie potrzebuje głowicy uchylnej, podziału długiego stołu ani automatycznej wymiany palet, zapłacenie za prostszą kinematykę może zwiększyć rentowność. Jeżeli jednak połowa zleceń wymaga drugiego zamocowania, dodatkowej osi albo częstego ładowania ciężkich części, pozornie droższa architektura może skrócić przepływ.
Dwie rodziny VC-Ez, których nie wolno mieszać
Na rynku północnoamerykańskim Mazak przedstawia modele VC-Ez 16, 20, 26 i 32. Liczba odpowiada klasie długości ruchu osi X w calach, a seria wykorzystuje wrzeciono CAT40 o prędkości 12 000 obr./min. W zależności od modelu rosną skoki, stół i dopuszczalna masa przedmiotu. Dostępne są magazyny 30-narzędziowe oraz opcjonalne większe magazyny, a układ ma prowadnice rolkowe i wstępnie napięte śruby kulowe.
W Europie spotyka się VC-Ez 410 IP, 510 IP i 660 IP. Są to centra z wrzecionem BT40 12 000 obr./min, stołami odpowiednio około 950 × 410, 1250 × 492 i 1400 × 610 mm oraz magazynami 24- albo 30-pozycyjnymi. Modele są wytwarzane w Indiach dla określonych rynków. Oznaczenia, stożek, wyposażenie bazowe, certyfikacja i dostępność opcji należy więc potwierdzać w ofercie regionalnej, zamiast przepisywać tabelę z innego kontynentu.
VC-Ez 16, 20, 26 i 32: co naprawdę skaluje się z numerem
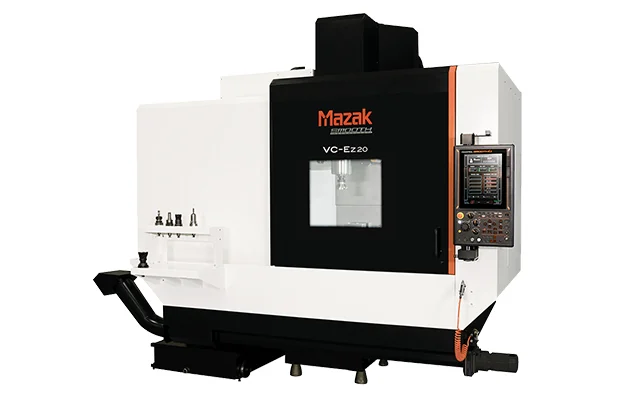
Wzrost modelu daje przede wszystkim dłuższy stół i większy obszar roboczy. VC-Ez 16 jest przeznaczony do małych korpusów, płytek, uchwytów i części mieszczących się w zwartej obwiedni. VC-Ez 20 jest naturalnym pierwszym centrum dla warsztatu ogólnego. VC-Ez 26 i 32 umożliwiają rozmieszczenie kilku imadeł, obróbkę dłuższych płyt oraz podział stołu na strefy operacyjne. Sama długość X nie mówi jednak, czy zmieszczą się oprawki, sonda, czwarta oś i łapy.
Przy wyborze należy narysować rzeczywistą obwiednię: przedmiot, uchwyt, wystające śruby, narzędzie w najdłuższej oprawce, nos wrzeciona oraz przestrzeń na ruch w osi Y i Z. Dłuższy stół zwiększa możliwości, ale może wydłużyć dojście operatora, zwiększyć ilość chłodziwa i zajęte miejsce. Jeżeli wszystkie części są mniejsze niż jedno imadło, dodatkowy skok ma wartość tylko wtedy, gdy zostanie wykorzystany do wielostanowiskowości albo automatyzacji.
VC-Ez 410 IP, 510 IP i 660 IP
Seria IP tworzy czytelną drabinę. Model 410 służy do mniejszych części i ograniczonej powierzchni hali. Model 510 wydłuża stół do klasy pozwalającej wygodnie pracować w dwóch imadłach. Model 660 zwiększa szerokość i długość stołu, co jest istotne dla płyt, korpusów oraz wielu detali ustawianych w jednym cyklu. W całej rodzinie wspólne wrzeciono i podobna logika sterowania upraszczają szkolenie.
Producent podaje dla tej serii wrzeciono 12 000 obr./min i moc zależną od regionalnego wariantu, a także opcjonalne chłodzenie śrub kulowych. Chłodzenie nie jest dodatkiem kosmetycznym. Przy długiej serii ciepło nakrętki i łożysk może zmieniać położenie osi; ograniczenie tej zmiany poprawia stabilność, lecz nie zwalnia z rozgrzewki, pomiaru części i kontroli temperatury chłodziwa.
Pętla siły i prowadnice rolkowe
VC-Ez wykorzystuje prowadnice liniowe z elementami tocznymi. Ich zaletą są małe opory, wysoka prędkość ruchów i przewidywalne smarowanie. Prowadnica rolkowa ma większą sztywność kontaktową niż porównywalna kulkowa, ale nadal pracuje inaczej niż ciężka prowadnica ślizgowa. Zdolność do skrawania wynika z całej pętli: narzędzie–wrzeciono–głowica–kolumna–podstawa–stół–mocowanie–przedmiot.
Marketingowe określenie „heavy duty” nie zastępuje próby. Dla stali ważne są moment przy używanych obrotach, wysięg, szerokość wejścia i częstotliwości własne układu. Dla aluminium ograniczeniem może być odprowadzanie wióra i dostępna prędkość, a dla dokładnego wykańczania – termika. Test odbiorowy powinien obejmować reprezentatywną część, a nie tylko pomiar ruchu bez obciążenia.
Wrzeciono 40: prędkość nie opisuje całego napędu
Stożek CAT40 albo BT40 daje dostęp do przemysłowego systemu oprawek, frezów walcowo-czołowych, wierteł, głowic i sond. Maksymalne 12 000 obr./min wystarcza do większości operacji w stali i aluminium, lecz sama wartość maksymalna nie mówi o momencie w dolnym zakresie. Należy sprawdzić wykres mocy i momentu konkretnej wersji oraz czas pracy znamionowej.
Duża głowica na długim wysięgu może przekroczyć dopuszczalną masę lub moment magazynu. Narzędzie wyważone dla 12 000 obr./min nie jest automatycznie bezpieczne po kolejnej wymianie płytki. Karta narzędzia powinna zawierać całkowitą długość, średnicę, masę, wyważenie i sąsiednie gniazda wymagające pozostawienia pustego miejsca.
Magazyn 24, 30 lub 50 narzędzi
Liczba gniazd wpływa na autonomię bardziej niż na czas pojedynczej operacji. Dwadzieścia cztery pozycje wystarczą dla prostych rodzin detali, lecz część zajmują sonda, trzpień pomiarowy, frezy do fazowania oraz narzędzia rezerwowe. Przy wielu zleceniach małoseryjnych magazyn 30 lub 50 pozycji pozwala pozostawić bazowy zestaw i ograniczyć ryzyko pomyłek podczas przezbrojenia.
Większy magazyn nie rozwiąże problemu złego zarządzania trwałością. Sterowanie musi znać identyfikator, korekcję i stan narzędzia, a operator powinien odróżniać gniazdo od logicznego numeru T. Jeżeli istnieje funkcja narzędzia siostrzanego, próg zmiany musi opierać się na rzeczywistym zużyciu i ryzyku części. Automatyczna zamiana zużytego freza na drugi o niewłaściwej korekcji tylko automatyzuje brak.
MAZATROL SmoothEz
SmoothEz łączy programowanie konwersacyjne MAZATROL z wykonywaniem kodu EIA/ISO. Dla części pryzmatycznej operator może opisać materiał, cechy, narzędzia i warunki, a sterowanie tworzy sekwencję. Dla modeli złożonych naturalny jest CAM i postprocesor. Oba sposoby powinny korzystać ze wspólnej tabeli narzędzi, baz i zasad wersjonowania.
Programowanie na pulpicie skraca drogę dla prostych prac, ale nie usuwa potrzeby symulacji i przeglądu. Trzeba potwierdzić jednostki, płaszczyznę, bazę, wysokość bezpieczną, korekcję promienia i zachowanie po wznowieniu. Program z CAM wymaga postprocesora przeznaczonego dla dokładnej kinematyki i opcji sterowania. Nazwa SmoothEz nie gwarantuje identycznego zestawu funkcji na każdej maszynie.
Thermal Shield i kompensacja cieplna
System kompensacji wykorzystuje model maszyny oraz informacje temperaturowe do ograniczania dryfu. Jest użyteczny, ponieważ źródła ciepła zmieniają się w czasie: wrzeciono, śruby, pompy, chłodziwo i otoczenie nie osiągają równowagi jednocześnie. Kompensacja jest korektą przewidywanego zachowania, nie pomiarem gotowej części.
Proces nadal wymaga zdefiniowanej rozgrzewki, utrzymania czujników i kontroli wzorca. Jeżeli drzwi hali otwierają się zimą albo chłodziwo wraca z inną temperaturą, model może pracować poza stanem, dla którego został dostrojony. Sondowanie cechy w trakcie serii może korygować trend, lecz trzeba ograniczyć wielkość automatycznej korekty i zablokować reakcję na wynik odstający.
VC-Ez 16X: pięć osi w serii wartościowej
VC-Ez 16X rozszerza rodzinę o stół uchylno-obrotowy i obróbkę pięcioosiową. Jest przeznaczony do mniejszych części, dla których redukcja liczby zamocowań ma większą wartość niż duży stół. Pięć osi nie oznacza automatycznie ciągłej interpolacji we wszystkich programach. Wiele części korzysta głównie z indeksowania 3+2, które upraszcza dostęp i zachowuje stabilne ustawienie.
Przed zakupem trzeba sprawdzić dopuszczalną masę oraz średnicę przedmiotu w pełnym zakresie kątów, moment stołu, położenie punktu obrotu, TCP, kalibrację i zakres sondy. Mała pięcioosiówka może zakończyć część w jednym mocowaniu, ale wymaga bardziej rygorystycznego postprocesora oraz pomiaru kinematyki niż centrum trzyosiowe.
QT-Ez: tokarka nie tylko do prostego toczenia
QT-Ez jest oferowana w klasach uchwytu około 8, 10 i 12 cali oraz w konfiguracjach odpowiadających prostemu toczeniu, narzędziom napędzanym, osi Y i przeciwwrzecionu. Najprostszy wariant jest dobry dla wałków, pierścieni i tulei obrabianych z jednego zamocowania. Wersja M dodaje wiercenie i frezowanie, Y poprawia zakres operacji poza osią, S pozwala przejąć część, a MSY łączy te funkcje.
Każda litera ma konsekwencje dla programu, uchwytów, liczby narzędzi i taktu. Przeciwwrzeciono redukuje ręczne odwracanie, ale potrzebuje przechwytu, synchronizacji i drugiego zestawu baz. Oś Y może wyeliminować mimośrodowe mocowanie, lecz zwiększa wymagania dla postprocesora. Narzędzia napędzane pozwalają zamknąć część na jednej maszynie, ale nie zawsze mają moc i sztywność pionowego centrum.
QT-Ez a klasyczny QUICK TURN
Klasyczny QUICK TURN daje szerszą skalę rozmiarów, opcji i konfiguracji technologicznych. QT-Ez celuje w popularny środek rynku oraz łatwiejsze zestawienie kompletnej maszyny. Jeżeli proces wymaga nietypowej średnicy przelotu, bardzo długiego wałka, podtrzymki, szczególnej głowicy lub rozbudowanej automatyki, QUICK TURN może być właściwszą platformą.
Porównanie powinno odbywać się na karcie części. Dla każdej operacji zapisuje się narzędzie, potrzebną oś, moc, moment, przechwyt, sposób usunięcia wióra i pomiar. Następnie liczy się liczbę ręcznych interwencji. Tańsza tokarka bez drugiego wrzeciona może mieć niższy koszt zakupu, a wyższy koszt detalu z powodu drugiej operacji i dodatkowego zapasu między bazami.
Mocowanie i strefa pracy centrum pionowego
Na VC-Ez typowym początkiem jest imadło precyzyjne albo system punktu zerowego. Imadło powinno być ustawione czujnikiem i podparte tak, aby siła zamknięcia nie wyginała stołu ani podstawy. Wysokie szczęki miękkie zwiększają moment od siły skrawania. Dla płyt trzeba rozmieścić łapy poza ścieżką i uwzględnić sprężyste uwolnienie naprężeń po zdjęciu materiału.
Podział stołu na kilka stanowisk zwiększa czas pracy między otwarciami drzwi, lecz może także zwiększyć czas oczekiwania pierwszej części oraz ilość produkcji w toku. Dla krótkich serii często lepsze jest jedno stanowisko i szybka wymiana palety ręcznej. Dla rodzin części warto stosować wspólną bazę i modułowe szczęki, ale tylko po analizie dostępu narzędzia.
Wióry, chłodziwo i stabilność długiego cyklu
Wydajność centrum jest ograniczana nie tylko mocą wrzeciona. Aluminium tworzy dużą objętość wiórów, stal długie wióry wiertnicze, a żeliwo drobny ścierny osad. Trzeba ocenić kierunek spadku osłon, wydajność płukania, filtrację, pojemność zbiornika i dostęp do czyszczenia. Przenośnik może usuwać wióry z dna, lecz nie zapobiega ich gromadzeniu na imadle i sondzie.
Chłodziwo wymaga kontroli stężenia, pH, oleju obcego i temperatury. Zbyt mały zbiornik wobec mocy procesu szybko się ogrzewa. Wysokociśnieniowe chłodzenie przez wrzeciono poprawia wiercenie i usuwanie wióra, ale zwiększa wymagania filtracji. Przed zamówieniem należy sprawdzić ciśnienie, przepływ i dopuszczalną średnicę kanału, a nie samo hasło „through spindle coolant”.
Automatyzacja serii Ez
Proste centrum można automatyzować cobotem lub robotem, jeżeli drzwi, imadło, sygnały i strefa odkładania są przygotowane. VC-Ez 16X może występować w pokazowych konfiguracjach z obsługą automatyczną, a QT-Ez jest naturalnym odbiorcą podajnika pręta, podajnika detali albo robota. O powodzeniu decyduje jednak nie ramię, lecz niezawodne usunięcie wióra i kontrola uchwytu.
Interfejs powinien rozróżniać gotowość maszyny, otwarcie drzwi, stan zacisku, zakończenie programu, alarm oraz bezpieczne pozwolenie na wejście. Program PLC musi obsłużyć brak części, część podwójną, niewłaściwy chwyt i restart. Pierwsza automatyzacja powinna obejmować detal o stabilnym procesie; robot nie jest sposobem na ukrycie losowego łamania narzędzia.
Pomiar i kwalifikacja pierwszej sztuki
Sonda przedmiotu skraca ustawienie bazy i może sprawdzać położenie półfabrykatu. Sonda narzędzia wykrywa długość i część uszkodzeń. Żadna nie zastępuje pomiaru niezależnego. W pierwszej sztuce należy potwierdzić cechy bazowe, wymiary krytyczne, geometrię i powierzchnię przyrządem o odpowiedniej niepewności.
Cykl pomiarowy musi mieć strategię dla wyniku poza zakresem. Niewielką korekcję trendu można zastosować automatycznie, ale duża różnica powinna zatrzymać proces. Powtarzanie pomiaru do uzyskania wyniku poprawnego jest błędem, jeśli nie zapisuje się wszystkich prób. Sonda zabrudzona wiórem może być bardzo powtarzalna i jednocześnie systematycznie błędna.
Próba odbiorowa maszyny
Odbiór zaczyna się od zgodności wyposażenia, poziomowania, mediów, bezpieczeństwa i dokumentacji. Następnie sprawdza się bicie wrzeciona, pozycjonowanie, powtarzalność, geometrię stołu, działanie magazynu, pomp, przenośnika, sond i komunikacji. Wynik laserowego pomiaru osi nie dowodzi jeszcze zdolności procesu pod obciążeniem.
Próba skrawania powinna zawierać planowanie, kieszeń, otwory, interpolowany okrąg i cechę wykonywaną po rozgrzaniu. Na tokarce potrzebne są średnice w kilku położeniach Z, czoło, otwór oraz operacja narzędziem napędzanym, jeśli występuje. Kryteria i metoda pomiaru muszą być zapisane przed próbą, aby wynik nie został oceniony uznaniowo.
Produktywność: czas cyklu i czas przepływu
Szybszy przejazd jałowy ma znaczenie w programie z wieloma krótkimi ruchami, lecz w ciężkim zgrubieniu dominuje czas skrawania. Zmiana narzędzia ma znaczenie przy wielu krótkich operacjach, a pojemność magazynu przy rodzinach części. Należy rozłożyć takt na załadunek, zamknięcie drzwi, sondowanie, skrawanie, wymiany, płukanie, pomiar i rozładunek.
Ważniejszy bywa czas od wydania zlecenia do dobrej części. Programowanie konwersacyjne może skrócić przygotowanie prostego detalu, a standardowe imadło redukuje oczekiwanie na przyrząd. Z kolei pięć osi albo przeciwwrzeciono redukuje kolejkę między operacjami. Ekonomika powinna obejmować także brak poprawki, transportu i ponownego ustalania.
Koszt stanowiska, nie cena korpusu
Kompletne wdrożenie obejmuje oprawki, uchwyty, sondy, chłodzenie, przenośnik, odciąg mgły, transformator, sprężone powietrze, transport, posadowienie, CAM, postprocesor i szkolenie. Pierwszy pakiet narzędzi może kosztować istotną część różnicy między modelami. Jeżeli maszyna ma pracować nocą, potrzebne są dodatkowo kontrola narzędzia, gospodarka wiórami i zdalna sygnalizacja.
Nie wszystkie opcje trzeba kupować natychmiast, ale trzeba wiedzieć, które są możliwe do dołożenia. Przygotowanie fabryczne pod sondę, chłodzenie przez wrzeciono albo większy magazyn może być tańsze na etapie zamówienia niż późniejsza przebudowa. Oferta powinna jednoznacznie wymieniać wariant regionalny, sterowanie, stożek, magazyn i pakiet bezpieczeństwa.
Orientacyjne budżety VC-Ez i QT-Ez
Seria Ez jest młoda, dlatego rynek używany jest płytki. Poniższe kwoty są orientacyjnymi cenami netto samej maszyny: dla młodych sztuk używanych albo — gdy brak reprezentatywnych ofert — budżetem na nową, typowo skonfigurowaną maszynę. Nie obejmują automatyzacji, oprzyrządowania i uruchomienia w Polsce.
| Model i konfiguracja | Rodzaj ceny | Realistyczny przedział netto |
|---|---|---|
| VC-Ez 16, trzy osie | nowa lub prawie nowa | 470–680 tys. zł |
| VC-Ez 16X, pięć osi | nowa lub prawie nowa | 720–970 tys. zł |
| VC-Ez 20, trzy osie | nowa lub prawie nowa | 550–780 tys. zł |
| VC-Ez 20X, pięć osi | nowa lub prawie nowa | 820 tys.–1,1 mln zł |
| QT-Ez 8/10, dwie osie | nowa lub prawie nowa | 330–500 tys. zł |
| QT-Ez 8/10 M albo MY | nowa lub prawie nowa | 430–650 tys. zł |
| QT-Ez 8/10 MSY | nowa lub prawie nowa | 570–820 tys. zł |
| QT-Ez 12, M/MY/MSY | nowa lub prawie nowa | 520–900 tys. zł |
Zakresy mają mniejszą pewność niż dla starszej Quick Turn, ponieważ producent nie publikuje pełnego cennika, a dealerzy rzadko pokazują ceny. Publiczne relacje z rynku amerykańskiego wskazują VC-Ez 16X z pełnymi opcjami poniżej 250 000 dolarów oraz około 30 000 dolarów różnicy do większego VC-Ez 20X. W zapytaniu należy zatem wymagać rozbicia ceny korpusu, osi obrotowych, sond, TSC, magazynu i pakietów sterowania.
Utrzymanie i dostępność
Codzienna obsługa obejmuje ciśnienie powietrza, poziom i stan chłodziwa, smarowanie, czystość stożka, odprowadzanie wióra oraz wzrokową kontrolę osłon. Trend obciążenia wrzeciona i czasu zmiany narzędzia może ujawnić problem wcześniej niż alarm. Dla tokarki dochodzi kontrola uchwytu, ciśnienia hydrauliki, szczęk i wyciągnięcia pręta.
Serwis należy oceniać przed zakupem: lokalizacja technika, czas dostawy typowych części, kopia parametrów, procedura odzyskania sterowania i dostęp do dokumentacji. Ujednolicenie kilku maszyn Ez może zmniejszyć zapas oprawek i czas szkolenia. Zależność od jednej platformy zwiększa jednak znaczenie dobrej umowy serwisowej i archiwizacji danych.
Kiedy VC-Ez jest właściwym pierwszym centrum
VC-Ez jest mocnym kandydatem, gdy produkcja obejmuje typowe części pryzmatyczne, seria uzasadnia magazyn narzędzi, a zakład chce wejść w przemysłowy ekosystem bez kupowania pięcioosiowej platformy najwyższej klasy. Model wybiera się pod rzeczywisty układ mocowania. Najmniejsza maszyna może być najbardziej wydajna, jeśli operator łatwo sięga do stołu, a większe detale nie występują.
Nie jest właściwym wyborem, jeżeli część stale przekracza obwiednię, wymaga bardzo wysokiego momentu na niskich obrotach, obróbki pięciu stron albo nietypowej automatyzacji. Wtedy należy porównać VC-Ez 16X, VARIAXIS, VTC albo inną konstrukcję, zamiast próbować odzyskać brakującą funkcję skomplikowanym przyrządem.
Kiedy QT-Ez ma przewagę
QT-Ez jest uzasadniona dla zakładu, który potrzebuje produkcyjnej tokarki o przewidywalnej konfiguracji i nie wykorzysta skrajnych możliwości większej rodziny. Wariant bazowy sprawdzi się dla prostych części osiowych. M, Y, S i MSY należy kupować tylko wtedy, gdy konkretne operacje zmniejszą liczbę zamocowań albo odciążą inne maszyny.
Przed wyborem trzeba sprawdzić średnicę nad łożem i suportem, średnicę przelotu, długość między uchwytem i konikiem, skok osi, pojemność rewolweru, obwiednię oprawek oraz dostęp robota. Część, która nominalnie mieści się średnicą, może kolidować ze szczękami albo sąsiednim narzędziem. Symulacja pełnego zespołu jest obowiązkowa dla wersji wielofunkcyjnych.
Checklista wyboru
- Potwierdź region, dokładny model, stożek CAT40 lub BT40 i wersję sterowania.
- Narysuj obwiednię przedmiotu, uchwytu, oprawki i najdłuższego narzędzia.
- Porównaj wykres momentu wrzeciona w używanym zakresie, nie tylko moc maksymalną.
- Odejmij sondę i narzędzia stałe od pojemności magazynu.
- Zdecyduj, czy dłuższy stół będzie wykorzystany do części, czy do wielu stanowisk.
- Dla QT-Ez przypisz każdej literze M/Y/S konkretną operację i oszczędzony chwyt.
- Sprawdź chłodzenie przez wrzeciono, filtrację, przenośnik i pojemność zbiornika.
- Uzgodnij interfejs robota, drzwi, zaciski i reakcję na błąd.
- Zdefiniuj próbę odbiorową na reprezentatywnym materiale i narzędziu.
- Policz oprawki, przyrządy, CAM, transport, media, szkolenie i zapas części.
- Potwierdź lokalny serwis oraz czas dostawy elementów krytycznych.
- Zachowaj kopie parametrów, programów, tabel narzędzi i raportu geometrii.
Podsumowanie
VC-Ez i QT-Ez są próbą obniżenia progu wejścia do produkcyjnego systemu Mazaka bez sprowadzania maszyny do poziomu routera lub tokarki szkolnej. VC-Ez oferuje typowe pionowe centrum ze stożkiem 40 i SmoothEz, a QT-Ez skalowalną tokarkę od dwóch osi po konfigurację MSY. Najważniejszą decyzją nie jest wybór największego numeru, lecz dopasowanie skoku, magazynu, osi i automatyzacji do przepływu części.
W praktyce należy osobno traktować amerykańskie VC-Ez 16–32 i serię VC-Ez IP 410–660. Dane z jednego rynku nie są automatycznie specyfikacją maszyny oferowanej w Polsce. Dobrze dobrana seria Ez może być pierwszym centrum produkcyjnym albo kolejnym ekonomicznym wrzecionem. Źle dobrana będzie wymagała dodatkowych zamocowań, ręcznej obsługi i modernizacji, które szybko zjedzą różnicę ceny.
Materiały powiązane
- Mazak QUICK TURN: modele 100–400 oraz wersje M, Y, S i MSY
- Mazak VARIAXIS: i NEO, C oraz i-300 AWC
- Od plotera 3018 do przemysłowego centrum obróbkowego