
Streszczenie
Opisane wcześniej KASTOtec AC 4, Behringer HBE321A Dynamic, AMADA PCSAW 430 i Cosen C-420NC należą do maszyn o większym zakresie albo wyspecjalizowanej wydajności. Każdy z tych producentów ma jednak niższy próg wejścia. KASTOmicut A 2.6 łączy automatyczny posuw z możliwością cięcia kątowego. Behringer HBE261A Dynamic przenosi dwukolumnową architekturę i serwoposuw do klasy 260 mm. AMADA HFA-250W jest uniwersalną automatyczną piłą z programowaniem 99 wzorów. Cosen C-260NC oferuje sterowanie SNC-100, hydrauliczny posuw i dotykowy panel w podobnej obwiedni.
Maszyny te nie są miniaturowymi odpowiednikami ciężkich pił do superstopów. Węższa taśma, mniejsza moc, lżejszy pałąk i krótszy podajnik ograniczają agresywne parametry oraz wiązki. Dla prętów 30–200 mm mogą jednak mieć niższy koszt cięcia, zajmować mniej hali i szybciej się przezbrajać. Wybór wymaga rozdzielenia czterech rzeczy: zakresu przekroju, rodzaju materiału, wymaganej automatyzacji oraz potrzeby kąta.
Dlaczego mniejsza piła może być bardziej produktywna
Duża piła akceptuje większy materiał, ale jej szeroka taśma, napęd, hydraulika i przestrzeń wymagają większego kosztu. Jeżeli zakład przecina głównie pręty 50–120 mm, maszyna klasy 400 mm pracuje daleko od swojej domeny. Mniejszy pałąk ma krótszą drogę jałową, a węższa taśma tworzy mniejszą objętość wióra na jednostkę długości.
Nie znaczy to, że należy dobierać maszynę dokładnie do największego aktualnego pręta. Potrzebny jest margines dla krzywizny, uchwytu wiązki i zmienności dostaw. Dobrym punktem jest rozkład rzeczywistych średnic z ostatnich zleceń oraz plan rozwoju. Pojedynczy pręt graniczny można zlecić, jeśli zakup dużej piły pogorszy ekonomikę pozostałych 95 procent pracy.
Cztery maszyny o podobnej liczbie, różnej konstrukcji
KASTOmicut A 2.6 ma zdolność około 260 mm dla materiału okrągłego i umożliwia cięcie kątowe. Behringer HBE261A jest małą automatyczną piłą z rodziny Dynamic, zoptymalizowaną do prostych cięć seryjnych. AMADA HFA-250W przyjmuje pręt okrągły do 250 mm i prostokąt około 270 × 250 mm. Cosen C-260NC osiąga 260 mm dla koła i kwadratu oraz około 260 × 300 mm dla prostokąta.
Podobna zdolność nie oznacza, że każda część mieści się tak samo. Kształt obwiedni, położenie imadła, minimalny chwyt, długość resztki i możliwość wiązki różnią się. Tabela producenta musi być czytana razem z rysunkiem strefy oraz instrukcją, szczególnie dla kąta i krótkich odcinków.
KASTOmicut A 2.6
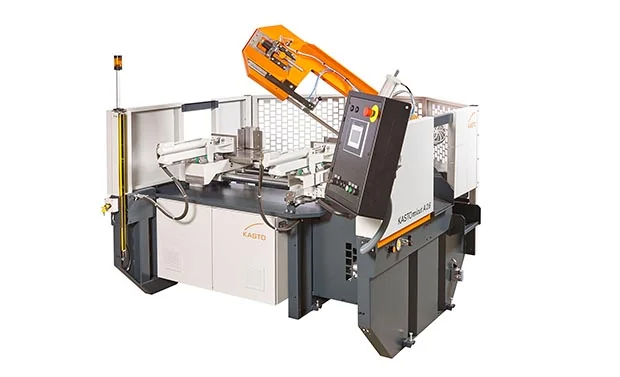
A 2.6 jest automatyczną piłą warsztatową z pałąkiem odchylanym do cięcia pod kątem. Producent podaje dla typowych konfiguracji zdolność około 260 mm dla materiału okrągłego i do 310 × 260 mm dla prostokąta, prędkość taśmy około 20–110 m/min, napęd około 2,5 kW oraz taśmę 3180 × 27 × 0,9 mm. Masa maszyny wynosi około 1300 kg.
Najważniejszą cechą nie jest maksymalny przekrój, lecz połączenie automatycznego podawania z kątem. Dla profili konstrukcyjnych, ram i małych serii pozwala to uniknąć osobnej piły półautomatycznej. Kąt zmniejsza jednak efektywną zdolność oraz zmienia podparcie końcówki. Automatyczna seria prostych krążków i pojedyncze cięcie 45° mają różne wymagania dla rolkowania.
KASTOmicut E 4.6 jako sąsiedni wariant
Rodzina KASTOmicut obejmuje także większe modele, między innymi E 4.6, które zwiększają zdolność i zachowują elastyczność cięcia warsztatowego. Są właściwe, gdy przekrój profili przekracza klasę A 2.6 albo potrzebny jest większy zakres kąta. Nie zastępują automatycznie KASTOtec w wysokowydajnym cięciu trudnych pełnych materiałów.
Portfolio KASTO trzeba czytać według przeznaczenia. KASTOmicut jest elastyczna, KASTOwin nastawiona na ekonomiczne proste cięcie produkcyjne, a KASTOtec na wysoką wydajność oraz materiały wymagające. Model o większej liczbie z niewłaściwej rodziny może być gorszym wyborem niż mniejszy z prawidłową konstrukcją.
Behringer HBE261A Dynamic
HBE261A jest najmniejszym członem rodziny automatycznych pił HBE Dynamic. Wspólna koncepcja obejmuje sztywną ramę, prowadzenie pałąka oraz kontrolowany posuw. W porównaniu z HBE321A ma mniejszą obwiednię i węższą taśmę, dzięki czemu odpowiada typowym prętom i profilom w małej oraz średniej produkcji.
Atutem jest zachowanie platformy producenta przy niższym zakresie. Zakład mający większą HBE może ujednolicić część obsługi, logiki sterowania i dostawcy taśm, choć wymiary taśmy oraz części nie muszą być wspólne. Specyfikację dokładnego wariantu należy potwierdzić w ofercie, ponieważ wyposażenie podajnika, transportera wiórów i kontroli odchylenia może być opcjonalne.
Co daje dwukolumnowe prowadzenie
Pałąk prowadzony na dwóch kolumnach ma kontrolowany ruch i małą podatność na skręcanie. Nie oznacza to całkowitego braku błędu cięcia. Taśma może odchylić się między prowadnikami wskutek stępienia, niewłaściwego docisku, złego podziału zęba albo niejednorodnego materiału. Sztywna rama tylko usuwa część źródeł.
Dwukolumnowa konstrukcja jest szczególnie cenna w pełnych prętach i serii. Dla częstych kątów pałąk skrętny KASTOmicut może być praktyczniejszy. Dobór architektury powinien zaczynać się od udziału cięć prostych i kątowych, a nie przekonania, że jedna konstrukcja jest ogólnie „bardziej profesjonalna”.
AMADA HFA-250W
HFA-250W ma zdolność około 250 mm dla pręta okrągłego i 270 × 250 mm dla prostokąta. Używa taśmy 27 × 0,9 × 3505 mm, prędkości 15–90 m/min oraz silnika taśmy 2,2 kW. Pojedynczy skok podajnika wynosi około 400 mm, a maszyna waży około 1500 kg. Producent podaje możliwość zaprogramowania do 99 wzorów cięcia.
Standardowe wyposażenie obejmuje monitor odchylenia taśmy i przenośnik wiórów, a opcje mogą obejmować docisk wiązki, stół rolkowy, redukcję nacisku imadła i system półsuchy. Opcjonalna szersza taśma 34 mm zwiększa potencjał cięcia, lecz wymaga potwierdzenia kół, prowadników i napędu. Nie jest to modernizacja polegająca na założeniu dowolnej szerszej taśmy.
AMADA: od HFA do PCSAW i Hyper Saw
HFA jest uniwersalną linią automatyczną. Wyżej znajdują się piły pulse cutting, w których producent moduluje obciążenie taśmy, oraz Hyper Saw nastawione na bardzo krótki czas. Rozwinięcie technologii ma sens dla drogich materiałów, dużej produkcji i kosztu taktu. Dla zmiennego warsztatu HFA może być bardziej ekonomiczna i łatwiejsza do utrzymania.
Przejście na PCSAW nie powinno wynikać z samego pragnienia szybszej maszyny. Należy wykonać próbę na rzeczywistym stopie, zmierzyć czas, prostopadłość, trwałość taśmy i koszt energii. Jeżeli przez większość zmiany piła czeka na materiał, skrócenie samego cięcia nie zwiększy wysyłki.
Cosen C-260NC
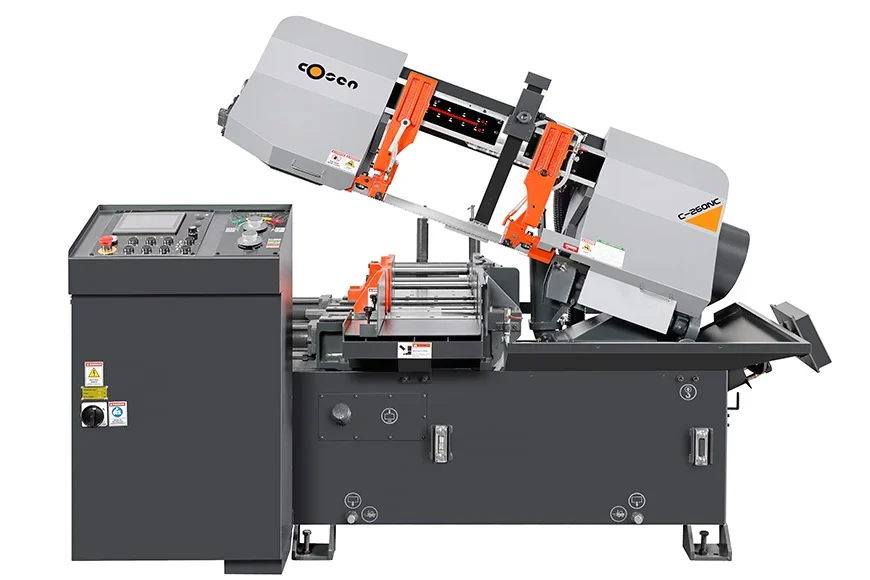
C-260NC jest automatyczną piłą poziomą z programowalnym sterowaniem SNC-100 i panelem dotykowym 7 cali. Dla koła i kwadratu producent podaje 260 mm, dla prostokąta około 260 × 300 mm. Taśma ma wymiar 3660 × 34 × 1,1 mm i prędkość 15–100 m/min. Główny silnik ma około 3,7 kW.
Hydrauliczny podajnik wykonuje pojedynczy skok około 403 mm i wielokrotnie pozycjonuje dłuższe odcinki. Maszyna ma hydrauliczne napinanie z detekcją zerwania, węglikowe prowadniki i napędzany hydraulicznie transporter wiórów. Opcjonalne górne dociski umożliwiają pracę z wiązką w określonym zakresie.
C-260NC a C-420NC
C-420NC zwiększa przekrój, szerokość taśmy, moc i masę. Jest właściwa dla większych pełnych prętów oraz wiązek. C-260NC będzie bardziej ekonomiczna dla małych średnic i może mieć krótsze czasy ruchów pomocniczych. Ujednolicone sterowanie SNC-100 ułatwia szkolenie, ale program, naciski i parametry nie są przenoszone bez oceny.
Jeżeli zakład ma oba modele, harmonogram powinien kierować mniejsze materiały do C-260NC, a duże i trudne do C-420NC. Używanie większej piły jako bufora może być konieczne, ale nie powinno stać się stałym standardem bez kalkulacji kosztu taśmy i czasu.
Taśma 27 czy 34 mm
Węższa taśma ma mniejszy przekrój i może pracować na mniejszych kołach, ale jest bardziej podatna na boczne odchylenie przy dużym posuwie. Taśma 34 × 1,1 mm daje większą sztywność i przestrzeń zęba. Nie oznacza automatycznie lepszej jakości dla małego profilu cienkościennego; ważniejszy może być drobniejszy podział i mniejszy nacisk.
Każda maszyna ma dopuszczalny wymiar. Grubość wpływa na naprężenie zginające na kołach i ustawienie prowadników. Typ M42, M51 albo węglik dobiera się do materiału i ekonomiki, ale geometria zęba musi odpowiadać liczbie zębów w przekroju. Najdroższa taśma źle dobrana do profilu może zniszczyć zęby w pierwszym cięciu.
Podział zęba i kształt przekroju
Pełny pręt ma stale rosnącą i malejącą długość kontaktu. Rura oraz profil zmieniają liczbę ścian w kontakcie i mogą powodować uderzenia. Podział zmienny ogranicza rezonans, a wiązka tworzy wiele krawędzi oraz szczelin. Zasada minimalnej liczby zębów w materiale jest punktem startowym, ale trzeba uwzględnić rzeczywistą orientację.
Profil prostokątny można czasem obrócić, aby skrócić drogę cięcia, ale zwiększyć długość kontaktu. Krótsza droga nie zawsze daje krótszy takt, jeśli posuw musi zostać zmniejszony. Próba dwóch orientacji powinna mierzyć czas, prostoliniowość, zadzior i trwałość zęba.
Moc silnika a zdolność cięcia
Silnik 2,2 kW HFA-250W, około 2,5 kW KASTOmicut i 3,7 kW Cosen nie tworzą prostej hierarchii. Moc na taśmie zależy od przekładni, prędkości i sprawności. Zdolność do utrzymania posuwu zależy również od sztywności, napięcia, prowadników i odprowadzania wióra.
W trudnym stopie ograniczeniem może być krawędź zęba, nie napęd. Zwiększenie nacisku powoduje wykruszanie albo odchylenie. W aluminium ograniczeniem staje się pojemność wrębu i przyklejanie wióra. Dlatego próbę należy oceniać po mocy, odgłosie, kształcie wióra i geometrii odciętego czoła.
Posuw pałąka
Hydrauliczna regulacja zwykle rozdziela nacisk lub siłę oraz prędkość opuszczania. Jedna nastawa nie pasuje do wszystkich faz przekroju. Nowoczesne sterowanie może automatycznie modyfikować posuw według obciążenia, lecz potrzebuje prawidłowych danych materiału i ostrej taśmy.
Zbyt mały posuw powoduje tarcie oraz przyspieszone stępienie. Zbyt duży wygina taśmę, przeciąża zęby i zwiększa zadzior. Docieranie nowej taśmy wymaga obniżonego obciążenia przy zachowaniu skrawania. Praca bez wióra nie dociera krawędzi, tylko ją poleruje.
Automatyczny podajnik
Skok około 400 mm oznacza, że dłuższy odcinek jest podawany wielokrotnie. Każde ponowne zaciśnięcie dodaje możliwość błędu. Sterowanie kompensuje rzaz i może zapamiętywać programy długości, ale powierzchnia pręta, siła imadła i poślizg nadal wpływają na wynik.
Test podajnika powinien obejmować pierwszą, środkową i ostatnią część serii oraz kilka wielokrotnych skoków. Dla materiału cienkościennego ciśnienie imadła trzeba ograniczyć. Dla ciężkiego pręta rolki wejściowe muszą być wypoziomowane, aby materiał nie unosił się w imadle.
Resztka materiału
Minimalna resztka wynika z odległości między imadłami, skoku, bezpieczeństwa i sposobu chwytu. Cosen podaje inne wartości dla trybu ręcznego i automatycznego, co dobrze pokazuje kompromis. Próba wykorzystania ostatnich milimetrów może spowodować utratę stabilnego zacisku i uszkodzenie taśmy.
Ekonomika resztki zależy od ceny materiału. Dla stali konstrukcyjnej lepiej pozostawić bezpieczny odcinek. Dla nadstopu warto rozważyć specjalną procedurę, dodatkowe mocowanie albo połączenie resztek, ale nie kosztem bezpieczeństwa. Resztka powinna być identyfikowana materiałowo i ważona, aby nie mieszać stopów.
Wiązki
Cięcie wiązki zwiększa liczbę sztuk na cykl, ale wymaga docisku górnego i bocznego. Elementy nie mogą się obracać ani przemieszczać względem siebie. Rury w luźnej wiązce potrafią zacisnąć taśmę, a pręty okrągłe obracać się pod zębem. Zakres wiązki w karcie producenta jest ograniczony minimalną i maksymalną szerokością oraz wysokością.
Takt na sztukę może spaść, ale rośnie ryzyko różnicy długości, zadzioru i uszkodzenia powierzchni. Kontrola powinna mierzyć części z różnych miejsc wiązki. Jeżeli późniejszy automat wymaga czystych powierzchni, zarysowanie przez sąsiedni pręt może unieważnić korzyść.
Cięcie kątowe
KASTOmicut wyróżnia się możliwością kąta. Oś obrotu pałąka, położenie imadła i podparcie decydują, czy wymiar długości jest utrzymany. Przy kącie odcięta część ma tendencję do przesuwania się i potrzebuje dodatkowego odbioru. Automatyczny podajnik musi odnosić długość do właściwej płaszczyzny.
Dla serii elementów konstrukcyjnych warto przygotować wzorzec kąta i kontrolę pierwszej sztuki. Sam odczyt skali nie zapewnia tolerancji. Po kolizji, wymianie prowadnika albo regulacji imadła należy powtórzyć weryfikację 90° i najczęściej używanych kątów.
Chłodziwo i półsuche cięcie
Chłodziwo smaruje ząb, chłodzi i transportuje wiór. Stężenie musi odpowiadać taśmie oraz materiałowi. Za małe sprzyja korozji i przywieraniu, za duże zwiększa koszt oraz może pogorszyć oddzielanie oleju. Dysze powinny podawać płyn przed wejściem zęba i w strefę prowadników.
System półsuchy ogranicza objętość płynu i może być korzystny przy profilach albo dalszym spawaniu, ale wymaga właściwego środka i dozowania. Nie jest uniwersalnym zamiennikiem zalewu dla ciężkiego pełnego pręta. Decyzja powinna opierać się na trwałości taśmy, temperaturze i czystości dalszego procesu.
Transport wiórów
Wiór zatykający wrąb powoduje ponowne cięcie, wzrost siły i uszkodzenie zęba. Szczotka musi dotykać taśmy w prawidłowym miejscu i mieć dobrą prędkość. Przenośnik usuwa wióry z maszyny, ale zbiornik oraz kosz nadal wymagają opróżnienia. Drobny wiór z żeliwa zachowuje się inaczej niż długi z aluminium.
Kształt wióra jest sygnałem procesu. Drobny pył może oznaczać tarcie i tępe zęby. Cienki równy wiór wskazuje stabilne skrawanie. Niebieski wiór nie jest automatycznie dopuszczalny tylko dlatego, że opuszcza strefę gorący; trzeba sprawdzić temperaturę zęba i materiał.
Prostopadłość i odchylenie
Cięcie może odchylić się w płaszczyźnie posuwu lub poprzecznie. Przyczynami są nierówne zęby, zły naciąg, zużyte prowadniki, niewypoziomowane rolki, nadmierny posuw albo naprężenie materiału. Czujnik odchylenia wykrywa część problemów, lecz jego próg i kalibracja muszą być sprawdzane.
Kontrola pierwszej sztuki powinna mierzyć długość w kilku punktach i kąt czoła. W długiej serii warto okresowo mierzyć trend. Rosnący klin często poprzedza zerwanie lub utratę wymiaru. Wymiana taśmy bez znalezienia przyczyny może tylko powtórzyć uszkodzenie.
Automatyzacja magazynu materiału
Piła staje się wąskim gardłem nie tylko podczas skrawania, ale przy dostarczaniu prętów i odbiorze odcinków. Stoły rolkowe, magazyn prętów, sortowanie i etykietowanie mogą zwiększyć czas pracy bez operatora. Muszą jednak zachować identyfikowalność materiału. Pomieszanie dwóch podobnych średnic stopów jest poważniejsze niż minuta stracona na załadunek.
Program produkcyjny powinien wiązać gatunek, wytop, długość, liczbę i pojemnik. Krótki odcinek może stoczyć się albo stanąć pionowo; długi potrzebuje podparcia. Osłony końca materiału i strefy wypływu są częścią bezpieczeństwa systemu.
Wydajność i koszt jednego cięcia
Koszt obejmuje czas maszyny, taśmę, energię, chłodziwo, operatora, resztkę i dalsze planowanie czoła. Szybkie cięcie z dużym klinem może zwiększyć koszt frezowania. Wolniejsze cięcie z dobrą powierzchnią może zmniejszyć naddatek. Dlatego mierzy się cały przepływ półfabrykatu.
Trwałość taśmy należy liczyć w powierzchni przeciętego materiału oraz według gatunku, nie tylko liczby cięć. Jedna taśma może wykonać wiele rur i niewiele pełnych prętów. Rejestr czasu, powierzchni, materiału i przyczyny wymiany pozwala dobrać ekonomiczne parametry.
Inni producenci w tej klasie
Rynek obejmuje również BOMAR, PILOUS, MEBA, DoALL i wielu producentów regionalnych. Dostępne są piły ręczne, półautomatyczne i automatyczne, z pałąkiem skrętnym albo dwukolumnowym. Sama niższa cena nie dowodzi gorszego cięcia; różnica może dotyczyć podajnika, interfejsu, automatyki, serwisu i wartości odsprzedaży.
Przed wyborem mniej znanej marki należy sprawdzić dostępność taśmy o standardowym wymiarze, prowadników, szczotki, siłowników, sterownika i dokumentacji. Piła jest mechanicznie prostsza od centrum CNC, lecz nietypowy element może zatrzymać ją na tygodnie. Próba na materiale zakładu jest ważniejsza niż pochodzenie marki.
Checklista doboru
- Zbuduj histogram średnic, kształtów, materiałów i cięć kątowych.
- Porównaj przestrzeń rzeczywistego profilu, nie tylko maksymalne koło.
- Ustal, czy priorytetem jest kąt, proste cięcie seryjne, wiązka czy trudny stop.
- Dobierz szerokość, grubość, materiał i podział taśmy.
- Sprawdź pojedynczy skok, wielokrotne podanie i minimalną resztkę.
- Oceń docisk imadła dla rur oraz ciężkich pełnych prętów.
- Potwierdź przenośnik, szczotkę, chłodziwo i opcje półsuche.
- Zdefiniuj kontrolę długości, kąta, klina i zadzioru.
- Wykonaj próbę wydajności na reprezentatywnym gatunku.
- Policz koszt cięcia wraz z naddatkiem dalszej obróbki.
- Sprawdź lokalny serwis i zapas części eksploatacyjnych.
- Przewidź stoły, magazyn i identyfikowalność odcinków.
Podsumowanie
KASTOmicut A 2.6, Behringer HBE261A, AMADA HFA-250W i Cosen C-260NC pokazują cztery sposoby wejścia w automatyczny rozkrój do około 250–260 mm. KASTO daje elastyczność kąta, Behringer zwartą dwukolumnową produkcję, AMADA uniwersalny programowany proces i własny ekosystem taśm, a Cosen bogate wyposażenie oraz większą taśmę w atrakcyjnej klasie.
Model powinien być dobierany do dominującej pracy, nie największej liczby w katalogu. Mniejsza piła może zmniejszyć rzaz, ruch jałowy, zajęte miejsce i koszt taśmy. Jeżeli materiał jest stale blisko granicy albo obejmuje trudne stopy, większa lub wyspecjalizowana rodzina odzyska przewagę. Ostateczna odpowiedź powinna pochodzić z próby cięcia i pomiaru pełnego kosztu od pręta do przygotowanego półfabrykatu.
Realistyczne ceny małych automatów
Kwoty są cenami netto samej piły, bez transportu, przenośników, instalacji i zapasu taśm. Dla KASTOmicut A 2.6 istnieje szczególnie dobry punkt odniesienia: używana maszyna z 2023 roku była oferowana za 35 tys. EUR. Producent publikuje też osobno ceny instalacji i torów rolkowych, co pokazuje, dlaczego kompletna cela kosztuje więcej niż korpus piły.
| Model i stan | Typowe roczniki | Realistyczny przedział netto | Uwagi |
|---|---|---|---|
| KASTOmicut A 2.6, używana | 2018–2025 | 120–175 tys. zł | oferta 2023 za 35 tys. EUR jest punktem odniesienia |
| BEHRINGER HBE261A, używana | 2013–2022 | 70–150 tys. zł | stan AFC, posuwu, hydrauliki i wyposażenia materiałowego |
| AMADA HFA250W, używana | 1995–2015 | 45–115 tys. zł | rocznik, sterowanie, hydraulika i prowadzenie taśmy |
| COSEN C-260NC, używana | 2005–2022 | 45–100 tys. zł | sterownik, podajnik i możliwość próby seryjnego cięcia |
| COSEN C-260NC, nowa | bieżąca | 100–170 tys. zł | cena ofertowa zależna od rynku i przenośników |
Źródło dla KASTO: KASTOmicut A 2.6 z 2023 roku za 35 tys. EUR. Dodatkowo sam producent pokazuje, że instalacja kosztuje 2540 USD, a tory rolkowe po kilka tysięcy USD, więc należy je ujmować osobno.
Materiały powiązane
- KASTOtec AC 4: automatyczna piła do materiałów trudnoobrabialnych
- Behringer HBE321A Dynamic: automatyczna piła z AFC i serwoposuwem
- AMADA PCSAW 430: piła z Pulse Cutting
- Cosen C-420NC: automatyczna piła dwukolumnowa
- Taśmy M42, M51 i węglikowe