
Streszczenie
Materiał krawędzi mówi, jak ząb znosi temperaturę i ścieranie; geometria decyduje, czy w ogóle może prawidłowo skrawać dany przekrój. Taśma M42 dobrana do profilu może przeżyć dłużej niż M51 przeznaczona do pełnego pręta. Zbyt gruba podziałka wbija pojedyncze zęby w cienką ściankę, zbyt drobna zapełnia wręby w długim kontakcie. Zły kąt natarcia powoduje albo tarcie, albo osłabienie klina, a niewłaściwe rozwiedzenie zaciska grzbiet lub niepotrzebnie zwiększa rzaz.
Dobór zaczyna się od maksymalnej i minimalnej długości styku w całym przejściu taśmy, nie od nazwy materiału ani jednej średnicy zewnętrznej. Trzeba przeanalizować pełny pręt, rurę, profil, wiązkę i orientację. Następnie wybiera się podziałkę stałą lub zmienną, pojemność wrębu, kąt, sekwencję zębów i szerokość rzazu. Tabele producenta są punktem startowym; wynik weryfikuje wiór, drgania, siła i prostopadłość.
Opis taśmy musi mieć więcej niż TPI
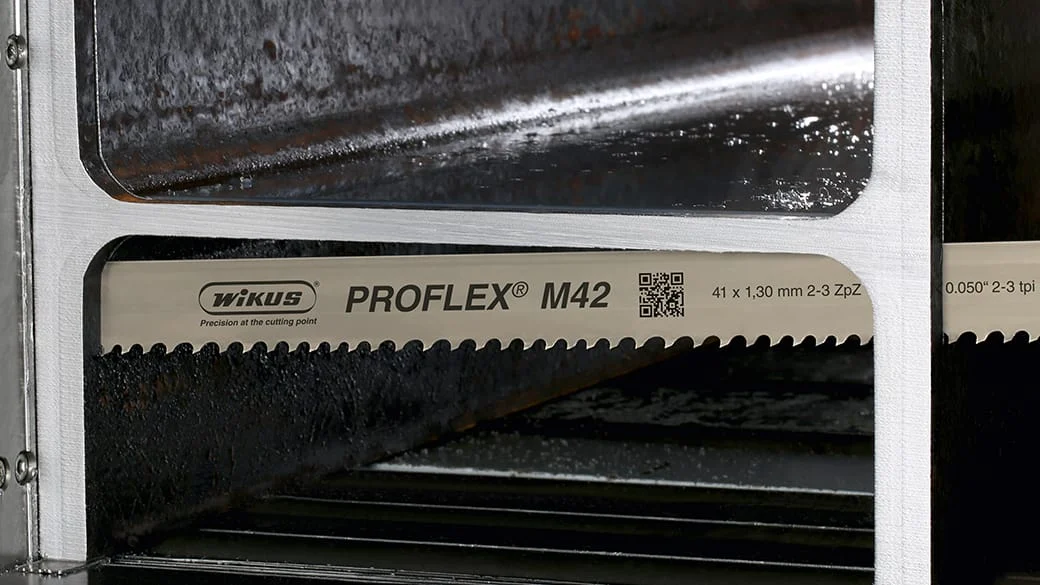
Pełne oznaczenie pętli obejmuje długość, szerokość, grubość, rodzinę produktu, materiał krawędzi, kształt zęba, podziałkę i wykonanie rzazu. Wymiar 4890 × 41 × 1,3 mm informuje o zgodności mechanicznej z przecinarką, ale nie o zachowaniu w materiale. Symbol 2/3 TPI mówi o zakresie zmiennej podziałki, lecz nie wyjaśnia kąta, wysokości zębów ani tego, czy są rozwierane, czy szlifowane.
Producenci używają własnych nazw: standard, hook, profile, positive, master, RP, triple chip, multi-chip, variable height, wide set. Podobne określenie nie gwarantuje identycznej geometrii. Dla zatwierdzonej technologii należy zapisać dokładny kod produktu albo rysunek cech funkcjonalnych, inaczej zakup „odpowiednika” może nieświadomie zmienić kilka zmiennych naraz.
Karta procesu powinna przechowywać także kierunek zębów. Pętla bywa podczas transportu odwrócona na drugą stronę; montaż z ostrzami skierowanymi przeciwnie do ruchu nie jest błahym błędem. Po założeniu należy wykonać krótki bieg bez materiału, sprawdzić osadzenie na kołach, chłodziwo i szczotkę.
Co naprawdę oznacza TPI
TPI to liczba zębów na 25,4 mm. Przy podziałce stałej odstępy są jednakowe. Przy zmiennej oznaczenie 2/3 opisuje interwał z różnymi odległościami odpowiadającymi mniej więcej od dwóch do trzech zębów na cal. Nie jest to średnia 2,5 identycznego zęba. Sekwencja ma rozproszyć częstotliwość wejść ostrzy, ograniczyć rezonans i poszerzyć zakres użytecznych przekrojów.
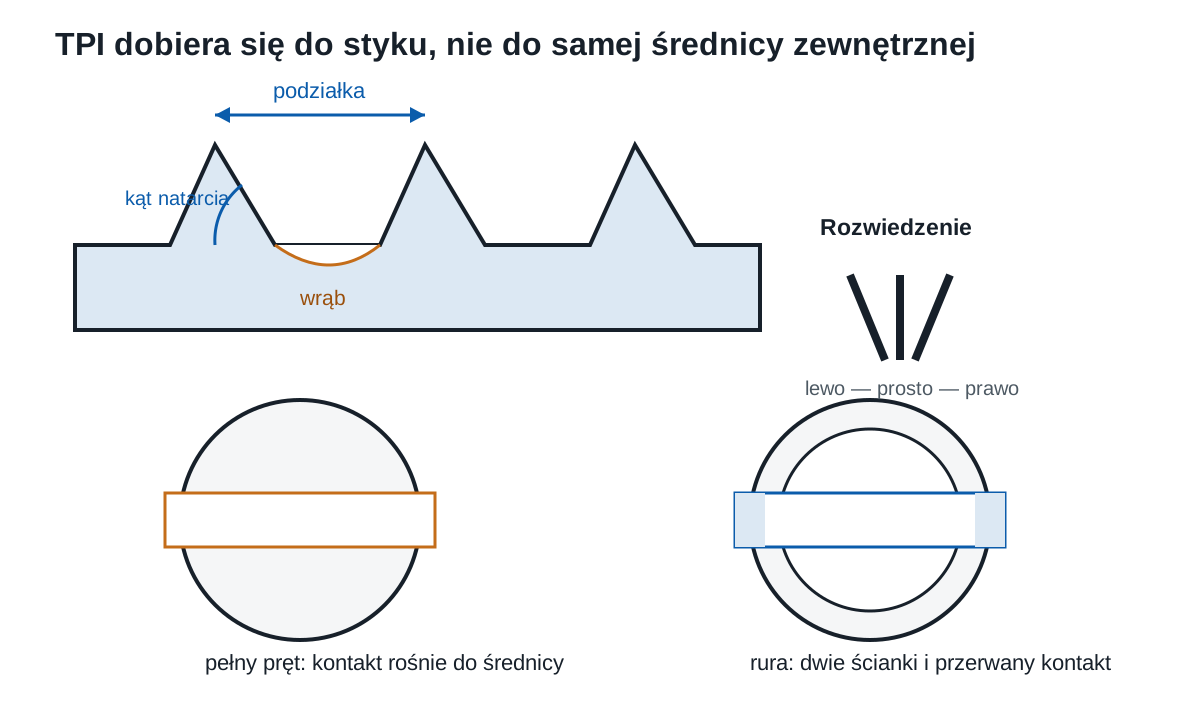
Gruba podziałka ma większy ząb i wrąb. Pomieści wiór z długiego styku, ale przy cienkiej ściance mało zębów przenosi całe obciążenie. Drobna podziałka daje wiele mniejszych krawędzi i spokojne wejście w cienki profil, lecz jej wręby szybko napełnią się w dużym pełnym pręcie. Gdy urobek nie mieści się do wyjścia z rzazu, jest ubijany, przykleja się i obciąża ząb bocznie.
M.K. Morse podaje praktyczną regułę utrzymywania około 3–24 zębów w materiale dla pełnego przekroju. Jest to szerokie sito, nie ostateczna recepta. Tabele WIKUS i Bahco wiążą podziałkę z długością styku oraz rozróżniają profile. W procesie seryjnym korzysta się z tabeli konkretnego produktu, ponieważ geometrie o tym samym TPI mogą mieć inną pojemność wrębu.
Długość styku zamiast średnicy nominalnej
W prostokątnym pełnym bloku długość styku jest zbliżona do szerokości przecinanej warstwy. W kole zaczyna się od małej wartości, rośnie do średnicy i maleje. W rurze ząb przechodzi przez dwie ścianki, ale przy kolejnych położeniach długość i liczba aktywnych odcinków zmieniają się. W profilu zamkniętym pojawiają się naroża, płaskie ścianki i puste przestrzenie. W wiązce każdy element dodaje osobne wejście i wyjście.
Dlatego dla rury o średnicy 200 mm i ściance 3 mm nie wybiera się podziałki jak dla pełnego pręta 200 mm. Jednocześnie nie wolno patrzeć wyłącznie na 3 mm, bo w pewnej fazie wiele ścian może znajdować się w rzazie równocześnie. Tabele profili używają średnicy zewnętrznej, grubości ścianki i sposobu ułożenia.
Najgorszy stan nie zawsze występuje w połowie. Dla wiązki może nim być moment wejścia w kolejny rząd luźnych rur. Dla dwuteownika – przejście między półką i środnikiem. Dla odlewu – twardy naskórek na nieregularnej powierzchni. Sterowanie posuwem może zmniejszyć szczyt obciążenia, ale geometria musi pozostać bezpieczna w całej trajektorii.
Pełny pręt okrągły i prostokątny
Duży pełny przekrój wymaga grubej podziałki, dużego wrębu i geometrii zdolnej do penetracji. WIKUS podaje dla podziałek stałych orientacyjnie 3 TPI dla styku 120–200 mm, 2 TPI dla 200–400 mm i 1,25 TPI dla 300–800 mm; podziałki zmienne pokrywają szersze, nakładające się zakresy. Wartości nie mogą być mechanicznie przeniesione na każdy produkt, lecz pokazują kierunek.
W okrągłym pręcie zmienia się liczba zębów w kontakcie. Układ posuwu powinien ograniczać przeciążenie w największej szerokości. W prostokącie kontakt może być prawie stały, co ułatwia stabilizację, ale zwiększa ryzyko przepełnienia wrębu na całej drodze. Obrócenie prostokąta zmienia zarówno długość drogi cięcia, jak i szerokość styku; krótsza droga nie musi oznaczać krótszego czasu.
Dla szerokiej płyty albo bloku bardzo gruba podziałka jest konieczna, lecz mało zębów musi przenosić duże obciążenie. Wtedy rośnie znaczenie sztywności, rozdzielenia wióra i dokładnej kontroli posuwu. Produkty high-low oraz multi-chip dzielą szeroki wiór i mogą zmniejszyć siły bez zastosowania bardzo drobnej podziałki.
Rury i profile zamknięte
W rurze ząb wielokrotnie rozpoczyna i kończy skrawanie. Każde wejście jest niewielkim udarem, dlatego kluczowe są dostateczna liczba zębów w ściance, odporny klin i stabilne mocowanie. Zbyt gruby ząb może zaczepić, wyrwać fragment ścianki i rozpocząć łańcuchowe uszkodzenie. Zbyt drobny będzie trzeć, jeśli posuw nie zapewni minimalnego wióra.
Podziałka zmienna pomaga rozproszyć hałas i drgania. Geometrie profile mają często mocniejszy ząb, mniejszy albo zerowy kąt i odpowiednie rozwiedzenie. WIKUS PROFLEX M42, Röntgen bi-alfa PROFILE, Pilana M42 PROFILE i ARNTZ X-PRO są przykładami rodzin wyspecjalizowanych, ale ich domeny nie są identyczne.
Profil musi być zaciśnięty bez zgniecenia. Cienka ścianka odkształcona imadłem zmienia trajektorię i może zamknąć rzaz. Długi element potrzebuje wypoziomowanego podparcia, żeby nie obracał się podczas odcinania. Ostatnia faza wymaga kontroli, ponieważ odcinany fragment może opaść i ścisnąć taśmę.
Profile otwarte i belki
Dwuteownik, ceownik i kątownik dają skrajnie zmienny kontakt. Taśma przechodzi przez szeroką półkę, pustą przestrzeń i środnik. Orientacja wpływa na czas, drgania i zdolność mocowania. Producenci oferują geometrie structural z mocnym zębem i zmienną podziałką, czasem z poszerzonym rzazem dla elementów zawierających naprężenia walcownicze albo spawalnicze.
Morse Challenger Wide Kerf jest przykładem produktu, w którym szersze rozwiedzenie ma ograniczyć zakleszczenie przy zamykaniu profilu. Nie powinno to zachęcać do ignorowania podpór. Jeśli profil sprężyście otwiera się albo zamyka podczas rozkroju, technologia musi określić stronę cięcia, długość podparcia i bezpieczne klinowanie odciętej części bez kontaktu z poruszającą się taśmą.
W pakiecie profili liczba przerw rośnie. Górny i boczny docisk muszą unieruchomić każdy element. W przeciwnym razie obrót jednej rury łamie zęby niezależnie od prawidłowego TPI. Zakres wiązki podany przez producenta maszyny dotyczy określonego wyposażenia, nie samej wielkości imadła.
Stała i zmienna podziałka
Stała podziałka daje powtarzalne obciążenie i może zapewniać bardzo równą powierzchnię w jednym, ustalonym przekroju. Jeżeli częstotliwość wejść pokryje się z podatnością ramy, materiału lub prowadników, pojawi się jednak rezonans. Zmiana prędkości może go przesunąć, ale trwałym rozwiązaniem bywa podziałka zmienna.
Zmienna podziałka rozszerza zakres kontaktu oraz rozprasza częstotliwości. Nie naprawia niewłaściwej średniej liczby zębów. Taśma 2/3 nadal jest gruba dla cienkiej blachy, a 10/14 nadal ma małe wręby dla dużego pełnego pręta. W produkcji jednorodnej stała podziałka może przewyższyć uniwersalną zmienną, jeśli cały układ został do niej dostrojony.
Oznaczenia różnych producentów mogą używać ukośnika, łącznika lub firmowego symbolu. Należy sprawdzić, czy liczby opisują minimalną i maksymalną liczbę zębów, a nie serię produktu. Przy zamówieniu pętli wpisuje się pełny kod katalogowy.
Kąt natarcia i wytrzymałość klina
Ząb regularny o kącie około 0° ma mocny klin. Sprawdza się w profilach, cienkich ściankach, żeliwie i wielu zadaniach warsztatowych. Dodatni kąt 8–10° pomaga zębowi penetrować ciągliwy pełny materiał przy mniejszej sile. Agresywne geometrie 16° są stosowane w produktach do dużych przekrojów i materiałów wysokostopowych, gdy maszyna utrzymuje stabilne obciążenie.
Zwiększenie kąta zmniejsza kąt klina. Ostrze łatwiej wchodzi, ale jest bardziej wrażliwe na uderzenie. Dlatego nie wystarczy stwierdzenie „nikiel wymaga dodatniego kąta”. Jeśli nikiel ma postać cienkościennej spawanej rury w luźnej wiązce, ciągłość kontaktu może wymusić odporniejszą geometrię i niższy posuw.
Kąt ujemny wzmacnia wejście w powierzchnię hartowaną lub chromowaną. W geometrii wielozębowej poszczególne ostrza mogą mieć różne funkcje, więc jedna liczba nie opisuje całej sekwencji. Ostateczna karta produktu jest ważniejsza niż ogólna nazwa hook albo positive.
Wrąb i objętość wióra
Wrąb magazynuje wiór od chwili jego utworzenia do wyjścia z materiału. Jego użyteczna objętość zależy od podziałki, głębokości, kształtu i tego, czy wiór jest ciasno zwinięty, czy zajmuje dużo miejsca. Aluminium i miedź mogą tworzyć objętościowy, przywierający wiór. Stopy niklu wytwarzają ciągliwy urobek i wysokie siły. Żeliwo daje krótkie cząstki, które stawiają inne wymagania filtracji.
Zapełniony wrąb przestaje transportować. Wiór jest ubijany w rzazie, rysuje boki, odpycha taśmę i może zostać przeniesiony na koło. Objawami są wzrost siły, nieregularny odgłos, nalepiony metal i krzywy rzaz w głębi przekroju. Drobniejszy TPI może pogorszyć sytuację mimo gładszej powierzchni na początku.
Szczotka ma wejść we wrąb po wyjściu z materiału i usunąć urobek. Zbyt mała średnica albo zły kąt pozostawia wiór; nadmierny docisk może uszkadzać zęby. Sprawność szczotki jest częścią doboru geometrii, bo nawet największy wrąb nie działa, jeśli wraca do rzazu zapełniony.
Rozwiedzenie i szerokość rzazu
Rozwiedzenie odchyla zęby naprzemiennie na boki, dzięki czemu rzaz jest szerszy niż grzbiet. Standardowa sekwencja lewo–prawo–prosto jest tylko jedną możliwością. Group set grupuje zęby i może poprawiać powierzchnię, wavy set tworzy falę odpowiednią dla cienkich blach i profili, a specjalne wide set zwiększa rezerwę przy zamykającym się materiale.
Za małe rozwiedzenie powoduje tarcie grzbietu i zaciskanie. Za duże zwiększa kerf, stratę drogiego materiału, siły boczne i zadzior. Nierówne rozwiedzenie daje asymetryczne siły oraz odchylenie. Nie naprawia się go ręcznie na produkcyjnej pętli bez odpowiedniego procesu pomiarowego.
W zębach węglikowych rzaz może być tworzony przez rozwiedzenie albo przez szlifowanie zębów na różne szerokości. Triple-chip często używa zęba prowadzącego i bocznych. Sekwencję trzeba zachować, a analiza zużycia obejmuje kilka kolejnych ostrzy.
Szerokość i grubość taśmy
Szerokość zwiększa sztywność w płaszczyźnie rzazu. Taśma 54 albo 67 mm może prowadzić duży blok lepiej niż 27 mm, ale wymaga odpowiednich kół, prowadników i naciągu. Grubość zwiększa przekrój nośnika oraz szerokość rzazu, lecz podnosi odkształcenie przy zginaniu na kole. Dla tej samej szerokości producenci mogą oferować kilka grubości do innych maszyn.
Nie wolno zakładać największego wymiaru, który fizycznie przejdzie przez osłonę. Konstruktor przecinarki określa pętlę, a producent taśmy potwierdza dostępne wykonanie. Zbyt szeroka może nie wejść prawidłowo w prowadniki, zbyt gruba przedwcześnie pękać, a zbyt cienka odchylać się w długim kontakcie.
Długość pętli również ma tolerancję. Mechanizm napinający potrzebuje zakresu montażowego i roboczego. Przy zamienniku należy podać pełny wymiar oraz model i rewizję maszyny, ponieważ pod jedną nazwą mogą występować różne długości.
Procedura doboru geometrii
Najpierw identyfikuje się kształt, najmniejszą ściankę, maksymalny styk, orientację i sposób zacisku. Następnie wybiera rodzinę przeznaczoną do pełnego materiału, profilu, wiązki albo zastosowania specjalnego. Z tabeli tej rodziny pobiera się TPI. Potem sprawdza się kąt, wrąb, rozwiedzenie, szerokość rzazu i kompatybilność wymiarową.
Punkt startowy uruchamia się zgodnie z zaleceniem produktu. Wiór powinien świadczyć o skrawaniu, wręby muszą wychodzić czyste, a dźwięk nie może zawierać regularnych uderzeń. Mierzy się czas, prostopadłość i zadzior w całym przekroju. Jeśli problem występuje tylko w określonej fazie, analizuje się zmieniającą się długość styku zamiast losowo zmieniać materiał zęba.
Po zatwierdzeniu karta zapisuje nie tylko TPI, lecz pełny produkt, orientację przedmiotu, parametry, chłodziwo i kryterium wymiany. Dzięki temu następna dostawa albo zmiana operatora nie zamieni kompletnej geometrii na podobny napis z etykiety.
Orientacja profili, rur i wiązek
Ten sam profil może przedstawiać ostrzu zupełnie inną sekwencję kontaktu. Dwuteownik ustawiony środnikiem pionowo zaczyna od półki, przechodzi przez cienki środnik i wraca do półki. Po obrocie długość styku oraz liczba przejść przez naroża zmieniają się. Dla zęba oznacza to inny cykl siły: długi kontakt w materiale pełnym albo serię uderzeń przy wejściu w ścianki.
Profil należy układać tak, aby ograniczyć gwałtowną zmianę liczby pracujących zębów i zapewnić pewny zacisk. Nie zawsze jest to położenie dające najmniejszą wysokość pakietu. Ograniczeniem mogą być szczęki, kierunek zamykania się rzazu i możliwość odebrania odcinka. W karcie technologicznej trzeba więc narysować orientację, a nie pozostawiać operatorowi hasła „HEA 200”.
W wiązce każda sztuka musi być unieruchomiona. Rury lub pręty obracające się względem siebie zamieniają ciągłe skrawanie w uderzenia i wyrywają zęby. Zewnętrzny obrys wiązki nie wystarcza do TPI: krytyczna jest łączna długość metalu przecinana na danej wysokości oraz najcieńsza ścianka, w którą ostrze wchodzi samodzielnie.
Pakowanie może wymagać przekładek, bocznych szczęk albo opasania. Element zabezpieczający nie może wejść w rzaz ani sprężynować po przecięciu. Próbę wykonuje się dla najmniejszej i największej liczby sztuk dopuszczonej w standardzie, ponieważ poprawna geometria dla pełnego pakietu może być zbyt gruba dla pojedynczego profilu.
Podziałka zmienna jako sposób rozpraszania wymuszenia
W stałej podziałce zęby uderzają w materiał z jedną częstotliwością zależną od prędkości taśmy. Jeżeli ta częstotliwość zbliży się do podatnego trybu ramy, materiału lub prowadników, może powstać wyraźny ton i drganie regeneracyjne. Podziałka zmienna rozkłada pobudzenie na kilka częstotliwości i często uspokaja proces, ale nie zastępuje sztywnego mocowania.
Zapis 3/4 TPI nie oznacza przypadkowego występowania wyłącznie zębów 3 i 4 na cal. Opisuje zakres oraz zaprojektowaną sekwencję producenta. Dwie taśmy 3/4 mogą różnić się długością sekwencji, kształtem wrębu, kątem i rozwiedzeniem. Dlatego tabeli jednego producenta nie używa się automatycznie do innej rodziny.
Zmiana prędkości również przesuwa częstotliwość wymuszenia. Jeżeli niewielka korekta prędkości usuwa drganie bez pogorszenia wióra, problem może mieć charakter dynamiczny. Jeżeli hałas pozostaje związany z jednym miejscem pętli, trzeba szukać zgrzewu, uszkodzonego zęba albo koła. Diagnoza odróżnia te przypadki, zanim zamówi się inną podziałkę.
Geometria a jakość powierzchni i naddatek
Drobniejsza podziałka może zmniejszyć ślady pojedynczych zębów, ale tylko wtedy, gdy wręby nie są przepełnione i każdy ząb rzeczywiście skrawa. Po przekroczeniu zdolności transportu wióra powierzchnia pogarsza się, taśma odchyla, a drobny TPI daje wynik gorszy niż geometria pozornie bardziej zgrubna. Jakość nie rośnie więc monotonicznie z liczbą zębów.
Szerokość rzazu i rozwiedzenie wpływają na ilość materiału traconego oraz możliwy zadzior. W drogim stopie dodatkowe dziesiąte części milimetra przemnożone przez setki odcinków mogą być istotniejsze niż różnica ceny pętli. Z kolei zbyt wąski rzaz zwiększa ryzyko zaciskania w półfabrykacie z naprężeniami własnymi. Naddatek powinien pokrywać rzeczywistą zmienność czoła, nie nominalną deklarację katalogową.
Pomiar obejmuje prostopadłość w dwóch osiach, płaskość, falistość i wysokość zadzioru. Samo przyłożenie kątownika przy jednej krawędzi nie wykrywa czoła siodłowego ani wypukłego. W kwalifikacji geometrii warto wykonać mapę kilku punktów i sprawdzić początek, środek oraz koniec życia taśmy.
Materiały powiązane
- Taśmy bimetaliczne: M42, M51, X3000, M81 i stale proszkowe
- Dobór taśmy do stali, nierdzewki, niklu, tytanu, aluminium i żeliwa
- Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów
- Diagnostyka taśmy piłowej i przecinarki
Źródła
- WIKUS, podstawy techniczne taśm i rodzaje rozwiedzenia.
- WIKUS, dobór podziałki, kształtu i materiału ostrza.
- Bahco, katalog taśm 2024 i tabele TPI dla pełnych przekrojów oraz profili.
- M.K. Morse, dobór zębów i zasada liczby ostrzy w rzazie.
- M.K. Morse, wide kerf w profilach zawierających naprężenia.
- Röntgen, program M42, M51, profili i geometrii Master.