
Streszczenie
Miyano GN3200 i VC03 oraz Muratec MW100/MW120 są tokarkami produkcyjnymi, ale rozwiązują dwa różne zadania. Miyano wykorzystuje zwarte łoże, poziomą płytę narzędziową typu gang i precyzyjne wrzeciono do małych części. Muratec stosuje dwa wrzeciona, dwa rewolwery i portalowy podajnik, aby obrabiać równolegle dwie sztuki. Pierwsza architektura minimalizuje drogę narzędzia oraz błędy mechanizmu indeksowania; druga maksymalizuje przepustowość gniazda.
GN3200, GN2-3200W, VC03, MW100G i warianty MW120 nie powinny być wybierane według największej średnicy. Są sensowne dopiero po zapewnieniu stałego półfabrykatu, szybkiego ładowania, właściwego chwytu, kontroli wióra, pomiaru i odbioru części. W produkcji o cyklu kilkunastu sekund jedna sekunda ruchu portalu, przerwa na czyszczenie lub niestabilne narzędzie ma duże znaczenie.
Tokarka produkcyjna nie jest pomniejszoną uniwersalną
Tokarka uniwersalna ma radzić sobie z wieloma długościami, uchwytami i operacjami. Maszyna produkcyjna rezygnuje z części elastyczności, aby skrócić powtarzalny cykl. Gang tooling eliminuje obrót rewolweru, a twin-spindle wykonuje dwie części jednocześnie. Przy dobrze dobranej rodzinie detali przewaga jest duża. Przy częstych zmianach i nietypowych oprawkach specjalizacja zwiększa czas przygotowania.
Projekt zaczyna się od rocznego wolumenu, wariantów, czasu dostępnego i wymaganej jakości. Należy uwzględnić nie tylko cykl automatyczny, ale przezbrojenie, uzupełnienie podajnika, kontrolę i usuwanie wiórów.
Miyano GN3200
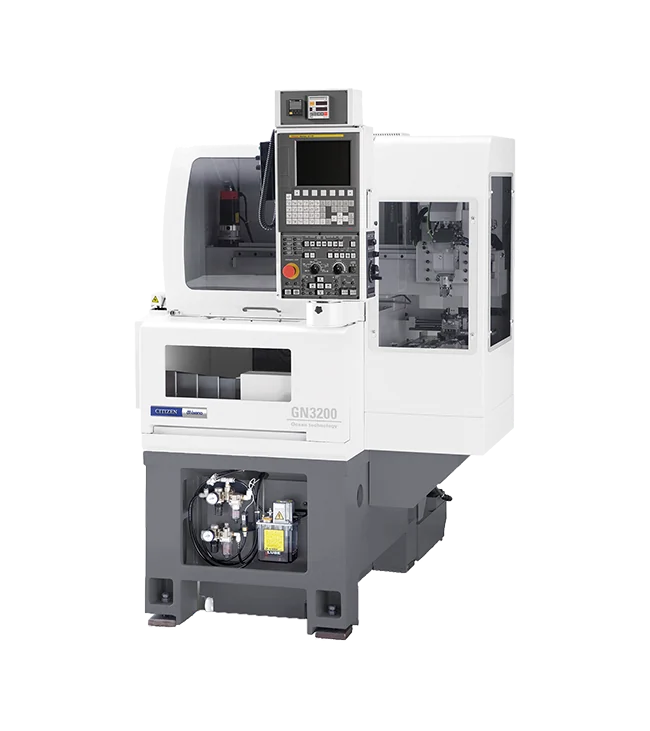
GN3200 jest wysokoprecyzyjną tokarką do małych części. Producent podaje maksymalną średnicę chwytu tuleją około 40 mm, długość około 50 mm, wrzeciono do 8000 obr./min i skoki X/Z około 180/200 mm. Maszyna zajmuje zaledwie około 700 × 1460 mm i waży około 1500 kg.
Pozioma płyta gang mieści kilka oprawek bez indeksowanego rewolweru. Narzędzie zmienia się przez przesunięcie osi X/Z. Krótka droga i brak mechanizmu indeksowania sprzyjają szybkości oraz powtarzalności. Liczba narzędzi jest jednak ograniczona dostępną długością płyty i ryzykiem kolizji.
GN2-3200 i GN2-3200W
Nowsze warianty rozwijają tę koncepcję. GN2-3200W ma dwa wrzeciona i dwie płyty narzędziowe, co pozwala wykonywać część w równoległym układzie lub obrabiać obie strony zależnie od konfiguracji. Oficjalny katalog pokazuje przykład okrągłości rzędu dziesiątych części mikrometra w kontrolowanych warunkach, ale nie należy traktować go jako gwarancji dla dowolnej części.
Tak wysoka jakość wymaga stabilnej temperatury, właściwego mocowania, krótkich narzędzi i dokładnego pomiaru. Wartość wersji W wynika z przepustowości; dodatkowe wrzeciono nie poprawi procesu, którego ograniczeniem jest ręczna kontrola albo częsta wymiana materiału.
Miyano VC03
VC03 ma podobną klasę części: chwyt około 40–45 mm, długość około 50 mm, wrzeciono do 8000 obr./min, skoki około 180/200 mm i bardzo zwartą podstawę. Aktualna wersja jest oferowana z funkcją LFV — oscylacyjnym ruchem ograniczającym długość wióra w określonych operacjach.
VC03 należy traktować jako precyzyjną tokarkę do produkcji małych elementów, a nie centrum wielozadaniowe. Jej siłą jest krótka pętla procesu, prosty układ narzędzi i szybki załadunek. Część wymagająca wielu operacji napędzanych, długiego wałka albo podtrzymki powinna trafić na inną platformę.
LFV i kontrola wióra
Low Frequency Vibration nakłada kontrolowaną oscylację na ruch posuwowy, tworząc okresy, w których ostrze odrywa się lub zmienia grubość wióra. Pozwala dzielić długie pasma w materiałach ciągliwych. Parametry muszą odpowiadać obrotom, posuwowi, liczbie ostrzy i geometrii.
LFV nie zastępuje właściwej płytki. Może zmieniać siły, powierzchnię i czas cyklu. Należy kwalifikować ją dla konkretnej operacji, a nie włączać globalnie. Szczególnie wartościowa jest wtedy, gdy długi wiór zakłóca automatyczny wyrzut albo nawija się na małą część.
Gang tooling
Oprawki stoją obok siebie na wspólnej płycie. Zmiana z noża zgrubnego na wykańczający wymaga krótkiego przesunięcia, nie indeksowania. Brak rewolweru usuwa luz oraz czas ryglowania. Płyta jest sztywna, a położenia można łatwo kontrolować.
Kosztem jest gęsta obwiednia. Nieaktywne narzędzie może kolidować z uchwytem lub częścią. Długa tuleja, wiertło osiowe i nóż odcinający muszą być rozmieszczone tak, by żaden korpus nie wejść w strefę. Model całej płyty jest obowiązkowy.
Tuleja zaciskowa i uchwyt powietrzny
Małe części często mocuje się tuleją, która zapewnia równomierny kontakt oraz szybki cykl. Średnica półfabrykatu musi mieścić się w zakresie pracy. Zmienny pręt może zaciskać się na małej powierzchni, pogarszając bicie i siłę. Dla odkuwki lub wcześniej obrobionej sztuki stosuje się uchwyt dopasowany do geometrii.
Ciśnienie zacisku powinno być wystarczające dla siły skrawania, ale nie deformować cienkiej części. W krótkim cyklu temperatura tulei i nagromadzenie drobnych wiórów powodują trend. Czyszczenie oraz kontrola siły są elementem procesu.
Muratec MW100
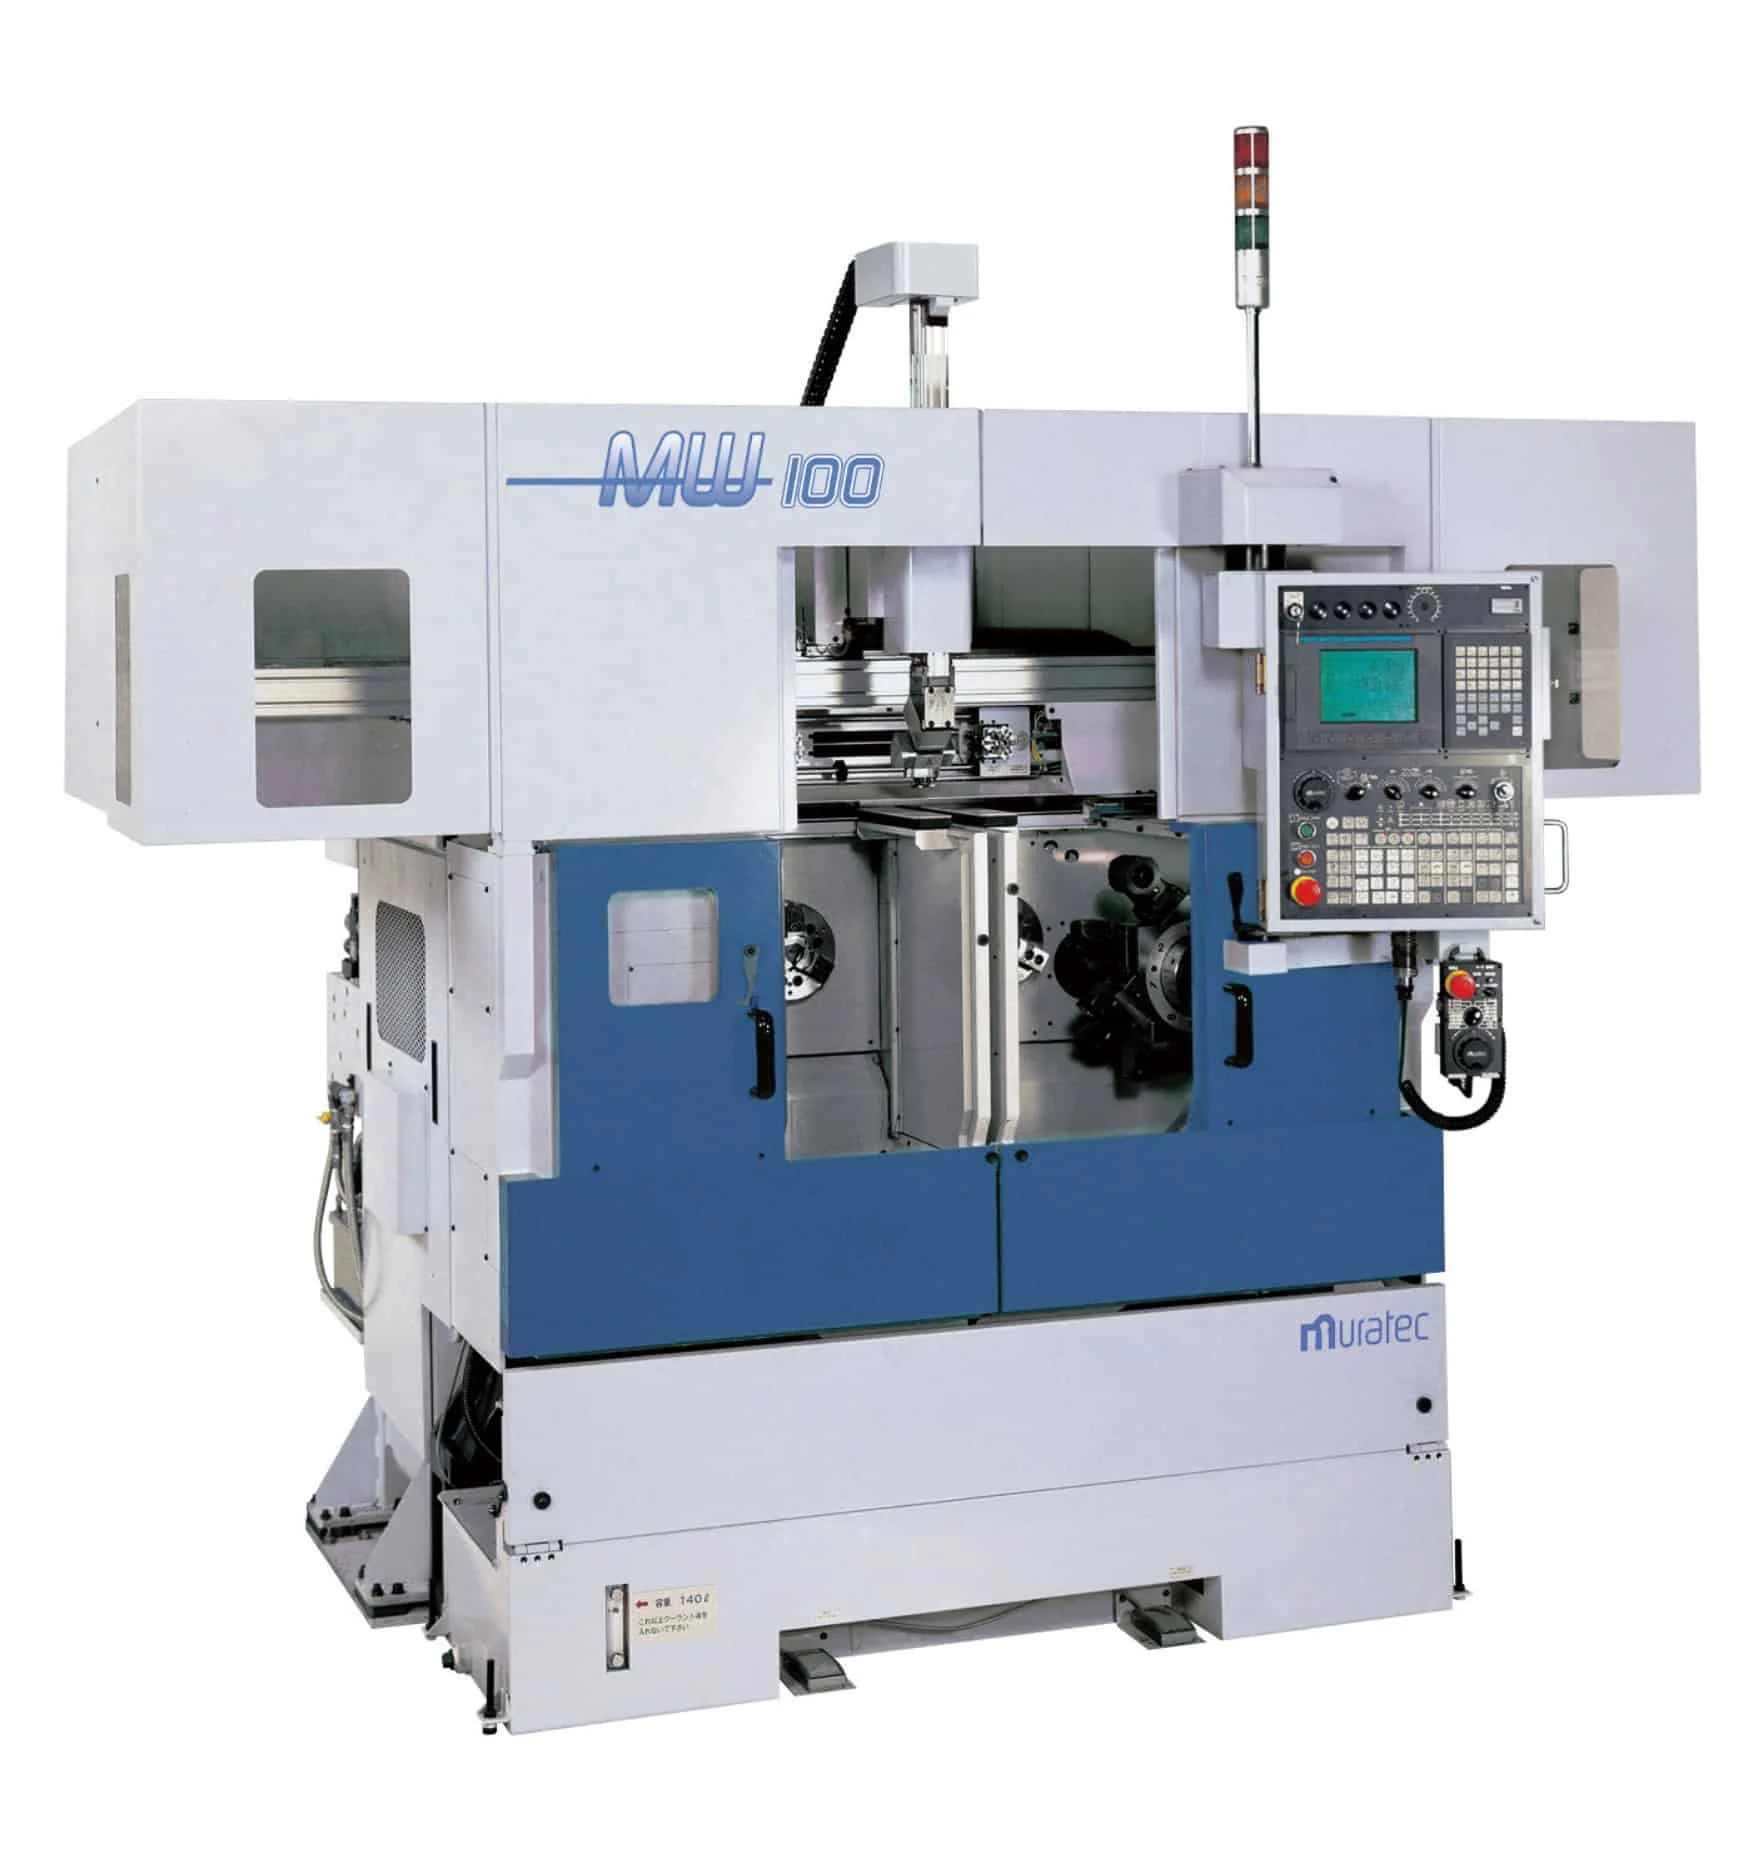
MW100 jest dwuwrzecionową tokarką z dwoma rewolwerami i zintegrowanym portalem. Producent podaje uchwyty klasy 6 cali, po osiem stacji na głowicę, wrzeciona do około 6000 obr./min oraz bardzo krótkie czasy załadunku. Maszyna może obrabiać dwa detale równocześnie.
Układ jest przeznaczony do części uchwytowych: pierścieni, piast, tłoczków, kół i elementów motoryzacyjnych. Surowe sztuki są pobierane z podajnika, obrabiane i odkładane. Przepustowość zależy od zrównoważenia lewej i prawej strony.
MW120 i jego warianty
Rodzina MW120 zwiększa przestrzeń i zakres zastosowań. Występują warianty G, EX, HG, GT i inne, zależne od generacji oraz rynku. Mogą różnić się portalem, wrzecionem, głowicą i obsługą części. Nazwa MW120 GT z listy musi być potwierdzona według fabrycznej karty.
Nowsze maszyny wykorzystują lekkie elementy portalu, w tym konstrukcje kompozytowe, aby skrócić ruch. Większy model nie zawsze ma lepszy takt: cięższa część wymaga dłuższego zacisku, przyspieszenia i kontroli. Wybiera się najmniejszą konfigurację zapewniającą obwiednię i siłę.
Dwa wrzeciona: równoległość, nie przeciwwrzeciono
W typowym MW dwa wrzeciona są niezależnymi stanowiskami obrabiającymi dwie części, a nie układem główne–przechwytujące. Portal ładuje oba uchwyty. To inna filozofia niż mill-turn, w którym jedna część przechodzi między stronami.
Programy muszą być zbalansowane. Jeśli lewa operacja trwa 14 s, a prawa 19 s, cykl pary jest ograniczony przez 19 s plus obsługę. Skrócenie lewej do 10 s nie zwiększy przepustowości. Technolog powinien przenieść operację, zmienić narzędzie lub świadomie zaakceptować oczekiwanie.
Rewolwery MW
Osiem stacji na stronę wydaje się niewielką liczbą, ale maszyna jest przeznaczona do krótkiego procesu. Każda stacja powinna mieć jednoznaczną funkcję, a oprawki być krótkie i odporne. Narzędzie kombinowane może zmniejszyć liczbę indeksowań, ale trudniej je ustawić i odtworzyć.
Indeksowanie musi być szybkie oraz powtarzalne. W dwóch kanałach kolizja może dotyczyć nie tylko rewolweru i uchwytu, ale również portalu. Funkcje ładowania i obróbki mają ściśle określone strefy czasowe.
Portal gantry
Portal pobiera część, przemieszcza ją nad maszyną i odkłada do uchwytu. Producent podaje wysokie prędkości osi oraz czas ładowania poniżej kilku sekund dla określonych warunków. Rzeczywisty takt obejmuje otwarcie, czyszczenie, orientację, zacisk i potwierdzenie.
Chwytak musi obsłużyć surową oraz gotową powierzchnię. Podwójny chwyt skraca cykl przez jednoczesny odbiór i załadunek. Czujniki sprawdzają obecność, ale nie zawsze wykryją wiór pod bazą. Przedmuch i kontrolowany ruch osadzenia są krytyczne.
Podajnik i orientacja półfabrykatu
Półfabrykaty mogą być podawane z przenośnika, palety, misy lub magazynu stosowego. Część niesymetryczna wymaga orientacji kątowej. System wizyjny zwiększa elastyczność, ale musi działać w chłodziwie oraz zmiennym oświetleniu. Mechaniczny nest bywa szybszy i bardziej niezawodny dla jednej rodziny.
Bufor powinien zapewnić autonomię bez uszkadzania powierzchni. Zbyt duży stos ciężkich pierścieni może powodować zakleszczenie. Identyfikacja wariantu musi być powiązana z programem i szczękami.
Narzędzia i trwałość w krótkim takcie
W cyklu 15 s godzina daje setki kontaktów. Narzędzie może osiągnąć limit szybciej niż operator spodziewa się na podstawie czasu zmiany. Trwałość należy liczyć w częściach, drodze skrawania lub energii, a nie tylko minutach programu.
Narzędzie siostrzane jest trudne przy ośmiu stacjach. Alternatywą jest wymiana zaplanowana przed zmianą, szybka kaseta albo redundantna druga maszyna. Każda zmiana wymaga potwierdzenia korekcji na sztuce kontrolnej.
Kontrola wiórów w małej części
Długi wiór może być większy od detalu, owinąć uchwyt i uniemożliwić portalowi chwyt. Wiór powinien zostać złamany, odprowadzony z tulei oraz odseparowany od gotowej sztuki. LFV w Miyano jest jednym narzędziem; w MW używa się właściwych łamaczy, parametrów i chłodziwa.
Przedmuch nie może wciskać wióra głębiej w szczęki. Dysza powinna mieć zdefiniowany kierunek i czas. Nadmierny przedmuch tworzy mgłę oraz rozrzuca drobiny na prowadnice chwytaka.
Pomiar w produkcji masowej
Przy krótkim takcie nie da się mierzyć każdej części ręcznie bez zniszczenia przepustowości. Stosuje się sprawdziany, pomiar automatyczny poza maszyną, kontrolę okresową i monitorowanie procesu. Częstotliwość wynika z zdolności, zużycia i ryzyka cechy.
System pomiarowy może przesłać korekcję, ale limit powinien być mały. Nagła zmiana wskazuje problem mocowania lub narzędzia i wymaga zatrzymania. Automatyczne kompensowanie dużego skoku produkuje części o nieznanej genealogii.
Dokładność GN3200
Termicznie symetryczny układ i ręcznie skrobane powierzchnie prowadzące mają ograniczać dryf oraz zapewniać geometrię. Bardzo mała część jest jednak wrażliwa na temperaturę. Różnica kilku stopni może być porównywalna z tolerancją mikrometryczną.
Proces powinien ustalić temperaturę materiału, chłodziwa i pomiaru. Okrągłość mierzy się odpowiednim przyrządem, nie mikrometrem w dwóch kierunkach. Wynik katalogowy na artefakcie nie jest automatycznie zdolnością dla cienkościennego detalu.
Termika MW
Dwa wrzeciona i hydraulika generują dwa źródła ciepła. Jeżeli kanały mają różne obciążenie, lewa i prawa część mogą wykazywać inny trend. Nie należy łączyć ich danych bez identyfikacji stanowiska. Każda sztuka powinna być przypisana do wrzeciona.
Korekcje mogą być osobne dla obu stron. Wzorzec kontrolny wykonuje się po rozgrzewce i w czasie zmiany. Jeśli jedna strona wymaga stale innej korekcji, trzeba sprawdzić geometrię, zacisk i temperaturę, a nie tylko przesuwać offset.
Sterowanie i kanały
Miyano oraz Muratec wykorzystują sterowania dostosowane przez producenta. Gang tooling ma prosty jeden kanał, a MW koordynuje dwa rewolwery i portal. Funkcje M dla chwytaka, drzwi i zacisku są specyficzne. Postprocesor z klasycznej tokarki nie obejmie automatyzacji.
Program powinien definiować stany: brak części, część surowa, obrobiona, uchwyt otwarty, portal poza strefą. Restart musi rozpoznać stan fizyczny. Nie można uruchomić cyklu od dowolnego bloku bez potwierdzenia portalu.
Przezbrojenie
W Miyano zmienia się tuleję, narzędzia gang, korekcje i program podajnika. W MW dochodzą dwa komplety szczęk, chwytak, gniazda podajnika i dwa kanały. Czas przezbrojenia może przewyższać produkcję krótkiej partii.
SMED polega na przygotowaniu poza maszyną: gotowe kasety narzędzi, ustawione szczęki, program sprawdzony, materiał i sprawdzian. Punkty regulacyjne powinny mieć skale lub wzorce. Pierwsza dobra część jest końcem przezbrojenia, nie samo naciśnięcie start.
Odbiór
GN3200/VC03 odbiera się na części sprawdzającej średnicę, czoło, okrągłość, powtarzalność załadunku i zmianę narzędzia. MW wymaga równoległego testu obu wrzecion, portalu, zbalansowania cyklu i identyfikacji sztuk. Należy powtórzyć setki cykli, bo pojedynczy pokaz nie ujawnia zakleszczeń.
Kryterium obejmuje odsetek dobrych sztuk, trend i czas, nie tylko jedną dokładną część. Test pracy bez nadzoru powinien zakończyć się kontrolowanym zatrzymaniem przy braku materiału, narzędzia lub sygnału chwytaka.
Zdolność procesu i ślad każdej sztuki
Krótki cykl szybko ujawnia różnicę między jedną poprawną częścią a stabilnym procesem. Odbiór powinien objąć serię pozwalającą oszacować średnią, rozrzut, trend po rozgrzaniu i różnicę między wrzecionami. Cpk obliczone z kilku sztuk nie ma wartości. Trzeba także potwierdzić, że system pomiarowy ma wystarczającą powtarzalność względem tolerancji.
Identyfikator partii, czasu i wrzeciona ułatwia zatrzymanie właściwego zakresu po wykryciu błędu. W MW mieszanina części z lewej i prawej strony może ukryć dwie różne populacje. Automatyczny odbiór powinien odkładać je w sposób umożliwiający prześledzenie, przynajmniej do czasu potwierdzenia stabilności.
Energia i koszt jednej dobrej części
Małe Miyano wykorzystuje niewielką powierzchnię i masę, lecz może wymagać wielu stanowisk dla wolumenu. MW skupia dwa wrzeciona, hydraulikę oraz portal w jednej celi. Porównanie energii powinno uwzględniać stan oczekiwania, sprężone powietrze, chłodziwo i robot, a nie tylko moc silnika wrzeciona.
Najlepszą metryką jest energia i koszt na dobrą sztukę przy zadanym wolumenie. Szybka maszyna oczekująca na operatora może zużywać mniej chwilowo, ale gorzej wykorzystywać kapitał. Z kolei utrzymywanie dwóch wrzecion dla jednej krótkiej partii zwiększa koszt przezbrojenia. Model ekonomiczny powinien zawierać scenariusz typowego tygodnia, nie idealną dobę jednego detalu.
Zakup używany
W Miyano sprawdza się wrzeciono, prowadnice, płytę, układ zacisku i automatykę. W Muratec dodatkowo dwa wrzeciona, dwa rewolwery, portal, chwytaki, przewody i podajniki. Maszyna sprzedawana bez dedykowanego oprzyrządowania może wymagać dużej inwestycji.
Liczba godzin nie opisuje liczby cykli. Portal i uchwyty mogły wykonać miliony ruchów. Warto odczytać liczniki, historię alarmów i czasy. Kopia parametrów PLC jest niezbędna przed transportem.
Kiedy wybrać Miyano
GN3200 lub VC03 są właściwe dla małych precyzyjnych części, krótkiego programu i bardzo szybkiej zmiany między narzędziami. Zwartość pozwala ustawić kilka maszyn w komórce. LFV jest wartościowe przy ciągliwym materiale i problemie długiego wióra.
Nie są właściwe dla długich wałów, wielu napędzanych operacji ani bardzo zmiennego asortymentu z dużą liczbą narzędzi. Wtedy elastyczniejsza tokarka rewolwerowa może mieć niższy całkowity koszt.
Kiedy wybrać Muratec
MW100/MW120 wygrywa przy dużym wolumenie podobnych krótkich części, które można obrabiać równolegle i automatycznie ładować. Dwa wrzeciona oraz portal tworzą bardzo wysoką przepustowość na małej powierzchni.
Ryzykiem jest zależność od jednej celi i długie przezbrojenie. Jeżeli wolumen jest niestabilny albo geometria często się zmienia, część zdolności pozostanie niewykorzystana. Należy porównać także dwie prostsze tokarki z osobnym robotem.
Checklista wyboru
- Określ wolumen, liczbę wariantów i dopuszczalny czas przezbrojenia.
- Potwierdź zakres chwytu, długość, wrzeciono i pełny wariant modelu.
- Zbuduj obwiednię wszystkich oprawek gang lub rewolwerowych.
- Zaprojektuj chwyt dla surowej i gotowej powierzchni.
- Zbilansuj oba kanały MW na ścieżce krytycznej.
- Kwalifikuj łamanie wióra dla każdej operacji.
- Policz trwałość w sztukach przy rzeczywistym takcie.
- Identyfikuj części według wrzeciona i pozycji.
- Zdefiniuj automatyczny pomiar, limity korekcji i reakcję.
- Przygotuj przezbrojenie poza maszyną i zmierz pierwszą dobrą sztukę.
- W odbiorze wykonaj długą serię, nie pojedynczy cykl.
- Zarchiwizuj parametry CNC, PLC, portal i receptury chwytaka.
Podsumowanie
Miyano GN3200/VC03 i Muratec MW100/MW120 pokazują dwa sposoby skrócenia cyklu. Miyano usuwa czas indeksowania dzięki gang tooling i skupia się na małej precyzyjnej części. Muratec podwaja proces i automatyzuje załadunek portalem. Obie architektury są bardzo wydajne tylko w dopasowanej rodzinie.
Największym błędem jest porównanie ich z uniwersalną tokarką na podstawie średnicy. Trzeba policzyć cykl, przezbrojenie, wióry, kontrolę i niezawodność podawania. Gdy te elementy są stabilne, specjalizacja daje setki dobrych części na zmianę. Gdy nie są, szybka maszyna często czeka albo automatycznie powiela brak.
Realistyczne ceny tokarek produkcyjnych
Poniższe kwoty są cenami netto sprawnej maszyny używanej, bez transportu, podajnika, robota, uchwytów, oprzyrządowania i uruchomienia. Dla starszych Muratec istnieją jawne oferty od 8,9 tys. EUR, ale młodsze MW120 GT kosztują około 40–50 tys. EUR. Miyano częściej występuje z ceną na zapytanie.
| Model i konfiguracja | Typowe roczniki | Realistyczny przedział netto | Co przesuwa cenę |
|---|---|---|---|
| Miyano GN3200 / GN3200W, starsza generacja | 2000–2010 | 60–150 tys. zł | podajnik, chwytak, wrzeciono i dostępność parametrów |
| Miyano GN3200W, młodsza | 2011–2022 | 150–320 tys. zł | automatyzacja, liczba wrzecion i historia pracy |
| Kitamura Mycenter-0 / Miyano VC03 | 1995–2008 | 35–100 tys. zł | sterowanie, ATC, wrzeciono i mały rynek wtórny |
| Muratec MW100 | 1995–2010 | 60–170 tys. zł | robot portalowy, komplet chwytaków i sprawność dwóch wrzecion |
| Muratec MW120, starsza | 1998–2008 | 40–120 tys. zł | jawna oferta 2005 za 8,9 tys. EUR wyznacza niski punkt |
| Muratec MW120 / MW120GT, młodsza z automatyką | 2009–2018 | 140–270 tys. zł | oferty około 39,5 tys. USD i 49,9 tys. EUR |
Punkty odniesienia: MW120 z 2005 roku za 8,9 tys. EUR, MW120 GT z 2012 roku za 49,9 tys. EUR i MW120 z 2013 roku za 39,5 tys. USD. Cenę linii trzeba liczyć razem z robotem i magazynem detali.