
Streszczenie
Mazak HCN jest rodziną poziomych centrów obróbkowych z paletami 400, 500 i 630 mm, przeznaczoną do wielostronnej obróbki korpusów oraz do pracy w zautomatyzowanych systemach. Nazwy HC NEXUS 5000-II, HCN-5000, HCN-5000/50 i HCN-6000 II opisują różne generacje oraz klasy wrzeciona; podobieństwo oznaczeń nie daje podstaw do przenoszenia tabeli danych z jednej maszyny na drugą. Aktualne HCN 4000/5000 NEO rozwijają tę samą logikę procesu, lecz wykorzystują nowsze napędy, sterowanie i rozwiązania termiczne.
Największa przewaga HCN nie wynika z samego położenia wrzeciona. Tworzą ją stół indeksowany, wymiana palety, dostęp do czterech boków i lepsze opadanie wiórów. Maszyna może wykonywać kolejną część, gdy operator uzbraja paletę poza komorą. Zysk pojawia się jednak dopiero po zaprojektowaniu przyrządu, narzędzi, kolejki palet, pomiaru i gospodarki wiórami jako jednego systemu.
Od HC NEXUS do HCN
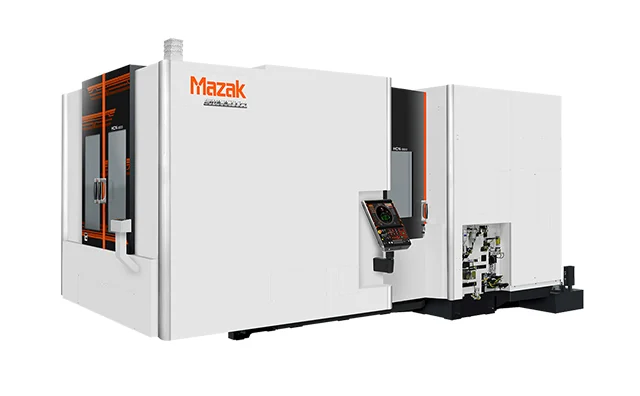
HC NEXUS 5000-II jest wcześniejszą generacją poziomego centrum Mazaka. Na rynku wtórnym bywa traktowany jako odpowiednik HCN-5000, ale konfiguracje wrzeciona, magazynu, stołu i sterowania zależą od roku. HCN stał się nazwą rozwijanej rodziny obejmującej maszyny od palety 400 mm po ciężkie centra z paletą 1000 mm. W niniejszym artykule skupiamy się na klasach 4000–6000 występujących na liście.
Przy zakupie używanym generacja jest równie ważna jak numer. Maszyna może mieć sterowanie Fusion, Matrix, SmoothG albo inną regionalną konfigurację. Mogła zostać włączona do magazynu palet, otrzymać niestandardowy przenośnik lub sondę. Pełne oznaczenie i lista opcji powinny być odczytane z dokumentacji przypisanej do numeru seryjnego.
Dlaczego centrum poziome działa inaczej niż VMC
W centrum pionowym stół jest łatwo dostępny, lecz wióry pozostają na detalu i przyrządzie. W HCN wrzeciono jest poziome, a detal zwykle stoi na palecie albo nagrobku. Obróbka kolejnych boków odbywa się przez obrót osi B, bez ręcznego przekładania. Wióry częściej spadają w dół, choć kieszenie i żebra nadal mogą je zatrzymywać.
Pozioma architektura ma większy koszt wejścia: palety, przyrządy i narzędzia trzeba przygotować wcześniej. Odpłaca się w serii powtarzalnych korpusów, gdzie redukcja przezbrojeń i praca podczas uzbrajania drugiej palety zwiększają wykorzystanie wrzeciona. Dla pojedynczej płaskiej płyty proste VMC może być szybsze do uruchomienia.
Paleta 400, 500 i 630 mm
Numer HCN odpowiada klasie palety, ale nie zastępuje wymiarów obwiedni. HCN-4000 używa palety 400 × 400 mm i obsługuje przedmiot o maksymalnej obwiedni zbliżonej do walca o średnicy około 630 mm oraz wysokości 900 mm w aktualnej generacji. HCN-5000 wykorzystuje paletę 500 × 500 mm i zwiększa obwiednię do około 800 × 1000 mm. HCN-6000 należy do klasy palety 630 mm, większej masy i zwykle stożka 50.
Obwiednia cylindryczna zakłada obrót przedmiotu wokół osi stołu. Naroże imadła, przewód hydrauliczny albo wystająca łapa mogą przekroczyć ją mimo zgodności nominalnego detalu. Każda stacja paletowa i stanowisko przezbrajania musi pomieścić tę samą konfigurację w ruchu.
HCN-4000: szybkość klasy palety 400
Aktualny HCN-4000 NEO ma skoki około 560 × 640 × 640 mm, paletę 400 mm i obwiednię detalu około 630 × 900 mm. Stożek 40 i szybkie wrzeciono predysponują go do aluminiowych oraz stalowych korpusów średniej wielkości. Mała paleta oznacza mniejszą bezwładność, a zatem szybsze indeksowanie i krótszy czas pomocniczy.
Nie należy utożsamiać małej palety z lekką maszyną. Sztywność korpusu, krótka droga siły i kontrolowane prowadzenie osi pozwalają na produktywne skrawanie. Ograniczeniem może stać się liczba elementów na nagrobku, wysokość oprawek i moment wrzeciona przy dużych narzędziach.
HCN-5000: środek rodziny
HCN-5000 jest popularnym kompromisem między dynamiką i pojemnością. Aktualny NEO ma skoki około 730 × 730 × 800 mm, paletę 500 mm i obwiednię około 800 × 1000 mm. Standardowa konfiguracja wykorzystuje stożek 40, lecz w starszych generacjach występują odmiany różniące się wrzecionem, magazynem i stołem.
Klasa 500 pozwala budować czterostronny nagrobek z kilkoma częściami albo mocować pojedynczy korpus. Większa wysokość detalu zwiększa jednak moment od siły skrawania działający na przyrząd. Górna część wysokiej kolumny mocującej wymaga podparcia, a kolejność operacji powinna unikać wzbudzania cienkich ścian.
HCN-5000/50 nie jest tylko mocniejszym 5000
Sufiks /50 oznacza interfejs narzędziowy klasy 50. Większy stożek pozwala przenosić większy moment, używać cięższych głowic i stabilniej wytaczać na długim wysięgu. Jednocześnie narzędzia są cięższe, magazyn potrzebuje więcej przestrzeni, a czas wymiany może być dłuższy. Maksymalne obroty typowego wrzeciona 50 są niższe niż szybkiej konfiguracji 40.
Wybór /50 ma sens dla żeliwnych i stalowych korpusów, dużych otworów, frezów czołowych oraz ciężkiego skrawania. Dla małych aluminiowych detali może obniżyć dynamikę i zwiększyć koszt oprawek bez wykorzystania potencjału momentu. Porównanie powinno opierać się na wykresie procesu, nie na przekonaniu, że większy stożek jest zawsze lepszy.
HCN-6000 II
HCN-6000 II należy do większej klasy poziomych centrów ze stożkiem 50. Jest przeznaczony do cięższych korpusów, większych przyrządów i obróbki wymagającej momentu. Paleta 630 mm pozwala mocować większy detal, ale podnosi koszt palet, nagrobków, transportu i urządzeń załadunkowych.
Przy tej wielkości masa zespołu paleta–przyrząd–detal powinna być liczona, a nie szacowana. Dopuszczalne obciążenie obejmuje wszystko, co porusza stół. Środek ciężkości odsunięty od osi wpływa na przyspieszenie i dokładność indeksowania. W automatycznym magazynie każda stacja ma własną nośność oraz ograniczenie obwiedni.
Stół B i indeksowanie
Oś B obraca paletę, umożliwiając dostęp do kolejnych boków. W wielu procesach pracuje głównie indeksowo: 0°, 90°, 180° i 270°. Dokładność kątowa przekłada się na położenie cechy w odległości od osi. Błąd jednego kąta daje większą odchyłkę liniową im dalej od środka znajduje się otwór.
Stół może być napędzany przekładnią albo rozwiązaniem bezpośrednim zależnym od generacji i opcji. Sam brak luzu katalogowego nie eliminuje błędów geometrycznych. Odbiór powinien obejmować powtarzalność kilku kątów, test nawrotu oraz cechę obrobioną po indeksowaniu. Dla obróbki konturowej trzeba dodatkowo potwierdzić dopuszczalną prędkość i funkcję osi ciągłej.
Dwie palety jako podstawowy bufor
Automatyczna wymiana palety rozdziela czas pracy wrzeciona od czasu ręcznego mocowania. Gdy paleta A jest w komorze, operator rozładowuje i uzbraja paletę B. Zysk zależy od relacji między czasem cyklu i czasem obsługi. Jeżeli cykl trwa krócej niż przezbrojenie, maszyna będzie czekać. Jeżeli dłużej, operator może obsługiwać kilka stanowisk.
Paleta powinna mieć jednoznaczną tożsamość. Sterowanie musi powiązać jej numer z programem, bazą, przyrządem i wariantem części. Pomylenie programu jest groźniejsze niż błąd zwykłego imadła, ponieważ narzędzie wjeżdża do zamkniętej komory bez bezpośredniej kontroli operatora.
Nagrobek i gęstość mocowania
Nagrobek zwiększa liczbę dostępnych powierzchni. Można umieścić kilka części na jednej stronie albo jedną część na wielu stronach. Większa gęstość wydłuża autonomię, lecz zwiększa czas pierwszej dobrej części, ilość produkcji w toku i ryzyko utraty całej palety po błędzie narzędzia.
Przyrząd musi być sztywny, dostępny dla narzędzia i łatwy do oczyszczenia. Wysokie płyty wzmacnia się żebrami, a punkty ustalające rozmieszcza zgodnie z przepływem tolerancji. Przewody hydrauliczne i pneumatyczne prowadzi się poza obwiednią narzędzia oraz wiórów. Czujnik potwierdzenia zacisku nie może być jedynym dowodem poprawnego osadzenia części.
Wrzeciona i dobór stożka
HCN-4000 i 5000 są często konfigurowane ze stożkiem 40 i wrzecionem do szybkiej obróbki. HCN-5000/50 oraz 6000 przechodzą w stronę większego momentu. Prędkość maksymalna mówi o górnym zakresie, ale zgrubienie stali odbywa się niżej. Należy porównać moc ciągłą, moment, prędkość bazową i dopuszczalny czas obciążenia.
Wrzeciono musi pasować do narzędzi. Mały frez z dużą prędkością korzysta z szybkiego napędu, wytaczadło i frez czołowy z momentu. Jeżeli jedna część wymaga obu skrajności, trzeba policzyć udział czasu i możliwy kompromis. Opcjonalne wrzeciono nie jest automatycznie dostępne w każdej generacji lub regionie.
Magazyn narzędzi i autonomiczna zmiana zleceń
Poziome centrum łatwo wykorzystuje dużo narzędzi: każda strona korpusu może wymagać własnych długości, wierteł i wytaczadeł. Magazyn 40 lub 60 pozycji wystarczy dla jednej rodziny, lecz elastyczny system paletowy może potrzebować setek miejsc. Liczy się nie tylko pojemność, lecz również maksymalna masa, średnica i długość narzędzia.
Narzędzia są przypisane logicznie, a nie tylko do gniazda. Sterowanie powinno obsługiwać narzędzia siostrzane i limit trwałości. Przed rozpoczęciem palety system musi sprawdzić dostępność całej listy. Brak jednego specjalnego wytaczadła nie powinien zostać wykryty dopiero po godzinie zgrubienia.
MAZATROL i kod z CAM
Proste korpusy można programować konwersacyjnie, lecz wielostronna część na nagrobku często powstaje w CAM. Postprocesor musi znać znaki osi, punkt obrotu B, układy palet, bezpieczne płaszczyzny i funkcje wymiany. Kod powinien być weryfikowany na modelu dokładnej maszyny oraz przyrządu.
W programie trzeba rozdzielić ruch technologiczny od operacji systemowych: potwierdzenia palety, odblokowania stołu, zacisku, płukania i pomiaru. Bezpieczny restart w środku programu wymaga odtworzenia narzędzia, bazy, kąta B, korekcji i stanu palety. Samo znalezienie numeru bloku nie wystarcza.
SmoothG, SmoothAi i generacje sterowania
Nowsze HCN wykorzystują sterowania z rodziny MAZATROL Smooth, a NEO integruje funkcje wspomagające proces i automatyzację. Starszy HC NEXUS może mieć zupełnie inny interfejs oraz nośniki danych. Dla technologa najważniejsza jest zgodność postprocesora i dostępność funkcji, nie wygląd pulpitu.
Przy używanej maszynie należy sprawdzić stan pamięci, baterii, dysku, sieci i kopii systemu. Aktualizacja sterowania może wymagać zgodności PLC, napędów i opcji licencyjnych. Jeżeli maszyna ma pracować w sieci zakładowej, trzeba wydzielić ją zgodnie z możliwościami starszego systemu.
HCN NEO: co zmienia nowa generacja
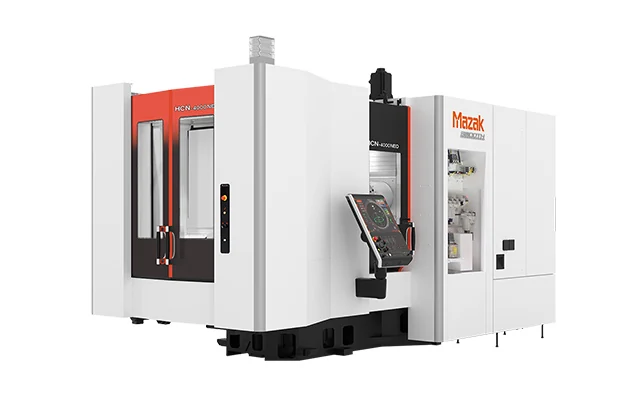
NEO nie zmienia podstawowej idei paletowego HMC. Producent podkreśla prowadnice rolkowe, szybsze ruchy, wzmocniony stół, sprzęgło stożkowe palety i poprawę stabilności termicznej. Dla użytkownika wartością jest powtarzalny czas indeksowania, krótszy ruch pomocniczy i możliwość włączenia w automatykę.
Nie należy porównywać nowej i starej maszyny tylko według czasu zmiany narzędzia. Nowsza generacja może mieć lepszą gospodarkę energią, diagnostykę i dostęp serwisowy, ale starsza, utrzymana HCN może nadal być zdolnym środkiem produkcji. Porównanie wymaga tego samego detalu, strategii i kryterium jakości.
Wióry i chłodziwo
Poziome wrzeciono sprzyja opadaniu wiórów, lecz strumień może wprowadzić je do otworu lub za szczękę. Osłony powinny mieć strome powierzchnie, a płukanie docierać do palety. W aluminium ograniczeniem jest objętość wiórów, w żeliwie osad, a w stali i stopach niklu długie wióry z otworów.
Chłodzenie przez wrzeciono wymaga filtracji dostosowanej do kanałów narzędzia. Wysokie ciśnienie bez przepływu nie usuwa dużej masy wiórów. Zbiornik, pompa, filtr, przenośnik i separator oleju tworzą jeden obieg. Przy pracy bezobsługowej trzeba wykrywać spadek przepływu i przepełnienie.
Sondowanie palety i detalu
Sonda może znaleźć punkt odniesienia przyrządu, sprawdzić obecność części i zmierzyć otwór bazowy. Nie powinna za każdym razem dowolnie obracać układu, jeśli przyczyną jest mechaniczny błąd palety. Trend przesunięcia palety jest informacją utrzymaniową i powinien być zapisany.
Na nagrobku należy sondować reprezentatywne pozycje, ponieważ błąd może zależeć od wysokości i strony. Korekta jednej bazy nie naprawi pochylenia przyrządu. Pomiar po obróbce powinien odróżniać zużycie narzędzia, termikę i błąd indeksowania.
Automatyzacja: RPS, CPP, LPP i PALLETECH
Mazak oferuje systemy paletowe PALLETECH i rozwiązania dopasowane do HCN. Zależnie od projektu magazyn może obsługiwać jedną lub wiele maszyn, stanowiska przezbrajania i kilkadziesiąt palet. Wartością nie jest sama liczba miejsc, lecz harmonogramowanie według dostępności materiału, narzędzi, programu i terminu.
Mały bufor kołowy dobrze automatyzuje jedną maszynę. Liniowy magazyn rośnie wraz z liczbą palet i maszyn, lecz wymaga większej powierzchni oraz logiki awaryjnej. Awaria wspólnego transportera może zatrzymać cały system. Projekt powinien przewidywać tryb ręczny, dostęp serwisowy i odzyskanie palety po przerwaniu cyklu.
Planowanie kolejki
Każda paleta ma wymagany program, narzędzia, materiał i czas. System powinien uruchamiać tylko zadanie, dla którego wszystkie zasoby są gotowe. Narzędzie o pozostałej trwałości krótszej niż planowany cykl wymaga wymiany lub narzędzia siostrzanego. Nieprzygotowana paleta nie może blokować kolejki.
Przy produkcji mieszanej ważny jest priorytet terminu i wykorzystanie wspólnych narzędzi. Zbyt częste przełączanie rodzin może zwiększyć liczbę korekt i kontroli. Harmonogram powinien minimalizować nie tylko pusty czas wrzeciona, ale także ryzyko partii bez pomiaru.
Termika i dokładność przestrzenna
Wysoka kolumna detalu powiększa wpływ błędu kątowego. Temperatura podstawy, kolumny, wrzeciona i chłodziwa zmienia się w czasie. Nowsze HCN wykorzystują konstrukcję oraz kompensację ograniczającą dryf, lecz proces nadal wymaga rozgrzewki i kontroli wzorca.
Dokładność położenia jednej osi nie opisuje wyniku po obrocie B. Do oceny potrzebne są testy przestrzenne: kula, artefakt, obróbka cech z kilku stron i pomiar zależności. Dla części z otworami przecinającymi się po dwóch stronach właśnie błąd całego łańcucha jest krytyczny.
Odbiór nowej i używanej HCN
Odbiór obejmuje poziomowanie, geometrię, powtarzalność palety, indeksowanie B, bicie wrzeciona, wymianę narzędzi, chłodziwo, przenośnik, sondy i bezpieczeństwo. Należy wykonać wiele kolejnych wymian palety, ponieważ pojedynczy cykl nie ujawnia problemu z czujnikiem lub zabrudzeniem sprzęgła.
Próba skrawania powinna zawierać cechy wykonywane z co najmniej trzech stron, interpolowany otwór, płaszczyznę i wiercenie głębokie. Dla /50 warto dodać ciężkie zgrubienie lub wytaczanie na wysięgu. Wynik mierzy się po ustalonej rozgrzewce i według kryteriów zapisanych przed próbą.
Używany HC NEXUS lub HCN
Na rynku wtórnym duże znaczenie ma historia automatyzacji. Maszyna wyłączona z FMS może nie mieć standardowych osłon, stanowiska ręcznego albo pełnej konfiguracji PLC. Trzeba ustalić, które elementy były częścią wspólnego systemu. Brak magazynu palet nie zawsze da się naprawić zakupem jednego modułu.
Sprawdza się zaciski palet, sprzęgła hydrauliczne, przewody obrotowe, enkoder B, śruby i prowadnice, wrzeciono, ATC oraz stan stożków. Kolizja wysokiego nagrobka może uszkodzić więcej niż samo narzędzie. Raport geometrii po relokacji i kopia parametrów są warunkiem odpowiedzialnego uruchomienia.
Produktywność
Takt części składa się ze skrawania, ruchów, indeksowania, wymian narzędzi, pomiaru i wymiany palety. HCN zmniejsza udział ręcznego mocowania w czasie zajęcia maszyny. Jeżeli proces ma jedną długą operację zgrubną, większe znaczenie ma moment wrzeciona. Jeżeli setki krótkich otworów i narzędzi, dominuje dynamika oraz ATC.
W systemie paletowym właściwą metryką jest liczba dobrych części na zmianę i czas przejścia zlecenia, a nie samo wykorzystanie wrzeciona. Można osiągnąć wysokie wykorzystanie, produkując zbyt duży zapas niewłaściwego detalu. Harmonogram musi odpowiadać przepływowi zakładu.
Orientacyjne ceny HCN na rynku wtórnym
Kwoty dotyczą sprawnych maszyn używanych, netto, bez transportu, posadowienia, narzędzi i remontu. System PALLETECH wycenia się osobno, ponieważ liczba palet, stacji i maszyn zmienia wartość bardziej niż sam rocznik centrum.
| Model i istotna konfiguracja | Typowe roczniki | Realistyczny przedział netto |
|---|---|---|
| HCN-4000 / HCN-4000 II, dwie palety | 2008–2014 | 300–520 tys. zł |
| HCN-4000 z nowszym SmoothG i małym przebiegiem | 2015–2020 | 520–780 tys. zł |
| HCN-4000 z PALLETECH 6–10 palet | 2010–2020 | 430–900 tys. zł |
| HCN-5000 / HCN-5000 II, dwie palety | 2005–2013 | 350–560 tys. zł |
| HCN-5000, młodszy lub bogato wyposażony | 2014–2020 | 520–900 tys. zł |
| HCN-6000 / HCN-6000 II, dwie palety | 2005–2013 | 400–700 tys. zł |
| HCN-6000, młodszy lub ze zwiększonym magazynem | 2014–2020 | 650 tys.–1,1 mln zł |
Punktem kontrolnym są m.in. oferta HCN-5000 z 2006 roku za 99 000 euro oraz HCN-4000 z 2018 roku za 155 000 euro. Dla HCN-4000 z systemem wielopaletowym spotyka się wyceny 100 000–200 000 euro. Dolną granicę należy odrzucić, jeśli nie można sprawdzić wrzeciona, indeksowania palety i geometrii po rozgrzaniu.
Kiedy HCN-4000, kiedy 5000, kiedy 6000
HCN-4000 jest właściwy dla mniejszych korpusów, wysokiej dynamiki i gęstej produkcji na paletach 400 mm. HCN-5000 daje większą obwiednię i elastyczność przy nadal szybkiej architekturze stożka 40. HCN-5000/50 wybiera się, gdy głównym ograniczeniem jest moment, duże narzędzie lub wytaczanie. HCN-6000 służy cięższym częściom i większym przyrządom.
Najmniejsza maszyna mieszcząca pełną obwiednię nie zawsze jest najlepsza. Jeżeli przyrząd dochodzi do granicy nośności, narzędzie traci dostęp, a wióry nie mają drogi, większa paleta może obniżyć ryzyko. Z kolei zapas przestrzeni bez wykorzystania zwiększa koszt każdej palety i powierzchni hali.
Checklista wyboru
- Potwierdź generację, pełny model, sterowanie, wrzeciono i listę opcji.
- Narysuj obwiednię palety podczas obrotu wraz z przewodami i łapami.
- Zważ paletę, nagrobek, przyrząd i maksymalny półfabrykat.
- Porównaj stożek 40 i 50 na podstawie narzędzi oraz wykresu momentu.
- Policz narzędzia stałe, siostrzane i specjalne dla całej kolejki palet.
- Zdefiniuj tożsamość palety, programu, bazy i wariantu części.
- Sprawdź powtarzalność wymiany i indeksowania w wielu cyklach.
- Zaprojektuj odpływ wiórów z każdej orientacji B.
- Ustal filtrację oraz ciśnienie i przepływ chłodziwa przez wrzeciono.
- Zdefiniuj sondowanie bez maskowania błędu mechanicznego palety.
- W systemie FMS zaplanuj tryb awaryjny i ręczne odzyskanie palety.
- Odbierz maszynę na artefakcie obrabianym z kilku stron.
Podsumowanie
HCN jest platformą produkcyjną, a nie tylko frezarką odwróconą o 90 stopni. Paleta, oś B, wrzeciono, magazyn, przyrząd i harmonogram tworzą jedną zdolność. HCN-4000 maksymalizuje dynamikę małej palety, 5000 zwiększa obwiednię, wariant /50 dodaje potencjał ciężkiego narzędzia, a 6000 obsługuje większe i cięższe korpusy.
HC NEXUS 5000-II oraz kolejne generacje mogą pozostawać wartościowe, jeśli ich geometria, sterowanie i automatyka są kompletne. Aktualne NEO zwiększają dynamikę i przygotowanie do automatyzacji. W obu przypadkach sukces zależy od tego samego: prawidłowej obwiedni, sztywnego nagrobka, zarządzania narzędziami, czystego sprzęgła palety i procesu odbieranego na rzeczywistym detalu.
Materiały powiązane
- Router, frezarka, tokarka, centrum pionowe i centrum poziome
- Mazak VARIAXIS: i NEO, C oraz i-300 AWC