Streszczenie
Ciekły metal nie jest jednorodnym „gorącym płynem”, którego zachowanie wyznacza wyłącznie temperatura. Między załadunkiem pieca a zamknięciem frontu krzepnięcia zmieniają się skład, aktywności termodynamiczne, udział fazy stałej, lepkość, napięcie powierzchniowe, gęstość, przewodność, pojemność cieplna i emisyjność. W kąpieli działają równocześnie wypór cieplny i stężeniowy, siły elektromagnetyczne, ruch wywołany gazem, ścinanie przy ścianie oraz reakcje na powierzchni. Właściwości nie są dodatkami do recepty — decydują, czy metal się wymiesza, wypełni formę, uniesie wtrącenie i utworzy przewidywalną strefę krzepnięcia.
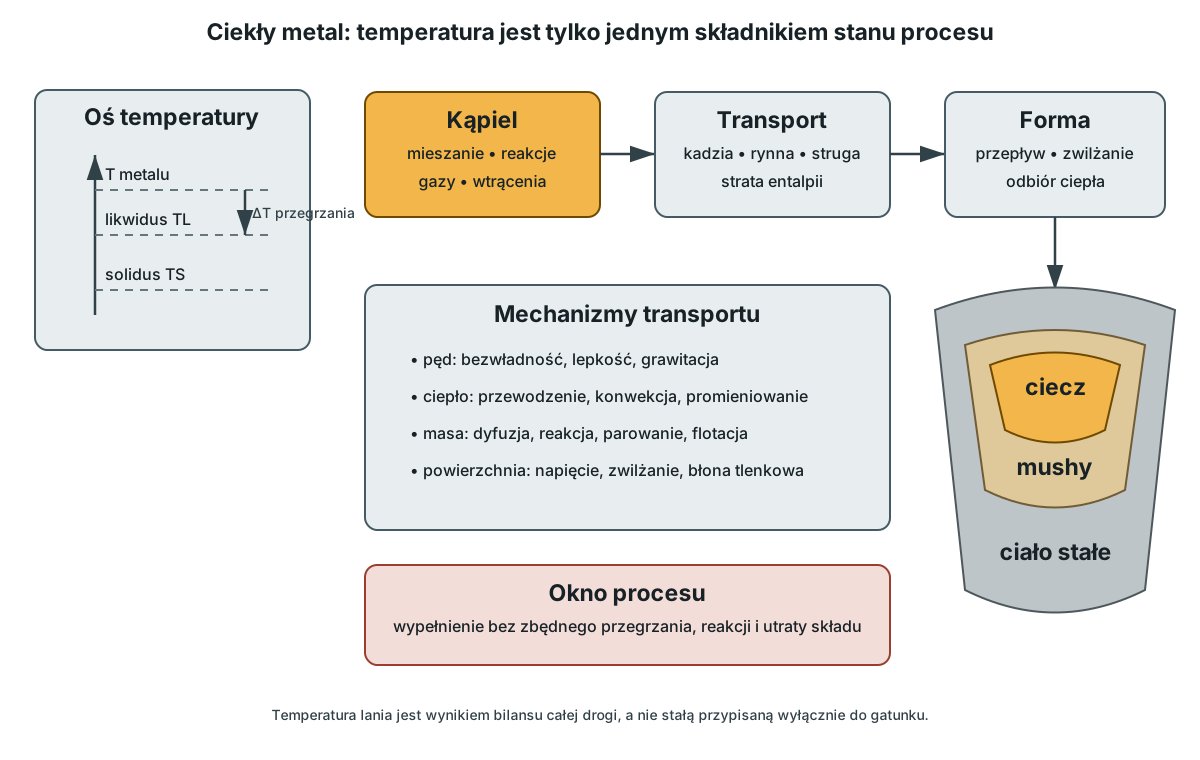
Najważniejszym rozróżnieniem jest różnica między temperaturą likwidusu, temperaturą samej kąpieli i temperaturą lania. Przegrzanie ponad likwidus daje zapas entalpii jawnej, lecz nie gwarantuje płynności w długim kanale. Ciecz traci ciepło do tygla, kadzi, rynny, powietrza, żużla i formy; może też zmieniać skład przez utlenianie lub parowanie. W stopie o szerokim zakresie krzepnięcia pierwsze kryształy pojawiają się przed solidusem i gwałtownie zmieniają opory przepływu. Dlatego pomiar jednego punktu w piecu nie opisuje stanu metalu przy końcu zalewania.
Artykuł buduje wspólny model od wykresu fazowego i entalpii przez transport pędu, ciepła oraz masy po pomiar i kwalifikację. Celem nie jest wyprowadzenie jednej uniwersalnej temperatury odlewania. Wynikiem ma być bilans pokazujący, jaka część okna procesowego jest potrzebna do stopienia, rafinacji, transportu, napełnienia i utworzenia właściwej struktury — bez niepotrzebnego przegrzewania, wzrostu reaktywności i zużycia urządzenia.
1. Likwidus i solidus nie są temperaturą procesu
Na równowagowym wykresie fazowym likwidus wyznacza temperaturę, powyżej której stop o danym składzie jest całkowicie ciekły, a solidus — temperaturę, poniżej której jest całkowicie stały. Między nimi współistnieją ciecz i kryształy. Dla czystego metalu w stałym ciśnieniu przejście zachodzi w jednej temperaturze, lecz rzeczywisty materiał zawiera domieszki, a gradient składu i szybkość chłodzenia rozszerzają zachowanie przejściowe.
Temperatura kąpieli musi zostać odniesiona do aktualnego, a nie nominalnego składu. Segregacja wsadu, niepełne rozpuszczenie dodatku, parowanie i pobranie składnika z wykładziny mogą przesunąć likwidus. W stopach wieloskładnikowych korzysta się z oceny termodynamicznej albo zwalidowanych danych dla rzeczywistego gatunku. Jedna wartość z karty materiałowej jest punktem odniesienia, nie zastępstwem analizy partii.
Proces odlewniczy potrzebuje zapasu ponad likwidus, aby skompensować straty i utrzymać przepływ do końca napełnienia. Proces rafinacji może wymagać osobnego okna temperatury, a późny dodatek — czasu na rozpuszczenie. Z tych powodów recepta zawiera kilka punktów: pełne stopienie, etap rafinacji, zgodę na odlew i temperaturę metalu docierającego do formy. Mylenie ich prowadzi do przegrzewania pieca albo przedwczesnego zamarzania strugi.
2. Przegrzanie jako różnica i jako zapas entalpii
Przegrzanie definiuje się najprościej jako:
\[\Delta T_{sup}=T_{metal}-T_L\]
gdzie (T_L) jest temperaturą likwidusu dla danego składu. Taka różnica jest wygodna technologicznie, ale energetycznie istotna jest entalpia. Przy zmiennej pojemności cieplnej zapas ciepła jawnego wynosi:
\[\Delta H_{sup}=m\int_{T_L}^{T_{metal}} c_p(T,c)\,dT\]
Ta sama liczba kelwinów nie daje tego samego zapasu dla różnych stopów i mas.
Przegrzanie pomaga rozpuścić pozostałe kryształy, zmniejsza lepkość i opóźnia tworzenie frakcji stałej w drodze do formy. Podnosi jednak straty promieniowania, szybkość reakcji z atmosferą i wykładziną, parowanie składników, pobranie gazów oraz obciążenie chłodzenia. Może także rozpuścić zarodki, które w innych warunkach wspierałyby drobnoziarnistą strukturę. „Więcej zapasu” nie jest więc monotonicznie lepsze.
Optymalne przegrzanie jest własnością całego układu: masy, czasu przetrzymania, geometrii kadzi i układu wlewowego, materiału formy, grubości ścianek, atmosfery oraz wymaganej mikrostruktury. Dwie części z tego samego stopu mogą potrzebować innych temperatur lania, jeśli jedna ma długą cienką drogę, a druga masywny przekrój podatny na skurcz i gruboziarnistość.
3. Ciepło topnienia i pozorna pojemność cieplna
Przejście ze stanu stałego do ciekłego wymaga ciepła utajonego. W stopie krzepnącym w zakresie temperatur jest ono uwalniane stopniowo wraz ze zmianą frakcji stałej. Bilans lokalny można zapisać przez entalpię:
\[H(T)=\int c_p(T)\,dT+f_l(T)L\]
gdzie (f_l) jest udziałem cieczy, a (L) ciepłem przemiany. W modelach numerycznych często stosuje się pozorną pojemność cieplną lub metodę entalpową, aby uwzględnić przemianę bez śledzenia ostrej granicy.
Uwalnianie ciepła utajonego spowalnia chłodzenie w zakresie krzepnięcia. Nie oznacza to stałej temperatury całego odlewu: gradienty pozostają, a różne obszary osiągają lokalny solidus w różnym czasie. Dla stopów o szerokiej strefie półciekłej transport cieczy między dendrytami wpływa na zasilanie skurczu i segregację.
W praktyce analiza krzywej chłodzenia może wykrywać początek zarodkowania, rekalescencję i kolejne reakcje. Wynik zależy od masy próbki, tygielka, położenia termopary i szybkości odbioru ciepła. Krzywa z małego kubka nie jest bezpośrednim przebiegiem temperatury w masywnym wlewku, ale pomaga monitorować zmienność metalurgiczną kolejnych partii.
4. Gęstość i zmiana objętości
Gęstość ciekłego metalu zwykle maleje wraz z temperaturą, a różnice gęstości napędzają konwekcję naturalną. Zależność lokalną można w ograniczonym zakresie opisać współczynnikiem rozszerzalności objętościowej:
\[\rho(T)\approx\rho_0[1-\beta(T-T_0)]\]
W stopie gęstość zależy również od składu. Gradient pierwiastków może wzmacniać albo przeciwdziałać wyporowi cieplnemu. Dane dla czystych składników, takie jak zbiory termochemiczne NIST, pomagają budować punkt odniesienia, ale nie zastępują zwalidowanych właściwości ciekłego stopu wieloskładnikowego.nist
Różnica gęstości między cieczą a ciałem stałym jest jednym ze składników skurczu odlewniczego. Dochodzą skurcz cieczy podczas chłodzenia oraz skurcz stałego odlewu do temperatury otoczenia. Projekt zasilania musi zapewnić ciekły metal w czasie, gdy w zasilanym obszarze powstaje ubytek objętości. Sama wysoka temperatura zalewania nie tworzy drogi zasilania, jeśli przewężenie zakrzepnie wcześniej.
Gęstość wpływa też na separację wtrąceń i ciśnienie hydrostatyczne. Cięższa kąpiel zwiększa napór przy tej samej wysokości słupa, lecz nie gwarantuje wypełnienia cienkiej szczeliny, gdzie dominują lepkość, napięcie powierzchniowe i utrata ciepła. Obliczenie masy z objętości formy wymaga uwzględnienia temperatury oraz naddatków układu wlewowego, nie gęstości materiału stałego z katalogu.
5. Lepkość dynamiczna i opór przepływu
Lepkość dynamiczna \(\mu\) opisuje relację między naprężeniem ścinającym a gradientem prędkości w płynie newtonowskim. Ciekłe metale często można w użytecznym zakresie traktować jako newtonowskie, lecz zawiesina kryształów, żużla lub tlenków może wykazywać zachowanie znacznie bardziej złożone. Lepkość maleje wraz z temperaturą, a jej zależność bywa opisywana równaniem typu Arrheniusa. Przeglądy danych pokazują zarazem, że rozrzut między metodami pomiaru może być istotny, szczególnie dla reaktywnych cieczy i żużli.mills
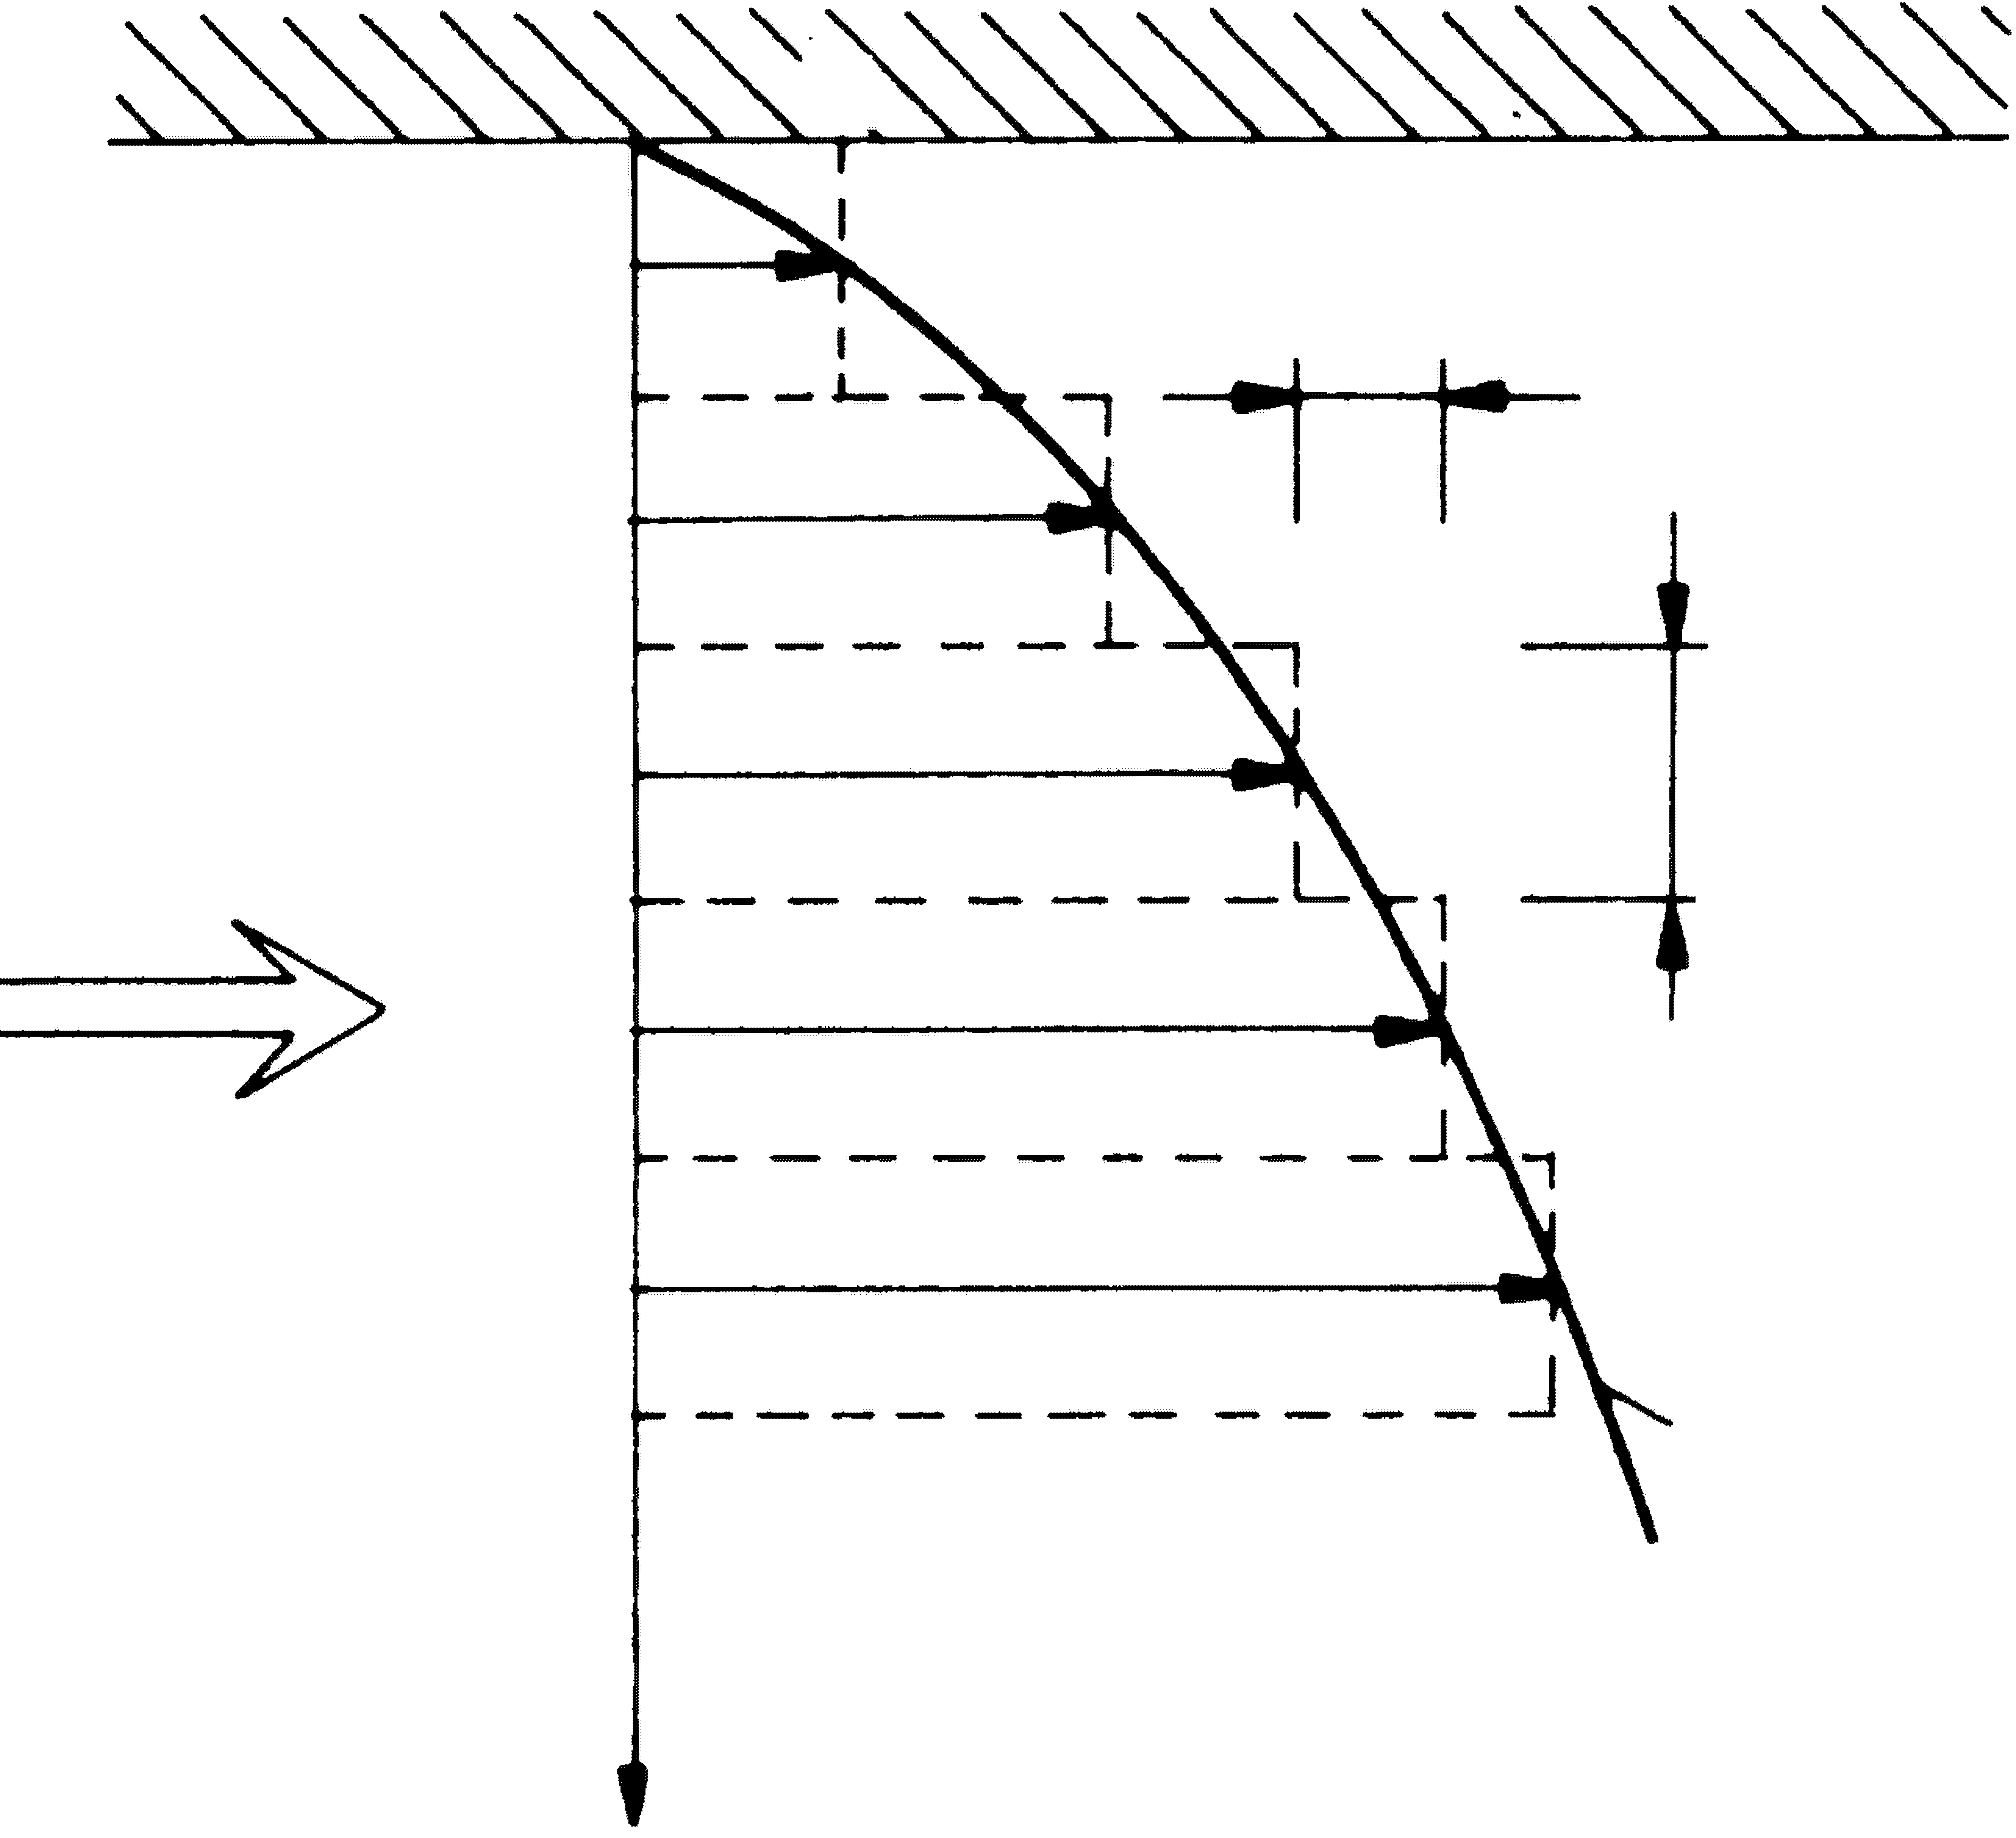
W przewodzie opór lepki rośnie przy małym przekroju i dużej długości. W rzeczywistym układzie wlewowym przepływ bywa turbulentny, a dominującym ograniczeniem staje się utrata energii na zmianach kierunku, zwężeniach, filtrze i swobodnej powierzchni. Lepkość nadal wpływa na warstwę przyścienną, tłumienie zaburzeń i przepływ między dendrytami.
W strefie półciekłej kluczowy jest nie sam wzrost lepkości cieczy, lecz spadek przepuszczalności sieci kryształów. Po połączeniu dendrytów ciecz porusza się w wąskich kanałach i niewielka zmiana udziału stałego może gwałtownie zwiększyć opór. To wyjaśnia, dlaczego płynność technologiczna spada przed osiągnięciem solidusu.
6. Lepkość nie jest płynnością odlewniczą
W języku warsztatowym „płynność” oznacza zdolność metalu do wypełnienia formy przed zatrzymaniem frontu. Jest wynikiem temperatury, lepkości, napięcia powierzchniowego, ciepła utajonego, zakresu krzepnięcia, geometrii, materiału formy, warstwy tlenkowej i ciśnienia napędzającego. Nie jest po prostu odwrotnością lepkości.
Płynność mierzy się próbami spiralnymi, kanałowymi lub inną geometrią odniesienia. Długość wypełnienia ma sens porównawczy tylko przy kontrolowanych wymiarach formy, temperaturze, sposobie nalewania, wysokości słupa i czasie. Wynik z piasku nie przenosi się bezpośrednio na kokilę, a wynik dla jednego przekroju na część cienkościenną o wielu zakrętach.
Stop o małej lepkości może mieć słabą zdolność wypełnienia, jeśli szybko tworzy sztywną błonę tlenkową lub oddaje ciepło do formy. Stop krzepnący eutektycznie może utrzymywać ruch do późniejszego momentu niż stop tworzący szeroką strefę dendrytyczną. Dlatego test płynności jest próbą układu metal–forma–zalewanie, nie czystą właściwością materiału.
7. Napięcie powierzchniowe i zwilżanie
Napięcie powierzchniowe wynika z nadmiarowej energii powierzchni cieczy. Dąży do zmniejszenia jej pola, wpływa na kształt kropli, menisk i zdolność wejścia w wąską szczelinę. Zwykle maleje z temperaturą, lecz pierwiastki powierzchniowo aktywne, tlen, siarka i warstwa reakcyjna mogą zmienić wartość oraz jej gradient znacznie silniej niż samo przegrzanie. Krytyczne przeglądy dla czystych metali podkreślają potrzebę wiązania wyniku z temperaturą, atmosferą i czystością próbki.keene
Zwilżanie opisuje równowaga energii na granicy metal–podłoże–gaz i jest często przedstawiane kątem zwilżania. Kąt zależy od składu powierzchni, temperatury, czasu i reakcji. Ciekły metal może początkowo nie zwilżać ceramiki, a po utworzeniu produktu reakcji zachowywać się inaczej. Jednorazowy pomiar na idealnej próbce nie odtwarza zużytej formy ani utlenionej kąpieli.
Napięcie powierzchniowe stabilizuje małe zaburzenia, lecz jego gradient wywołuje przepływ Marangoniego od obszaru o niższym do wyższego napięcia. Gradient temperatury lub składu na powierzchni może więc napędzać ruch niezależny od wyporu. Zjawisko jest ważne w małych jeziorkach spawalniczych i addytywnych, ale może także wpływać na powierzchnię kąpieli oraz transport tlenków.
8. Liczby bezwymiarowe jako mapa dominujących mechanizmów
Liczba Reynoldsa
\[Re=\frac{\rho vL}{\mu}\]
porównuje bezwładność z lepkością. Nie jest prostym przełącznikiem „laminarny–turbulentny” w skomplikowanym, zmiennym układzie wlewowym, ale pozwala porównywać skalę i prędkość. Wysokie (Re) wskazuje, że małe zmiany geometrii mogą tworzyć separację strugi, wiry i intensywne mieszanie.
Liczba Webera (We=\rho v^2L/\gamma) porównuje bezwładność z napięciem powierzchniowym, a Froude'a (Fr=v/\sqrt{gL}) — bezwładność z grawitacją. Wspólnie pomagają ocenić, czy struga zachowa spójność, będzie rozrywana, czy przepływ powierzchniowy utworzy falę. Podobieństwo geometryczne bez zgodności tych proporcji nie daje podobnego zalewania w modelu wodnym.
W wymianie ciepła używa się liczb Prandtla, Pecleta, Nusselta, Grashofa i Rayleigha. Ciekłe metale mają wysoką przewodność cieplną i zwykle małą liczbę Prandtla, dlatego transport pędu i ciepła rozwijają się inaczej niż w wodzie lub oleju. Model fizyczny jest użyteczny, gdy wiadomo, które liczby muszą być zachowane, a których rozbieżność zostanie skorygowana obliczeniowo.
9. Przewodzenie, konwekcja i promieniowanie
Strumień przewodzenia opisuje prawo Fouriera:
\[\mathbf q=-k\nabla T\]
gdzie (k) jest przewodnością cieplną. W kąpieli przewodzenie działa równocześnie z ruchem cieczy. Konwekcja przenosi entalpię i może wyrównywać temperaturę szybciej niż dyfuzja cieplna, lecz także dostarczać przegrzany metal do ściany oraz zmieniać miejsce rozpoczęcia krzepnięcia.
Na swobodnej powierzchni i gorących ścianach rośnie znaczenie promieniowania. Przybliżony strumień netto ma postać ( arepsilon\sigma(T^4-T_{ot}^4)), dlatego niewielkie zwiększenie wysokiej temperatury może wyraźnie zwiększyć stratę. Emisyjność nie jest stała: czysta błyszcząca powierzchnia, warstwa tlenku, żużel i osad mają inne zachowanie.
W praktyce bilans obejmuje także przewodzenie przez tygiel, kontakt ze ścianą formy, gaz w szczelinie i chłodzenie wodne. Współczynnik przejmowania ciepła nie jest uniwersalną stałą materiałową. Zmienia się po utworzeniu szczeliny skurczowej, pod wpływem nacisku, powłoki, chropowatości i ruchu metalu.
10. Konwekcja naturalna i gradient stężenia
Gorący, lżejszy metal ma tendencję do unoszenia się, a chłodniejszy do opadania. Wypór cieplny tworzy cyrkulację zależną od miejsca grzania i chłodzenia. W piecu grzanym indukcyjnie nakłada się na przepływ elektromagnetyczny, w kadzi — na chłodzenie ścian, a w odlewie — na narastający front krzepnięcia.
Podczas krzepnięcia ciecz międzydendrytyczna zmienia skład, ponieważ faza stała odrzuca lub pobiera składniki zgodnie ze współczynnikami podziału. Jeżeli ciecz wzbogacona jest cięższa od otoczenia, może opadać; jeżeli lżejsza — unosić się. Wypór stężeniowy może wzmacniać lub odwracać przepływ cieplny i tworzyć kanały makrosegregacji.
Stabilność zależy od orientacji gradientów, przepuszczalności strefy półciekłej i czasu. Uśredniony skład całego wlewka może pozostać zgodny, mimo że lokalne obszary przekraczają specyfikację. Dlatego kontrola dużych wlewków obejmuje próbki w funkcji wysokości i promienia oraz makrotrawienie, a nie jedną analizę z kadzi.
11. Mieszanie wymuszone i czas homogenizacji
Mieszanie może pochodzić od pola indukcyjnego, gazu, ruchu elektromagnetycznego w VAR, obrotu, przepływu przez rynnę lub mechanicznego działania. Jego celem bywa wyrównanie temperatury, rozpuszczenie dodatku, doprowadzenie gazu do powierzchni albo transport wtrąceń. Ten sam ruch może zwiększać erozję wykładziny, wciągać żużel i tworzyć wir odsłaniający metal.
Czas homogenizacji nie jest czasem od wsypania dodatku do jego zniknięcia z pola widzenia. Składnik musi stopić się lub rozpuścić, zostać rozprowadzony i osiągnąć rozrzut mniejszy od wymaganej tolerancji. Walidacja pobiera próbki w kilku miejscach i chwilach albo używa znacznika w bezpiecznej próbie. Czas zależy od masy kąpieli, mocy mieszania, gęstości dodatku i geometrii.
Nadmierne mieszanie po osiągnięciu jednorodności zużywa energię oraz zwiększa kontakt międzyfazowy. Recepta powinna określać cel, minimalny potwierdzony czas i warunek zakończenia. „Mieszać dłużej dla pewności” może być błędem w stopie reagującym z tyglem lub tracącym składnik przez parowanie.
12. Transport masy na powierzchni kąpieli
Odparowanie, odgazowanie i utlenianie wymagają transportu składnika z objętości cieczy do powierzchni, reakcji międzyfazowej i transportu produktu do gazu lub próżni. Najwolniejszy etap ogranicza szybkość całkowitą. Zwiększenie wydajności pomp nie pomoże, jeśli składnik dociera do powierzchni wolno, a silniejsze mieszanie może nie pomóc, jeśli powierzchnię blokuje żużel.
Warstwa graniczna przy powierzchni ma gradient składu. Jej grubość zależy od ruchu, geometrii i właściwości. W próżni obniżenie ciśnienia zwiększa siłę napędową parowania, ale szybkość może przejść z ograniczenia po stronie gazu do ograniczenia po stronie cieczy. W atmosferze gazowej przepływ nad powierzchnią wpływa na odprowadzanie par i dopływ tlenu.
Bilans pierwiastka obejmuje wsad, ciecz, żużel, tlenki, kondensat, pył i produkt. Bez próbek tych strumieni spadek stężenia w metalu nie dowodzi konkretnego mechanizmu. Składnik mógł odparować, przejść do żużla, osadzić się na wykładzinie albo zostać rozcieńczony błędem masy.
13. Warstwa tlenkowa jako mechaniczna część przepływu
Na reaktywnym ciekłym metalu powstaje warstwa tlenkowa o własnej wytrzymałości i zdolności do fałdowania. Przy spokojnym ruchu może osłaniać powierzchnię. Przy gwałtownym zalewaniu zostaje zawinięta do wnętrza jako podwójna błona z uwięzionym gazem. Taki defekt nie zachowuje się jak zwarta cząstka i może być trudny do wykrycia na małej próbce metalograficznej.
Nowa powierzchnia tworzona przez rozpad strugi utlenia się szybko. Ograniczenie turbulencji nie oznacza wyłącznie zmniejszenia prędkości: ważne są pełny przewód, łagodne zmiany kierunku, brak swobodnego spadku, stabilna misa i sposób rozpoczęcia zalewania. Filtr może prostować przepływ i zatrzymywać część wtrąceń, ale przy złym doborze sam zwiększa spadek ciśnienia lub staje się źródłem cząstek.
Skład atmosfery zmienia kinetykę, lecz gaz obojętny nie naprawia fałdowania już istniejącej błony. Czystość kąpieli, sposób zbierania żużla i hydrodynamika układu tworzą wspólny plan. Ocena powierzchni gotowego odlewu nie wystarcza, ponieważ zawinięta błona może leżeć wewnątrz i ujawnić się dopiero przy obciążeniu.
14. Pęcherzyki, rozpuszczalność gazu i flotacja
Rozpuszczalność gazu zależy od temperatury, ciśnienia i składu. Podczas chłodzenia może spadać, a przesycenie prowadzić do zarodkowania pęcherzy. Zarodkowanie jest łatwiejsze na wtrąceniu, ścianie lub istniejącej powierzchni niż jednorodnie w objętości. Obniżenie ciśnienia podczas rafinacji zwiększa siłę napędową odgazowania, ale równocześnie może wywołać gwałtowne wrzenie.
Pęcherzyk unoszący się przez kąpiel może zbierać rozpuszczony gaz i niektóre cząstki, co jest wykorzystywane w rafinacji gazowej. Skuteczność zależy od rozmiaru, czasu kontaktu, dyspersji i czystości gazu. Duży pęcherz szybko ucieka i silnie zaburza powierzchnię; bardzo drobny ma dużą powierzchnię, lecz może zostać uwięziony albo trudniej oddzielić się od metalu.
Gaz widoczny w odlewie może pochodzić z kąpieli, reakcji z formą, zasysania w układzie wlewowym lub powietrza zamkniętego przez front. Kształt, powierzchnia i położenie porów pomagają rozróżnić mechanizm. Leczenie każdego przypadku wydłużeniem odgazowania może nie zmienić porowatości wynikającej z geometrii formy.
15. Pierwsze kryształy i strefa półciekła
Po spadku poniżej lokalnego likwidusu powstają zarodki i rosną kryształy. Jeżeli ich liczba jest mała i gradient ukierunkowany, mogą powstać długie ziarna kolumnowe. Zarodki transportowane z chłodnej ściany lub utworzone dzięki modyfikacji sprzyjają strefie równoosiowej. Przegrzanie, czas transportu i historia wsadu wpływają na przeżycie zarodków.
Rosnące dendryty odrzucają część składników do cieczy. Pomiędzy likwidusem a solidusem tworzy się przepuszczalny szkielet stały. Wraz ze wzrostem udziału kryształów maleje zdolność cieczy do przepływu i zasilania skurczu. Lokalny przepływ może odkształcać albo odrywać ramiona dendrytów i zmieniać strukturę.
Front krzepnięcia nie jest zawsze gładką izotermą. W dużym odlewie występują obszary o różnej morfologii i różnym czasie zamykania dróg zasilania. Symulacja używa relacji frakcja stała–temperatura, ale jej jakość zależy od danych termodynamicznych i założeń nierównowagowych. Walidacją są przekroje, porowatość, segregacja i ślad cieplny.
16. Temperatura lania a struktura i wady
Wyższa temperatura lania wydłuża czas płynięcia i może pomóc cienkim ściankom, lecz zwiększa czas krzepnięcia masywnych węzłów, rozmiar ziarna, reakcję z formą oraz zapotrzebowanie na zasilanie. Może też nasilać wchłanianie gazu lub utlenianie. Niższa temperatura ogranicza te skutki, ale zwiększa ryzyko niedolewu, zimnego złącza i uwięzienia częściowo stałego metalu.
Okno temperatury musi uwzględniać rozrzut pomiaru i spadek w drodze. Jeśli dopuszczalne okno produktu jest węższe niż niepewność termopary, zmienność czasu transportu i straty kadzi, sama nastawa pieca nie zapewni zdolności. Należy skrócić lub ustabilizować drogę, poprawić izolację, pomiar i synchronizację.
Niektóre wady reagują na temperaturę w przeciwnych kierunkach. Niedolew maleje przy wzroście przegrzania, a reakcja metal–forma i gruboziarnistość mogą rosnąć. Projekt procesu szuka obszaru wspólnego, a nie minimum jednej wady. Gdy okno nie istnieje, trzeba zmienić geometrię wlewu, formę, ciśnienie, stop lub sposób krzepnięcia.
17. Pomiar temperatury ciekłego metalu
Termopara zanurzeniowa mierzy lokalną temperaturę przez określony czas odpowiedzi. Osłona reaguje z metalem, ma bezwładność i może ulec zabrudzeniu. Głębokość, położenie względem ściany i żużla oraz czas od mieszania wpływają na wynik. Powtarzalna procedura jest równie ważna jak klasa czujnika.
Pirometr mierzy promieniowanie i wymaga znajomości emisyjności oraz czystej linii widzenia. Opary, żużel, odbicia i zmienna warstwa tlenkowa mogą tworzyć duży błąd. Przyrząd dwubarwowy ogranicza część wpływów, ale nie jest odporny na wszystkie odchylenia. Wynik powierzchni nie musi odpowiadać temperaturze objętości przy słabym mieszaniu.
System pomiarowy kwalifikuje się jako cały łańcuch: czujnik, przewód, wejście, kompensację, algorytm, miejsce i operatora. Porównanie z wzorcem, test jednorodności i analiza powtarzalności pokazują zdolność. Wartość bez czasu i miejsca ma ograniczoną użyteczność w rekonstrukcji wady.
18. Próbka, krzywa chłodzenia i właściwości wejściowe modelu
Próbka chemiczna powinna reprezentować wymieszaną kąpiel i zostać pobrana bez żużla oraz reakcji z próbnikiem. Próbka do analizy termicznej ma dodatkowo kontrolowaną masę, geometrię, materiał kubka i położenie termopary. Odchylenie warunków zmienia krzywą nawet przy tym samym składzie.
Dane do symulacji obejmują gęstość, lepkość, napięcie powierzchniowe, przewodność, pojemność cieplną, ciepło utajone, likwidus, solidus i zależność frakcji stałej od temperatury. Brakujące wartości są często uzupełniane danymi podobnego stopu. Takie przybliżenie musi być jawne i objęte analizą wrażliwości, ponieważ niepewność może zmienić przewidywane napełnienie lub porowatość. Historyczne zestawienia NASA pokazują, jak wiele różnych technik i warunków pomiarowych składa się na literaturowe dane termofizyczne.nasa
Kalibracja modelu nie polega na dowolnym dopasowaniu współczynnika do jednego dobrego odlewu. Używa niezależnych pomiarów temperatury, czasu napełnienia, położenia frontu, masy i wad w kilku warunkach. Następnie model przewiduje wynik nowego przypadku w uzgodnionym zakresie. Dopiero taka walidacja pozwala wykorzystywać go do decyzji technologicznej.
19. Skalowanie od próbki do pieca i formy
Mała próbka ma większy stosunek powierzchni do objętości, dlatego szybciej traci ciepło i silniej reaguje ze ścianką. Duży piec ma dłuższy czas mieszania oraz większą bezwładność cieplną. Przeskalowanie mocy proporcjonalnie do masy nie zachowuje strumieni powierzchniowych, drogi konwekcji ani czasu dyfuzji.
W modelu wodnym można obserwować wiry i zasysanie, ale woda różni się lepkością, napięciem powierzchniowym, gęstością i właściwościami cieplnymi. Dobiera się podobieństwo dla dominującego zjawiska — na przykład Froude'a dla przepływu grawitacyjnego — i jawnie zapisuje pozostałe różnice. Model nie odtwarza krzepnięcia bez dodatkowej analogii.
Próba technologiczna powinna zmieniać czynniki w zakresie reprezentującym produkcję: masę, czas transportu, temperaturę formy i geometrię krytycznego kanału. Wynik z jednego małego odlewu nie ustanawia bezpiecznego okna dużej części. Skalowanie jest osobnym etapem kwalifikacji z własnymi punktami kontrolnymi.
20. Karta kwalifikacyjna kąpieli i okna lania
Karta zaczyna się od numeru partii, rzeczywistego składu, masy, likwidusu i źródła danych właściwości. Rejestruje czasy pełnego stopienia, rafinacji, dodatków, homogenizacji, pobrania próbki i rozpoczęcia oraz końca lania. Temperatury mają miejsce, metodę, identyfikator czujnika i niepewność. Stan żużla, atmosfery oraz mieszania jest opisany, a nie domyślny.
Bilans cieplny łączy temperaturę pieca, kadzi, rynny i formy z czasami transportu. W próbach granicznych sprawdza się najchłodniejszy dopuszczalny metal oraz największą przewidywaną stratę, a osobno górną granicę reaktywności i struktury. Wynik obejmuje wypełnienie, porowatość, wtrącenia, skład, mikrostrukturę i własności w krytycznych miejscach.
Zmiana składu, wielkości partii, wykładziny, sposobu mieszania, kadzi, izolacji, długości drogi, filtra, formy, temperatury otoczenia lub czasu cyklu wymaga oceny wpływu. Okno lania jest zdolnością całego układu, nie stałą liczbą przypisaną do gatunku. Jego granice są aktualizowane danymi, lecz nie rozszerzane tylko dlatego, że pojedynczy odlew poza zakresem okazał się wizualnie poprawny.
21. Jak mierzy się właściwości ciekłego metalu
Gęstość można wyznaczać z geometrii kropli, wyporu, promieniowania przenikającego albo objętości próbki w znanej temperaturze. Lepkość mierzy się między innymi z tłumienia oscylacji, ruchem trzpienia lub przepływem przez geometrię odniesienia. Napięcie powierzchniowe wynika z kształtu kropli, maksymalnego ciśnienia pęcherzyka lub drgań swobodnej próbki. Każda metoda wprowadza własny kontakt z tyglem, atmosferą i polem sił.
Dla metalu reaktywnego wynik może być zdominowany przez warstwę powierzchniową albo pobranie tlenu podczas eksperymentu. Metody lewitacyjne ograniczają kontakt z tyglem, ale wymagają pola elektromagnetycznego, które odkształca kroplę i miesza ciecz. Korekta modelu pola jest wtedy częścią wyniku. Pomiar „bez kontaktu” nie jest automatycznie pozbawiony wpływu aparatury.
Temperaturę próbki trzeba znać w tym samym czasie i miejscu, w którym interpretowany jest kształt lub ruch. Gradient temperatury tworzy gradient właściwości oraz przepływ Marangoniego. Błąd temperatury przesuwa cały punkt danych, a zanieczyszczenie zmienia skład. Raport wartości powinien zawierać metodę, atmosferę, czystość, historię próbki, temperaturę, niepewność i sposób korekty.
W zakładzie rzadko mierzy się wszystkie właściwości każdej partii. Korzysta się z baz i modeli, a pomiary procesowe kontrolują skład oraz temperaturę. Jeżeli jakość jest szczególnie wrażliwa na jedną właściwość, wykonuje się okresową próbę porównawczą na reprezentatywnym stopie. Celem nie jest tworzenie laboratorium przy każdym piecu, lecz wykrycie, kiedy używana liczba przestaje reprezentować rzeczywisty materiał.
22. Filtr jako element hydrodynamiki i bilansu cieplnego
Filtr ceramiczny może zatrzymywać cząstki przez przesiewanie, zmianę toru, osadzanie i oddziaływanie z powierzchnią. Równocześnie prostuje przepływ, zwiększa opór i odbiera ciepło. Skuteczność zależy od wielkości porów, grubości, zwilżania, temperatury wstępnej, czystości oraz prędkości. Nazwa klasy porowatości nie opisuje pełnej zdolności dla konkretnego stopu.
Na początku zalewania filtr musi zostać zwilżony i ogrzany. Jeżeli zapas ciśnienia oraz przegrzania jest zbyt mały, przepływ nie rozpocznie się albo zamarznie w części przekroju. Jeżeli prędkość jest zbyt duża, może dojść do obejścia, erozji, pęknięcia lub przepchnięcia nagromadzonego materiału. Filtr projektuje się razem z powierzchnią czynną i czasem zalewania, a nie dodaje do gotowego układu bez ponownego bilansu.
Spadek ciśnienia rośnie w miarę gromadzenia wtrąceń i częściowego zatykania. Zmienna czystość kąpieli może więc dać zmienny czas napełniania mimo identycznej temperatury. Zjawisko bywa mylnie przypisywane lepkości stopu. Rejestr czasu i masy strugi, analiza zużytego filtra oraz temperatura po obu stronach pomagają rozdzielić przyczynę.
Materiał filtra musi być chemicznie i mechanicznie zgodny. Reakcja z metalem może zmienić zwilżanie albo utworzyć nowe cząstki. Umiejscowienie powinno umożliwiać stabilne podparcie bez szczeliny bocznej. Kwalifikacja obejmuje brak fragmentów filtra w odlewie, nie tylko mniejszą liczbę wtrąceń pochodzących z kąpieli.
23. Własności elektryczne i przepływ elektromagnetyczny
Przewodność elektryczna ciekłego metalu wpływa na głębokość wnikania pola, rozkład prądów wirowych i siły Lorentza. Zmienia się z temperaturą oraz składem. W piecu indukcyjnym te same parametry generatora mogą więc dawać inny podział mocy i inną cyrkulację po zmianie gatunku lub stopieniu wsadu. Obserwowane „mocniejsze mieszanie” nie musi oznaczać większej mocy cieplnej w całej objętości.
Pole magnetyczne może tłumić poprzeczne fluktuacje lub napędzać przepływ, zależnie od geometrii prądu i pola. W VAR własny prąd łuku i wlewka oraz zewnętrzne pola wpływają na kałużę. W odlewaniu elektromagnetycznym pole może stabilizować menisk i ograniczać kontakt z formą. Każdy przypadek wymaga rozwiązania sprzężonego problemu elektromagnetycznego i przepływowego.
Siły skupiają się w obszarach zależnych od głębokości wnikania, która w prostym przybliżeniu maleje z pierwiastkiem częstotliwości, przewodności i przenikalności. Dla ferromagnetycznego wsadu własności zmieniają się po przekroczeniu temperatury Curie i po stopieniu. Rozruch ma więc inną charakterystykę niż utrzymanie ciekłej kąpieli.
Pomiar prądu, napięcia i mocy generatora nie wystarcza do wyznaczenia przepływu. Potrzebna jest geometria cewki, poziom metalu, częstotliwość, własności oraz bilans chłodzenia. W kwalifikacji wykorzystuje się czas rozpuszczania i homogenizacji jako procesową odpowiedź na mieszanie, zamiast przyjmować, że taka sama nastawa daje taki sam stan.
24. Ciśnienie otoczenia i ciśnienie nad frontem
Ciśnienie gazu nad kąpielą wpływa na równowagę gazów rozpuszczonych, parowanie i rozmiar pęcherzy. Obniżenie ciśnienia pomaga odgazować i usuwać składniki lotne, ale zmniejsza też ciśnienie zewnętrzne przeciwstawiające się wzrostowi pęcherza. W procesie próżniowym gwałtowna zmiana może wywołać spienienie lub rozprysk, jeżeli kąpiel jest przesycona albo trwa reakcja węgiel–tlen.
W odlewaniu ciśnieniowym, niskociśnieniowym i próżniowo wspomaganym różnica ciśnień jest dodatkową siłą napędzającą przepływ. Może umożliwić napełnienie geometrii przy niższym przegrzaniu, ale zwiększa znaczenie szczelności formy, sterowania przebiegiem i odpowietrzenia. Ciśnienie nie usuwa ciepła krzepnięcia ani nie zapobiega zamknięciu gazu przez źle prowadzony front.
Lokalne ciśnienie w cieczy zawiera składnik hydrostatyczny i dynamiczny. W gwałtownym zwężeniu może spaść, sprzyjając wydzielaniu gazu lub kawitacji, choć warunki ciekłego metalu i krótki czas wymagają ostrożnej oceny. Po rozprężeniu pęcherz może nie rozpuścić się ponownie przed zamrożeniem.
Model przepływu powinien używać rzeczywistego przebiegu ciśnienia i warunków brzegowych. Przyjęcie stałej wartości z regulatora pomija opóźnienia, objętość zbiornika, przeciek i sprężystość gazu. Walidacja porównuje ciśnienie z czasem napełnienia, masą i miejscem wad, a nie tylko z sygnałem „cykl wykonany”.
25. Niepewność danych i margines procesu
Każda wielkość wejściowa ma niepewność: skład, likwidus, temperatura, masa, czas, emisyjność i współczynnik przejmowania ciepła. Jeżeli model używa wartości punktowych, jego wykres może wyglądać precyzyjniej niż dane. Analiza wrażliwości zmienia wejścia w uzasadnionych zakresach i wskazuje, które z nich najbardziej przesuwają czas napełnienia, front krzepnięcia lub porowatość.
Niepewności nie zawsze sumują się w najgorszym kierunku, ale krytyczna granica bezpieczeństwa może wymagać scenariusza konserwatywnego. Dla jakości seryjnej lepszy jest rozkład wyników i symulacja zmienności. Warunkiem jest wiarygodna informacja o korelacjach: na przykład dłuższy czas transportu może jednocześnie obniżać temperaturę i zmieniać stan powierzchni.
Margines procesowy jest odległością między rzeczywistym rozkładem a granicą wady, nie różnicą między nastawą i limitem. Jeżeli średnia temperatura znajduje się w środku specyfikacji, ale system pomiarowy i transport mają duży rozrzut, proces nadal może być niezdolny. Poprawą jest ograniczenie zmienności, niekoniecznie przesunięcie średniej ku wyższej temperaturze.
Po zmianie danych materiałowych trzeba sprawdzić, czy wcześniejsze decyzje pozostają ważne. Aktualizacja bazy bez wersjonowania może zmienić wynik symulacji starej części bez widocznej zmiany modelu. Raport powinien przechowywać wersję właściwości, źródło, założenia i analizę wrażliwości, aby wynik dało się odtworzyć.
26. Przykład bilansu drogi od pieca do cienkiej ścianki
Rozważmy stop o znanym likwidusie, odlewany z pieca przez kadź i filtr do formy zawierającej długi cienki kanał. Nie zaczyna się od arbitralnego zwiększenia temperatury. Najpierw mierzy się spadek podczas przelewu do kadzi, czas oczekiwania, stratę na powierzchni i ścianach, spadek na filtrze oraz temperaturę metalu u wejścia do formy. Osobno wyznacza się najdłuższy rzeczywisty czas napełnienia.
Próba płynności lub zwalidowany model wskazuje minimalny zapas entalpii u wejścia do krytycznej ścianki. Do tej wartości dodaje się mierzoną stratę drogi i margines wynikający z rozrzutu, a nie ogólną „rezerwę operatora”. Górną granicę wyznaczają reakcja z wykładziną i formą, zawartość gazu, struktura oraz trwałość urządzenia. Jeżeli dolna i górna granica się przecinają, istnieje okno temperatury pieca.
Jeżeli okno jest zbyt wąskie, podnoszenie temperatury rozwiązuje tylko dolną stronę i może przekroczyć górną. Alternatywy to skrócenie drogi, izolacja kadzi, wstępne ogrzanie filtra, zwiększenie przekroju, spokojniejsze napełnianie bez rozrywania strugi, zmiana lokalizacji wlewu albo wspomaganie ciśnieniem. Każda zmiana ponownie wpływa na czas i krzepnięcie.
W próbie produkcyjnej rejestruje się temperaturę i czas w kilku punktach oraz wynik cienkiej ścianki, wtrącenia, porowatość i mikrostrukturę masywnych węzłów. Najchłodniejsza zgodna partia nie staje się automatycznie nową granicą — potrzebne są powtórzenia i uwzględnienie niepewności. Przykład pokazuje, że prawidłowa temperatura pieca jest wynikiem bilansu drogi oraz dwóch stron ryzyka, a nie wartością wyjętą z tabeli gatunku.
Podsumowanie
Stan ciekłego metalu wynika z wykresu fazowego, entalpii i dynamicznego transportu. Likwidus określa granicę pełnej cieczy, ale nie wyznacza automatycznie temperatury procesu. Przegrzanie jest potrzebnym zapasem, który jednocześnie zwiększa straty, reakcje i ryzyko zmian składu. Lepkość, napięcie powierzchniowe, gęstość oraz przewodność działają razem z geometrią, atmosferą i formą.
Wiarygodna recepta nie szuka jednej „dobrej temperatury”. Buduje okno od pełnego stopienia przez rafinację i transport do końca napełnienia, mierzy rzeczywisty spadek entalpii oraz potwierdza wady i strukturę. Taki model łączy piec z odlewnią i stanowi podstawę dalszych zagadnień: układów wlewowych, zasilania skurczu, makrosegregacji i symulacji krzepnięcia.