
Streszczenie
NHX 4000 przeszedł drogę od centrum Mori Seiki do czwartej generacji DMG MORI. Podstawowa architektura pozostała rozpoznawalna: paleta 400 mm, poziome wrzeciono, stół B, automatyczna wymiana palet i zwarta przestrzeń dla detalu około 630 mm średnicy. Zmieniały się wrzeciona, dynamika, pomiary położenia, sterowanie, zarządzanie wiórami i możliwości automatyzacji. Dlatego „Mori Seiki NHX 4000” oraz „DMG MORI NHX 4000 4th Generation” są członkami jednej linii rozwojowej, ale nie tą samą specyfikacją.
Aktualna maszyna ma skoki około 560 × 560 × 660 mm, obwiednię detalu około 630 × 900 mm i masę przedmiotu do około 400 kg. Producent podaje szybkie ruchy do 70 m/min, przyspieszenie do 1,2 g i standardowe wrzeciono speedMASTER 20 000 obr./min dla określonej wersji. Parametry mają znaczenie dopiero w procesie, który wykorzystuje krótkie ruchy, wielostronne mocowanie i pracę dwóch palet.
Dlaczego NHX 4000 jest osobną klasą
Paleta 400 mm tworzy skalę między małym centrum BT30/40 a ciężkim HMC. Detal może być znacznie wyższy niż na typowym VMC, a cztery strony są dostępne bez ręcznego przekładania. Jednocześnie paleta i stół mają mniejszą bezwładność niż maszyny 500–630 mm, co sprzyja szybkiemu indeksowaniu.
NHX 4000 jest naturalny dla korpusów hydraulicznych, skrzyń, uchwytów, elementów medycznych i motoryzacyjnych. Nie jest najlepszy dla jednej płaskiej płyty ani części przekraczającej obwiednię po obrocie. Przy zbyt wysokim nagrobku problemem staje się sztywność przyrządu, nie skok osi.
Mori Seiki NHX 4000
Wcześniejsze generacje powstały w okresie Mori Seiki, a później wspólnej marki DMG MORI. Na rynku używanym występują różne sterowania MAPPS, wrzeciona, magazyny i stoły. Numer „NHX 4000” nie wskazuje generacji. Pełna nazwa, rok i numer seryjny są niezbędne do znalezienia prawidłowej instrukcji.
Starsza maszyna może nadal osiągać dobrą jakość, jeśli była utrzymana i poprawnie posadowiona. Jej ograniczeniem może być elektronika, dostępność części, interfejs sieciowy i brak współczesnych funkcji automatyzacji. Modernizacja jednego elementu nie zmienia jej w nowszą generację.
Druga i trzecia generacja
Materiały producenta dla drugiej generacji podawały skoki 560 × 560 × 660 mm, paletę 400 × 400 mm, obwiednię 630 × 900 mm i masę 400 kg. Wrzeciono 15 000 obr./min było typową konfiguracją, z wariantami momentowymi oraz wysokoobrotowymi. Producent podkreślał szybkie ruchy, bezpośredni stół DDM i liniały magnetyczne.
Trzecia generacja rozwijała zarządzanie wiórami, dynamikę i integrację z CELOS/MAPPS. Te informacje pokazują ciągłość, ale używany egzemplarz może nie mieć opcji DDM, liniałów lub konkretnego wrzeciona. Każdą funkcję trzeba potwierdzić fizycznie.
Czwarta generacja
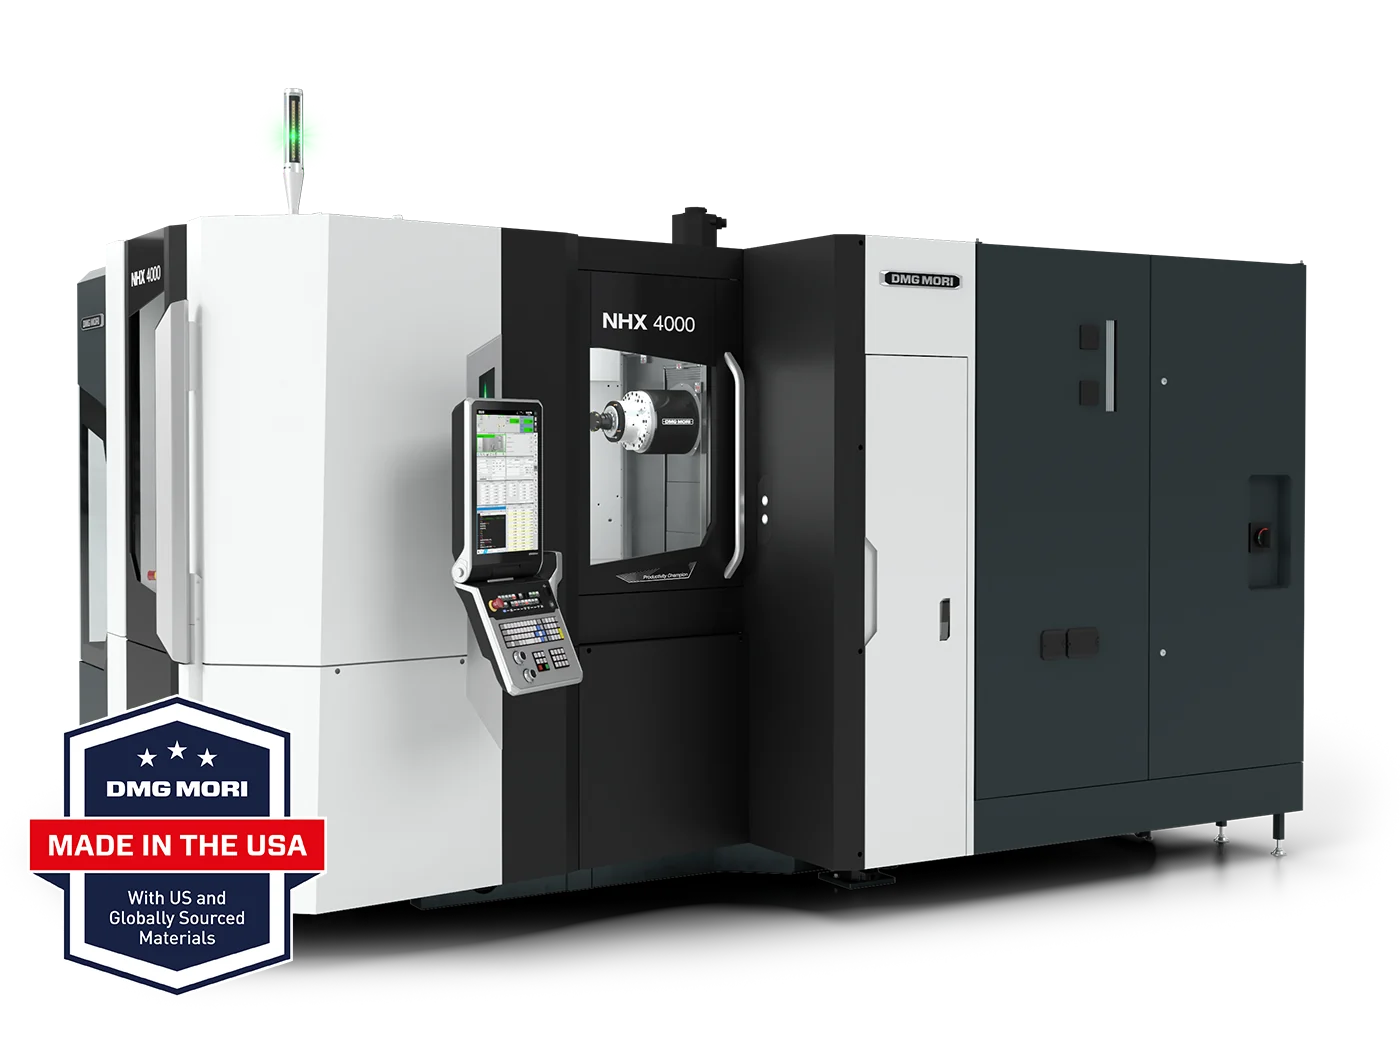
Aktualna czwarta generacja zachowuje skoki i obwiednię klasy 400, zwiększając standardową dynamikę. Producent wskazuje trzy-punktowe podparcie łoża, stopniowane prowadnice osi X, wrzeciono 20 000 obr./min oraz rozwiązania ograniczające problemy z wiórami, chłodziwem i mgłą. Sterowanie może być oparte na Siemens lub MAPPS/FANUC zależnie od rynku.
Trzy punkty podparcia upraszczają definicję płaszczyzny posadowienia, ale nie zwalniają z przygotowania fundamentu i sprawdzenia geometrii. Szybka maszyna jest wrażliwa na luźne mocowanie, nieprawidłowy środek masy i niezakwalifikowane narzędzia.
Paleta i obwiednia
Paleta 400 × 400 mm jest powierzchnią ustalającą przyrząd. Detal może wystawać poza nią w granicach obwiedni, lecz podczas obrotu wszystkie naroża zakreślają walec. Wysokość 900 mm dotyczy przestrzeni, nie dowodzi sztywności przyrządu na tej wysokości.
Masa 400 kg obejmuje detal, nagrobek, łapy, przewody i ewentualne media. Jeśli środek ciężkości jest daleko od osi, rzeczywiste obciążenie napędu B rośnie. Przy maksymalnej masie należy sprawdzić dopuszczalny moment i przyspieszenie, a nie tylko sumę kilogramów.
Dwie palety
Standardowy układ pozwala uzbrajać jedną paletę podczas obróbki drugiej. Operator nie wchodzi do komory, a wrzeciono nie czeka na mocowanie. Zysk jest największy, gdy czas cyklu jest dłuższy od czasu rozładunku i załadunku. Przy bardzo krótkim cyklu stanowisko może stać się wąskim gardłem.
Tożsamość palety musi być powiązana z bazą i programem. Kod nie powinien polegać na pamięci operatora. Czujniki potwierdzają położenie mechaniczne, a system produkcyjny wariant technologiczny.
Stół B
Stół obraca część między bokami. Napęd bezpośredni DDM w wybranych generacjach umożliwia szybkie pozycjonowanie i ogranicza luz przekładni. Nie usuwa błędów osi, położenia środka ani deformacji palety. Dokładność należy sprawdzać po wielokrotnym indeksowaniu.
Dla typowego korpusu B działa indeksowo. Ciągła interpolacja wymaga odpowiedniej opcji, postprocesora i procesu. Nie powinno się zakładać, że duża prędkość obrotowa stołu oznacza zdolność do każdego konturu czteroosiowego.
Wrzeciono speedMASTER
Wrzeciono 20 000 obr./min aktualnej generacji zwiększa wydajność małych frezów i aluminium. Producent oferował w poprzednich generacjach różne charakterystyki: standardową, wysokoobrotową i momentową. Wybór wpływa na prędkość bazową, moment, moc i zastosowania.
Dla żeliwnego korpusu z dużymi otworami może być ważniejszy moment oraz wytaczadło niż 20 000 obr./min. Dla aluminiowego korpusu ograniczeniem będzie objętość wiórów. Oferta musi zawierać wykres wrzeciona, nie tylko wartość maksymalną.
Stożek 40 i narzędzia
NHX 4000 zwykle korzysta z interfejsu klasy 40. Daje dobry kompromis między sztywnością i szybkością ATC. Długie wytaczadło może osiągnąć cechę z boku, ale zwiększa ugięcie oraz obwiednię wymiany. Narzędzie ponadgabarytowe blokuje sąsiednie miejsca.
Magazyn należy projektować dla rodziny palet. Sonda, łamacz wiertła i narzędzia siostrzane zajmują pozycje. Brak narzędzia powinien blokować start zlecenia, zamiast przerwać je po wykonaniu innych boków.
Prowadnice i dynamika
Ruch do 70 m/min i przyspieszenie 1,2 g skracają czas między blisko położonymi cechami. Stopniowane prowadnice oraz sztywna podstawa mają przenieść siły dynamiczne. Rzeczywisty ruch jest ograniczany przez program, masę stołu, tryb dokładności i odległość potrzebną do rozpędzenia.
Nie należy mnożyć długości programu przez prędkość maksymalną. Na krótkim odcinku oś jej nie osiągnie. Model czasu musi uwzględniać przyspieszenie, jerk, look-ahead i współbieżność osi.
Trzy-punktowe podparcie
Trzy punkty geometrycznie wyznaczają płaszczyznę i zmniejszają ryzyko przesztywnienia podstawy wieloma śrubami. Fundament musi przenieść masę oraz siły bez osiadania. Posadzka magazynowa nie jest automatycznie fundamentem obrabiarki.
Po instalacji sprawdza się poziom, geometrię i stan po kilku tygodniach. Transport, temperatura i osiadanie mogą zmienić ustawienie. Dokręcenie kotwy bez procedury może skręcić korpus.
Nagrobek
Nagrobek pozwala wykorzystać cztery strony. Jego konstrukcja musi być sztywna, lekka na tyle, na ile to możliwe, i łatwa do oczyszczenia. Wysoka płyta o małym przekroju może mieć własne rezonanse. Żebra umieszcza się zgodnie z kierunkiem sił, a punkty ustalające blisko cech krytycznych.
Gęste mocowanie zwiększa autonomię, ale utrudnia dojście narzędzia. Długi frez użyty tylko po to, by ominąć sąsiednią część, może skasować zysk wielu stanowisk. Optymalizuje się liczbę dobrych części na paletę, nie maksymalne wypełnienie.
Bazy i zmiana palety
Sprzęgło palety musi powtarzalnie ustalać X/Y/Z oraz obrót. Wiór lub uszkodzenie stożkowych elementów zmienia położenie. System płukania pomaga, lecz nie zastępuje kontroli. Trend sondowania palety może ujawnić pogorszenie przed brakiem.
Każdy przyrząd powinien mieć wzorce pomiarowe niezależne od części. Jeśli sonda koryguje duże przesunięcie za każdym cyklem, mechaniczna baza wymaga naprawy. Kompensacja nie może maskować niepewnego ustalenia.
Wióry
Pozioma architektura sprzyja opadaniu wiórów, a producent rozwijał strome osłony, płukanie i nierdzewne powierzchnie. Wióry nadal mogą gromadzić się na nagrobku, w kieszeni lub przy sprzęgle palety. Program powinien przewidywać ich drogę w każdej orientacji B.
Kamera i funkcje wspomagające czyszczenie pomagają obserwować problem, ale podstawą jest łamanie wióra. Długi wiór z głębokiego wiercenia może owinąć przyrząd. Chłodziwo przez wrzeciono i cykl wycofania muszą być dobrane do materiału.
Chłodziwo i mgła
Wysoka prędkość wrzeciona atomizuje chłodziwo. Szczelność obudowy i odciąg mgły chronią halę, lecz odciąg nie może zaburzać ciśnienia w sposób zasysający zanieczyszczenia przez niewłaściwe miejsca. Filtry wymagają monitorowania.
Zbiornik powinien stabilizować temperaturę i oddzielać wióry. Praca bez nadzoru wymaga czujnika poziomu, przepływu i przepełnienia. Płukanie komory zwiększa zapotrzebowanie przepływu, którego nie wolno oceniać tylko według ciśnienia.
Sterowanie i dane
Starszy NHX może mieć MAPPS na Mitsubishi/FANUC, nowszy CELOS z MAPPS, a czwarta generacja także Siemens. Każda konfiguracja ma własne funkcje, formaty kopii i postprocesor. Różnica sterowania może być ważniejsza dla zakładu niż niewielka różnica dynamiki.
Przed zakupem używanym należy sprawdzić nośniki, sieć, wersję systemu, licencje i kopie. Maszyny legacy powinny być segmentowane. Zdalny serwis musi mieć kontrolowany, czasowy dostęp.
CAM i cztery strony
CAM powinien zarządzać każdą orientacją jako częścią jednej bazy palety. Transformacja B zmienia położenie, ale nie powinna tworzyć przypadkowego zestawu niezależnych zer. Model stocku po pierwszej stronie przechodzi do kolejnych operacji.
Postprocesor musi generować bezpieczne indeksowanie poza obwiednią. Samo B90 przy narzędziu blisko detalu jest ryzykowne. Sekwencja obejmuje odwrót, ewentualne zatrzymanie wrzeciona, indeksowanie, zacisk i potwierdzenie.
Sondowanie
Sonda ustawia przyrząd, sprawdza część i kontroluje cechy. Na wysokim nagrobku pomiar kilku punktów ujawnia pochylenie. Jedna korekta translacji nie naprawi błędu kątowego. Dla każdej strony należy wiedzieć, która baza jest wspólna.
Sonda narzędzia może wykrywać złamanie, ale długie narzędzie trzeba mierzyć w warunkach odpowiadających prędkości i temperaturze. Automatyczna korekcja ma limit oraz zapis wyniku.
Wytaczanie i współosiowość otworów
Poziome centrum jest często wybierane do korpusów z łożyskami oraz kanałami. Otwory wykonywane z dwóch stron mogą się spotykać, lecz ich zgodność zależy od osi B, bazy palety i ugięcia narzędzia. Jeżeli tolerancja jest ciasna, bezpieczniej wykonać krytyczną średnicę jednym wytaczadłem z jednej strony, o ile dostęp i stosunek długości do średnicy na to pozwalają.
Wytaczadło regulowane powinno mieć kontrolowaną masę, wyważenie i korekcję. Długi wysięg wymaga łagodnego wejścia oraz ograniczenia drgań. Próba powinna sprawdzić cylindryczność i położenie w kilku wysokościach nagrobka. Wymiar poprawny w dolnym korpusie nie dowodzi, że wysoka pozycja ma tę samą sztywność.
Obróbka różnych materiałów
Aluminium pozwala wykorzystać szybkie wrzeciono, ale generuje dużą objętość wiórów i wymaga wysokiego posuwu. Żeliwo korzysta ze stabilności HMC, lecz pył oraz drobny osad obciążają prowadnice i filtrację. Stal wymaga kompromisu między momentem i dynamiką, a stopy niklu kontroli temperatury, wióra i trwałości ostrza.
Nie należy kwalifikować maszyny na łatwym aluminium, jeśli produkcja dotyczy żeliwa lub Inconelu. Test odbiorowy powinien używać reprezentatywnego materiału, narzędzia i chłodziwa. Różnice w procesie mogą ujawnić niedostateczny moment, filtrację albo sztywność przyrządu, których pomiar geometryczny bez skrawania nie pokaże.
Narzędzia siostrzane i praca nocna
Magazyn palet daje autonomię tylko wtedy, gdy narzędzia przetrwają kolejkę. Dla każdej krytycznej pozycji należy znać pozostałą trwałość przed startem palety. Sterowanie powinno przełączyć się na narzędzie siostrzane, ponownie wprowadzić właściwą korekcję i zapisać zdarzenie. Losowa zamiana bez pomiaru może przesunąć wymiar.
Narzędzie zużyte nie może zostać ponownie przypisane przez operatora bez oceny. Po złamaniu sprawdza się także kolejne narzędzia, ponieważ w kieszeni może pozostać fragment. Praca nocna wymaga strategii zatrzymania: czasem lepiej zakończyć bezpiecznie paletę niż automatycznie kontynuować na części o dużej wartości.
Ergonomia stanowiska przezbrajania
Operator uzbraja paletę poza komorą, lecz może pracować z czterema stronami wysokiego nagrobka. Potrzebuje dostępu bez pochylania się nad ostrymi elementami, urządzenia do podnoszenia ciężkich części i miejsca na klucz dynamometryczny. Obrót stanowiska powinien być kontrolowany, a nie wykonywany przy luźnej części.
Instrukcja przezbrojenia określa kolejność, momenty śrub, czyszczenie baz i kontrolę wystawania. Cyfrowa lista może prowadzić operatora, ale fizyczny poka-yoke jest skuteczniejszy od ostrzeżenia. Dobrze zaprojektowane stanowisko skraca czas i zmniejsza liczbę palet oczekujących na potwierdzenie jakości.
RPS i LPP
DMG MORI oferuje magazyny kołowe RPS 5/14/21 oraz większe rozwiązania paletowe dla NHX. Bufor pozwala wykonywać zlecenia nocą. Każda paleta ma masę, obwiednię, program i listę narzędzi. System kolejkuje tylko kompletne zadania.
Automatyzacja zwiększa wykorzystanie, ale tworzy wspólny punkt awarii. Trzeba zapewnić dostęp do transportera, ręczne odzyskanie i tryb pracy maszyny bez magazynu, jeśli konstrukcja na to pozwala. Oprogramowanie harmonogramu powinno uwzględniać trwałość narzędzi.
Odbiór nowej maszyny
Sprawdza się instalację, poziom, prostopadłość, pozycjonowanie, B, powtarzalność palety, wrzeciono, ATC, chłodziwo, wióry i bezpieczeństwo. Test wielu kolejnych wymian palety ujawnia zabrudzenie lub problem czujnika. Odbiór jednej palety nie wystarcza.
Artefakt powinien mieć cechy z czterech stron, otwory przecinające się, płaszczyzny i okrąg interpolowany. Wykonuje się go po rozgrzewce oraz z realistyczną masą na palecie. Kryteria obejmują wymiar, geometrię, powierzchnię i czas.
Zakup używanej maszyny
Weryfikuje się generację, sterowanie, wrzeciono, stół, magazyn i wyposażenie. Maszyna odłączona od FMS może nie być kompletna. Sprawdza się sprzęgło palety, liniały, prowadnice, śruby, wrzeciono, ATC i historię kolizji.
Kopia parametrów, PLC, kompensacji i raport geometrii są obowiązkowe przed transportem. Po relokacji trzeba ponownie skalibrować maszynę. Stary raport świadczy o historii, nie o aktualnym stanie.
Wydajność
NHX 4000 jest wydajny, gdy krótki ruch, szybka zmiana i indeksowanie stanowią dużą część cyklu. Przy jednym długim przejściu zgrubnym nowsza dynamika ma mniejszy wpływ. Magazyn palet zwiększa czas bezobsługowy, ale nie przyspiesza pojedynczej operacji.
Należy mierzyć dobre części na zmianę, czas przezbrojenia i wykorzystanie operatora. Wysokie OEE bez właściwego zlecenia może tworzyć zapas. Palety powinny wspierać elastyczny przepływ, nie tylko maksymalne obciążenie.
Kiedy starsza generacja ma sens
Starszy Mori Seiki/DMG MORI NHX 4000 jest atrakcyjny, gdy stan geometrii jest dobry, sterowanie ma wsparcie, a proces nie wymaga najwyższej dynamiki. Niższy koszt zakupu można przeznaczyć na przyrządy, oprawki i pomiar. Warunkiem jest kompletna dokumentacja oraz dostęp do części.
Nowa generacja ma przewagę przy intensywnej produkcji, szybkich cyklach, automatyzacji, energii i diagnostyce. Różnicę ekonomiczną liczy się na całym okresie, wraz z ryzykiem przestoju starszej elektroniki.
Checklista wyboru
- Potwierdź generację, sterowanie, wrzeciono i listę opcji.
- Zważ pełną paletę oraz określ środek ciężkości.
- Sprawdź obwiednię detalu, przyrządu, przewodów i obrotu B.
- Porównaj wykres wrzeciona z narzędziami procesu.
- Policz magazyn dla wszystkich rodzin palet.
- Przetestuj wielokrotnie wymianę oraz indeksowanie.
- Zmierz relacje cech wykonanych z kilku stron.
- Zaprojektuj odprowadzanie wiórów w każdej orientacji.
- Potwierdź filtrację, przepływ i odciąg mgły.
- Kwalifikuj post oraz pełną symulację kodu.
- W automatyzacji zaplanuj odzyskanie po awarii.
- Odbierz maszynę po relokacji na realistycznym artefakcie.
Podsumowanie
NHX 4000 jest trwałą koncepcją poziomego centrum paletowego. Kolejne generacje zwiększały dynamikę, wrzeciono, termikę, czystość komory i integrację z automatyką, zachowując skalę palety 400 mm. Użytkownik otrzymuje dostęp do czterech stron i możliwość uzbrajania poza komorą, ale musi zaprojektować przyrząd, narzędzia i kolejkę.
Starszy Mori Seiki może być nadal dobrym środkiem produkcji, a czwarta generacja daje współczesne osiągi i wsparcie. W obu przypadkach o wyniku decydują powtarzalność palety, geometria B, sztywny nagrobek i kontrola wiórów. Sam numer NHX 4000 nie opisuje tych cech; trzeba sprawdzić konkretną generację i egzemplarz.
Realistyczne ceny kolejnych generacji NHX 4000
Kwoty dotyczą ceny netto samej maszyny bez transportu, fundamentu, palet dodatkowych, oprawek, uruchomienia i remontu wrzeciona. NHX 4000 zmieniał się na tyle mocno, że jedna cena dla całej nazwy byłaby bezużyteczna. Dla trzeciej generacji istnieje oficjalna konfiguracja ofertowa o wartości 392 709 USD.
| Generacja i konfiguracja | Typowe roczniki | Realistyczny przedział netto | Interpretacja |
|---|---|---|---|
| NHX 4000, pierwsza generacja | 2010–2013 | 100–300 tys. zł | aukcja może zejść niżej; sprawdzić godziny i wrzeciono |
| NHX 4000, druga generacja | 2014–2018 | 250–560 tys. zł | magazyn, TSC, sonda i stan palet mocno zmieniają cenę |
| NHX 4000, trzecia generacja, używana | 2019–2025 | 500–950 tys. zł | młody rynek i duży wpływ wyposażenia |
| NHX 4000 trzeciej generacji, nowa konfiguracja 20 tys. obr./min, 60 narzędzi | bieżąca oferta | 1,45–1,70 mln zł | przeliczenie oficjalnej konfiguracji 392 709 USD przed logistyką |
| NHX 4000 w systemie paletowym | różne | wycena projektowa | należy oddzielić maszynę, palety, regał, sterowanie i integrację |
Źródło ceny nowej konfiguracji: oficjalna karta ofertowa DMG MORI NHX 4000 trzeciej generacji. Cena starszej maszyny bez próby pod obciążeniem nie powinna być porównywana z ofertą producenta po samym kursie waluty.