
Streszczenie
Uszkodzona taśma jest zapisem procesu. Brak całych zębów wskazuje inne przyczyny niż równomierne stępienie, nalepiony materiał, pęknięcia grzbietu albo przełom w zgrzewie pętli. Krzywy rzaz może pochodzić z jednostronnie zużytej krawędzi, złego rozwiedzenia, za dużego posuwu, małego naciągu, zużytych prowadników lub niewypoziomowanego materiału. Wymiana pętli bez rozpoznania mechanizmu często niszczy następną.
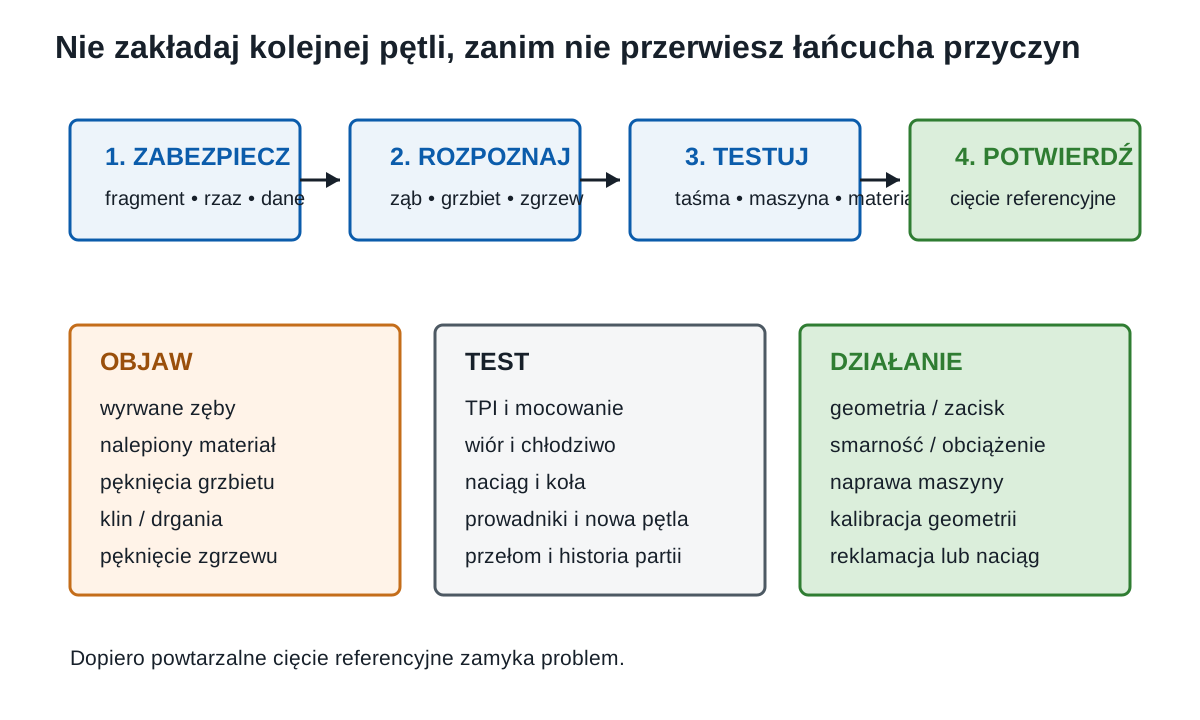
Diagnostyka powinna przebiegać od zabezpieczenia zdarzenia przez oględziny pełnego interwału zębów, wióra i powierzchni, kontrolę maszyny i materiału aż do próby referencyjnej. Nie przypisuje się winy marce ani operatorowi na podstawie jednej fotografii. Potrzebne są: numer partii, historia parametrów, miejsce uszkodzenia, stan zgrzewu, chłodziwo, naciąg i informacja, czy nowa taśma weszła w stary rzaz.
Najpierw zabezpiecz proces i dowody
Gdy ząb zostanie wyrwany albo taśma pęknie, zatrzymuje się maszynę zgodnie z procedurą i odłącza energię przed dostępem do strefy. Nie uruchamia się nowej pętli w tym samym rzazie bez sprawdzenia, ponieważ fragment starego zęba może pozostać zaklinowany. Materiał wycofuje się albo rozpoczyna cięcie w bezpiecznym miejscu.
Zachowuje się fragment obejmujący uszkodzenie, zgrzew i reprezentatywne zęby. Fotografuje obie strony, grzbiet oraz powierzchnię przecięcia. Etykieta musi pozostać powiązana z numerem partii. Warto pobrać wiór i próbkę emulsji oraz zapisać wskazania maszyny przed regulacją.
Nie należy od razu szlifować przełomu, prostować zębów ani czyścić wszystkiego agresywnie. Takie działania usuwają ślady potrzebne dostawcy. Bezpieczeństwo ma pierwszeństwo, ale diagnostyka wymaga zachowania stanu.
Naturalne stępienie
Prawidłowo eksploatowana taśma stopniowo zaokrągla krawędzie. Czas rośnie, powierzchnia może stać się bardziej chropowata, a wymagana siła wzrasta. Zęby pozostają obecne i podobnie zużyte. Koniec życia powinien zostać zdefiniowany wcześniej niż katastrofalne pęknięcie: przez maksymalny czas, odchylenie, chropowatość albo koszt.
Jeśli stępienie jest szybkie, lecz równomierne, sprawdza się prędkość, smarowanie, twardość materiału i obciążenie zęba. Dopiero po potwierdzeniu procesu rozważa się M51, proszkowy HSS, powłokę lub węglik. To jest właściwa sytuacja do zwiększania klasy ostrza.
Praca po ekonomicznym końcu życia jest ryzykowna. Tępa taśma odchyla się, grzeje, umacnia materiał i przeciąża prowadniki. Pozorna oszczędność kończy się większym naddatkiem albo odrzutem.
Wyrwanie całych zębów
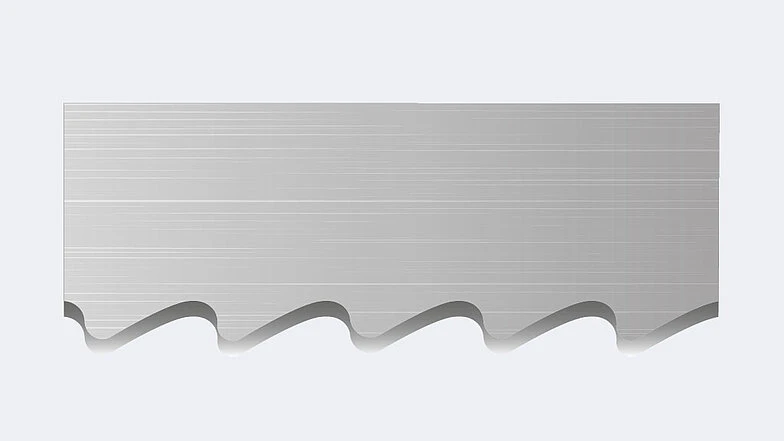
Tooth stripping jest zwykle skutkiem przeciążenia udarowego lub objętościowego. Za mało zębów w cienkiej ściance powoduje, że pojedyncze ostrze bierze zbyt gruby wiór. Luźny profil porusza się w chwili kontaktu. Zapełniony wrąb przenosi siłę boczną. Złamany ząb pozostawiony w rzazie niszczy kolejne.
Wzór uszkodzenia pomaga. Krótka grupa braków może wskazywać jedno zdarzenie. Braki powtarzane w interwale geometrii węglikowej sugerują przeciążenie określonego elementu sekwencji. Wyrwania na jednej stronie wiążą się z rozwiedzeniem, prowadzeniem albo kontaktem bocznym.
Lista testów obejmuje TPI względem minimalnej ścianki, mocowanie każdego elementu wiązki, posuw i prędkość, czystość wrębu, szczotkę, zgorzelinę i twarde wtrącenia. WIKUS i DoALL wskazują także zbyt małą prędkość połączoną z dużym posuwem. Nie wystarczy zmniejszyć jednego parametru bez oceny pary.
Mikrowykruszenia i wyszczerbiona krawędź
Mikrowykruszenia mogą powstać podczas niewłaściwego docierania, drgań albo przejścia przez twardą powierzchnię. Taśma nadal ma wszystkie zęby, ale krawędź wygląda poszarpanie i szybko traci zdolność skrawania. W węgliku odpryski bywają widoczne na narożach zębów prowadzących lub bocznych.
Sprawdza się procedurę pierwszych cięć, zgodność produktu z wymaganiem docierania, drgania, prowadniki i stan materiału. Jeśli taśma była fabrycznie pre-honed, dodatkowe łagodne docieranie może nie być potrzebne; jeśli wymagała docierania, natychmiastowy pełny posuw mógł trwale uszkodzić krawędź.
Ocenę wykonuje się na kilku sekwencjach. Pojedynczy defekt może być wadą lokalną, powtarzalny wzór – problemem procesu. Dostawcy przekazuje się parametry i powierzchnię wykonaną od montażu.
Narost i zalepienie wrębu
Materiał przyspawany do powierzchni natarcia zmienia geometrię, zwiększa tarcie i może oderwać fragment krawędzi. Aluminium, miedź, nierdzewka i tytan są podatne w różnych warunkach. Przyczynami są zbyt mała smarność, zła prędkość, mały posuw, tępy ząb, drobny TPI albo niesprawna szczotka.
Najpierw ocenia się, czy wiór jest faktycznie odcinany. Następnie sprawdza dysze, stężenie, przepływ i drogę urobku. Grubsza podziałka lub geometria ALU zwiększa przestrzeń. Sama mocniejsza szczotka nie usunie narostu, jeśli ząb wraca z rzazu z metalem przywartym termicznie.
Nalepienie może być jednostronne i powodować odchylenie. Po oczyszczeniu lub wymianie taśmy trzeba sprawdzić, czy rzaz nie zawiera oderwanych fragmentów.
Zużycie cieplne
Przebarwienie zębów, spadek twardości, krater i szybkie zaokrąglenie wskazują nadmierną temperaturę. Źródłem może być za duża prędkość, za mały posuw powodujący tarcie, brak chłodziwa albo materiał spoza domeny produktu. Wysokie stężenie emulsji nie pomoże, jeśli dysza omija wejście.
M51 i węglik lepiej zachowują krawędź na gorąco, lecz nie są rozwiązaniem dla suchego rzazu powstałego przez awarię pompy. Najpierw przywraca się przepływ i właściwą mechanikę. Następnie testuje klasę ostrza, jeśli normalne obciążenie nadal zużywa M42 zbyt szybko.
Temperaturę można śledzić pośrednio przez wiór, moc i czas. Kamera termiczna pokazuje powierzchnię, ale nie zawsze temperaturę chwilową krawędzi w rzazie; interpretacja musi uwzględniać chłodziwo i emisyjność.
Pęknięcia grzbietu
Pęknięcie rozpoczynające się na tylnej krawędzi często wynika ze zmęczenia. Nadmierny naciąg zwiększa naprężenie średnie, małe koła lub zbyt gruba taśma zwiększają amplitudę zginania, a karb na grzbiecie inicjuje pęknięcie. Zużyty rant koła i brud pod taśmą tworzą lokalny kontakt.
Jeżeli występuje wiele podobnych pęknięć, należy natychmiast sprawdzić koła, prowadniki, naciąg i zgodność wymiaru. Zmiana M42 na M51 zwykle nie rozwiązuje nośnika. Taśmy różnych producentów mogą mieć inny grzbiet, ale maszyna pozostaje pierwszym obszarem kontroli.
Pęknięcie przy podstawie zęba może wskazywać przeciążenie w strefie połączenia, a nie klasyczne zmęczenie tylnej krawędzi. Powierzchnia przełomu i kierunek propagacji wymagają oględzin.
Pęknięcie zgrzewu pętli
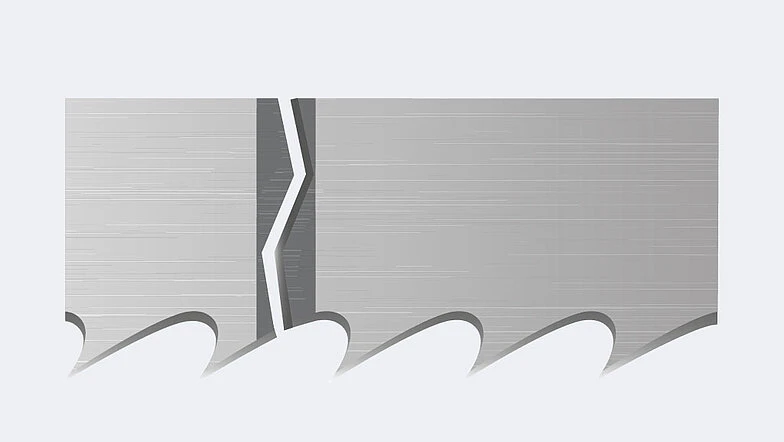
Poprzeczny zgrzew może być przesunięty, niedostatecznie wyżarzony, przegrzany albo zeszlifowany z karbem. Może też pęknąć wskutek przeciążenia całej pętli. Dlatego samo położenie przełomu nie dowodzi winy zgrzewalni.
Sprawdza się prostoliniowość, podziałkę na przejściu, grubość po szlifowaniu i ślady strefy wpływu ciepła. Porównanie kilku pętli z tej samej partii pomaga odróżnić zdarzenie od procesu. Dostawca powinien otrzymać fragment i dane naciągu.
Nie naprawia się produkcyjnej pętli przypadkową zgrzewarką. Proces wymaga dopasowanej energii, wyżarzania i obróbki złącza. Nieprawidłowa naprawa jest źródłem gwałtownego pęknięcia.
Krzywy rzaz
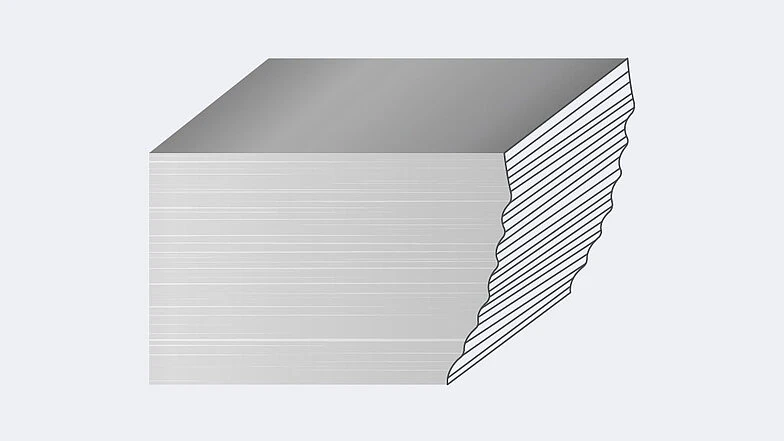
Odchylenie w płaszczyźnie posuwu może pochodzić z jednostronnego stępienia, nierównego rozwiedzenia, nadmiernego posuwu, małego naciągu albo długiego wolnego odcinka. Odchylenie poprzeczne może wskazywać ustawienie prowadników, imadeł lub rolek. Materiał sam może być krzywy i ustawiać się pod kątem.
Pierwszy test polega na pomiarze czoła w dwóch kierunkach i zaznaczeniu orientacji przedmiotu. Jeśli błąd obraca się wraz z materiałem, źródłem mogą być naprężenia lub podparcie. Jeśli pozostaje względem maszyny, bada się prowadzenie. Jeśli znika po nowej pętli, problem dotyczył krawędzi albo rozwiedzenia.
Nie wolno korygować mechanicznego błędu asymetrycznym parametrem. Zmniejszenie posuwu może ukryć odchylenie, lecz nie przywróci geometrii. Czujnik odchylenia musi być skalibrowany i nie zastępuje kontroli pierwszej sztuki.
Drgania, pisk i regularne uderzenia
Pisk może oznaczać tarcie, rezonans podziałki albo niewłaściwą prędkość. Regularne uderzenie raz na obieg sugeruje zgrzew, uszkodzony fragment albo zanieczyszczenie koła. Uderzenia związane z kształtem przedmiotu wskazują TPI i mocowanie. Dźwięk jest sygnałem lokalizacyjnym, nie samodzielną diagnozą.
Zmiana prędkości może wyprowadzić układ z rezonansu. Podziałka zmienna rozprasza częstotliwości, a skrócenie rozstawu prowadników zwiększa sztywność. Jeśli hałas wynika z luźnej rury, regulacja prędkości nie zastąpi docisku.
Warto zapisać krótki wzorzec dźwięku zatwierdzonego procesu i porównywać trend, ale mikrofon nie może być jedynym kryterium. Potwierdzeniem są wiór, powierzchnia i stan zębów.
Zakleszczenie w rzazie
Materiał zawierający naprężenia może zamknąć się za zębem i ścisnąć grzbiet. Objawem jest nagły wzrost mocy albo zatrzymanie mimo poprawnego wióra wcześniej. Profile spawane, belki i walcowane kształtowniki są szczególnie podatne.
Stosuje się prawidłową orientację, podpory, bezpieczne kliny umieszczane zgodnie z procedurą oraz czasem szerszy rzaz. Klin nie może być wkładany przy poruszającej się taśmie ani dotykać zębów. Jeśli odcięta część opada, potrzebny jest stół odbiorczy.
Po zakleszczeniu sprawdza się grzbiet, rozwiedzenie i prowadniki. Próba uruchomienia siłą może skręcić pętlę i uszkodzić maszynę.
Niewłaściwy bieg na kołach
Taśma powinna zajmować przewidziane położenie względem rantu. Ocieranie grzbietu tworzy zadziory i karb; zsuwanie wskazuje geometrię kół, naciąg albo prowadniki. Wiór między taśmą i kołem zmienia tor i miejscowo zgniata nośnik.
Koła kontroluje się pod kątem bicia, zużycia powierzchni, łożysk i czystości. Prowadniki nie mogą wymuszać toru sprzecznego z kołami. Regulację wykonuje wykwalifikowany personel zgodnie z instrukcją maszyny.
Nowa pętla nie powinna być używana jako narzędzie diagnostyczne przez długą serię. Krótki bieg bez obciążenia i cięcie referencyjne wystarczą do wykrycia podstawowego problemu.
Macierz objaw–test–działanie
| Objaw | Najbardziej prawdopodobny obszar | Pierwszy test | Działanie przed nową pętlą |
|---|---|---|---|
| Wyrwane zęby | TPI, ruch materiału, przeciążenie | liczba zębów w minimalnej ściance i zacisk | zmiana geometrii lub mocowania |
| Równe stępienie | normalne zużycie, temperatura | trend czasu i stan chłodziwa | wyznaczenie końca życia, ewentualnie wyższa klasa |
| Nalepiony metal | smarność, tarcie, wrąb | wiór, dysze, stężenie | korekta posuwu, chłodziwa lub geometrii |
| Pęknięcia grzbietu | naciąg, koła, grubość | miernik naciągu i oględziny kół | naprawa maszyny, potwierdzenie wymiaru |
| Pęknięcie zgrzewu | wykonanie pętli lub przeciążenie | powierzchnia przełomu i historia partii | reklamacja albo korekta naciągu |
| Klin na czole | krawędź, rozwiedzenie, prowadniki | nowa pętla i pomiar w dwóch osiach | oddzielenie narzędzia od geometrii |
| Regularne uderzenie | zgrzew, koło, pojedynczy defekt | częstotliwość względem obiegu | zatrzymanie i oględziny pełnej pętli |
| Zapełnione wręby | drobny TPI, szczotka, posuw | oględziny odcinka powrotnego | grubsza podziałka, szczotka, mniejsza wydajność |
Macierz zawęża obszar, ale nie zastępuje dowodu. Często występują dwie przyczyny: zużyta szczotka tworzy zalepienie, a zalepienie inicjuje wyrwanie. Działanie powinno przerwać cały łańcuch.
Próba referencyjna i zamknięcie problemu
Po korekcie używa się znanego materiału, właściwej pętli i zatwierdzonych parametrów. Mierzy się pierwsze cięcie oraz kilka następnych. Jeśli problem zniknął, zapisuje się przyczynę i zmianę standardu. Jeśli wraca, nie powtarza się tej samej wymiany bez nowych danych.
Zamknięcie obejmuje aktualizację karty, szkolenie operatora, część zapasową albo zmianę kontroli codziennej. Dla reklamacji dostawca otrzymuje fragment, etykietę, parametry, fotografie i liczbę przeciętych cm². Dzięki temu odpowiedź może dotyczyć metalurgii albo zgrzewu, a nie ogólnego „nie uznajemy”.
Analiza kilku zdarzeń powinna być agregowana. Jeśli większość pętli kończy życie pęknięciem grzbietu, celem nie jest znalezienie marki o najmocniejszym grzbiecie, lecz usunięcie ograniczenia maszyny.
Oględziny krawędzi pod lupą i mikroskopem
Próbkę wybiera się z kilku miejsc pętli: przy zgrzewie, po przeciwnej stronie oraz z obszaru, w którym widoczne jest uszkodzenie. Ocenia się pełną sekwencję, bo zęby prowadzące i wykańczające mogą mieć inne funkcje. Pojedynczy brak nie dowodzi wady materiałowej; powtarzalny ubytek tego samego typu zęba wskazuje na jego obciążenie albo geometrię.
Równomiernie zaokrąglona krawędź z drobnymi rysami odpowiada zużyciu ściernemu. Nalepiony metal zasłania ostrze i może wyrwać fragment przy odrywaniu. Mikrowykruszenia mają ostre, nieregularne granice; większe wyrwanie obejmuje część albo cały ząb. Przebarwienie może wskazywać temperaturę, lecz samo zdjęcie nie pozwala jej wyznaczyć.
Przed czyszczeniem wykonuje się fotografie stanu zastanego. Następnie próbkę można oczyścić metodą, która nie zaokrągli krawędzi i nie usunie dowodu. Zdjęcie powinno zawierać skalę, numer pętli, kierunek ruchu i lokalizację. Stałe powiększenie pozwala porównywać partie, a nie tylko tworzyć efektowne fotografie.
W razie sporu o materiał ostrza analiza może wymagać metalografii, pomiaru twardości, składu lub fraktografii wykonanej przez laboratorium. Warsztatowa lupa służy do klasyfikacji mechanizmu i wyboru następnego testu, nie do orzekania dokładnego gatunku HSS.
Materiał jako źródło pozornie losowych awarii
Jeżeli na tej samej maszynie i pętli problem pojawia się tylko w jednym pręcie, należy zachować identyfikowalność materiału. Twarda strefa po cięciu termicznym, wtrącenie, zgorzelina, piasek odlewniczy albo lokalna zmiana mikrostruktury może wywołać wyrwanie. Zniszczona taśma nie jest wtedy automatycznie wadliwa, ale materiał także nie może zostać uznany za przyczynę bez dowodu.
Mapuje się miejsce awarii względem powierzchni półfabrykatu. Twardość mierzy się na powierzchni i w rdzeniu, a w razie potrzeby wycina próbkę poza strefą funkcjonalną. Dla odlewów sprawdza się dokumentację oczyszczania, dla odkuwek naskórek, a dla wiązek – czy w pakiecie nie znalazł się inny gatunek.
Porównanie z próbką referencyjną jest szybkim rozdzieleniem obszarów. Jeżeli przecinarka poprawnie tnie znany materiał, podejrzenie przesuwa się w stronę partii i doboru aplikacji. Jeżeli ten sam objaw występuje również na referencji, wracamy do maszyny, pętli oraz płynu.
Chłodziwo, zanieczyszczenia i odprowadzanie urobku
Zbyt mały przepływ powoduje tarcie i nalepianie, ale zbyt duży, źle skierowany strumień może spychać lekki detal albo nie docierać do strefy. Dysze sprawdza się przy ramie w położeniu odpowiadającym początkowi, środkowi i końcowi cięcia. Przewód, który działa na sucho podczas testu, może wyginać się pod wpływem ruchu ramy.
Osad w zbiorniku bywa ponownie zasysany i trafia między grzbiet a koło. Ślady pojawiają się wtedy pozornie losowo na nośniku. Kontrola obejmuje filtr, rynnę, przenośnik, szczotkę i dno zbiornika. Po cięciu materiału abrazyjnego samo dolanie świeżej emulsji nie usuwa cząstek.
Pienienie ogranicza rzeczywisty dopływ cieczy i może zapowietrzać pompę. Obcy olej zmienia zwilżanie, a rozwój biologiczny wpływa na pH i ochronę korozyjną. Wynik refraktometru należy interpretować z kartą produktu; jedna liczba nie zwalnia z oceny stanu obiegu.
Drzewo eskalacji po awarii
Najpierw zabezpiecza się detal i zatrzymuje dalsze cięcie tą samą konfiguracją. Nie wyrzuca się pętli ani wiórów z miejsca zdarzenia. Zapis obejmuje moment awarii, pozycję ramy, parametry, materiał, operatora i alarmy. Fotografie wykonuje się przed demontażem, o ile jest to bezpieczne.
Drugi poziom to kontrole bez ingerencji: zacisk, orientacja, chłodziwo, szczotka, zapełnienie wrębów, tor pętli i czoło poprzednich odcinków. Trzeci obejmuje pomiary maszyny – naciąg, prowadniki, koła, prostopadłość i posuw. Dopiero po tych krokach montuje się nową pętlę do próby referencyjnej.
Jeżeli uszkodzenie wskazuje zgrzew albo nietypowy przełom, zachowuje się fragment dla dostawcy. Jeżeli wskazuje materiał, izoluje się partię. Jeżeli przyczyną jest standard pracy, poprawia instrukcję i szkoli wszystkie zmiany. Zamknięcie oznacza dowód skuteczności, nie tylko brak problemu podczas jednego następnego cięcia.
Materiały powiązane
- Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów
- Koszt cięcia, próby porównawcze i gospodarka taśmami
- Geometria zęba taśmy: TPI, wrąb, kąt natarcia i rozwiedzenie
- Taśmy węglikowe, powlekane, diamentowe i CBN
Źródła
- WIKUS, przyczyny awarii taśm.
- WIKUS, wpływ materiału, maszyny i narzędzia na trwałość.
- DoALL, instrukcja i tablice diagnostyczne piły 3613.
- M.K. Morse, zakleszczanie profili i wide kerf.
- Starrett, przewodnik taśm, naciągu, wióra i parametrów.