
Streszczenie
Taśma zużywa się prawidłowo tylko wtedy, gdy każdy ząb odcina wiór o kontrolowanej grubości. Za duża prędkość podnosi temperaturę, za duży posuw przeciąża krawędź, ale zbyt mały posuw także szkodzi: ząb trze, tworzy narost i umacnia powierzchnię nierdzewki albo stopu niklu. Chłodziwo musi dotrzeć do wejścia i rzazu, szczotka opróżnić wręby, naciąg ustabilizować taśmę bez przeciążenia grzbietu, a prowadniki ograniczyć wolny odcinek.
Docieranie kontrolowanie zaokrągla mikroskopijnie ostrą nową krawędź. Nie ma jednak jednej procedury dla wszystkich produktów. WIKUS zaleca obniżoną prędkość i posuw dla bimetalu oraz węglika, Pilana publikuje inną wartość czasową, a Morse dla niektórych współczesnych taśm węglikowych wprost nie zaleca docierania. Należy stosować instrukcję konkretnego wyrobu, zachowując wspólną zasadę: podczas pierwszych cięć ostrze nadal ma skrawać, a nie ślizgać się po materiale.
Cztery prędkości ukryte w jednym cięciu
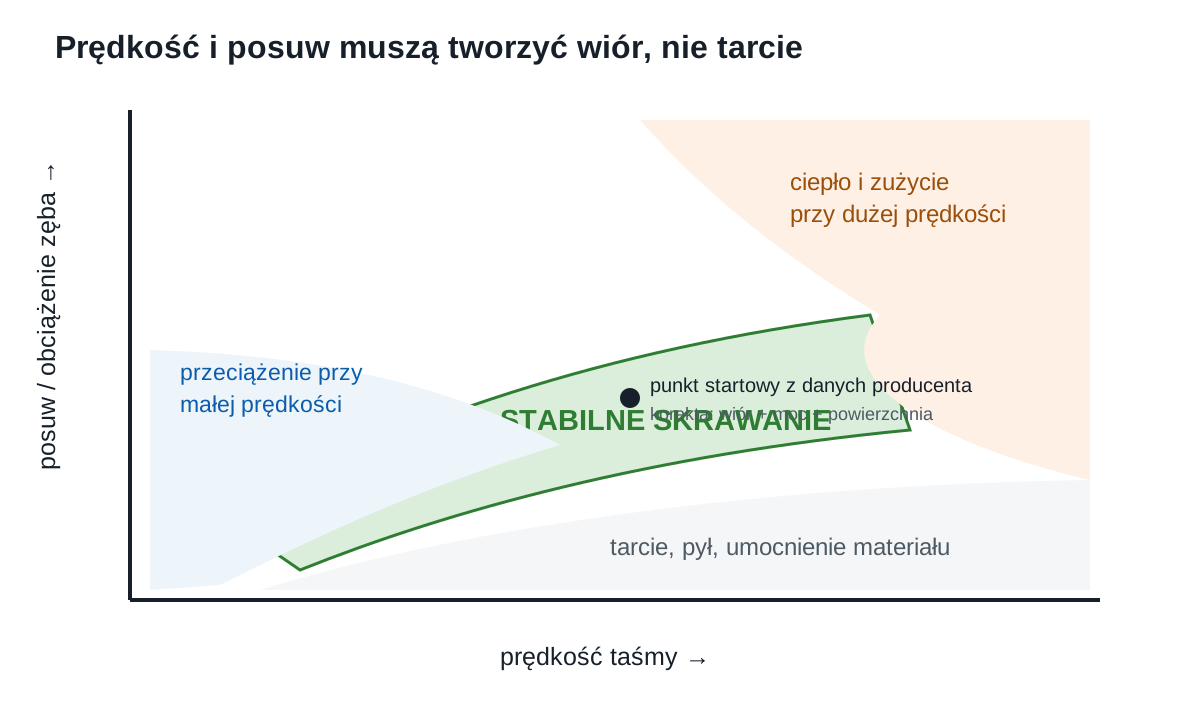
Prędkość taśmy podaje się w m/min i opisuje ruch krawędzi względem materiału. Posuw głowicy w mm/min określa, jak szybko taśma przechodzi przez przekrój. Wydajność powierzchniowa w cm²/min pozwala porównać różne przekroje. Czwartą wielkością jest obciążenie pojedynczego zęba, zależne od posuwu, prędkości, TPI i chwilowej długości styku.
Zwiększenie prędkości bez zmiany posuwu powoduje, że więcej zębów przechodzi przez tę samą drogę głowicy, więc każdy usuwa cieńszy wiór. Może to zmniejszyć siłę, ale także doprowadzić do tarcia. Zwiększenie posuwu bez zmiany prędkości pogrubia wiór i może przeciążyć ząb. Dlatego nastawy muszą być traktowane jako para, a nie dwa niezależne suwaki.
W maszynie hydraulicznej operator może mieć osobną regulację nacisku i prędkości opadania. W sterowaniu serwo albo AFC algorytm reaguje na moc, siłę lub położenie. Ustawienie docelowej wydajności nie zwalnia z obserwacji: tępa taśma przy tym samym programie pracuje inaczej niż nowa.
Punkt startowy pochodzi z konkretnego systemu
Producent taśmy publikuje dane według materiału, twardości, przekroju i swojej geometrii. Producent przecinarki określa zakres prędkości, moc, naciąg i sposób posuwu. Punkt startowy jest częścią wspólną obu zbiorów. Nie można skopiować parametru z piły 15 kW z taśmą 54 mm do maszyny 2,2 kW z taśmą 27 mm.
WIKUS ParaMaster obejmuje według producenta ponad 150 tysięcy materiałów i 4500 modeli maszyn oraz generuje rekomendacje taśmy i parametrów. Podobne selektory mają inni producenci. Są przydatne, lecz wynik musi odpowiadać rewizji maszyny, chłodzeniu i rzeczywistemu stanowi materiału.
Pierwsza nastawa powinna być konserwatywna wobec niepewności, ale nadal tworzyć wiór. Jeśli nie znamy twardości albo powierzchnia ma zgorzelinę, nie należy zaczynać od maksymalnej wydajności. Po ustabilizowaniu wejścia parametry zwiększa się małymi krokami, rejestrując czas, wiór i jakość.
Interpretacja wióra
Cienki, równy i zwinięty wiór bez nalepienia zwykle świadczy o prawidłowym skrawaniu ciągliwego materiału. Drobny pył albo bardzo cienkie łuski mogą wskazywać zbyt małe obciążenie zęba lub stępienie. Gruby, poszarpany wiór i uderzenia wskazują przeciążenie. Wiór przyklejony do zęba sugeruje narost, za małą smarność, niewłaściwą prędkość albo błędną geometrię.
Kolor jest tylko wskazówką. Ciepło może odpływać z wiórem, ale intensywnie niebieski urobek razem z przebarwionym zębem i spadkiem życia wskazuje zbyt wysoką temperaturę. W chłodzonym procesie zmiana koloru może wynikać z braku strumienia. Dla aluminium kolor nie jest użytecznym sygnałem w taki sam sposób jak dla stali.
Wiór trzeba pobierać bez wkładania dłoni do pracującej maszyny. Próbkę zbiera się po zatrzymaniu i odłączeniu energii albo z bezpiecznego pojemnika. Kształt porównuje się ze wzorcem dla zatwierdzonej operacji.
Zbyt mały posuw może niszczyć taśmę
Operator często reaguje na hałas zmniejszeniem posuwu. Jeśli problem wynikał z przeciążenia, pomaga. Jeżeli jednak ząb już nie penetruje, mniejszy posuw zwiększa udział tarcia. Austenityczna nierdzewka, nikiel i część stopów tytanu tworzą wtedy odkształconą, utwardzoną warstwę, którą następne zęby muszą przeciąć.
Objawami są błyszczące czoło, drobny pył, narastający czas, duża temperatura mimo małej wydajności i przyspieszone zaokrąglenie krawędzi. Rozwiązaniem nie jest gwałtowne zwiększenie nacisku tępą taśmą. Należy zatrzymać proces, ocenić ząb i w razie potrzeby założyć nowe narzędzie, unikając rozpoczęcia dokładnie w uszkodzonym rzazie.
Minimalna grubość wióra zależy od promienia krawędzi, materiału i geometrii. Nie ma jednej liczby dla wszystkich taśm. Ocenę prowadzi się przez wiór, moc, dźwięk i trend czasu.
Zbyt duży posuw i przeciążenie
Gdy ząb usuwa za gruby wiór, rośnie siła styczna i boczna. W profilu może zaczepić o krawędź, w pełnym pręcie przepełnić wrąb, a w węgliku wykruszyć naroże. Taśma odchyla się i tworzy klin. Sterowanie może zareagować spadkiem prędkości albo wzrostem prądu.
Zmniejszenie posuwu jest właściwe dopiero po sprawdzeniu, czy prędkość nie jest za mała. DoALL w diagnostyce wyrwania zębów wskazuje między innymi kombinację małej prędkości i dużej siły posuwu. Przy małej prędkości każdy ząb jest obciążany rzadziej, więc dla tej samej drogi głowicy usuwa więcej materiału.
Przeciążenie może występować tylko w największej długości styku. Program adaptacyjny powinien zmieniać posuw w przekroju koła lub profilu. Jeśli maszyna tego nie potrafi, nastawa musi być bezpieczna dla najtrudniejszej fazy.
Po co dociera się nową krawędź
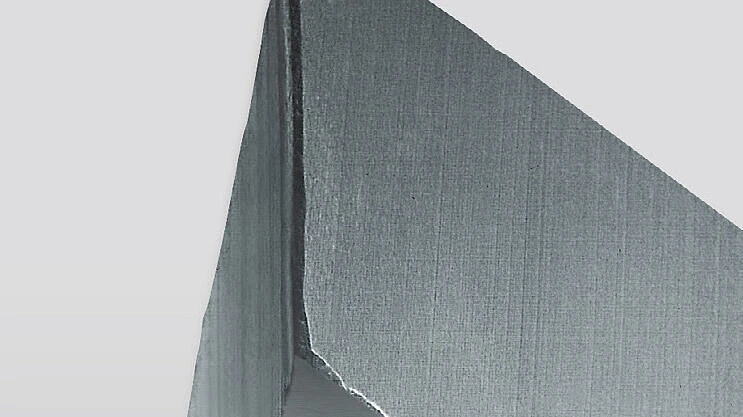
Nowy ząb ma bardzo mały promień i mikronierówności pozostałe po szlifowaniu lub obróbce. Pełne obciążenie może oderwać najbardziej wystające fragmenty w sposób niekontrolowany. Docieranie wytwarza mały, równy promień bez głębokich mikrowykruszeń. Dobrze dotarta krawędź traci minimalną początkową ostrość, ale później zużywa się stabilniej.
Proces musi pozostawać skrawaniem. Zbyt mały posuw poleruje krawędź i materiał. Zbyt duży wykrusza. Materiał do docierania powinien być jednorodny, bez zgorzeliny, twardych wtrąceń i przerwanego kontaktu. Nie należy docierać kosztownego węglika na luźnej wiązce profili.
Kryterium może być czas lub przecięta powierzchnia. Powierzchnia lepiej uwzględnia przekrój, ale wymaga rejestru. Po zakończeniu nie przechodzi się skokowo do maksimum: stopniowo zwiększa się najpierw prędkość i posuw zgodnie z instrukcją.
Różne procedury producentów
WIKUS dla typowych bimetali i węglików podaje około 75% właściwej prędkości i 50% posuwu przez około 500 cm² albo 15 minut, następnie stopniowe dojście do wartości docelowych. Pilana publikuje dla części bimetali przykład 80% prędkości i 50% posuwu przez pierwsze 20 minut. Starrett zaleca stopniowe zwiększanie nacisku i uzależnia szczegóły od materiału.
M.K. Morse dla bimetalu podaje zachowanie zwykłej prędkości, obniżenie posuwu o 50% i wykonanie 50–100 cali kwadratowych, ale nie zaleca docierania swoich węglików. Wybrane produkty Eberle z fabrycznie przygotowaną krawędzią również nie wymagają klasycznego etapu.
Te różnice nie są sprzecznością do uśrednienia. Wynikają z przygotowania krawędzi i konstrukcji produktu. Karta zakładowa musi przywoływać aktualną instrukcję konkretnego kodu taśmy. Jeśli dostawca zgrzewa pętlę z kręgu, powinien potwierdzić, czy krawędź była pre-honed lub pre-run-in.
Chłodziwo jako część narzędzia
Emulsja chłodzi, smaruje i wypłukuje wiór. Dysza powinna dostarczać płyn przed wejściem zęba i do rzazu, a nie tylko zwilżać grzbiet. Zatkany przewód albo źle ustawiona blacha może sprawić, że zbiornik jest pełny, lecz ostrze pracuje prawie sucho.
Stężenie mierzy się refraktometrem i koryguje współczynnikiem produktu. Röntgen dla swoich zastosowań podaje orientacyjnie 8–12% oleju, ale właściwy zakres zależy od materiału i chłodziwa. Za słaba emulsja zmniejsza smarność i ochronę korozyjną; za mocna zwiększa koszt, pienienie i ryzyko problemów skórnych. pH, twardość wody, bakterie i olej obcy wpływają na stabilność.
Zmiana materiału może wymagać zmiany stężenia albo produktu. Aluminium, nikiel i żeliwo tworzą inne problemy. Kompatybilność z następną operacją, myciem, spawaniem i gospodarką odpadami należy uwzględnić w kwalifikacji.
MQL i cięcie półsuche
Minimal Quantity Lubrication podaje małą ilość oleju na zęby. Ogranicza mokre wióry i objętość cieczy, ale prawie nie chłodzi ani nie wypłukuje. WIKUS wskazuje MQL głównie dla krótkich długości styku, rur, profili, aluminium i ograniczonych przekrojów pełnych.
W dużym pełnym pręcie ze stopu niklu ciepło i wiór mogą przekroczyć możliwości MQL. Oszczędność płynu zostanie utracona przez taśmy i odrzuty. System musi precyzyjnie trafiać na obie strony krawędzi, a aerozol wymaga oceny narażenia pracownika.
Przejście z zalewu na MQL jest zmianą procesu. Wykonuje się próbę trwałości, temperatury i jakości, a nie tylko sprawdza, czy maszyna „przecięła”.
Szczotka i droga wióra
Po wyjściu z materiału wrąb musi być pusty przed wejściem na koło. Szczotka powinna zagłębiać włosie wystarczająco, by wyjąć wiór, ale nie wyginać zębów. Zużywa się stopniowo, dlatego wzrok przyzwyczaja się do pogarszającego kontaktu. Codzienna kontrola jest tańsza niż pętla węglikowa.
Napęd szczotki musi działać i obracać ją we właściwym kierunku. Wiór usunięty z taśmy trafia do rynny, transportera i pojemnika. Jeśli rynna jest pełna, urobek może wracać na koła. Drobne cząstki żeliwa i długie wióry aluminium wymagają innego utrzymania.
Nalepiony materiał może nie zejść zębami szczotki. Wtedy koryguje się smarność, prędkość, posuw i geometrię. Zwiększanie docisku szczotki do momentu uszkodzenia zęba nie usuwa przyczyny narostu.
Naciąg, prowadniki i wolny odcinek
Naciąg ogranicza boczne ugięcie, ale zwiększa średnie naprężenie grzbietu. Za mały daje wężykowanie i zsuwanie, za duży przyspiesza pękanie oraz obciąża łożyska. Wartość ustala się dla produktu i maszyny. Pomiar na grzbiecie jest pewniejszy niż założenie, że wskazanie hydrauliki jest skalibrowane.
Prowadniki powinny znajdować się możliwie blisko materiału bez kolizji. Długi wolny odcinek ma mniejszą sztywność i łatwiej drga. Płytki muszą prowadzić taśmę bez nadmiernego tarcia, a łożysko grzbietowe przejmować obciążenie zgodnie z konstrukcją.
Po zmianie szerokości lub grubości nie zakłada się automatycznie, że stare ustawienie jest prawidłowe. Kontroluje się wkładki, skręt, położenie na kołach i czujnik odchylenia.
Jak stroić proces bez chaosu
Zmienia się jedną główną zmienną naraz. Najpierw potwierdza się taśmę, TPI, materiał, zacisk, chłodziwo i stan maszyny. Następnie ustala bezpieczną prędkość i dobiera posuw do powstania właściwego wióra. Drobne korekty zapisuje się wraz z wynikiem.
Jeśli pojawiają się drgania, można zmienić prędkość, skrócić prowadniki albo dobrać podziałkę zmienną. Jeśli wrąb jest pełny, stosuje się grubszą podziałkę lub mniejszy posuw. Jeśli jest pył, zwiększa się obciążenie zęba w bezpieczny sposób albo ocenia stępienie. Jeśli rzaz odchyla się, nie kontynuuje się optymalizacji wydajności przed kontrolą prowadników i rozwiedzenia.
Zatwierdzony proces ma zakres, nie jedną magiczną liczbę. Materiał z innego wytopu, nowa pętla i zmiana temperatury emulsji mogą wymagać korekty. Granice określają sygnały procesu oraz wymagania jakościowe.
Karta uruchomienia i kontroli zmiany
Przed pierwszym cięciem zapisuje się produkt i partię taśmy, materiał i wytop, przekrój, orientację, twardość, prędkość, posuw, procedurę docierania, stężenie chłodziwa i naciąg. Sprawdza się szczotkę, dysze, prowadniki, zaciski i podpory. Pierwsza sztuka jest mierzona w kilku punktach.
W trakcie zmiany rejestruje się czas albo wydajność powierzchniową, wygląd wióra, prostopadłość i zdarzenia. Trend jest ważniejszy niż pojedynczy pomiar. Nagły wzrost czasu wskazuje uszkodzenie lub zmianę materiału; powolny jest normalnym zużyciem.
Po zdjęciu taśmy zapisuje się przyczynę: ekonomiczne stępienie, jakość, wyrwanie, pęknięcie grzbietu, zgrzew, zmiana zlecenia lub problem maszyny. Bez tego nie można poprawnie policzyć trwałości ani wybrać następnej klasy.
Posuw przy zmiennej długości styku
W pełnym okrągłym pręcie długość styku rośnie od małej wartości na wejściu do średnicy, a następnie maleje. Stała prędkość opadania ramy nie oznacza więc stałej grubości wióra na ząb. Na początku niewiele zębów może otrzymać zbyt duże obciążenie, w środku wiele zębów dzieli tę samą prędkość posuwu, a pod koniec odcinana część traci podparcie.
Przecinarki rozwiązują to regulacją hydrauliczną, sterowaniem siłą, monitorowaniem mocy albo zaprogramowanym profilem posuwu. Każda metoda wymaga poprawnego sygnału. Zawór reagujący z opóźnieniem może powodować skok po przejściu naroża, a sterowanie mocą nie zobaczy bocznego odchylenia, jeśli napęd nadal mieści się w limicie. Czujnik nie zastępuje obserwacji powierzchni.
Dla profilu fazy cięcia identyfikuje się wcześniej: wejście w półkę, przejście przez środnik, ponowne wejście w półkę. Jeżeli maszyna umożliwia programowanie stref, prędkość posuwu zmienia się przed gwałtowną zmianą styku, nie dopiero po wzroście obciążenia. Przy prostszym sterowaniu wybiera się ustawienie bezpieczne dla najtrudniejszej fazy albo zmienia orientację detalu.
Końcowa część cięcia wymaga szczególnej kontroli. Ciężki odcinek może obrócić się, zamknąć rzaz albo wyłamać resztkę materiału. Podpora odbiorcza ma znajdować się na właściwej wysokości i nie może wymuszać czoła. Zmniejszenie posuwu przed wyjściem bywa zasadne ze względu na detal, nawet jeśli samo ostrze mogłoby pracować szybciej.
Kwalifikacja chłodziwa jako elementu procesu
Nazwa koncentratu i procent z refraktometru nie opisują całego stanu cieczy. Współczynnik refraktometru zależy od produktu, a odczyt może być zakłócony obcym olejem, drobnym urobkiem i starzeniem. Kontrola obejmuje stężenie przeliczone zgodnie z kartą, pH w zakresie dostawcy, zapach, pianę, temperaturę, obecność osadu oraz przepływ na dyszach.
Próbkę pobiera się z obiegu po wymieszaniu, nie z warstwy powierzchniowej zbiornika. Refraktometr czyści się i zeruje. Jeżeli dolewa się koncentrat bez wcześniejszego przygotowania emulsji zgodnie z instrukcją, mogą powstawać lokalne strefy o innym składzie. Plan uzupełniania powinien rozdzielać ubytek wody od wynoszenia całej emulsji na wiórach.
Filtracja musi zatrzymywać cząstki istotne dla prowadników i powierzchni, ale nie może usuwać składników emulsji w sposób nieprzewidziany. Żeliwo, aluminium i stopy ciężkie wytwarzają inny osad. Zmiana asortymentu może wymagać czyszczenia zbiornika, ponieważ recyrkulowane twarde cząstki działają jak ścierniwo.
Po zmianie koncentratu wykonuje się próbę zgodności z materiałem, uszczelnieniami, farbą maszyny i dalszym procesem detalu. Ocenia się korozję po postoju, pienienie, zwilżanie, łatwość mycia i zdrowie operatorów. Lepsza trwałość taśmy nie wystarcza, jeżeli ciecz pozostawia pozostałość niedopuszczalną przed spawaniem albo obróbką cieplną.
Pierwsza sztuka i eskalacja parametrów
Pierwsza sztuka ma ustalone kryteria jeszcze przed uruchomieniem: maksymalne odchylenie w dwóch osiach, dopuszczalny zadzior, naddatek oraz sposób kontroli powierzchni. Operator nie powinien dowiadywać się po przecięciu drogiego bloku, że odcinek wymagał innej orientacji albo dodatkowych milimetrów na planowanie.
Po docieraniu parametry zwiększa się stopniowo. Każdy krok trwa dostatecznie długo, aby ostrze przeszło cały charakterystyczny przekrój. Zapisuje się prędkość taśmy, posuw lub czas, obciążenie, wiór i wynik pomiaru. Jeżeli dwie zmienne zmieniono jednocześnie, obserwacja nie mówi, która odpowiada za efekt.
Punkt roboczy wybiera się wewnątrz stabilnego obszaru. Jeżeli niewielkie zwiększenie posuwu natychmiast wypełnia wręby, nastawa produkcyjna powinna pozostawić zapas na twardszą partię, gorszy fragment powierzchni i naturalne stępienie. Granica procesu jest informacją techniczną, a nie celem każdej zmiany.
Dane z maszyny i obserwacje operatora
Sterowanie może rejestrować czas cyklu, prąd napędu, położenie ramy, ciśnienie albo sygnał odchylenia. Dane te są wartościowe dopiero po powiązaniu z numerem pętli, partią materiału i powierzchnią przekroju. Sam wykres prądu z nieznanego zlecenia nie pozwala odróżnić stępienia od większej średnicy.
Trend sygnału w pojedynczym cięciu ujawnia fazy przekroju, a trend między cięciami – postęp zużycia. Nagła zmiana wymaga zatrzymania i oględzin; powolny wzrost może wyznaczać ekonomiczny koniec życia. Alarm powinien mieć procedurę: co sprawdzić, jakie zdjęcie wykonać i czy wolno dokończyć odcinek.
Operator uzupełnia dane o dźwięk, wygląd wióra, pianę, wyciek i zachowanie odcinanej części. Nie należy zastępować tej wiedzy pojedynczą ikoną „blade monitor”. Najlepszy standard łączy pomiar automatyczny z krótką, jednoznaczną listą kontroli.
Materiały powiązane
- Geometria zęba taśmy: TPI, wrąb, kąt natarcia i rozwiedzenie
- Diagnostyka taśmy piłowej i przecinarki
- Koszt cięcia, próby porównawcze i gospodarka taśmami
- Producenci taśm piłowych i ich rodziny produktowe
Źródła
- WIKUS, docieranie bimetali i węglików.
- WIKUS, warunki aplikacji, MQL i chłodziwo.
- Röntgen, naciąg, refraktometr i chłodziwo.
- M.K. Morse, dobór zęba i docieranie bimetalu.
- Starrett, dlaczego i jak docierać taśmy.
- Pilana, katalog i procedura pierwszych 20 minut.
- WIKUS, ParaMaster.