
Streszczenie
Profi Press PPHB-28NC jest poziomą prasą hydrauliczną o nominalnej sile 28 ton, przeznaczoną do gięcia, prostowania, wykrawania, cięcia i kształtowania na zimno z użyciem wymiennych narzędzi. Producent podaje skok tłoka 192 mm, stół około 300 × 560 mm, maksymalne ciśnienie 250 bar, prędkość roboczą 1–9,1 mm/s, powrót 22,3 mm/s, silnik 4 kW i masę około 800 kg. Sterowanie NC ustawia skok i przechowuje do 100 cykli.
Nie jest to klasyczna prasa krawędziowa ani pełne CNC sterujące torem wielu osi. NC powtarza położenia oraz cykl cylindra; kąt i geometria części nadal zależą od narzędzia, ustawienia zderzaka, sprężynowania materiału, tarcia i operatora. Maszyna jest wartościowa w warsztacie, gdy różne zadania można realizować na wspólnym poziomym stole, ale każde wymaga analizy siły, stateczności narzędzia i bezpieczeństwa wyrzutu.
Czym różni się prasa pozioma
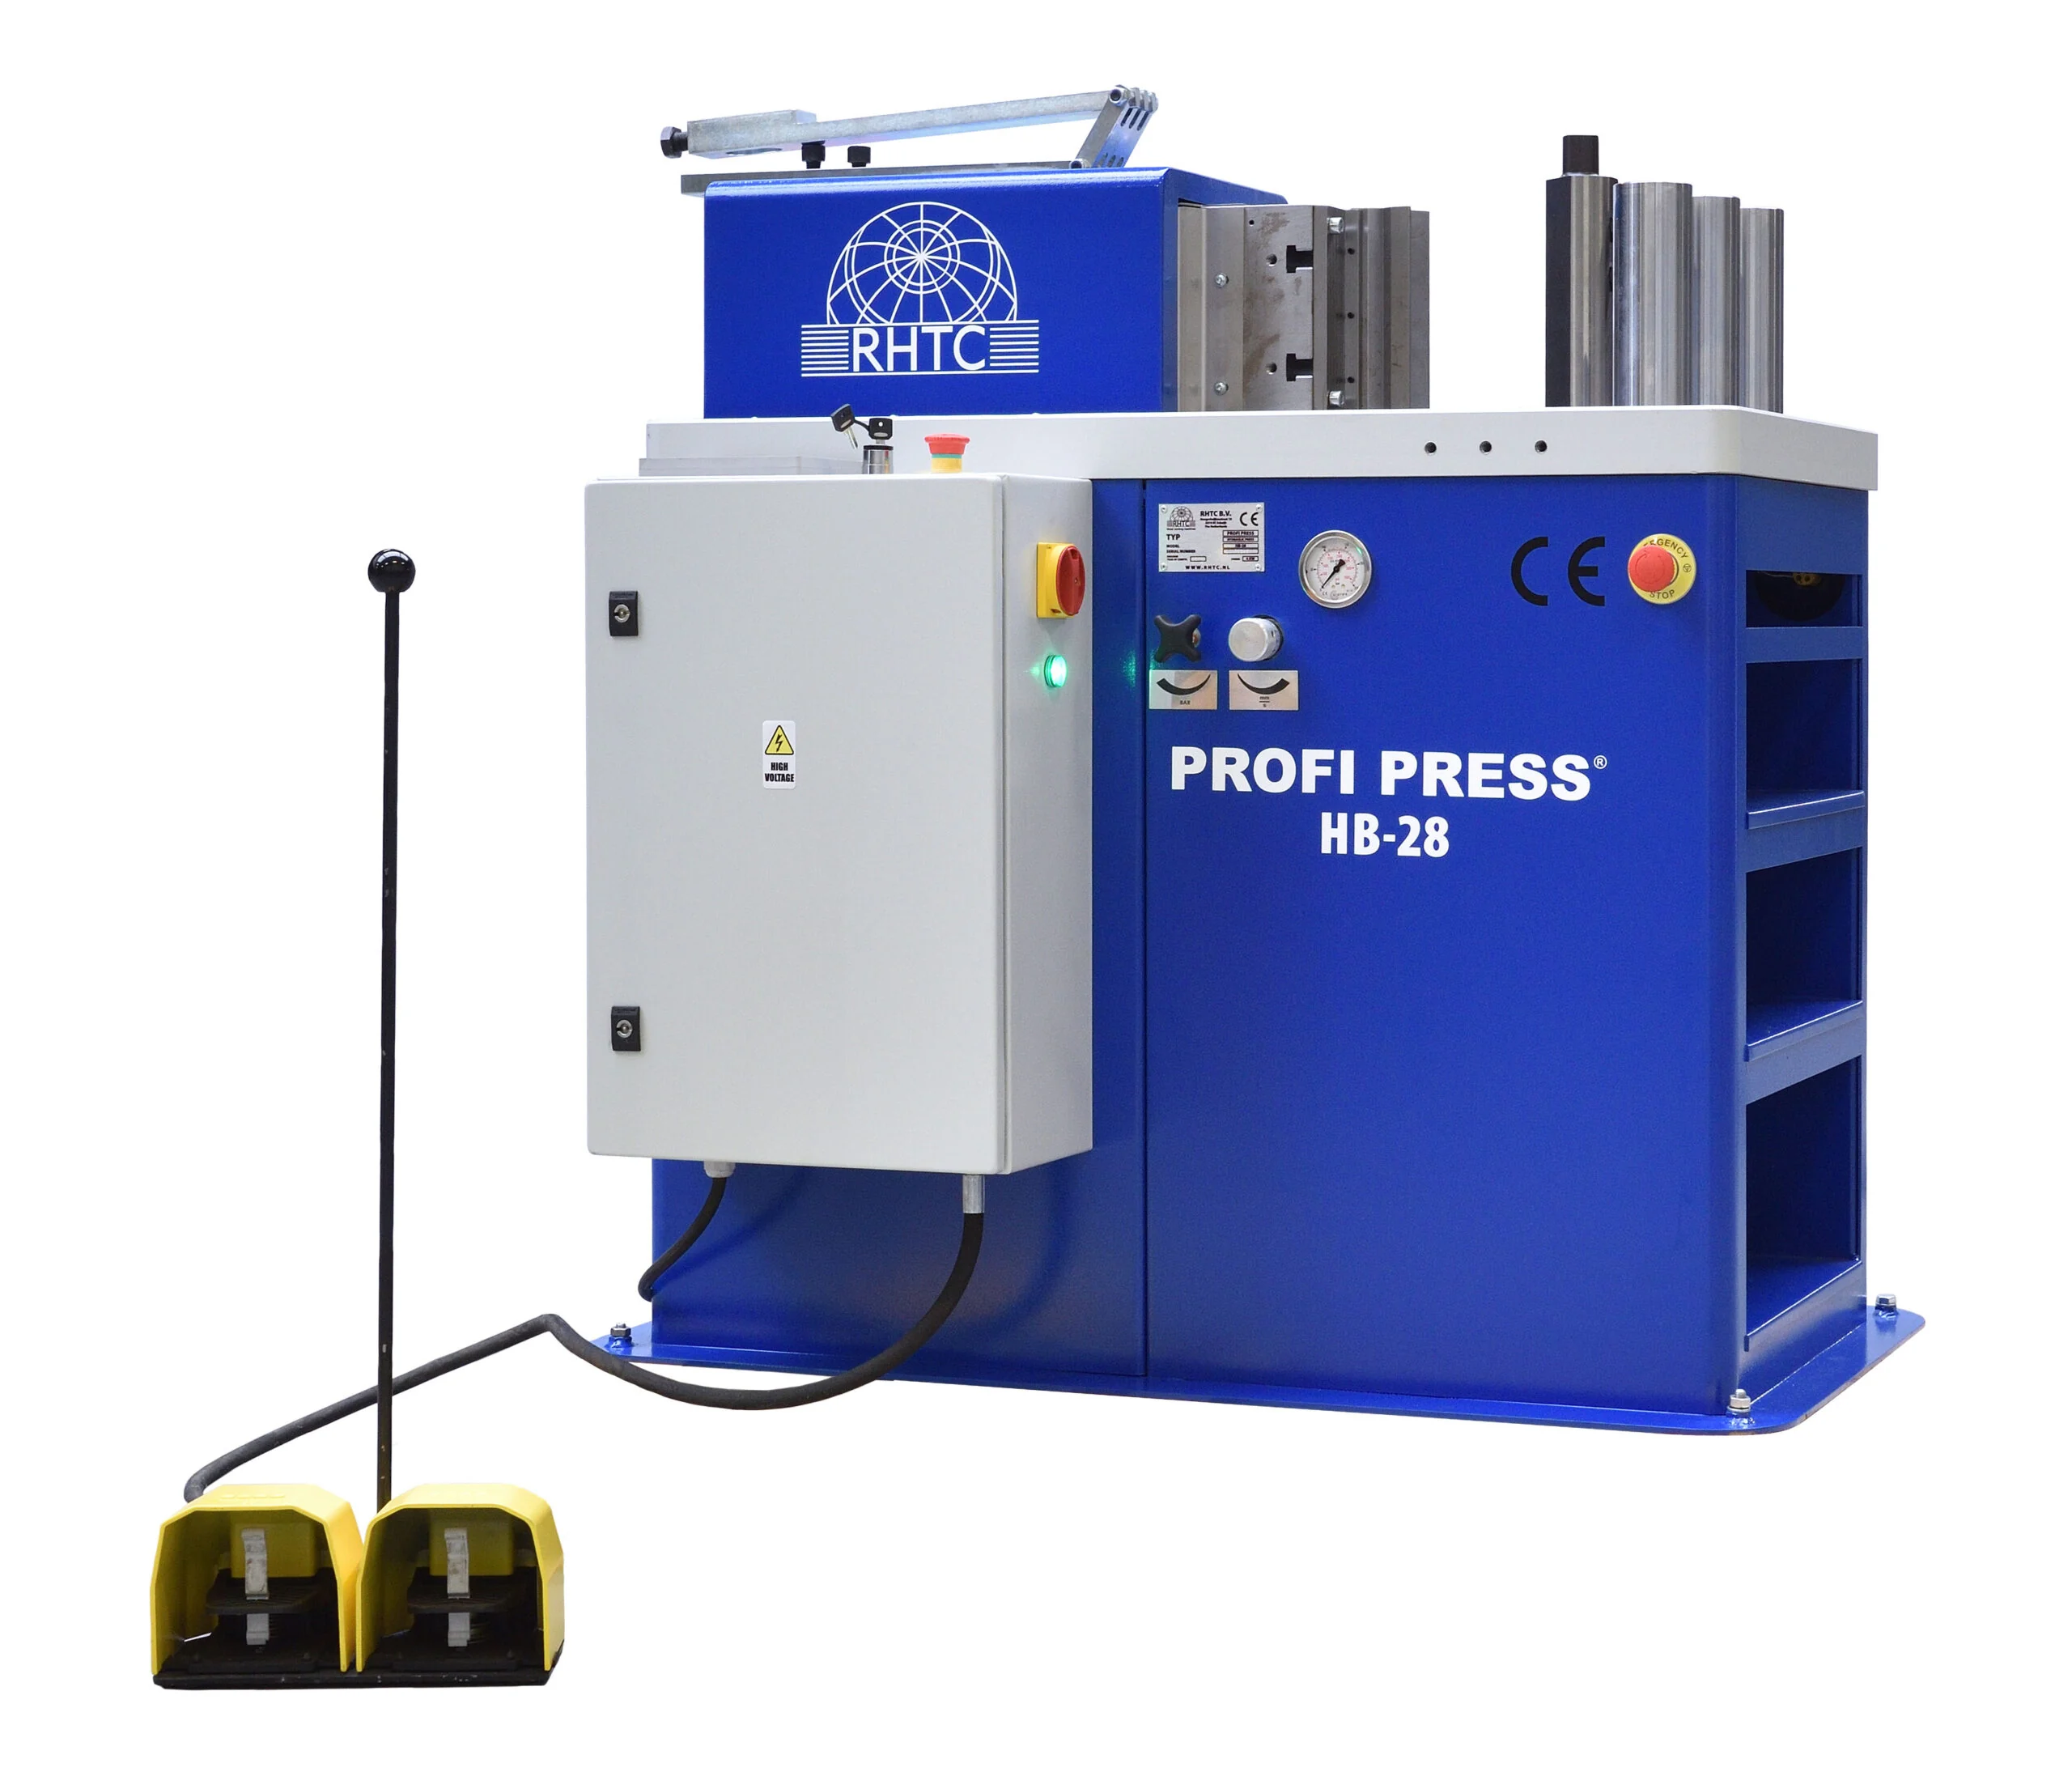
W typowej prasie warsztatowej cylinder naciska pionowo, a część leży na stole. W PPHB cylinder pracuje poziomo. Operator widzi narzędzie z góry, może opierać długie pręty w płaszczyźnie stołu i łatwo używać zderzaka. Układ jest wygodny do prostowania wałków, gięcia płaskowników, rur i profili oraz pracy z narzędziami specjalnymi.
Pozioma orientacja zmienia zagrożenia. Część może przesunąć się w stronę operatora, odłamany element ma poziomy tor, a długi profil zakreśla dużą strefę podczas gięcia. Ochrona musi obejmować całą obwiednię, nie tylko przestrzeń między stemplem i matrycą.
Co oznacza 28 ton
Nominalna siła 28 ton-siły odpowiada około 275 kN. Jest maksymalną zdolnością układu w określonych warunkach, nie zalecaną siłą każdej operacji. Rzeczywista wartość zależy od ciśnienia, powierzchni tłoka, ustawienia zaworu i strat. Manometr wskazuje ciśnienie, które można przeliczyć na siłę po znajomości efektywnej powierzchni.
Nie wolno stosować nominalnej siły do narzędzia o niższej nośności. Stempel, matryca, sworzeń, podpora i stół tworzą łańcuch. Najsłabszy element może pęknąć znacznie wcześniej. Każde narzędzie powinno mieć dopuszczalne obciążenie oraz sposób montażu.
Skok 192 mm
Skok określa maksymalny ruch tłoka, ale część zakresu zajmuje wysokość narzędzia i ustawienie początkowe. Użyteczny ruch roboczy może być mniejszy. Długi skok zwiększa możliwość głębokiego gięcia i wyjmowania części, lecz wydłuża cykl, jeśli cylinder za każdym razem wraca do końca.
Sterowanie NC pozwala ustawić punkt podejścia, roboczy i powrotu, ograniczając zbędny ruch. Po zmianie narzędzia pozycje trzeba ponownie zweryfikować. Wartości programu nie znają fizycznej wysokości nowego stempla.
Prędkość robocza i powrót
Producent podaje prędkość roboczą regulowaną około 1–9,1 mm/s oraz szybszy powrót około 22,3 mm/s. Wolny ruch daje kontrolę przy ustawianiu i formowaniu. Szybki powrót skraca takt. Zmiana prędkości powinna następować w bezpiecznej pozycji.
Energia ruchu jest mniejsza niż w szybko działającej prasie mechanicznej, ale siła pozostaje duża. Wolny cylinder może zmiażdżyć część ciała bez czasu na reakcję. Prędkość nie jest środkiem ochronnym, jeśli operator może wejść w strefę.
Stół 300 × 560 mm
Stół ma otwory i miejsca mocowania narzędzi oraz podziałkę kątową. Powierzchnia umożliwia ustawienie podpór, matryc i zderzaków. Długi element może wystawać znacznie poza stół, wymagając rolek lub podpór na tej samej wysokości.
Narzędzie powinno przylegać do czystej powierzchni i być zablokowane przed przesunięciem oraz obrotem. Sama siła tarcia nie wystarcza. Otwory wykorzystuje się zgodnie z nośnością sworzni i instrukcją; przypadkowa śruba o nieznanej klasie jest niedopuszczalna.
Sterowanie NC i 100 cykli
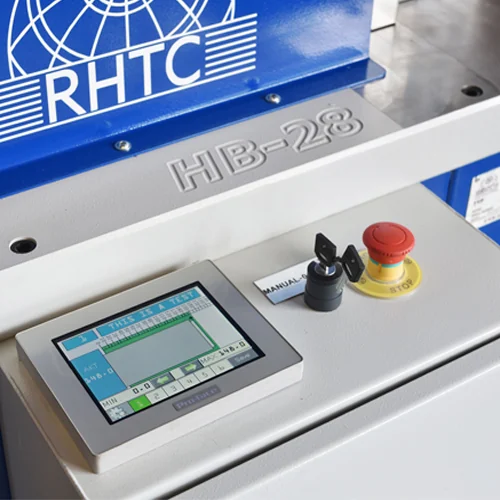
NC zapamiętuje do 100 programów roboczych, przede wszystkim pozycje skoku. To zwiększa powtarzalność serii i skraca przezbrojenie. Program powinien być powiązany z numerem narzędzia, materiałem, przekrojem oraz ustawieniem zderzaka. Sam numer cyklu bez tej dokumentacji jest niebezpieczny.
Sterowanie nie mierzy automatycznie kąta ani siły w części, o ile maszyna nie otrzyma dodatkowych czujników. Jeżeli materiał ma inną granicę plastyczności lub grubość, ta sama pozycja da inny wynik. Pierwsza sztuka po zmianie partii wymaga pomiaru.
Tryb ręczny i półautomatyczny
Tryb ręczny służy do ustawiania, podjazdu i prób. Półautomat wykonuje zaprogramowaną sekwencję po sygnale startu. Przejście między trybami powinno być kontrolowane, a stan widoczny. Po zaniku zasilania maszyna nie może nieoczekiwanie wznowić ruchu.
Sterowanie nożne może uwalniać ręce, ale zwiększa ryzyko, że dłonie znajdą się przy narzędziu. Pedał wymaga osłony przed przypadkowym naciśnięciem i jednoznacznej reakcji. Dwuręczne sterowanie jest innym środkiem, którego skuteczność zależy od całego układu bezpieczeństwa.
Gięcie płaskownika
Producent podaje przykładową zdolność gięcia płaskownika 200 × 10 mm. Taka wartość obowiązuje dla określonego materiału, promienia i narzędzia. Stal o wyższej wytrzymałości potrzebuje większej siły, a mały promień zwiększa odkształcenie i ryzyko pęknięcia.
Siłę można w przybliżeniu wiązać z granicą plastyczności, szerokością, kwadratem grubości i odwrotnością rozwarcia matrycy. Przy nietypowym profilu należy obliczyć wymaganie lub wykonać próbę na odcinku. Nie wolno zwiększać ciśnienia ponad nastawę maszyny.
Sprężynowanie
Po odciążeniu materiał częściowo wraca. Wartość zależy od modułu sprężystości, granicy plastyczności, promienia, grubości, kierunku walcowania i historii. Sterowanie położeniem nie kompensuje zmiany partii. Program może zawierać przegięcie, ale powinno być wyznaczone doświadczalnie i zapisane dla materiału.
Pomiar kąta wykonuje się po zwolnieniu siły. Mierzenie pod obciążeniem daje wynik innego stanu. Dla ciasnej tolerancji można stosować kilka stopniowych dobić z kontrolą, pamiętając o kumulacji umocnienia.
Gięcie rur i profili
Rura ma tendencję do owalizacji, zapadania ścianki i marszczenia po stronie ściskanej. Proste narzędzie trzypunktowe nadaje się do dużych promieni oraz korekt, ale nie zastępuje giętarki trzpieniowej dla ciasnych łuków. Profil zamknięty wymaga matrycy podpierającej kształt.
Długi profil przesuwa końce podczas gięcia. Strefa musi być wolna od ludzi i wyposażenia. Podpory rolkowe zmniejszają tarcie, lecz nie mogą prowadzić części w sposób tworzący dodatkowy moment na narzędziu.
Prostowanie wału
Wał podpiera się w dwóch punktach, a cylinder naciska w miejscu przeciwległym do wygięcia. Przed operacją mierzy się bicie oraz zaznacza kierunek. Korekta jest stopniowa, ponieważ po odciążeniu występuje sprężynowanie. Zbyt duże przegięcie może stworzyć nową krzywiznę lub mikropęknięcie.
Podpory muszą być stabilne i nie uszkadzać powierzchni. Hartowany wał ma mniejszą zdolność plastyczną i większe ryzyko pęknięcia. W krytycznej części decyzja wymaga znajomości materiału, obróbki cieplnej i dopuszczalnej naprawy.
Prostowanie płaskownika i konstrukcji
Odkształconą konstrukcję należy traktować jako układ naprężeń, nie pojedynczy punkt. Nacisk może przenieść odkształcenie w inne miejsce. Przed prostowaniem ustala się bazy, mapuje odchyłkę i planuje kolejność od największej fali do korekt lokalnych.
Spawana konstrukcja może mieć naprężenia własne. Po nacisku zmienia kształt w czasie albo podczas obróbki. Pomiar po każdej korekcie i czas na stabilizację są ważniejsze niż szybkie osiągnięcie wskazania w jednym punkcie.
Wykrawanie i cięcie
Prasa może wykrawać lub ciąć przy użyciu odpowiedniego narzędzia. Siła rośnie z obwodem cięcia, grubością i wytrzymałością na ścinanie. Luz między stemplem i matrycą wpływa na siłę, zadzior i trwałość. Brak właściwego luzu może zakleszczyć stempel.
Po przełamaniu materiału siła gwałtownie spada, a układ uwalnia energię sprężystą. Narzędzie oraz odcięty fragment muszą być zatrzymane. Osłona jest konieczna ze względu na możliwy wyrzut.
Wykrawanie karbu
Karbowanie końca profilu przed spawaniem może być szybkie, jeżeli kształt jest powtarzalny. Narzędzie musi podtrzymywać cienką ściankę i odprowadzać odpad. Tępy stempel zwiększa siłę oraz deformację. Profil o innym promieniu wymaga innej matrycy.
Jakość krawędzi powinna być oceniona pod kątem pęknięć i dopasowania spoiny. Prasa nie zastępuje frezowania, jeśli wymagane są ciasne tolerancje geometrii i mała strefa odkształcona.
Narzędzia specjalne
Producent oferuje stempel i zderzak oraz możliwość narzędzi do dużych promieni, symetrycznego gięcia prętów i specjalnych kształtów. Każde narzędzie jest małą maszyną: prowadzi część, przenosi siłę i definiuje strefę niebezpieczną. Projekt wymaga obliczenia naprężeń, stateczności i trwałości.
Elementy narzędzia powinny mieć identyfikację, dopuszczalną siłę, materiał, obróbkę cieplną i instrukcję montażu. Spawany prototyp bez analizy nie może być obciążony 28 tonami. Pierwsza próba odbywa się za osłoną i przy stopniowo rosnącym ciśnieniu.
Zderzak tylny
Zderzak ustala długość wsunięcia części. Standardowy może być ręczny, opcjonalny zmotoryzowany. Powierzchnia kontaktu powinna być wystarczająca i odporna na uderzenie. Część nie może naciskać na zderzak siłą gięcia, jeśli nie jest on do tego przeznaczony.
Luz i ugięcie wpływają na powtarzalność. Przy długim elemencie błąd kąta ustawienia tworzy duży błąd położenia. Zderzak kontroluje jeden wymiar, ale potrzebne jest także boczne ustalenie.
Hydraulika
Układ zawiera pompę, cylinder, zawory przepływu i ciśnienia, zbiornik oraz przewody. Zawór ciśnieniowy ogranicza siłę, a przepływ prędkość. Olej przenosi energię i odprowadza ciepło. Zanieczyszczenie uszkadza zawory i uszczelnienia.
Obsługa obejmuje poziom, temperaturę, filtr, wycieki i stan węży. Strumień z mikropęknięcia pod 250 bar może wstrzyknąć olej pod skórę; nie szuka się wycieku dłonią. Przed serwisem odłącza się energię i rozładowuje ciśnienie.
Manometr a rzeczywista siła
Manometr wskazuje ciśnienie w określonym punkcie. Siła cylindra jest iloczynem ciśnienia oraz powierzchni tłoka pomniejszonym o straty. W powrocie działa inna powierzchnia pierścieniowa. Skala może być opisana w barach lub przybliżonej sile.
Okresowa weryfikacja manometru jest potrzebna, jeśli ciśnienie służy jako parametr procesu. Wskazanie nie dowodzi, że część otrzymała identyczny kąt: tarcie i materiał mogą się zmienić. Jest kontrolą obciążenia, nie pełnym pomiarem jakości.
Energia sprężysta
Podczas nacisku odkształca się część, rama, narzędzie i olej. Po pęknięciu lub zwolnieniu energia uwalnia się. Długi profil może odskoczyć, a pęknięty stempel zostać wyrzucony. Strefa lotu jest trudna do przewidzenia.
Osłony powinny zatrzymywać fragmenty, a operator stać poza linią siły. Ustawianie twarzy na wysokości narzędzia jest niedopuszczalne. Próby materiału o nieznanej kruchości wymagają dodatkowego ekranu.
Bezpieczeństwo funkcjonalne
Ocena ryzyka określa osłony, urządzenia sterujące, zatrzymanie awaryjne i wymagany poziom zapewnienia bezpieczeństwa. Sam przycisk awaryjny nie chroni przed wejściem dłoni. Możliwe środki to osłona stała, ruchoma z ryglowaniem, kurtyna, sterowanie oburęczne lub kombinacja — zależnie od sposobu podawania.
Tryb ustawiania może wymagać ograniczonej prędkości i urządzenia zezwalającego. Funkcje muszą być walidowane, a nie tylko obecne. Każda modyfikacja narzędzia może zmienić strefę i wymagać aktualizacji oceny.
Podparcie długich elementów
Rolka powinna mieć regulowaną wysokość i nośność. Jeżeli jest zbyt nisko, część działa jak dźwignia i obciąża narzędzie. Jeżeli zbyt wysoko, wprowadza wstępne wygięcie. Podpory rozmieszcza się tak, by nie blokowały ruchu końców.
Przy bardzo długim profilu potrzebny jest pracownik pomocniczy albo mechaniczny podajnik. Komunikacja musi być jednoznaczna. Tylko wyznaczona osoba uruchamia cykl, gdy wszyscy są poza strefą.
Powtarzalność programu
Program NC zapewnia powtarzalne położenie cylindra, jeśli układ jest odpowietrzony, temperatura stabilna, narzędzie zamocowane i materiał zgodny. Zmiana któregokolwiek elementu może zmienić wynik. Receptura powinna zapisywać numer partii materiału, narzędzie, zderzak, pozycje oraz kontrolny wymiar.
Pierwsza sztuka jest zatwierdzana po pomiarze. W serii kontroluje się trend. Jeżeli trzeba stale pogłębiać skok, przyczyną może być zużycie narzędzia, nagrzewanie oleju lub zmiana materiału.
Pomiar części
Kąt mierzy się kątomierzem, szablonem lub systemem optycznym zależnie od tolerancji. Prostoliniowość wału sprawdza się na podporach czujnikiem w wielu przekrojach. Kształt specjalny wymaga sprawdzianu lub współrzędnościowej kontroli.
Pomiar powinien odbywać się po odciążeniu i w zdefiniowanym podparciu. Długi profil uginający się pod własnym ciężarem daje różny wynik przy innym rozstawie podpór. Metoda jest częścią rysunku kontrolnego.
Takt
Cykl obejmuje pobranie, ustawienie, dosunięcie do zderzaka, zamknięcie osłony, podejście, pracę, powrót, wyjęcie i kontrolę. Maksymalna prędkość cylindra może stanowić małą część czasu. Największy zysk często daje przygotowany pojemnik, rolki i szybki zderzak.
Nie należy skracać taktu przez utrzymywanie dłoni przy narzędziu. Automatyczny podajnik lub przyrząd poprawia zarówno czas, jak i bezpieczeństwo. Ergonomia zmniejsza błędy ustawienia w długiej serii.
Przezbrojenie
Zmiana narzędzia wymaga odłączenia energii, podparcia ciężkich elementów, oczyszczenia stołu, montażu, ustawienia i próby. Program bez właściwego narzędzia powinien być zablokowany. Identyfikacja kodem lub kluczem może zmniejszyć ryzyko.
SMED polega na przygotowaniu narzędzia oraz zderzaka poza maszyną. Punkty mocowania standaryzuje się, ale nie kosztem nośności. Pierwszy cykl wykonuje się przy małym ciśnieniu i krótkim skoku.
Utrzymanie
Codziennie sprawdza się wycieki, osłony, przyciski, stół i narzędzia. Okresowo olej, filtr, węże, cylinder, zawory, manometr, prowadzenie tłoka i zderzak. Luźna śruba narzędzia jest krytycznym zagrożeniem.
Trend czasu ruchu i temperatury może wskazać filtr lub pompę. Nierówny ruch sugeruje powietrze, zawór albo uszczelnienie. Naprawa hydrauliki powinna być wykonana według schematu i z zachowaniem czystości.
Odbiór
Odbiór obejmuje zgodność wyposażenia, ciśnienie, prędkość, skok, powtarzalność pozycji, zderzak i wszystkie funkcje ochronne. Próba obciążenia odbywa się narzędziem do tego przeznaczonym. Nie używa się przypadkowego elementu jako testu 28 ton.
Próba technologiczna powinna wykonać typowy płaskownik, profil i operację prostowania. Mierzy się wynik oraz czas. Po rozgrzaniu hydrauliki powtarza się część, by sprawdzić trend.
PPHB-28NC a prasa krawędziowa
Prasa krawędziowa ma długą belkę, matrycę i kontrolę gięcia arkusza na szerokości. PPHB ma punktowe narzędzie oraz mały stół. Jest lepsza do prętów, profili, prostowania i zadań specjalnych. Nie zastąpi krawędziówki przy długich równych gięciach blachy.
Z kolei prasa krawędziowa nie jest wygodna do prostowania wału lub poziomego przyrządu. Zakład może potrzebować obu. Wybór wynika z geometrii oraz długości linii nacisku.
PPHB-28NC a zwykła prasa warsztatowa
Zwykła prasa pionowa jest prostsza i tańsza do wciskania łożysk, demontażu oraz okazjonalnego prostowania. PPHB daje powtarzalny skok NC, poziomy stół, zderzak i łatwiejsze narzędzia produkcyjne. Jest uzasadniona, gdy operacje powtarzają się i tworzą rodzinę.
Nie należy automatyzować przypadkowej pracy tylko dlatego, że dostępne jest 100 programów. Każda receptura wymaga narzędzia, materiału, kryterium i oceny ryzyka.
Checklista wdrożenia
- Określ wymaganą siłę i porównaj ją z nośnością każdego elementu narzędzia.
- Potwierdź materiał, przekrój, promień i oczekiwane sprężynowanie.
- Zdefiniuj strefę ruchu części oraz możliwego wyrzutu.
- Zamocuj narzędzie mechanicznie, nie tylko tarciem.
- Podeprzyj długie elementy na właściwej wysokości.
- Powiąż program NC z narzędziem, zderzakiem i partią materiału.
- Pierwszą próbę wykonaj przy małym ciśnieniu oraz krótkim skoku.
- Mierz część po odciążeniu w zdefiniowanym podparciu.
- Ogranicz automatyczną korekcję i reaguj na nagłe zmiany.
- Waliduj osłony, sterowanie i zatrzymanie dla każdego trybu.
- Archiwizuj receptury, wyniki pierwszej sztuki i historię narzędzia.
- Planuj utrzymanie hydrauliki, manometru i elementów mocujących.
Podsumowanie
PPHB-28NC jest uniwersalnym stanowiskiem poziomego kształtowania o sile 28 ton. Sterowanie NC zwiększa powtarzalność skoku i przechowuje receptury, ale nie zamienia prasy w autonomiczny system kontroli kąta. Jakość powstaje z połączenia narzędzia, materiału, zderzaka, siły i pomiaru.
Największa elastyczność — możliwość montażu wielu narzędzi — jest również największym źródłem ryzyka. Każde narzędzie musi mieć obliczoną nośność i własną ocenę bezpieczeństwa. Przy takim podejściu maszyna sprawdza się w gięciu, prostowaniu i krótkiej produkcji. Bez niego 28 ton może obciążyć przypadkowy przyrząd w sposób, którego sterowanie NC nie potrafi ocenić.
Realistyczne ceny PPHB-28NC
Nowa PPHB-28NC była oferowana za 12 635 EUR, czyli około 54,5 tys. zł netto przy kursie 4,31 zł/EUR. Cena samej prasy nie obejmuje matryc specjalnych, transportu, instalacji ani przygotowania bezpiecznego stanowiska.
| Stan i zakres | Realistyczny przedział netto | Uwagi |
|---|---|---|
| PPHB-28NC, używana i kompletna | 30–50 tys. zł | stan hydrauliki, sterowania i komplet narzędzi |
| PPHB-28NC, nowa maszyna bazowa | 52–65 tys. zł | bez matryc wykonywanych pod detal i dostawy |
| Stanowisko z zestawem narzędzi i wdrożeniem | 65–100 tys. zł | liczba stempli, matryc, podpór i osłon |
Źródło ceny: nowa PPHB-28NC za 12 635 EUR. Wyniku aukcji rozpoczynającej się od niskiej kwoty nie należy traktować jako ceny transakcyjnej sprawnej prasy.