
Streszczenie
Genmitsu 3018-PROVer V2 i 3020-PRO MAX V2 należą do najtańszych kompletnych routerów CNC, na których można przejść od symulacji do rzeczywistego mocowania, bazowania i skrawania. Nie są miniaturowymi centrami obróbkowymi. To otwarte, lekkie maszyny stołowe z GRBL, ręczną wymianą narzędzia i ograniczoną pętlą siły. Ich wartość polega na tym, że małym kosztem ujawniają wszystkie podstawowe zależności procesu: luz, bicie, wysięg, ugięcie, dobór posuwu, generowanie wióra, utratę kroków oraz wpływ mocowania.
3018-PROVer V2 jest punktem wejścia: ma pole robocze około 290 × 180 × 40 mm, silnik wrzeciona klasy 775 o deklarowanej mocy 75 W, prowadzenie V-slot i niewielkie silniki krokowe. 3020-PRO MAX V2 zwiększa pole do 300 × 205 × 78 mm, wzmacnia oś X, stosuje masywniejsze profile osi Y i ułatwia montaż większego wrzeciona. Różnica nie sprowadza się do dodatkowych centymetrów. 3020 daje większy prześwit, lepszy dostęp do modernizacji oraz pełniejszy zestaw krańcówek i interfejsów, ale nadal pozostaje urządzeniem amatorskim.
Dwie maszyny, dwa poziomy tego samego laboratorium
3018 jest właściwy do nauki G-code, grawerowania, frezowania PCB, drewna, tworzyw i bardzo lekkiej pracy w metalach nieżelaznych. Mała energia ogranicza skutki wielu błędów, lecz otwarta konstrukcja nadal wymaga osłony oczu, kontroli zamocowania i odciągu. 3020 jest rozsądnym krokiem wyżej, gdy potrzebne są grubsze przedmioty, sztywniejsza oś X, wygodniejsza oś Z i możliwość przejścia na wrzeciono o średnicy 65 lub 69 mm.
Żadna z tych maszyn nie dowodzi zdolności tylko dlatego, że wykonała jeden ładny detal z aluminium. Trzeba oddzielić możliwość usunięcia materiału od utrzymywania wymiaru, powierzchni i czasu przez serię. Na lekkiej ramie małe narzędzie i mała szerokość skrawania mogą dać poprawny wynik, ale zwiększenie średnicy albo głębokości szybko ujawnia podatność bramy, wrzeciona, mocowania i stołu.
Co oznaczają liczby 3018 i 3020
Nazwy opisują przybliżoną klasę gabarytu, a nie znormalizowany skok osi. W aktualnej karcie 3018-PROVer V2 producent podaje 290 × 180 × 40 mm, a dla 3020-PRO MAX V2 300 × 205 × 78 mm. Starszy 3018-PRO i pierwszy PROVer miały około 260 × 155 × 35 mm. Porada napisana dla „3018” bez wskazania wariantu może więc dotyczyć innego stołu, prowadzenia, sterownika i silnika.
Użyteczne pole jest mniejsze od skoku, gdy imadło, łapy, odciąg lub korpus wrzeciona wchodzą w obwiednię. Oś Z jest szczególnie myląca: 78 mm ruchu nie oznacza, że pod narzędziem zmieści się detal o tej wysokości. Trzeba odjąć długość freza, oprawkę, płytę ofiarną i wymagany bezpieczny odjazd.
3018-PROVer V2: konstrukcja i jej konsekwencje
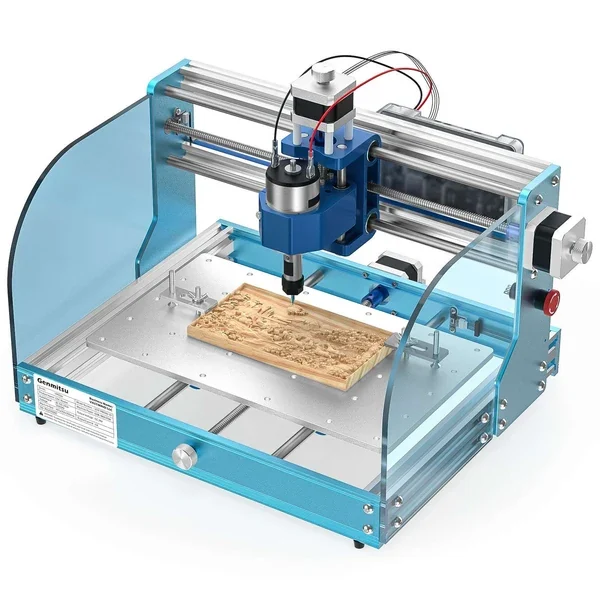
Rama 3018-PROVer V2 jest aluminiowa, a prowadzenie wykorzystuje rolki współpracujące z profilem V-slot. Rozwiązanie jest tanie, lekkie i łatwe do regulacji. Kontakt rolki z profilem ma jednak inną sztywność i trwałość niż wózek prowadnicy profilowej. Docisk mimośrodów musi usuwać wyczuwalny luz bez nadmiernego zwiększania oporu. Pył osadzony na bieżni zmienia pracę i przyspiesza zużycie.
Małe silniki krokowe działają w otwartej pętli. Kontroler wysyła kroki, ale nie mierzy rzeczywistego położenia stołu. Zbyt duże przyspieszenie, zakleszczenie lub przeciążenie może zgubić krok bez automatycznej korekty. Dlatego pozycja maszynowa jest wiarygodna tylko wtedy, gdy mechanika poruszała się poprawnie od ostatniego bazowania.
Silnik 775 z tuleją ER11 nadaje się do małych narzędzi. Moc na tabliczce nie opisuje momentu na całym zakresie obrotów ani cyklu pracy. Bicie tulei, stan nakrętki, czystość stożka i prostoliniowość uchwytu często wpływają na wynik bardziej niż nominalne waty. Frez 0,8 mm do PCB oraz frez 3,175 mm do drewna stawiają zupełnie inne wymagania.
3020-PRO MAX V2: gdzie pojawia się rzeczywisty postęp
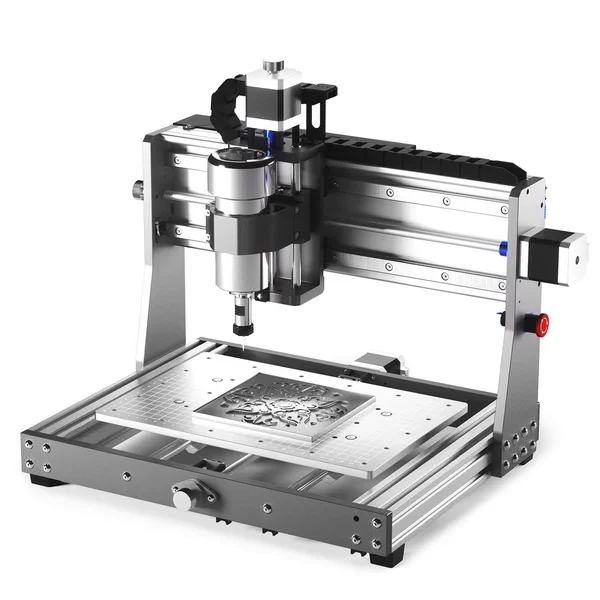
3020-PRO MAX V2 wykorzystuje masywniejsze profile 4040 osi Y, jednoczęściowy aluminiowy stół oraz podwójne stalowe prowadzenie osi X zamknięte we wzmocnionym zespole. Producent deklaruje maksymalny posuw 2000 mm/min oraz dokładność biegu i repozycjonowania do ±0,1 mm. Są to parametry katalogowe konkretnej metody; nie należy zamieniać ich w gwarancję tolerancji obrabianej części.
Zintegrowany uchwyt osi Z ułatwia utrzymanie geometrii i wymianę mocowania wrzeciona. Możliwość zastosowania średnicy 65 lub 69 mm otwiera drogę do kompaktowego routera. Większe wrzeciono zwiększa jednak masę ruchomą i dostępną siłę skrawania. Przed modernizacją trzeba sprawdzić dopuszczalny ciężar osi Z, napięcie i sterowanie, kolizje, zakres ruchu oraz sztywność całej bramy.
Wersja V2 ma sześć krańcówek, wstępnie zmontowane prowadzenie przewodów, wyłącznik awaryjny i fotoprzewodzącą sondę Z z sygnalizacją. Dodatkowe porty obsługują między innymi laser, pompę nadmuchu i MPG. Obecność gniazda nie oznacza jeszcze bezpiecznej, kompletnej funkcji. Akcesorium potrzebuje prawidłowego zasilania, konfiguracji firmware, prowadzenia przewodu i próby reakcji na błąd.
Sterowanie GRBL i rzeczywisty przepływ pracy
Obie maszyny posługują się GRBL. Typowy łańcuch obejmuje model lub grafikę, CAM, plik G-code, sender taki jak Candle albo UGS, ustawienie bazy i wykonanie. Kontroler offline upraszcza pracę bez stale podłączonego komputera, ale ma ograniczony podgląd oraz recovery. Program należy sprawdzić w symulatorze, a następnie wykonać próbę nad detalem z ograniczonym posuwem.
GRBL realizuje interpolację i planowanie ruchu, lecz nie zna rzeczywistego kształtu mocowania ani wysokości łap. Nie zastąpi symulacji zespołu narzędzie–oprawka–uchwyt. Po zmianie freza ręcznie ustala się długość. Sonda Z może wyznaczyć powierzchnię odniesienia, jeżeli znana jest grubość płytki, przewodność styku i poprawność wejścia.
Warto zachować plik ustawień GRBL razem z programem. Zmiana kroków na milimetr, kierunku homingu, przyspieszenia lub maksymalnego posuwu może sprawić, że ten sam G-code zachowa się inaczej. Kopia ustawień jest częścią dokumentacji procesu.
Materiały i operacje bez marketingowych skrótów
Drewno i tworzywa są naturalnym obszarem obu maszyn, ale każde tworzywo ma inne zachowanie cieplne. Zbyt mały posuw przy wysokich obrotach powoduje tarcie i topienie, a nie bezpieczne „delikatne” cięcie. W drewnie trzeba uwzględnić kierunek włókien, wyrywanie krawędzi, pył i ryzyko pożaru.
PCB wymaga płaskiego stołu, cienkiej warstwy miedzi i bardzo małego bicia. Autolevel kompensuje pochylenie płytki w programie, ale nie naprawia luźnego wrzeciona. Grawerowanie metalu jest znacznie łatwiejsze niż frezowanie kieszeni. Aluminium można obrabiać małym frezem, małym zaangażowaniem i ze skutecznym usuwaniem wióra, lecz adhezja aluminium do ostrza szybko niszczy narzędzie, jeśli ponownie tnie ono ten sam wiór.
Stali nie należy traktować jako kolejnego pola w tabeli materiałów. Wyższe siły, małe dopuszczalne ugięcie, potrzeba momentu i odporność konstrukcji sprawiają, że wynik demonstracyjny może być skrajnie wolny oraz niepowtarzalny. Do nauki skrawania metalu lepiej zacząć od tworzywa inżynierskiego, mosiądzu automatowego lub właściwie dobranego aluminium niż dowodzić możliwości maszyny przez przeciążenie.
Mocowanie i przygotowanie stołu
Płyta ofiarna chroni stół i może zostać splanowana w dostępnej obwiedni. Planowanie tworzy powierzchnię zgodną z ruchem maszyny, ale zmniejsza grubość płyty i nie poprawia prostopadłości osi Z. Po demontażu albo zmianie naprężeń wynik należy sprawdzić ponownie.
Łapy powinny dociskać detal do powierzchni i opierać się blisko punktów podparcia. Wysoka łapa może działać jak dźwignia. Taśma dwustronna jest użyteczna dla cienkich elementów, o ile jej przyczepność, temperatura i sposób odklejania są kontrolowane. Małe imadło zwiększa wygodę, ale zabiera prześwit i może odkształcać cienki przedmiot.
Przed startem wykonuje się próbę ręcznego przejazdu do skrajnych punktów. Narzędzie, nakrętka ER, obudowa wrzeciona i odciąg mają różne obwiednie. Kolizja korpusu może wystąpić wcześniej niż kolizja ostrza.
Pomiar: czego można uczciwie oczekiwać
Deklarowane ±0,1 mm nie jest synonimem tolerancji ±0,1 mm na każdej części. Błąd detalu zawiera pozycjonowanie, luz nawrotny, prostopadłość, bicie, ugięcie pod siłą, rozszerzalność, pomiar narzędzia i zamocowanie. Różne błędy mogą się dodawać albo chwilowo znosić.
Podstawowy odbiór obejmuje czujnikowe sprawdzenie luzu przy zmianie kierunku, prostopadłość wrzeciona do stołu, bicie trzpienia wzorcowego i powtarzalność dojazdu z tego samego kierunku. Następnie frezuje się prostokąt i okrąg, mierzy kilka wymiarów oraz porównuje kierunki. Jeden wynik nie wystarcza: potrzebna jest seria po rozgrzaniu.
Mikrokrok sterownika zwiększa gładkość ruchu, ale nie tworzy mechanicznej dokładności równej teoretycznej długości mikrokroku. Moment pośredniej pozycji jest niższy, a rama i śruba pracują pod obciążeniem. Rozdzielczość komendy, powtarzalność oraz dokładność są trzema różnymi pojęciami.
Bezpieczeństwo otwartej maszyny
Obracające się narzędzie może złamać się i zostać wyrzucone. Luźny detal może stać się pociskiem nawet przy małym wrzecionie. Należy stosować osłonę strefy, okulary, kontrolę mocowania i pozostawać poza płaszczyzną wyrzutu. Wyłącznik awaryjny musi być dostępny bez sięgania nad maszyną.
Pył drzewny i pył z kompozytów wymagają odciągu dobranego do materiału. Odkurzacz domowy nie jest automatycznie właściwy dla pyłu palnego ani przewodzącego. Laser dołączony jako akcesorium tworzy zupełnie inną klasę zagrożenia i wymaga obudowy, blokad, filtracji oraz oceny pożaru. Sam port lasera w sterowniku nie spełnia tych wymagań.
Nie zostawia się urządzenia bez nadzoru tylko dlatego, że program jest krótki. Typowe awarie to poluzowanie freza, zahaczenie przewodu, utrata kroku, zatrzymanie wrzeciona, zapchanie rowka i oderwanie przedmiotu. Pierwsze wykonanie programu obserwuje się w całości.
Program nauki na pierwsze dziesięć ćwiczeń
Pierwsze ćwiczenie powinno odbyć się bez narzędzia. Użytkownik identyfikuje osie, znak ruchu, punkt maszynowy, bazę przedmiotu i różnicę między jogiem względnym oraz absolutnym. Sprawdza krańcówki pojedynczo i obserwuje, czy homing odsuwa oś po kontakcie. Błędny kierunek należy naprawić przed jakimkolwiek automatycznym przejazdem.
Drugie ćwiczenie polega na narysowaniu pisakiem prostokąta i okręgu. Eliminuje siłę skrawania, dlatego błąd ujawnia ustawienia kroków, luzy lub nieprostopadłość. Trzecie wykorzystuje miękką piankę: uczeń przygotowuje CAM, punkt bezpieczny, przejazd nad detalem i kontrolowane zagłębienie. Dopiero czwarte wprowadza tworzywo i powstawanie rzeczywistego wióra.
Piąte ćwiczenie porównuje dwa wysięgi tego samego freza. Mierzy się wymiar, powierzchnię i dźwięk, zachowując pozostałe parametry. Szóste zmienia posuw przy stałych obrotach i uczy rozpoznawania tarcia oraz prawidłowego wióra. Siódme porównuje frezowanie współbieżne i przeciwbieżne na małym naddatku, pokazując wpływ luzu osi.
Ósme ćwiczenie wprowadza bazowanie sondą Z i kontrolę jej grubości mikrometrem. Dziewiąte wykonuje dwie operacje różnymi narzędziami oraz wymaga ponownego pomiaru długości. Dziesiąte jest krótką serią pięciu identycznych części. Wyniki zapisuje się bez poprawiania programu pomiędzy sztukami, aby odróżnić trafiony wymiar od powtarzalnego procesu.
Każde ćwiczenie ma kartę: identyfikator pliku, materiał, narzędzie, zmierzony wysięg, obroty, posuw, głębokość, mocowanie, punkt zerowy, wynik i obserwowaną awarię. Dzięki temu tania maszyna uczy dyscypliny potrzebnej później na centrum obróbkowym, zamiast utrwalać metodę przypadkowych zmian.
Utrzymanie i diagnostyka typowych objawów
Przed każdą sesją sprawdza się tuleję, nakrętkę, mocowanie wrzeciona, łapy i swobodę przewodów. Po pracy usuwa się pył bez wtłaczania go w elektronikę. Rolki V-slot kontroluje się pod kątem płaskich miejsc, nierównego oporu i nalepionego brudu. Śruby oraz prowadzenie smaruje się wyłącznie środkiem przewidzianym dla danego zespołu; nadmiar oleju wiąże pył.
Owalny okrąg może wynikać z innej skali X/Y, luzu jednej osi, ugięcia albo niewłaściwej średnicy freza. Schodek po zmianie kierunku wskazuje na luz, przesunięcie detalu lub utratę kroków. Stopniowe przesuwanie kolejnych warstw w jednym kierunku częściej oznacza zgubione kroki, luźne koło albo sprzęgło niż błąd geometrii modelu.
Fale o regularnym odstępie wymagają powiązania z obrotami wrzeciona, podziałką śruby, zębami narzędzia lub częstotliwością konstrukcji. Losowe wyrwania mogą pochodzić z wióra ponownie wpadającego pod ostrze. Jeśli problem występuje tylko daleko od bramy albo przy dużym wysunięciu Z, prawdopodobna jest zmienna podatność pętli siły.
Wzrost temperatury silnika jest sygnałem do sprawdzenia prądu sterownika, oporu osi i przyspieszeń. Gorący silnik nie dowodzi sam w sobie awarii, ale zmiana względem stanu bazowego jest informacją. Warto zapisywać temperaturę obudowy po stałym programie testowym. Podobnie rosnący hałas wrzeciona może poprzedzać luz łożyska lub zabrudzenie tulei.
Po kolizji nie wystarcza ponowne bazowanie. Kontroluje się bicie, prostopadłość, mocowanie bramy, nakrętki, sprzęgła i stół. Mała rama może sprężyście wrócić, a jednocześnie pozostawić przesunięte połączenie skręcane. Pierwszym programem po zdarzeniu jest test geometrii w miękkim materiale.
Co powinno znaleźć się w realnym budżecie
Do ceny zestawu trzeba dodać przynajmniej obudowę lub ekran, odciąg odpowiedni do materiału, płytę ofiarną, łapy, tuleje o potrzebnych średnicach, kilka jakościowych frezów, przyrząd do pomiaru, oświetlenie i materiał na próby. Najtańszy pakiet narzędzi dołączony do urządzenia służy do uruchomienia, ale nie jest wzorcem trwałości ani bicia.
Komputer może pozostać poza strefą pyłu, a kabel USB powinien mieć odciążenie. Kontroler offline zmniejsza zależność od komputera, lecz nie usuwa potrzeby archiwizacji programu. Jeżeli planowane są aluminium i środki smarne, potrzebna jest szczelna misa, kompatybilne przewody oraz sposób zbierania odpadu; płyta sterująca nie może znajdować się w strumieniu mgły.
W budżecie uwzględnia się również czas. Montaż, regulacja, planowanie stołu, nauka CAM i wykonanie próbek są częścią wdrożenia. 3020 może być droższy na wejściu, lecz oszczędzić wymianę stołu, krańcówek i osi Z. Różnicę porównuje się dla stanowisk o tej samej funkcji i poziomie bezpieczeństwa, nie dla samych kartonów z maszyną.
Kiedy wybrać 3018, a kiedy 3020
3018-PROVer V2 jest lepszy, jeśli priorytetem są najniższy koszt, mały blat, PCB, grawerowanie i nauka. Jego ograniczenia są wręcz dydaktyczne: wymuszają małe narzędzia, świadome mocowanie i obserwację ugięcia. Ma także rozbudowany ekosystem części, ale zgodność trzeba sprawdzać dla V2, a nie dla dowolnego „3018”.
3020-PRO MAX V2 warto wybrać, gdy potrzebny jest większy prześwit, sztywniejsze prowadzenie X, aluminiowy stół, komplet krańcówek oraz realistyczna droga do większego wrzeciona. Nie jest to wybór tylko na podstawie różnicy ceny. Oszczędza część późniejszych modernizacji, a równocześnie pozostaje na tyle mały, by pełnić rolę stanowiska szkoleniowego.
Jeżeli od początku celem są częste kieszenie w aluminium, większe frezy lub długie cykle, należy porównać całkowity koszt 3020 po modernizacjach z maszyną 3030 na prowadnicach liniowych i śrubach kulowych. Kupowanie najtańszej ramy, a następnie wymiana osi Z, wrzeciona, stołu i elektroniki często tworzy kosztowny prototyp zamiast spójnej obrabiarki.
Checklista odbioru
- Zidentyfikuj dokładny wariant, rewizję płyty i wersję firmware.
- Zapisz ustawienia GRBL przed pierwszą zmianą.
- Sprawdź ręcznie płynność każdej osi w całym skoku.
- Wyreguluj rolki lub prowadzenie bez luzu i nadmiernego oporu.
- Zmierz bicie trzpienia oraz prostopadłość wrzeciona.
- Zweryfikuj wszystkie krańcówki i kierunek homingu.
- Przetestuj wyłącznik awaryjny przed założeniem narzędzia.
- Splanowanie płyty ofiarnej wykonaj dopiero po ustaleniu geometrii.
- Zacznij od programu testowego w miękkim materiale.
- Zapisz narzędzie, wysięg, obroty, posuw, głębokość i wynik.
- Nie rozszerzaj parametrów na metal bez oceny wióra i temperatury.
- Po modernizacji powtórz odbiór geometrii i test zatrzymania.
Podsumowanie
3018-PROVer V2 jest dobrym pierwszym laboratorium CNC, a 3020-PRO MAX V2 usuwa kilka najbardziej dotkliwych ograniczeń konstrukcyjnych bez przechodzenia do ciężkiej maszyny. O wartości obu decyduje nie maksymalna liczba w katalogu, lecz możliwość wykonania kontrolowanego doświadczenia: zidentyfikowania pętli siły, ustawienia bazy, pomiaru błędu i powiązania parametrów z wiórem.
Najważniejsza różnica między nimi dotyczy drogi rozwoju. 3018 uczy na minimalnym systemie. 3020 zapewnia większy prześwit, lepszą oś X, pełniejsze wyposażenie i łatwiejsze mocowanie większego wrzeciona. Gdy wymagania przekraczają lekkie skrawanie, kolejnym krokiem powinna być zmiana klasy prowadzenia i napędów, a nie tylko kolejny wzrost mocy silnika.
Aktualne ceny nowych zestawów
Ceny Genmitsu są publiczne, ale różnią się między sklepem amerykańskim i europejskim. Poniższe przedziały brutto odpowiadają typowej cenie detalicznej nowej maszyny w Europie w sierpniu 2026 roku, przed zakupem frezów, odciągu, mocowań i ewentualnego wrzeciona. Promocja może chwilowo obniżyć dolną granicę.
| Model | Cena producenta w USA | Realistyczny budżet detaliczny w Polsce |
|---|---|---|
| 3018-PROVer V2 | 269–299 USD | 1,7–2,1 tys. zł brutto |
| 3020-PRO MAX V2 | około 499 USD | 2,7–3,3 tys. zł brutto |
| 3018-PROVer V2 z podstawowymi frezami, mocowaniem i odciągiem | — | 2,2–3,0 tys. zł brutto |
| 3020-PRO MAX V2 z oprzyrządowaniem startowym | — | 3,3–4,5 tys. zł brutto |
To ceny urządzeń hobbystycznych, dlatego podano je brutto. Nie należy porównywać samego kartonu z gotowym stanowiskiem: uchwyty, frezy, odciąg, pomiar i materiały do prób łatwo dodają kilkaset lub ponad tysiąc złotych.
Materiały powiązane
- Od plotera 3018 do przemysłowego centrum obróbkowego
- Genmitsu 3030-PROVer MAX i Ultra: prowadnice liniowe i śruby kulowe
- Genmitsu 4040 Reno, 4040-PRO i 4040-PRO MAX