
Streszczenie
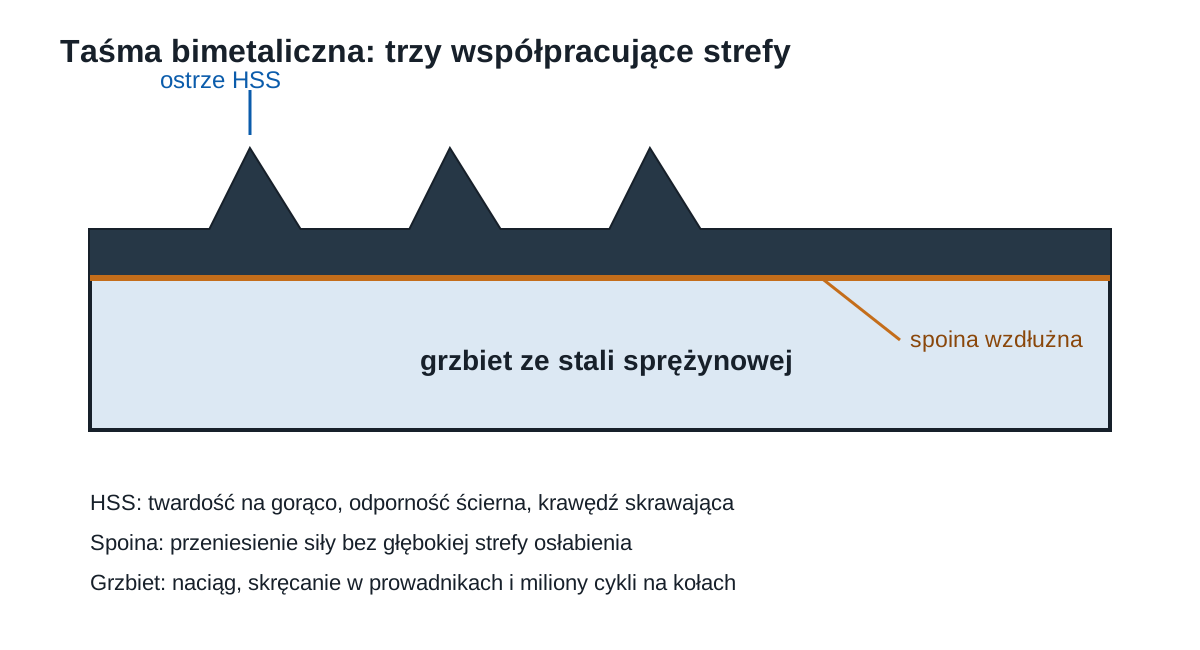
Taśma bimetaliczna nie jest jednolitym paskiem „stali M42”. Jej grzbiet musi przez miliony cykli zginać się na kołach, prostować między prowadnikami i przenosić naciąg, natomiast wąska strefa zębów ma zachować twardą krawędź w gorącym, ściernym kontakcie z materiałem. Te sprzeczne zadania rozdziela się konstrukcyjnie: nośnik wykonuje się ze stopowej stali sprężynowej, a do jego krawędzi zgrzewa się drut lub taśmę ze stali szybkotnącej. Dopiero z zespolonego półfabrykatu formuje się zęby, hartuje je, odpuszcza i wykańcza.
M42 oraz M51 opisują materiał krawędzi, ale nie opisują gotowej taśmy. Dwa wyroby M42 mogą różnić się jakością grzbietu, położeniem spoiny, twardością, kątem natarcia, rozwiedzeniem, dokładnością podziałki i przeznaczeniem tak bardzo, że nie będą wymienne technologicznie. Obok nich istnieją firmowe materiały wysokowydajne, między innymi WIKUS X3000, proszkowe ostrza oferowane przez Bichamp oraz historycznie opisywana przez DoALL klasa M81. Ich sens nie polega na wyższej liczbie w nazwie, lecz na przesunięciu kompromisu między odpornością ścierną, twardością na gorąco i odpornością na wykruszanie.
Artykuł wyjaśnia metalurgię i konstrukcję bimetalu, granice M42 i M51, znaczenie stali proszkowych oraz sposób kwalifikowania zamiennika. Geometria zęba, parametry cięcia i diagnostyka zostały rozwinięte w osobnych częściach serii.
Dlaczego jedna stal nie wystarcza
Podczas jednego obiegu pętli jej fragment przechodzi przez kilka odmiennych stanów obciążenia. Na kole napędowym i biernym grzbiet jest zginany; w prowadnikach taśma bywa dodatkowo skręcana z płaszczyzny kół do płaszczyzny rzazu; w materiale zęby doznają zmiennych sił stycznych, normalnych i bocznych; po wyjściu z rzazu szczotka usuwa wiór, a chłodziwo odbiera część ciepła. Twarda, jednolita stal narzędziowa byłaby dobra na ostrze, lecz zbyt mało odporna zmęczeniowo jako wielokrotnie zginany nośnik. Miękki i ciągliwy nośnik przeżyłby zginanie, ale szybko utraciłby krawędź.
Bimetal rozdziela funkcje. Grzbiet otrzymuje wysoką wytrzymałość zmęczeniową, sprężystość i zdolność do pracy pod naciągiem. Wąska strefa HSS wnosi węgliki stopowe, wysoką twardość po obróbce cieplnej oraz odporność na odpuszczanie podczas skrawania. Oszczędza się przy tym kosztowny kobalt, molibden, wolfram i wanad: znajdują się tam, gdzie rzeczywiście tworzą ostrze.
Rozdzielenie materiałów nie usuwa wszystkich kompromisów. Jeżeli ząb wyłamie się głęboko, pęknięcie może wejść w strefę połączenia. Jeśli parametry są zbyt łagodne i ząb trze, nawet dobra stal HSS będzie się nagrzewać i tworzyć narost. Jeśli naciąg jest nadmierny albo koła są za małe dla grubości taśmy, o końcu życia zdecyduje grzbiet, a nie materiał zęba. Dlatego reklamacja oparta wyłącznie na napisie M42 jest technicznie niepełna.
Jak powstaje półfabrykat bimetaliczny
Do krawędzi przygotowanego pasa stali nośnej łączy się drut lub wąski pasek HSS. Producenci opisują spawanie wiązką elektronów albo laserem, ponieważ skoncentrowane źródło ciepła pozwala wykonać wąską i powtarzalną strefę połączenia. Następnie ząb jest frezowany albo szlifowany, rozwierany lub profilowany, a krawędź przechodzi obróbkę cieplną i wykańczającą. Gotowa taśma w kręgu jest później cięta na długość konkretnej maszyny, zgrzewana doczołowo w pętlę, wyżarzana i szlifowana w miejscu złącza.
Warto rozróżnić dwie spoiny. Pierwsza biegnie wzdłuż całej taśmy i łączy HSS z grzbietem. Druga zamyka odcinek taśmy w pętlę. Utrata zęba na granicy materiałów dotyczy konstrukcji taśmy lub przeciążenia zęba; pęknięcie poprzeczne w jednym miejscu może dotyczyć zgrzewu pętli. Pęknięcia rozpoczynające się na grzbiecie w wielu miejscach wskazują częściej na zmęczenie, zbyt duży naciąg, uszkodzone koło albo niedopasowanie grubości do średnicy kół.
Jakość procesu wytwarzania ujawnia się także w rzeczach niewidocznych w katalogowej nazwie: prostoliniowości, tolerancji grubości, dokładności rozwiedzenia, stanie krawędzi grzbietu, rozkładzie twardości, naprężeniach własnych i jakości zabezpieczenia antykorozyjnego. Z tego powodu materiał zęba jest ważnym filtrem wyboru, ale nie wystarcza do uznania dwóch produktów za równoważne.
M42 jako przemysłowy punkt odniesienia
AISI M42 jest molibdenową stalą szybkotnącą o wysokiej zawartości kobaltu. Dane Carpenter Technology podają nominalnie około 1,08% węgla, 3,75% chromu, 9,5% molibdenu, 8% kobaltu, 1,15% wanadu i 1,5% wolframu. Węgliki zapewniają odporność ścierną, osnowa po hartowaniu daje wysoką twardość, a kobalt poprawia zachowanie twardości przy podwyższonej temperaturze. Skład samego drutu nie przesądza jednak o właściwościach gotowej krawędzi: liczą się także czystość, wielkość i rozmieszczenie węglików oraz cykl cieplny producenta taśmy.
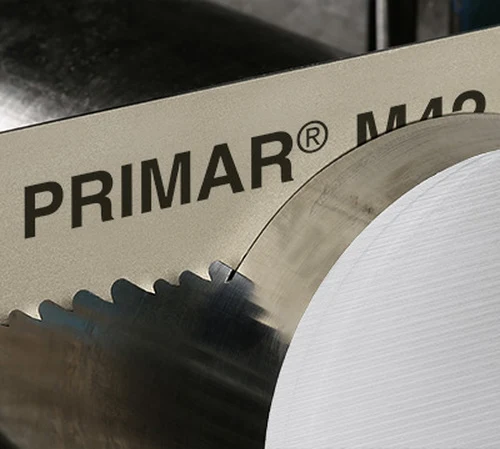
M42 jest punktem odniesienia, ponieważ pokrywa niezwykle szeroki obszar: stale niestopowe i stopowe, typowe stale nierdzewne, narzędziowe w stanie możliwym do cięcia, żeliwo, aluminium i część stopów specjalnych. W jednym zakładzie można używać M42 do profili konstrukcyjnych, w innym do pełnych prętów nierdzewnych. Nie oznacza to jednej geometrii. WIKUS rozdziela na przykład uniwersalny PRIMAR M42, MARATHON M42 do przekrojów pełnych i PROFLEX M42 do profili. Simonds ma osobne rodziny Epic, SBX, Endurance i SiClone, mimo wspólnej klasy M42.
Główna zaleta M42 nie polega na rekordowej odporności ściernej, lecz na równowadze. Ząb znosi umiarkowane uderzenia w rurach, profilach i wiązkach lepiej niż bardzo twarda, krucha krawędź. Jednocześnie pozwala prowadzić produkcyjne cięcie pełnych stali znacznie wydajniej niż prosta taśma węglowa. W warsztacie o zmiennym asortymencie dobra geometria M42 bywa ekonomiczniejsza niż droższa klasa, ponieważ nie wymaga idealnie jednorodnego programu.
M42 przestaje być rozsądnym wyborem, gdy dominującym ograniczeniem jest szybkie zużycie cieplne lub ścierne mimo prawidłowego procesu. Typowe sygnały to równomierne stępienie bez wyrwań, stabilny prosty rzaz, poprawny wiór i chłodziwo, lecz niezadowalająca powierzchnia przecięta na pętlę. Dopiero po wykluczeniu złej podziałki, tarcia, drgań i problemów maszyny jest sens testować M51, firmowy HSS albo węglik.
M51 nie jest automatycznym następcą M42
Producenci taśm opisują M51 jako HSS o dużej zawartości kobaltu i wolframu oraz zwiększonej odporności na zużycie cieplne i mechaniczne. Röntgen łączy krawędź M51 z wysokostopowym grzbietem i oferuje ją do pełnych przekrojów, grubych rur oraz materiałów wysokostopowych. W odmianie Master Supreme stosuje geometrię high-low/triple-chip i dodatni kąt 10° albo 16°, deklarując zakres do około 50 HRC. Dakin-Flathers rozdziela orientacyjnie M42 do 44 HRC i M51 do 49 HRC. Są to granice produktów konkretnego producenta, a nie uniwersalna norma technologiczna.
M51 ma sens, gdy ostrze traci zdolność skrawania wskutek ścierania i temperatury, a maszyna zapewnia stabilny ruch. Pełny pręt ze stali wysokostopowej daje ciągły kontakt i może wykorzystać twardszą krawędź. Duży przekrój tworzy długą drogę od wejścia zęba do opróżnienia wrębu, dlatego odporność termiczna oraz odpowiednia geometria pomagają utrzymać wydajność.
Ta sama twardość, która zwiększa trwałość w stabilnym pełnym przekroju, nie usuwa ryzyka uszkodzenia udarowego. W luźnej wiązce rur, na profilu o cienkich ściankach, w materiale ze zgorzeliną albo na zużytych prowadnikach może dojść do wyłamywania. Wówczas M51 nie rozwiąże przyczyny, a droższa pętla może zginąć wcześniej niż dobrze dobrana M42. Prawidłowa ścieżka brzmi: najpierw ustabilizować kontakt i dobrać geometrię, następnie zwiększać klasę materiałową.
Nie należy też zakładać, że symbol M51 gwarantuje identyczną metalurgię między markami. ARNTZ opisuje swoją jakość M51 jako materiał wytwarzany proszkowo, Bichamp jawnie oznacza wybrane produkty M51 PM, natomiast inni producenci ograniczają opis do składu stopowego i właściwości. Przy kwalifikowaniu zamiennika trzeba poprosić o kartę konkretnego wyrobu, a nie przenosić stwierdzenia jednego producenta na cały rynek.
X3000 i firmowe materiały HSS
WIKUS X3000 pokazuje, że rynek nie kończy się na dwóch symbolach AISI. Producent opisuje X3000 jako własny, modyfikowany materiał krawędzi o większej twardości, odporności na zużycie i jednocześnie dobrej odporności na wykruszanie w porównaniu z M42. W rodzinie SKALAR X3000 łączy go ze szlifowanym konturem, dodatnim kątem i specjalnym rozwiedzeniem. Zastosowania obejmują stale o wytrzymałości do około 1500 N/mm², stale austenityczne, duplex, stopy niklu i tytanu oraz duże bloki.
Nie jest to „M51 pod inną nazwą”. Producent sprzedaje kompletny system materiału, geometrii i wykonania. Porównanie z M51 powinno odbywać się na rzeczywistej aplikacji, ponieważ wynik może zależeć bardziej od sposobu podziału wióra i stabilności zęba niż od abstrakcyjnej hierarchii materiałów. To samo dotyczy innych firmowych oznaczeń premium.
Właściwym językiem specyfikacji zakupowej jest więc „produkt albo zatwierdzony odpowiednik o określonych funkcjach”, a nie „dowolna taśma lepsza niż M42”. Funkcjami mogą być: pełny pręt z 1.4542 o średnicy 300 mm, wydajność minimalna, tolerancja prostopadłości, powierzchnia na pętlę, konkretny wymiar, podziałka oraz zgodność z maszyną. Dostawca może wtedy zaproponować M51, X3000, proszkowy HSS albo węglik i uzasadnić wybór.
M81 i znaczenie metalurgii proszkowej
W starszym, nadal dostępnym katalogu DoALL rodzina Supreme była opisana jako taśma z proszkową końcówką M81, przeznaczona do stopów niklu i innych materiałów trudnoobrabialnych; oferowano również odmianę TiN. Aktualne karty handlowe DoALL bywają opisywane inaczej, dlatego oznaczenie musi być potwierdzane dla konkretnej dostawy. Ten przykład jest ważny nie tyle jako rekomendacja produktu, ile jako pokazanie osobnej klasy między zwykłym HSS a węglikiem.
Metalurgia proszkowa pozwala ograniczyć segregację i uzyskać drobniejszy, bardziej jednorodny rozkład twardych faz niż w tradycyjnie odlewanym dużym wlewku. Dla ostrza może to poprawić połączenie odporności ściernej z odpornością na lokalne wykruszanie. Nie oznacza, że każdy napis PM zapewnia określony procent wzrostu trwałości. Rezultat zależy od składu, obróbki cieplnej, geometrii i obciążenia.
Bichamp rozróżnia obecnie między innymi AA CUT M42 PM oraz AA CUT M51 PM, a więc sama trasa proszkowa również nie zastępuje wyboru gatunku i produktu. W badaniu zakładowym taśmę PM należy traktować jako oddzielnego kandydata, z własnym docieraniem i zoptymalizowanym oknem parametrów. Praca na nastawie zachowawczej skopiowanej ze starej M42 może ukryć potencjał nowego narzędzia.
Grzbiet pozostaje równorzędnym elementem narzędzia
Katalogi eksponują krawędź, ale długość życia może ograniczyć nośnik. Grzbiet przenosi średnie naprężenie od naciągu, naprzemienne naprężenie od zginania na kołach, lokalny kontakt z prowadnikami i rantem koła oraz skręcenie w maszynach poziomych. Im grubsza taśma i mniejsze koło, tym większe odkształcenie powierzchniowe przy każdym obiegu. Dlatego nie można dowolnie zwiększać grubości w celu uzyskania prostszego rzazu.
Wysokochromowy, właściwie obrobiony grzbiet może zwiększyć trwałość zmęczeniową, lecz nadal wymaga poprawnej maszyny. Naciąg należy ustalać według producenta taśmy i przecinarki. WIKUS podczas pierwszego uruchomienia podaje 250–300 N/mm², Röntgen dla swoich bimetali zaleca około 300 N/mm², a Starrett różnicuje zakres według szerokości. To wartości dla określonych konstrukcji, nie pozwolenie na ustawienie jednego ciśnienia hydraulicznego we wszystkich piłach.
Manometr maszyny nie zawsze mierzy naprężenie w taśmie. Pokazuje ciśnienie w układzie, z którego dopiero mechanizm tworzy siłę. Tarcie, geometria dźwigni i kalibracja wpływają na wynik. Przy kwalifikacji kosztownej taśmy wskazany jest miernik naprężenia założony bezpośrednio na grzbiet oraz kontrola po rozgrzaniu.
Twardość nie wystarcza do porównania
W katalogach pojawiają się wartości 68–69 HRC, ale dwie krawędzie o tej samej twardości mogą zachowywać się inaczej. Twardość makroskopowa nie opisuje rozkładu węglików, odporności pękania, naprężeń własnych, ostrości i promienia krawędzi ani podatności na powstanie narostu. Nie opisuje też, czy ząb jest frezowany i rozwierany, czy precyzyjnie szlifowany w sekwencji wielowiórowej.
Wyższa twardość pomaga, gdy zużycie ma charakter ścierny. Nie pomaga na ruch materiału w imadle, zły TPI, zamknięcie rzazu przez naprężenia własne albo uderzenie zęba w twarde wtrącenie. W tych sytuacjach ważniejsza może być odporność na wykruszanie, szeroki rzaz, geometria profilu albo stabilniejsze mocowanie.
Ocena materiału zęba powinna bazować na wyglądzie zużycia. Równomierne zaokrąglanie krawędzi uzasadnia test wyższej klasy. Braki całych zębów każą najpierw sprawdzić podziałkę i ruch przedmiotu. Nalepiony materiał prowadzi do chłodziwa, prędkości, powłoki i geometrii. Pęknięcia grzbietu prowadzą do naciągu, kół oraz prowadników.
Jak kwalifikować zamiennik między producentami
Najpierw zapisuje się niezmienne ograniczenia maszyny: długość pętli, szerokość, grubość, dopuszczalną tolerancję długości, zakres naciągu, prędkość, moc, sposób posuwu i chłodzenia. Następnie opisuje się materiał: gatunek, stan, twardość, przekrój, powierzchnię, obecność zgorzeliny, pojedyncze albo pakietowe cięcie. Dopiero trzecim krokiem jest specyfikacja zęba.
Porównywane pętle powinny mieć właściwy TPI i geometrię dla tego samego zadania. Test M42 do profili przeciwko M51 do pełnych prętów nie mierzy różnicy materiałowej. Każdy produkt przechodzi procedurę producenta, a parametry są osobno optymalizowane w bezpiecznym oknie. Narzędzia nie powinny być oceniane na jednej wspólnej nastawie tylko dlatego, że ułatwia to arkusz kalkulacyjny.
Rejestr obejmuje numer partii, zgrzew pętli, powierzchnię przeciętą, czas w rzazie, czas wymian, geometrię czoła, chropowatość lub naddatek, odrzuty oraz przyczynę zdjęcia. Co najmniej kilka pętli ogranicza wpływ pojedynczej wady i zmiany operatora. Wynik opisuje się jako koszt zgodnego odcinka oraz przepustowość, nie jako samą liczbę cięć.
Kiedy zostać przy M42, a kiedy przejść wyżej
M42 pozostaje właściwym wyborem dla zmiennego warsztatu, profili, rur, wiązek oraz zwykłych stali, jeśli daje stabilny rzaz i akceptowalny koszt. Wysokowydajna geometria M42 może poprawić wynik bardziej niż przejście na M51 o przypadkowym zębie. M51 albo firmowy HSS warto testować w dużych pełnych przekrojach i materiałach wysokostopowych, gdy obserwuje się normalne zużycie krawędzi, a nie katastroficzne wyłamywanie.
Węglik staje się kandydatem, gdy wydajność HSS jest ograniczeniem, materiał jest bardzo ścierny, hartowany lub trudnoobrabialny, a przecinarka ma odpowiednią sztywność, moc, prowadniki i kontrolę posuwu. Nie jest to obowiązkowy kolejny szczebel. Taśma proszkowa albo powlekany bimetal może dać lepszą ekonomikę przy mniejszym ryzyku.
Najważniejsza zasada brzmi: awans klasy materiałowej jest odpowiedzią na rozpoznany mechanizm zużycia. Nie służy do maskowania błędnego TPI, zamocowania, chłodziwa ani geometrii maszyny.
Co musi pozostać w specyfikacji, gdy nazwa handlowa znika
Rodziny produktowe są okresowo porządkowane, łączone i zastępowane. Przy migracji nie wystarcza informacja, że nowa taśma również ma krawędź M42 albo M51. Zakład powinien zachować funkcję starego narzędzia: profil lub pełny przekrój, minimalną i maksymalną długość styku, kąt natarcia, zakres TPI, sposób rozwiedzenia, szerokość rzazu, stan powierzchni i mechanizm zużycia, który wcześniej ograniczał trwałość.
Nowy produkt przechodzi krótką kwalifikację nawet wtedy, gdy producent przedstawia go jako następcę. Zmiana grzbietu, geometrii albo procesu cieplnego może zmienić docieranie, wiór i siłę. W karcie pozostawia się dawny kod, nowy kod, datę przejścia oraz wyniki pętli pomostowych. Dzięki temu późniejszy spadek trwałości można powiązać z materiałem, partią lub maszyną zamiast odtwarzać historię z pamięci operatorów.
Materiały powiązane
- Taśmy M42, M51 i węglikowe: kompletny przewodnik doboru
- Taśmy węglikowe, powlekane, diamentowe i CBN
- Geometria zęba taśmy: TPI, wrąb, kąt natarcia i rozwiedzenie
- Producenci taśm piłowych i ich rodziny produktowe
Źródła
- Carpenter Technology, CarTech M42 High Speed Steel.
- WIKUS, SKALAR X3000.
- WIKUS, proces wytwarzania i podstawy techniczne.
- Röntgen, bi-alfa cobalt M51.
- Röntgen, Master Supreme M51.
- Dakin-Flathers, Saw37B M42 i M51.
- Bichamp, aktualne rodziny bimetaliczne M42 PM i M51 PM.
- DoALL, katalog taśm, w tym proszkowa krawędź Supreme.