
Streszczenie
DMG DMC 1035 V eco, Deckel Maho DMF 250 linear i WEMAS VZG 65-5A należą do trzech odmiennych klas. DMC 1035 V eco jest klasycznym pionowym centrum trzyosiowym o skoku X około jednego metra. DMF 250 linear wykorzystuje ruchomą kolumnę do długich części i może występować w bardziej złożonych konfiguracjach. WEMAS VZG 65-5A jest zwartym centrum pięcioosiowym z uchylno-obrotowym stołem. Łączy je możliwość obróbki metalu, lecz nie powinny być traktowane jako bezpośrednie alternatywy na podstawie samej ceny lub liczby osi.
Artykuł wykorzystuje historyczne nazwy jako punkt wyjścia i odnosi je do aktualnych rodzin producentów. Dla używanych DMC i DMF dokładna karta zależy od roku, sterowania i opcji. WEMAS nadal publikuje dane VZG 65-5A Generation II: skoki około 620 × 520 × 460 mm, stół Ø650 mm, stożek SK40 lub HSK63A i sterowanie Heidenhain TNC 640 albo opcjonalnie Siemens 840D sl.
Trzy pytania przed wyborem
Pierwsze brzmi: czy część jest przede wszystkim długa, czy przestrzennie złożona? Drugie: czy wymaga wielu orientacji bez przekładania? Trzecie: czy ograniczeniem jest ciężkie skrawanie, dostęp, czas pomocniczy czy dokładność relacji między bokami? Odpowiedzi prowadzą do innej architektury.
Klasyczne VMC jest proste oraz łatwe do przezbrojenia. Ruchoma kolumna oddziela długość stołu od masy poruszanej części. Stół uchylno-obrotowy redukuje mocowania, ale ma ograniczoną średnicę, masę i moment. Żadna konstrukcja nie jest uniwersalnie lepsza.
DMC 1035 V eco
DMC 1035 V eco była ekonomicznym pionowym centrum o skoku X około 1035 mm, Y około 560 mm i Z około 510 mm w typowych wersjach. Długi stół pozwalał ustawić kilka imadeł, płyty i średnie korpusy. Seria eco upraszczała konfigurację, oferując przemysłowe sterowanie i magazyn w niższym progu cenowym.
Na rynku używanym spotyka się różne sterowania Siemens lub Heidenhain i wyposażenie zależne od regionu. Dane należy potwierdzić według numeru seryjnego. Nazwa DMC bywa używana przez DMG MORI także dla zupełnie innych centrów, w tym pięcioosiowych, więc samo DMC nie określa architektury.
Klasyczne VMC DMC 1035
Stół przesuwa się względem wrzeciona w układzie typowym dla centrum C-frame. Operator ma dobry dostęp od przodu, a mocowanie w imadle jest proste. Maszyna sprawdza się w częściach pryzmatycznych, płytach, korpusach i produkcji wielostanowiskowej.
Ograniczeniem jest wpływ masy na ruch stołu oraz wspornikowa kolumna. Przy bardzo długiej płycie trzeba kontrolować podparcie i geometrę w narożach. Część wymagająca czterech boków potrzebuje stołu obrotowego albo przełożeń.
DMF 250 linear
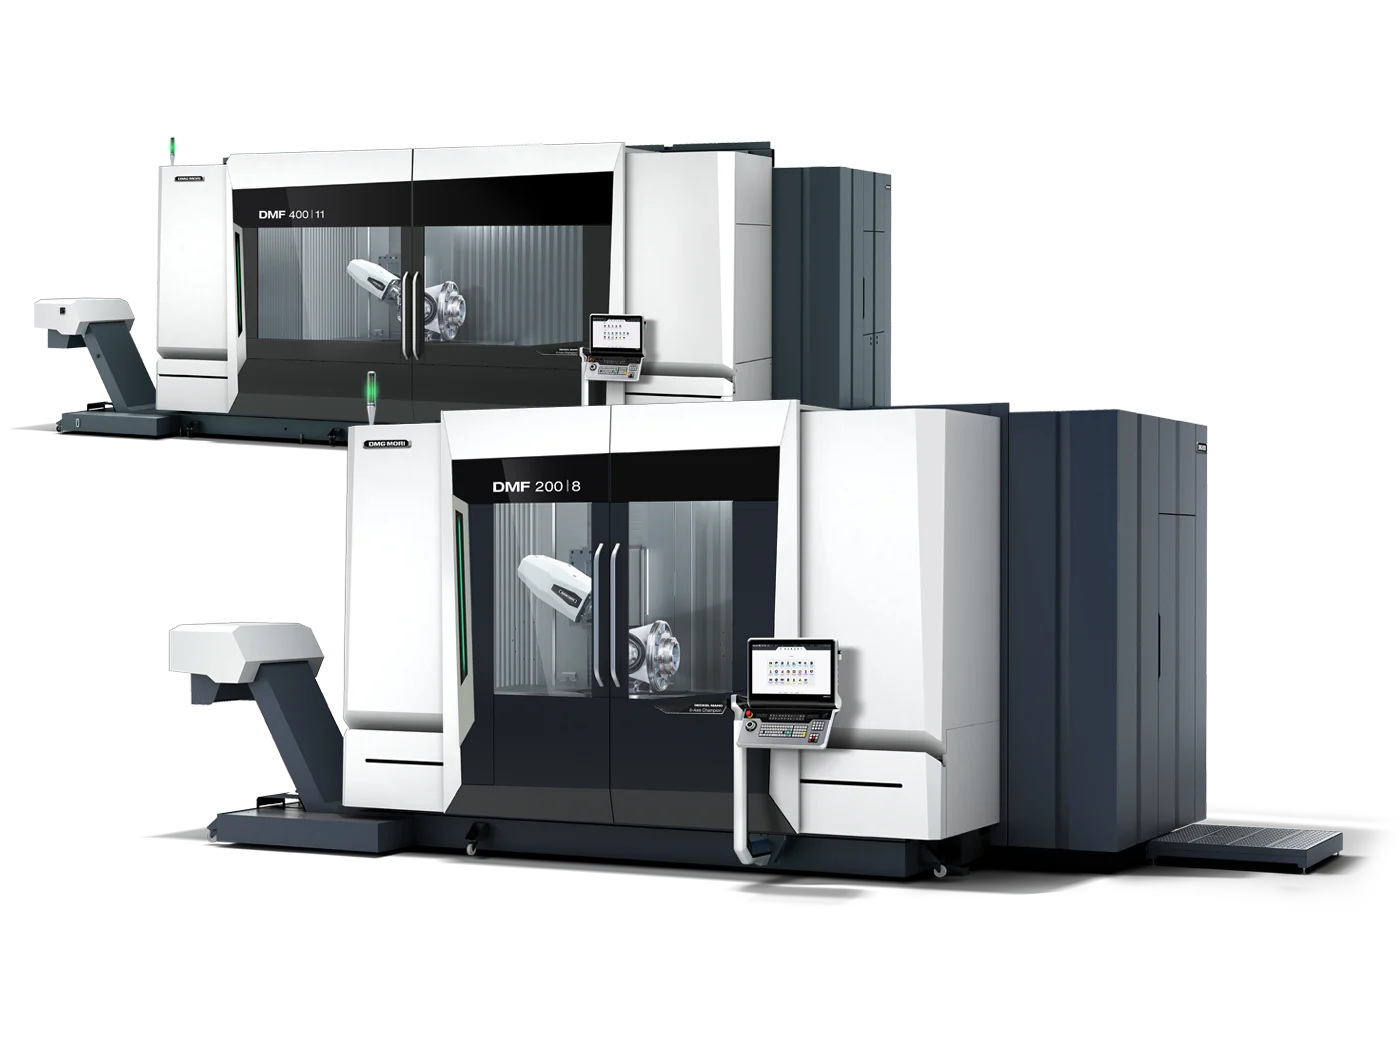
DMF 250 linear należy do rodziny centrów z ruchomą kolumną i długim stołem. Liczba 250 odnosi się do klasy długości osi X około 2500 mm, ale dokładne skoki i głowice zależą od generacji. Sufiks linear wskazuje zastosowanie napędu liniowego w wybranej osi lub osiach w tej historycznej rodzinie.
Ruchoma kolumna przejeżdża wzdłuż nieruchomego stołu. Masa części nie jest stale przyspieszana w X, co sprzyja długim i ciężkim detalom. Stół może zostać podzielony na strefy, jeżeli maszyna ma odpowiednie wyposażenie i bezpieczeństwo. Aktualna rodzina DMF rozwija tę ideę w centrach pięcioosiowych oraz FD.
DMF 260/7: 2,6 metra długości i 700 mm w osiach poprzecznych
DMF 260/7 jest konkretną, późniejszą konfiguracją tej architektury, a zapis po ukośniku ma znaczenie techniczne: katalogowe skoki wynoszą 2600 mm w X oraz po 700 mm w Y i Z. Stół ma około 2900 × 700 mm, a w jednym udokumentowanym egzemplarzu z 2015 roku dopuszczalne obciążenie wynosiło 2100 kg. Nie należy zamieniać tej wersji z DMF 260/11: druga ma Y około 1100 mm, inną obwiednię, większą masę dopuszczalną i zwykle wyższą cenę.
Standardowa oś B głowicy w tej generacji pozwalała wychylać wrzeciono mniej więcej o ±100°, natomiast konfiguracja pięcioosiowa otrzymywała zintegrowany stół obrotowy. Karta egzemplarza z 2015 roku podaje stół C o średnicy 750 mm i nośności 500 kg, wrzeciono SK40 10 000 obr./min o mocy 46/30 kW, magazyn 60 narzędzi oraz chłodziwo przez wrzeciono 40 bar. Inny egzemplarz z 2019 roku ma wrzeciono 15 000 obr./min i sterowanie Heidenhain TNC 640. Te różnice pokazują, dlaczego nazwa modelu nie wystarcza do doboru procesu ani wyceny.
Przegroda może wydzielić dwa pola po około 1055 mm i umożliwić pracę wahadłową. Zintegrowany stół obrotowy zabiera jednak część płaskiej powierzchni i zmienia dopuszczalną masę lokalną. Dla długiej części trzeba w modelu CAM uwzględnić głowicę B, kolumnę, przegrodę, stół C oraz rzeczywiste granice ruchu; prostokąt 2600 × 700 × 700 mm nie jest gwarancją dostępu narzędzia w każdej orientacji.
Długi stół i praca wahadłowa
Na jednej części stołu maszyna może obrabiać detal, a na drugiej operator przygotowywać następny, ale tylko przy fabrycznej przegrodzie i logice bezpieczeństwa. Alternatywnie cały stół służy jednej belce, szynie, płycie lub zestawowi korpusów. Ruchoma kolumna utrzymuje podobną pętlę siły w różnych położeniach, choć geometria i termika nadal wymagają pomiaru.
Praca wahadłowa zwiększa wykorzystanie wrzeciona, lecz dzieli zakres X. Należy uwzględnić długość głowicy, strefę przegrody i odwroty. Dwie części nie mogą naruszać wzajemnych obwiedni.
Napęd liniowy
Silnik liniowy przekazuje siłę bez śruby kulowej i elementu obrotowego. Daje wysoką dynamikę i eliminuje część luzu mechanicznego. Wytwarza jednak ciepło i wymaga dokładnego systemu pomiarowego, chłodzenia oraz czystości. Nie jest bezobsługowy ani niezniszczalny.
Przy zakupie używanej DMF linear należy sprawdzić układ pomiarowy, chłodzenie, magnesy, prowadnice i parametry napędu. Diagnoza różni się od klasycznej śruby. Modernizacja sterownika musi zachować charakterystykę oraz funkcje bezpieczeństwa osi.
WEMAS VZG 65-5A
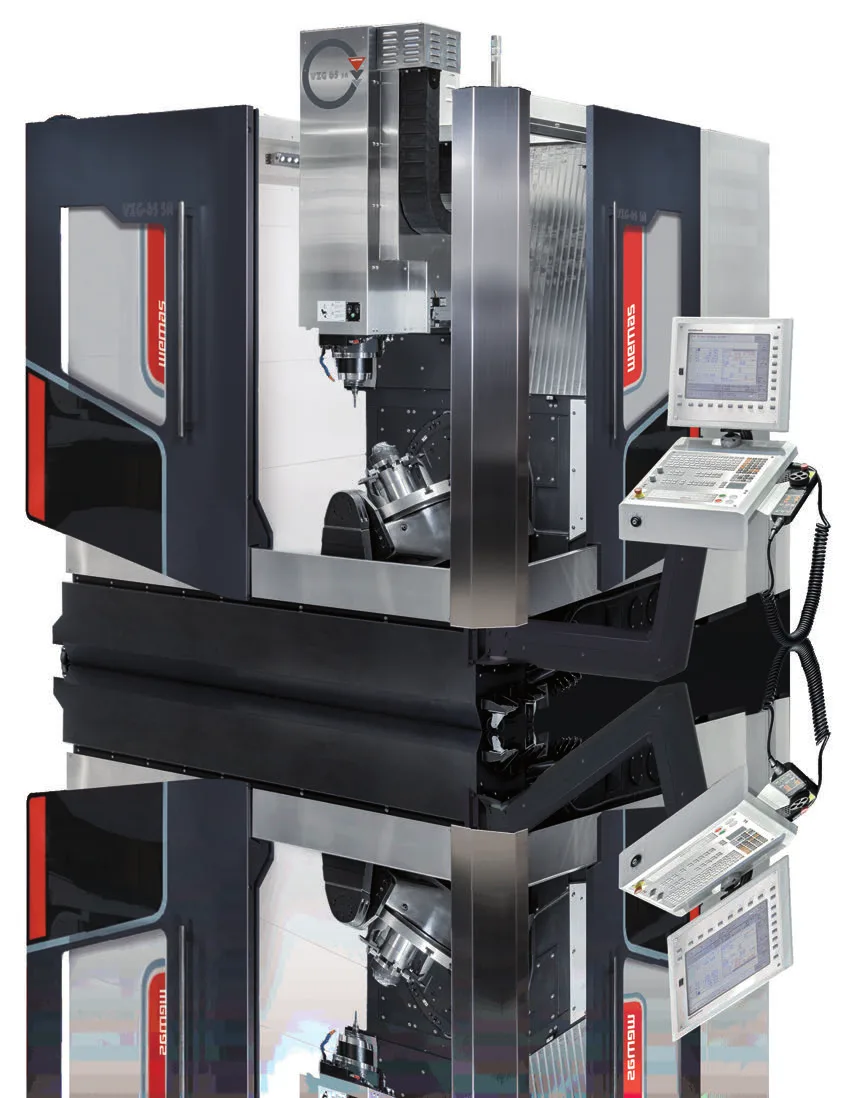
VZG 65-5A Generation II jest pięcioosiowym centrum z mocno użebrowanym korpusem żeliwnym. Producent podaje skoki około 620 × 520 × 460 mm, stół o średnicy 650 mm, magazyn 48 pozycji z opcjami 60/120 oraz masę maszyny około 8500 kg. Standardowym sterowaniem jest Heidenhain TNC 640, a opcją Siemens 840D sl.
Wrzeciono może używać SK40 lub HSK63A, a opcjonalne prędkości sięgają 15 000–24 000 obr./min. Stół uchylno-obrotowy umożliwia 3+2 i pięć osi. Kompaktowa obwiednia części jest ceną za redukcję mocowań.
Uchylny stół VZG
Osie A/C lub B/C — zależnie od przyjętej nomenklatury — zmieniają orientację detalu. Ciężar części działa na łożyska stołu i zmienia moment wraz z kątem. Maksymalna średnica przy zerze nie oznacza pełnego obrotu w każdym pochyleniu. Uchwyt i detal zakreślają złożoną obwiednię.
W 3+2 stół ustawia pozycję i zostaje zaciśnięty. W pięciu osiach porusza się podczas skrawania. Druga praca wymaga większej dynamiki, kalibracji i postprocesora. Dla ciężkiego zgrubienia indeksowanie jest często stabilniejsze.
Różnica skali
DMC ma około metr X i klasyczny stół. DMF rozciąga proces do około 2,5 m. VZG ma mniejszy X, ale obraca część w dwóch osiach. Porównanie wyłącznie po objętości prostopadłościanu jest bezsensowne, ponieważ pięcioosiowa obwiednia zmienia się z kątem.
Długa część na DMF może być obrabiana po wielu pozycjach kolumny, lecz jej druga strona nadal wymaga obrotu. Mała złożona część na VZG może zostać zakończona w jednym mocowaniu. DMC jest środkiem dla klasycznych zadań trzyosiowych.
Pętla siły DMC
Siła przechodzi przez wrzeciono, głowicę, kolumnę, podstawę, stół i mocowanie. Przy stole na końcu skoku zmienia się rozkład obciążenia prowadnic. Dla długiej płyty trzeba sprawdzić planowanie w kilku położeniach.
Prostota ułatwia diagnozę. Błąd wymiaru można wiązać z osią, wrzecionem, mocowaniem lub temperaturą bez dodatkowych osi obrotowych. Jest to zaleta w warsztacie o ograniczonych kompetencjach pięcioosiowych.
Pętla siły DMF
Kolumna porusza się wzdłuż stołu, a część pozostaje nieruchoma. Siła zamyka się lokalnie przez głowicę, kolumnę, prowadnice wzdłużne, podstawę i stół. Długi fundament musi być stabilny. Nierówne podparcie może zmieniać geometrię wraz z X.
Ruchoma kolumna redukuje problem przyspieszania ciężkiego detalu, ale sama jest dużą masą. Napęd liniowy zapewnia dynamikę, której nie należy utożsamiać z brakiem drgań podczas skrawania. Narzędzie i głowica nadal mają wysięg.
Pętla siły VZG
Stół uchylno-obrotowy wprowadza dodatkowe łożyska i zaciski między detalem a podstawą. Przy poprawnym zacisku jest sztywny dla swojej klasy, lecz moment od wysokiej części rośnie z odległością od osi. Głowica i wrzeciono pracują w zwartej przestrzeni.
Obróbka pięciu stron zmniejsza błędy mocowania, ale dodaje błędy kinematyczne osi obrotowych. Proces dokładności musi obejmować pivot, TCP i termikę stołu.
Stożek i wrzeciono
DMC 1035 V eco często występuje ze stożkiem 40 i wrzecionem uniwersalnym. DMF może mieć różne wrzeciona oraz głowice zależne od generacji. VZG oferuje SK40 lub HSK63A i szeroki zakres obrotów. Interfejs dobiera się do narzędzi i obciążenia.
HSK ma kontakt stożkowo-czołowy i dobrą pracę przy wysokich obrotach, ale wymaga czystości oraz właściwego zacisku. SK/BT40 jest powszechny i ekonomiczny. Nie należy zmieniać ekosystemu oprawek bez policzenia całego magazynu, presettera i zapasu.
Magazyn
DMC eco ma magazyn dopasowany do standardowej produkcji. DMF długich części może potrzebować dużej liczby wierteł i długich oprawek. VZG ma 48 miejsc standardowo i opcje do 120, co wspiera różnorodne części oraz automatyzację.
Pojemność nominalna maleje przy narzędziach ponadgabarytowych. Długi frez potrzebny na pięciu osiach może blokować gniazda. Każdy magazyn ma limit momentu od masy narzędzia, którego nie opisuje sama masa.
Mocowanie na DMC
Imadła, płyty i system punktu zerowego są naturalne. Długi stół można podzielić na kilka stanowisk. Należy zachować przestrzeń na sondę, łapy i drogę wiórów. Wysokie imadło zwiększa ramię siły.
Przy wielu częściach program powinien identyfikować każdą bazę i możliwość pominięcia pustego stanowiska. Kopiowanie offsetów bez kontroli zwiększa ryzyko obróbki poza częścią.
Mocowanie na DMF
Długa belka wymaga podparcia w wielu punktach bez przesztywnienia. Uwalnianie naprężeń może powodować wygięcie po usunięciu materiału. Kolejność operacji powinna być symetryczna, a wykańczanie wykonane po stabilizacji.
Przy pracy wahadłowej oba przyrządy muszą mieścić się w strefach. Przegroda nie może być traktowana jako powierzchnia mocująca. Operator potrzebuje urządzeń podnoszących, ponieważ długi detal jest trudny do bezpiecznego ustawienia.
Mocowanie na VZG
Uchwyt powinien być niski i umożliwiać dostęp do pięciu stron. Imadło o dużym korpusie może zasłonić więcej niż sama część. System punktu zerowego skraca zmianę, ale dodaje wysokość nad stołem i zmniejsza obwiednię przy pochyleniu.
Środek masy powinien być blisko osi. Niesymetryczny detal ogranicza przyspieszenie C i zwiększa obciążenie A/B. CAM musi zawierać dokładny uchwyt, nie walec zastępczy.
CAM trzyosiowy, długie X i pięć osi
DMC wymaga klasycznego postprocesora trzyosiowego. DMF potrzebuje dokładnych pozycji bezpiecznych, limitów długiej osi i ewentualnej głowicy lub stref. VZG wymaga odwrotnej kinematyki, TCP, limitów osi, rewind i zarządzania osobliwościami.
Rosnąca liczba osi zwiększa wymagania, ale nawet trzyosiowy post może być błędny w funkcjach M. Każdy wynik symuluje się po postprocesorze. Na DMF ważny jest model całej kolumny, na VZG stół w ruchu.
Kalibracja pięciu osi
Producent WEMAS podkreśla potrzebę regularnej kalibracji i oferuje system automatycznego pomiaru. Sonda oraz kula wzorcowa określają relację osi liniowych i obrotowych. Korekcje trafiają do sterowania. Procedura trwa krótko, ale wynik zależy od czystego wzorca, temperatury i właściwej długości sondy.
Kalibracja nie zastępuje pomiaru części. Potwierdza model kinematyczny. Po kolizji, relokacji, serwisie stołu lub istotnej zmianie temperatury należy ją powtórzyć i wykonać artefakt skrawany.
Termika DMC i DMF
DMC nagrzewa wrzeciono, śruby i stół. DMF ma długą oś oraz potencjalnie napęd liniowy, którego ciepło musi być kontrolowane. Gradient na długości 2,5 m może powodować większy błąd absolutny niż w zwartej maszynie.
Rozgrzewka powinna objąć pełny zakres roboczy. Pomiar tylko w centrum stołu nie pokazuje dryfu końców. Dla długiej części temperatura materiału oraz hali jest elementem tolerancji.
Termika VZG
W pięciu osiach błąd termiczny punktu pivotu przenosi się na końcówkę narzędzia zależnie od kąta. Stół, wrzeciono i osie nagrzewają się różnie. Wysokie obroty dla HSK63A mogą szybko zmienić długość wrzeciona.
Proces wymaga kalibracji po rozgrzewce i kontroli artefaktu. Kompensacja modelowa pomaga, ale nie przewiduje temperatury nietypowo ciężkiego detalu ani chłodziwa spływającego na jedną stronę stołu.
Wióry
DMC gromadzi wióry na poziomym detalu. DMF ma dużą komorę i długi transport, a praca w dwóch strefach wymaga równomiernego płukania. VZG obraca część, co może pomagać w opróżnianiu kieszeni, ale wióry trafiają w szczeliny stołu uchylnego.
Osie obrotowe wymagają szczególnej ochrony uszczelnień. Przed pochyleniem warto usunąć skupisko wiórów, aby nie zostało wciągnięte. Dla pracy bez nadzoru potrzebne są czujniki przepływu i przenośnika.
Sterowanie
DMC eco i historyczny DMF występują z Siemens lub Heidenhain zależnie od wersji. VZG standardowo używa TNC 640, opcjonalnie Siemens 840D sl. Wybór wpływa na cykle, post, szkolenie, pomiar i serwis. Taka sama mechanika z innym sterowaniem jest innym systemem produkcyjnym.
Przy zakupie używanym należy sprawdzić licencje, pamięć, kopie, stan nośników i zgodność napędów. Retrofit jest szczególnie złożony przy osi liniowej i pięciu osiach, ponieważ wymaga odtworzenia regulacji oraz funkcji bezpieczeństwa.
Automatyzacja
DMC można obsługiwać robotem przy imadle lub palecie. DMF korzysta z pracy wahadłowej, dużych urządzeń załadunkowych i automatyzacji długich części. VZG jest oferowany z magazynem do 120 narzędzi, paletami i robotem, co tworzy kompaktową komórkę pięcioosiową.
Automatyzacja musi uwzględniać masę oraz orientację. Na VZG paleta powinna powtarzalnie ustawić środek masy. Na DMF suwnica i operator mogą nadal być najlepszym rozwiązaniem dla pojedynczych ciężkich belek.
Odbiór
DMC odbiera się na artefakcie trzyosiowym w kilku położeniach stołu. DMF wymaga testu na początku, środku i końcu X oraz kontroli przegrody, jeśli występuje. VZG potrzebuje artefaktu pięcioosiowego, kalibracji i cech wykonanych pod różnymi kątami.
Każda próba powinna używać reprezentatywnego narzędzia i materiału. Pomiar bez obciążenia nie ujawnia różnic pętli siły. Kryteria obejmują czas, wymiar, geometrię, powierzchnię i powtarzalność po rozgrzaniu.
Zakup używany
DMC 1035 V eco należy sprawdzić pod kątem wrzeciona, prowadnic, śrub, ATC i elektroniki. DMF 250 linear dodatkowo pod kątem napędu liniowego, systemu pomiarowego, głowicy i geometrii długiej osi. VZG wymaga kontroli stołu obrotowego, kalibracji, HSK/SK, magazynu i opcji pięcioosiowych.
Pełna kopia parametrów i PLC jest obowiązkowa. Po relokacji wykonuje się posadowienie, geometrię i artefakt. Przy maszynie pięcioosiowej sam laser liniowy nie wystarcza; potrzebna jest relacja osi obrotowych.
Koszt ryzyka należy przypisać do konkretnych zespołów. W DMC typowe elementy osi i wrzeciona są względnie proste do oceny. W DMF napęd liniowy, długa osłona teleskopowa i głowica mogą wymagać specjalistycznego serwisu. W VZG najdroższe ryzyko tworzą stół uchylno-obrotowy, enkodery, zaciski i kalibracja. Oferta używanej maszyny powinna obejmować próbę tych zespołów, dostępność części i czas reakcji serwisu, a nie tylko ogólną gwarancję rozruchową.
Orientacyjne ceny poszczególnych wersji
Kwoty są orientacyjnymi cenami netto używanych obrabiarek, przeliczonymi na złote bez transportu, demontażu, uruchomienia, oprzyrządowania i remontu. Przedziały dotyczą sprawnych maszyn możliwych do sprawdzenia pod prądem; egzemplarz uszkodzony albo po pełnym remoncie należy wyceniać osobno.
| Model i generacja | Realistyczny przedział netto | Najważniejsze czynniki ceny |
|---|---|---|
| DMG DMC 1035 V eco, około 2007–2012 | 70–155 tys. zł | sterowanie, rok, godziny wrzeciona, sonda, transporter i geometria |
| Deckel Maho DMF 250 linear, około 2004–2007, trzy osie | 260–480 tys. zł | stan napędu liniowego, HSK/SK, magazyn, wymienione wrzeciono, liczba godzin |
| Deckel Maho DMF 250 linear, pięć osi lub bogate wyposażenie | 430–700 tys. zł | głowica B, stół obrotowy, TSC, sonda, magazyn i stan pomiarów bezpośrednich |
| DMG MORI DMF 260/7, około 2011–2015, konfiguracja pięcioosiowa | 720–980 tys. zł | wrzeciono, stół C, magazyn 60/120, sterowanie, przegroda i dokumentacja geometrii |
| DMG MORI DMF 260/7, około 2016–2020, mały przebieg i bogate opcje | 900 tys.–1,25 mln zł | 15 000 obr./min, TNC 640 lub 840D sl, 40 bar, sonda i udokumentowany serwis |
| WEMAS VZG 65-5A, około 2014, pierwsza generacja | 115–170 tys. zł | godziny wrzeciona, TNC 530i, stół Ø500, sonda i stan kinematyki |
| WEMAS VZG 65-5A II, nowsze egzemplarze | 190–330 tys. zł | TNC 640, wrzeciono 15–24 tys. obr./min, magazyn 48–120 i automatyzacja |
Zakres DMC opiera się między innymi na ofertach 16 000, 26 500, 34 000 i 35 500 euro, ale najtańsza sztuka nie wyznacza kosztu uruchomionego stanowiska. Dla WEMAS pierwszej generacji widoczne są ceny aukcyjne 27 000–30 000 euro oraz oferta 38 900 euro. DMF 260 występuje znacznie rzadziej: aktualne amerykańskie oferty maszyn z 2011 roku wynoszą około 199 500–244 500 dolarów, dlatego przedział dla DMF 260/7 ma niższą pewność niż dla DMC. Wersja /11, stół FD albo remont fabryczny wymagają oddzielnej wyceny i nie powinny być wtłaczane w zakres /7.
Kiedy wybrać którą architekturę
DMC 1035 V jest właściwe dla klasycznych części do około metra, umiarkowanego kosztu i prostego procesu. DMF 250 linear dla długich belek, płyt i wielu stanowisk w osi X. VZG 65-5A dla złożonych części, których pięć stron warto zakończyć w jednym mocowaniu.
Jeżeli firma dopiero buduje kompetencje CAM, DMC ma najniższy próg. DMF wymaga logistyki długich części i kontroli geometrii. VZG wymaga dojrzałego postprocesora, symulacji oraz kalibracji. Koszt kompetencji jest równie realny jak cena maszyny.
Checklista wyboru
- Narysuj część i wszystkie orientacje, nie tylko prostopadłościan skoków.
- Potwierdź dokładną generację, sterowanie, wrzeciono i opcje.
- Policz masę, środek ciężkości i moment na stole.
- Dla DMF sprawdź geometrię na całej długości oraz napęd liniowy.
- Dla VZG sprawdź obwiednię przy skrajnych kątach.
- Dobierz stożek i obroty do rzeczywistych narzędzi.
- Policz magazyn po narzędziach ponadgabarytowych.
- Kwalifikuj post i symulację dla dokładnej kinematyki.
- Zdefiniuj termiczną rozgrzewkę oraz artefakt.
- Sprawdź wióry, filtrację i ochronę osi obrotowych.
- Zaplanuj załadunek, przegrodę lub palety zgodnie z procesem.
- Odbierz maszynę na własnym materiale w całym używanym polu.
Podsumowanie
DMC 1035 V eco, DMF 250 linear i VZG 65-5A nie tworzą prostej drabiny od słabszej do lepszej maszyny. DMC jest uniwersalnym VMC, DMF specjalistą od długości, a VZG od orientacji i konsolidacji mocowań. Ich przewagi wynikają z architektury, nie samej liczby osi.
Dobry wybór zaczyna się od geometrii oraz przepływu części. Jeśli problemem są trzy klasyczne osie, DMC jest najprostsze. Jeśli długość, ruchoma kolumna DMF usuwa konieczność przesuwania ciężkiego detalu. Jeśli błędy kolejnych zamocowań, VZG zamyka pięć stron — pod warunkiem kompetentnego CAM, kalibracji i mocowania.
Materiały powiązane
Źródła
- DMG MORI — aktualna rodzina DMF
- DMG MORI — przegląd pionowych centrów
- DMG MORI — karta rodziny DMF 180/7, 260/7, 260/11 i 360/11
- Axel Machines — karta konkretnego DMF 260/7 z 2015 roku
- Werktuigen — DMC 1035 V eco z 2010 roku
- MMI Direct — używany DMF 260 z 2011 roku
- Machineseeker — WEMAS VZG 65-5A z 2014 roku
- WEMAS — VZG 65-5A Generation II
- WEMAS — karta rodziny VZG 65-5A/72-5A