
Streszczenie
Między otwartym routerem Genmitsu i pełnowymiarowym centrum produkcyjnym istnieje kilka wyraźnie różnych klas maszyn. Langmuir MR-1 jest samodzielnie montowaną frezarką bramową z podstawą wypełnianą betonem i wrzecionem serwo 2,5 kW. Tormach 770M/MX i 1100M/MX są kompaktowymi frezarkami kolumnowymi z własnym sterowaniem PathPilot i modułowym wyposażeniem. SYIL X5 ma już architekturę pionowego centrum: mineralny odlew, BT30, serwonapędy i 16-pozycyjny magazyn. Haas Mini Mill jest przemysłowym centrum ze stożkiem 40 i sterowaniem wspólnym z większymi Haasami.
Nie są to cztery stopnie jednej liniowej skali. MR-1 daje duże pole i zdolność do stali za cenę montażu, ręcznej zmiany narzędzia i otwartej konstrukcji. Tormach upraszcza wejście przez jednofazowe zasilanie i ekosystem akcesoriów. X5 oferuje szybkość, ATC i przemysłowe sterowanie, ale wymaga zasilania trójfazowego, sprężonego powietrza i pełnego wdrożenia. Mini Mill ma dojrzały serwis i integrację, lecz kosztuje oraz zajmuje więcej niż sam „mały rozmiar” sugeruje. Wybór powinien wynikać z materiału, serii, tolerancji i liczby interwencji operatora.
Dlaczego potrzebna jest osobna klasa między routerem i VMC
Router 3018 albo 4040 potrafi usuwać aluminium, lecz ma lekką pętlę siły, wrzeciono wysokoobrotowe, otwartą pętlę krokową i zwykle ręczną wymianę narzędzia. Przemysłowe VMC ma masę liczona w tonach, zamkniętą obudowę, magazyn, chłodziwo i serwa. Pomiędzy nimi istnieją maszyny, które potrafią produktywnie skrawać metal, ale zachowują część kompromisów warsztatowego sprzętu.
Najważniejsze jest rozdzielenie zdolności materiałowej od zdolności produkcyjnej. Maszyna może wykonać kieszeń w stali i jednocześnie nie nadawać się do serii z sześcioma narzędziami, kontrolowanym chłodziwem i powtarzalnym taktem. Z kolei małe VMC może mieć mniejsze pole niż duży router, lecz znacznie szybciej kończyć skomplikowaną część dzięki ATC, sztywności i osłonom.
Cztery architektury
MR-1 wykorzystuje bramę nad stołem osadzonym w stalowej podstawie wzmacnianej betonem. Tormach ma klasyczny stół krzyżowy i kolumnę, ale zachowuje warsztatową modułowość. SYIL X5 jest zwartym centrum pionowym na odlewie mineralnym z szybkoobrotowym BT30. Haas Mini Mill używa przemysłowej podstawy, stożka 40 i pełnej obudowy przygotowanej do typowego środowiska produkcyjnego.
Architektura określa drogę siły, sposób spływu wiórów, łatwość osłonięcia, dostęp do przedmiotu i wymagania instalacyjne. Duży stół bramowy jest atrakcyjny dla płyt, lecz długi element prowadzący i otwarta strefa utrudniają kontrolę mgły. Mała kolumna zmniejsza obwiednię i daje bardziej zamkniętą pętlę, ale ogranicza odległość od wrzeciona do stołu.
Langmuir MR-1: metalowa frezarka bramowa
MR-1 ma skoki około 584 × 554 × 155 mm, stół około 508 × 514 mm i dopuszczalne obciążenie 136 kg. Producent podaje maksymalny obrys przedmiotu większy od stołu, około 787 × 940 mm, jeżeli sposób mocowania i przejazdy pozwalają. Prowadnice X/Y mają rozmiar 20 mm, napęd wykorzystuje śruby kulowe C7, a oś Z prowadnice 15 mm i śrubę trapezową z kasowaniem luzu.
Maszyna waży około 340–410 kg zależnie od opcji. Istotną częścią konstrukcji jest beton w podstawie, kupowany i zalewany przez użytkownika. Zapewnia masę i tłumienie, lecz wynik zależy od prawidłowego montażu, przygotowania mieszanki i ustawienia prowadnic. To nie jest urządzenie, które po zdjęciu z palety ma automatycznie geometrię centrum fabrycznego.
Wrzeciono MR-1
Wrzeciono wykorzystuje serwomotor prądu przemiennego z enkoderem i napęd pasowy. Przy zasilaniu 240 V producent podaje około 3,4 hp, czyli 2,5 kW, zakres 0–8000 obr./min i stożek ISO-ER20. Niski zakres oraz sprzężenie prędkości odróżniają je od typowego routera 18–24 tys. obr./min, który ma mały moment przy wierceniu i większych frezach.
ER20 pozwala mocować narzędzia do średnicy 12,7 mm, ale nie jest automatycznym stożkiem narzędziowym. Każda zmiana wymaga ręcznego odkręcenia nakrętki, oczyszczenia tulei i ponownego pomiaru długości. Dla części z jednym lub dwoma narzędziami jest to akceptowalne. Dla programu z planowaniem, trzema frezami, nawiertakiem, wiertłem, gwintownikiem i fazownikiem czas obsługi dominuje nad różnicą w posuwie.
Co oznacza samodzielny montaż MR-1
Użytkownik składa konstrukcję, zalewa podstawę, ustawia współpłaszczyznowość prowadnic, reguluje prostopadłość i planuje stół w ruchu maszyny. Producent dostarcza przyrząd do sprawdzania współpłaszczyznowości oraz procedury. Zaletą jest możliwość poznania i korekcji geometrii. Wadą – zależność wyniku od kompetencji montażu oraz brak jednego fabrycznego stanu dla wszystkich egzemplarzy.
Po każdej większej zmianie trzeba powtórzyć pomiary: prostoliniowość, prostopadłość X/Y, tram wrzeciona, luz nawrotny i powtarzalność bazowania. Splanowanie stołu usuwa lokalny błąd wysokości względem XY, lecz nie prostuje osi Z. Jeżeli Z jest pochylona, frez planujący zostawi wzór i stopień przy kolejnych przejściach.
Tormach 770M i 770MX
770M ma skoki około 356 × 191 × 337 mm, stół 660 × 203 mm, wrzeciono R8 o mocy około 1,1 kW i maksymalnie 10 000 obr./min. Zasilanie jednofazowe 115 V obniża próg instalacyjny. Maszyna używa silników krokowych i PathPilot. Jest większa i sztywniejsza od routera, ale nadal nie ma masy, serw i stożka typowych dla przemysłowego VMC.
770MX rozwija tę platformę przez bardziej zintegrowane wyposażenie i jest pozycjonowana bliżej małego centrum. Przy porównaniu trzeba sprawdzać bieżącą rewizję: wyposażenie, kompatybilność akcesoriów i warianty sprzedawane przed oraz po zmianach rocznikowych mogą się różnić. Nazwa rodziny nie zwalnia z potwierdzenia numeru seryjnego w instrukcji części.
Tormach 1100M i 1100MX
1100M zwiększa pole do około 457 × 279 × 413 mm i moc wrzeciona do około 1,5 kW, zachowując warsztatowy charakter. Maksymalne obroty 7500 obr./min są niższe niż w 770M, ale większe pole i zdolność do cięższej pracy mogą mieć większą wartość. Wersja MX dodaje funkcje i komponenty potrzebne przy bardziej intensywnym użytkowaniu.
Wybór 770 kontra 1100 nie jest prostą decyzją „mniejszy–większy”. 770 korzysta z wyższych obrotów przy małych narzędziach, a 1100 daje większą obwiednię i stół. Jeżeli 90 procent części mieści się w 770, większa maszyna może tylko zajmować miejsce. Jeżeli trzeba stale przestawiać długą płytę, mniejsze pole tworzy błąd baz i dodatkową pracę.
PathPilot i ekosystem Tormach
PathPilot zapewnia interfejs sterowania, podgląd programu, sondowanie i obsługę akcesoriów w spójnym środowisku. Atutem Tormacha jest modułowość: automatyczny zmieniacz narzędzi, power drawbar, czwarta oś, sonda, chłodziwo i RapidTurn mogą rozbudować stanowisko. Ta sama cecha utrudnia porównanie cen, ponieważ maszyna bazowa i kompletna cela to różne zakupy.
Opcja nie zawsze jest równoważna fabrycznie zintegrowanemu zespołowi VMC. ATC potrzebuje czystych oprawek, poprawnego ciśnienia i niezawodnego pomiaru. Dodanie wielu modułów zwiększa liczbę interfejsów oraz procedur utrzymania. Należy policzyć docelową konfigurację przed wyborem korpusu, a nie zakładać, że późniejsza rozbudowa zawsze będzie najtańsza.
SYIL X5: już pełne centrum pionowe
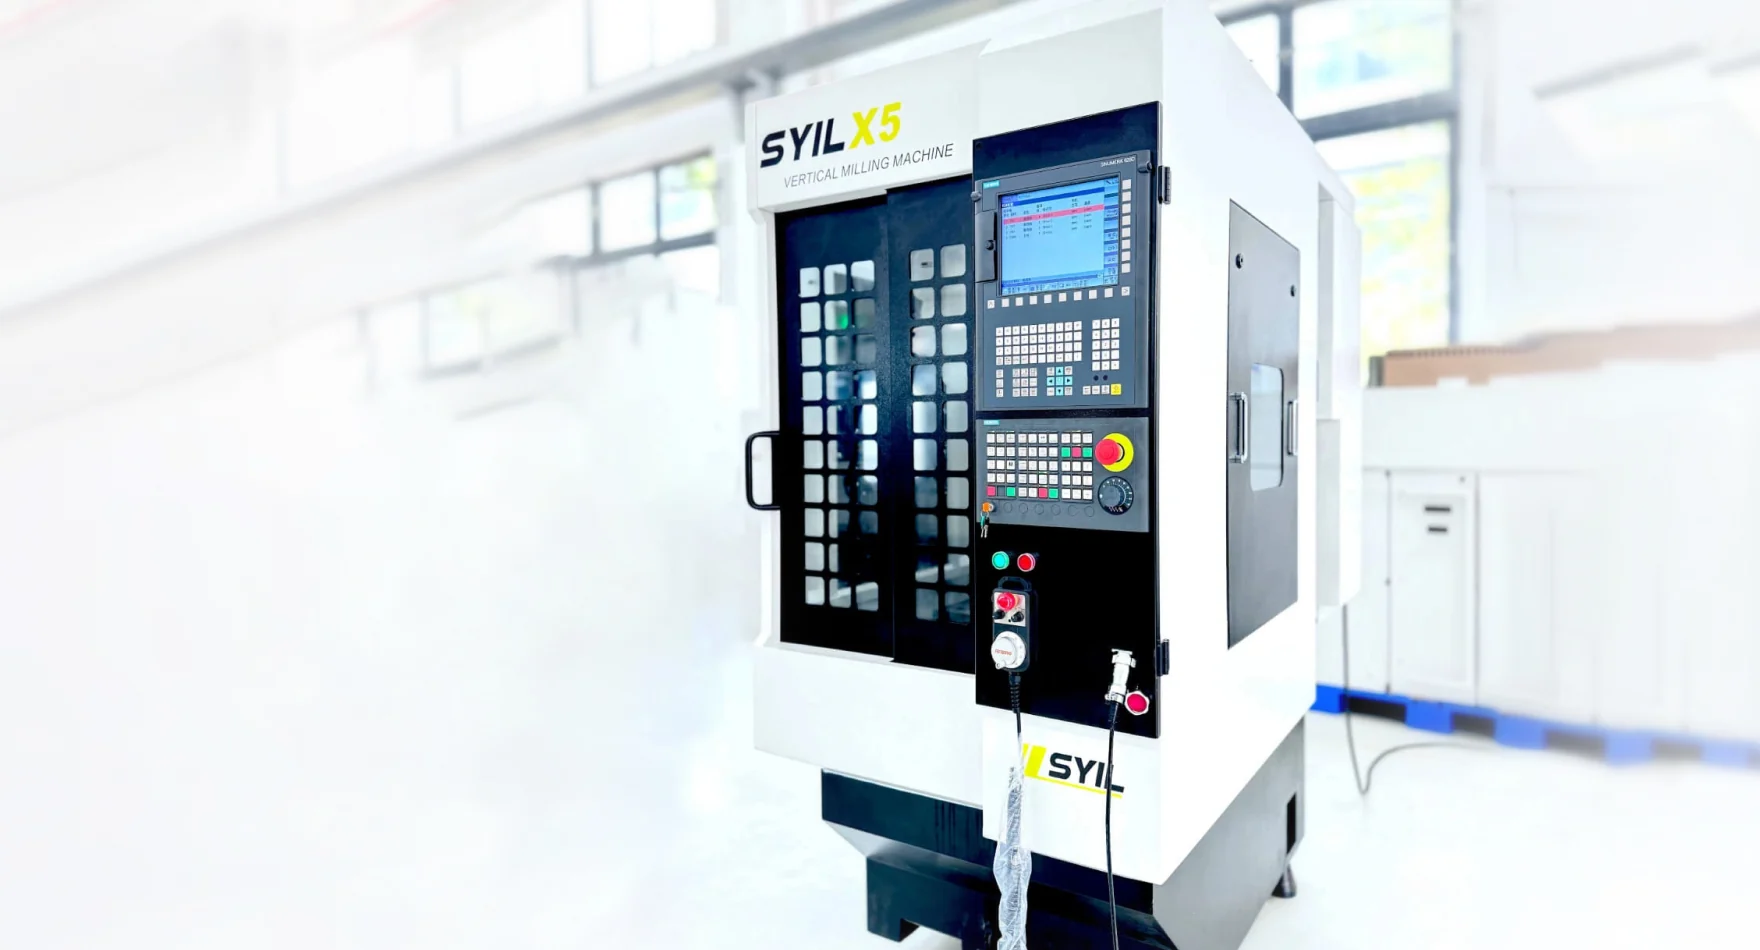
X5 ma skoki 300 × 260 × 300 mm, stół 560 × 260 mm i dopuszczalne obciążenie 150 kg. Wrzeciono BT30 osiąga 20 000 obr./min i jest napędzane bezpośrednio. Magazyn ma 16 pozycji, producent podaje czas narzędzie–narzędzie około jednej sekundy. Szybkie przejazdy sięgają 30 m/min, a posuw skrawania 10 m/min.
Podstawa jest odlewem mineralnym Schneeberger, a prowadnice liniowe pochodzą w deklarowanej konfiguracji od THK. Maszyna waży około 2180 kg mimo szerokości około jednego metra. Ta masa pokazuje różnicę klasy wobec MR-1 i Tormacha, ale rodzi wymagania: transport, posadzka, wysokość 2360 mm, zasilanie trójfazowe 380 V, sprężone powietrze i odbiór chłodziwa.
Sterowanie i warianty X5
X5 jest oferowany z przemysłowym sterowaniem, zależnie od rynku między innymi Siemens SINUMERIK 828D albo Syntec. Wersje różnią się mocą wrzeciona, napędami, interfejsem, opcjami i ceną. Program przygotowany dla jednej konfiguracji wymaga postprocesora uwzględniającego dokładne sterowanie oraz zestaw funkcji.
BT30 i ATC umożliwiają serię bez ręcznych zmian, ale 16 gniazd szybko się zapełnia. Sonda, frez do planowania, narzędzia zgrubne i wykańczające, wiertła oraz fazownik muszą być policzone na etapie procesu. Dla elastycznej produkcji przydaje się standardowy zestaw pozostający w magazynie oraz kilka miejsc rezerwowych.
Haas Mini Mill
Mini Mill ma skoki około 406 × 356 × 381 mm w obecnej rodzinie i używa stożka 40. Zależnie od wariantu wrzeciono pracuje w zakresie 6000–15 000 obr./min, a magazyn mieści od 10 do 31 narzędzi. Seria obejmuje Mini Mill, Super Mini Mill oraz wersję edukacyjną. Ten sam interfejs sterowania występuje w większych maszynach Haas, co ułatwia przenoszenie operatorów i programów.
Stożek 40 daje większą oprawkę i zdolność do cięższych narzędzi niż BT30 lub R8, ale zwiększa masę zmienianą przez magazyn. Mini Mill jest zwarta w sensie przemysłowym, nie biurkowym. Potrzebuje odpowiedniego transportu, miejsca serwisowego, chłodziwa, powietrza oraz odprowadzenia mgły. Cena katalogowa opcji jest przejrzysta na wielu rynkach, lecz całkowity koszt nadal obejmuje narzędzia i instalację.
Super Mini Mill i CM-1
Super Mini Mill rozwija prędkość i magazyn dla produkcji z wieloma krótkimi operacjami. Nie należy mylić jej z CM-1. Haas Compact Mill CM-1 ma stożek 20, skoki około 305 × 254 × 356 mm oraz wrzeciona 30 000 lub 50 000 obr./min. Jest przeznaczona do małych precyzyjnych części, narzędzi o małej średnicy, zastosowań medycznych, elektronicznych i zegarmistrzowskich.
CM-1 nie jest „jeszcze mniejszą Mini Mill” do ciężkiej stali. Wysokie obroty i mały stożek tworzą inną domenę procesu. Mini Mill jest bardziej uniwersalnym pierwszym VMC, a CM-1 specjalistycznym centrum do drobnych cech. Porównanie po powierzchni podłogi bez uwzględnienia narzędzi prowadzi do złego wyboru.
Pętla siły: co zmienia masa i odlew
MR-1 reaguje siły przez bramę, stal i beton. Tormach przez kolumnę i stół krzyżowy o umiarkowanej masie. X5 i Mini Mill wykorzystują cięższe odlewy oraz przemysłowe zespoły. Większa masa pomaga w tłumieniu, lecz nie gwarantuje dobrej dynamiki. Rozmieszczenie materiału, przekrój kolumny, łożyska wrzeciona, prowadnice i sterowanie napędów są równie istotne.
Próba powinna używać narzędzia i materiału odpowiadającego produkcji. Dla freza 6 mm w aluminium różnice mogą być małe. Dla głowicy 50 mm w stali, długiego wiertła albo wykańczania cienkiej ścianki zachowanie się rozdzieli. Dane o maksymalnej sile osi nie opisują podatności całego układu.
Serwa, krokowce i utrata położenia
MR-1 i podstawowe Tormachy wykorzystują krokowce w osiach, podczas gdy X5 i Haas stosują przemysłowe serwonapędy. Krokowiec może być dokładny w granicach obciążenia, lecz otwarta pętla nie potwierdza wykonania każdego kroku. Zbyt duże przyspieszenie, kolizja albo zacięcie może przesunąć układ współrzędnych bez natychmiastowego alarmu.
Serwo mierzy położenie silnika lub osi i może zgłosić nadmierny błąd, ale nie widzi wszystkiego. Luźne mocowanie, ugięcie narzędzia i błąd termiczny pozostają poza samą pętlą. Zamknięte sprzężenie zwiększa diagnostykę i dynamikę, nie zastępuje pomiaru części.
Stożek i wymiana narzędzia
ER20 i R8 są tanie oraz łatwe w ręcznej obsłudze. BT30 i 40-taper są przeznaczone do automatycznej wymiany oraz powtarzalnego osadzania oprawki. Powtarzalność stożka ma znaczenie tylko wtedy, gdy powierzchnie są czyste, kołek zaciskowy właściwy, a siła zacisku kontrolowana. Wiór na stożku może zniszczyć powierzchnię i przesunąć ostrze.
ATC zmienia ekonomikę programu. Siedem narzędzi przestaje oznaczać siedem wizyt operatora, więc można rozdzielić zgrubienie, wykończenie i fazowanie bez kosztu ręcznej obsługi. Jednocześnie rośnie znaczenie tabeli długości, numeracji i detekcji złamania. Automatyzacja przenosi pracę z ręki do przygotowania danych.
Pole pracy i pozorna wielkość
MR-1 ma największe pole X/Y w tej grupie i może przyjmować płyty wystające poza stół. X5 jest najwęższa, ale ma duży ruch Z względem małego stołu. Mini Mill oferuje zbalansowaną obwiednię, a Tormach 770 najmniejszą szerokość Y. Liczba skoku nie opisuje dostępnej przestrzeni po zamontowaniu imadła, sondy i długiego narzędzia.
Należy przygotować model 3D strefy. Szczególnie ważna jest odległość nosa wrzeciona od stołu w obu skrajnych położeniach. Wysokie imadło poprawia dostęp boczny, lecz zjada Z. Czwarta oś może zmieścić się na stole, a jednocześnie pozostawić za mało miejsca na detal i narzędzie.
Obróbka aluminium
W aluminium ograniczeniem staje się często usuwanie wióra. Wysokie obroty X5 oraz szybszych Mini Mill pozwalają utrzymać właściwy posuw na ostrze małego freza. MR-1 ma 8000 obr./min, więc dla freza 3 mm musi używać niższego posuwu albo mniejszej liczby ostrzy. Duży moment pozwala za to pracować większym narzędziem.
Otwarta maszyna wymaga osłony i kontroli rozbryzgu. Nadmuch może usuwać wiór, ale tworzy aerozol i rozrzut. Zalewowe chłodziwo zwiększa wydajność, lecz wymaga szczelnej misy, filtracji i ochrony elektroniki. Pełne VMC ma przewagę systemową nawet wtedy, gdy sama moc skrawania jest podobna.
Obróbka stali
Stal wymaga momentu, sztywności, właściwej prędkości i stabilnego narzędzia. MR-1 ma oficjalne tabele startowe dla stali miękkiej i narzędziowej w stanie wyżarzonym, co potwierdza zamierzoną domenę. Nie jest to jednak gwarancja dla stali hartowanej, nierdzewnej albo tytanu przy tych samych parametrach. Tormach może produktywnie obrabiać stal małymi narzędziami i kontrolowanym zaangażowaniem.
X5 i Mini Mill dają większy margines dynamiczny i automatyczną zmianę, lecz nadal trzeba uwzględnić moment przy niskiej prędkości. Wysokoobrotowe 20 000 obr./min X5 nie oznacza, że pełna moc jest dostępna od zera. Wykres napędu, średnica freza i strategia adaptacyjna powinny zostać uzgodnione z rzeczywistym materiałem.
Chłodziwo, wióry i obudowa
MR-1 może być wyposażona w zalewowe chłodziwo, ale użytkownik odpowiada za montaż i utrzymanie strefy. Tormach oferuje obudowy i zestawy chłodziwa jako część ekosystemu. X5 i Mini Mill są projektowane jako zamknięte centra. Różnica wpływa na możliwość długiej pracy, czystość hali oraz bezpieczeństwo.
Pełna obudowa nie kończy problemu. Trzeba sprawdzić szczelność przy wysokim przepływie, pojemność zbiornika, dostęp do filtrów, drogę wiórów i odciąg mgły. Małe centrum może szybko wypełnić się objętościowym wiórem aluminiowym. Operator nie powinien otwierać drzwi i ręcznie usuwać wiórów między każdą częścią, jeśli maszyna ma pracować seryjnie.
Dokładność katalogowa i zdolność procesu
MR-1 publikuje wartości luzu, powtarzalności i błędu drogi, ale część z nich zakłada prawidłowy montaż i regulację. Tormach podaje rozdzielczość oraz parametry osi. X5 i Haas są odbierane w fabrycznie zintegrowanej konfiguracji. Żadna liczba nie jest tożsama z tolerancją gotowej części w całej obwiedni i przez osiem godzin.
Budżet obejmuje geometrię, termikę, bicie, oprawkę, narzędzie, mocowanie, siłę skrawania i pomiar. Dla tolerancji 0,02 mm nie wystarczy maszyna powtarzająca pozycję do kilku mikrometrów bez obciążenia. Trzeba wykonać serię próbną i policzyć rozrzut po rozgrzaniu.
Programowanie i postprocesor
Wszystkie maszyny przyjmują G-code, ale dialekty, cykle i zachowanie modalne różnią się. CutControl MR-1, PathPilot, SINUMERIK/Syntec i Haas Control potrzebują osobnych postprocesorów. Kod liniowy może wyglądać podobnie, lecz wymiana narzędzia, sonda, chłodziwo i cykle wiercenia nie są przenośne bez kwalifikacji.
Zakład powinien utrzymywać test postprocesora obejmujący łuki, płaszczyzny, korekcje, cykle, powrót bezpieczny, narzędzia i restart. Ręczna zmiana narzędzia wymaga kontrolowanego zatrzymania oraz ponownego pomiaru. ATC wymaga zgodności T, H, gniazda i kołka zaciskowego. Oba przepływy mają ryzyka, tylko w innych miejscach.
Instalacja i media
MR-1 potrzebuje 120 V dla maszyny oraz 240 V dla pełnej mocy wrzeciona, przy czym producent określa zasady wspólnego panelu zasilającego. Tormach 770M może pracować z jednofazowego 115 V, a 1100M wymaga mocniejszego zasilania jednofazowego. X5 potrzebuje trójfazowego 380 V i około 12 kVA, a także powietrza. Mini Mill zależnie od rynku i konfiguracji wymaga właściwej instalacji przemysłowej.
Napięcie to tylko część. Trzeba uwzględnić masę, szerokość drzwi, wysokość hali, wózek lub dźwig, poziomowanie, odpływ, sprężarkę, odciąg mgły i warunki serwisu. Samodzielnie składana maszyna zmniejsza koszt transportu, ale przenosi czas oraz ryzyko na użytkownika.
Bezpieczeństwo
Otwarte MR-1 i część konfiguracji Tormach wymagają kompletnej osłony dla wirującego narzędzia, wiórów i chłodziwa. Ekran z poliwęglanu musi być zamocowany i ustawiony tak, aby nie można było łatwo sięgnąć do strefy. Wyłącznik awaryjny powinien usuwać energię niebezpiecznego ruchu w zdefiniowany sposób, a nie tylko zatrzymywać program na komputerze.
Zamknięte X5 i Mini Mill mają blokowane drzwi, lecz tryby nastawcze nadal wymagają procedur. Ciężkie imadło i oprawka stwarzają ryzyko podczas ręcznego transportu. Mgła, hałas i ostre wióry pozostają zagrożeniami niezależnie od wielkości maszyny.
Produktywność i interwencje
Dla jednej części prototypowej ręczna zmiana narzędzia może kosztować kilka minut i nie mieć znaczenia. Dla stu części siedem zmian na sztukę oznacza setki interwencji. ATC zmniejsza pracę operatora, ale żeby maszyna działała bez nadzoru, trzeba także automatycznie zaciskać, dostarczać półfabrykat, kontrolować narzędzie i usuwać wióry.
Należy policzyć OEE na poziomie stanowiska: dostępność, wydajność i jakość. Tania maszyna wykorzystana przez właściciela do prototypów może mieć znakomitą ekonomię przy niskim formalnym OEE. Droższe centrum w produkcji musi utrzymywać wysoki czas wrzeciona i szybkie przezbrojenia, aby uzasadnić kapitał.
Pełny koszt wejścia
MR-1 wymaga betonu, montażu, komputera, osłony, chłodziwa, tulei, przyrządów i pomiaru. Tormach po dodaniu obudowy, power drawbar, ATC, sondy i chłodziwa może kosztować znacząco więcej niż korpus. X5 i Mini Mill wymagają transportu, mediów, oprawek ATC, kołków, sprężarki i profesjonalnego postprocesora.
Porównywać należy stanowiska wykonujące ten sam proces. Jeśli jedna maszyna potrzebuje operatora przy każdej zmianie, koszt pracy wchodzi do modelu. Jeżeli druga wymaga trójfazowego przyłącza i serwisu, ten koszt także wchodzi. Cena na stronie jest początkiem analizy, nie końcem.
Która maszyna dla jakiego użytkownika
MR-1 jest atrakcyjna dla świadomego konstruktora, który chce duże pole i prawdziwe skrawanie metalu, akceptuje montaż oraz ręczną obsługę. Tormach 770/1100 pasuje do laboratorium, prototypowni, szkoły i małej firmy potrzebującej spójnego ekosystemu oraz łatwego zasilania. X5 jest właściwa, gdy potrzebne są BT30, szybkie wrzeciono i ATC w bardzo wąskiej maszynie. Mini Mill jest racjonalna dla zakładu chcącego przemysłowego standardu, serwisu i wspólnego sterowania z większą flotą.
Żaden wybór nie jest uniwersalny. Duża aluminiowa płyta z dwoma narzędziami może faworyzować MR-1. Rodzina małych precyzyjnych części z dziesięcioma narzędziami – X5. Stalowe uchwyty w małej serii – Tormach lub Mini Mill zależnie od taktu. Powtarzalna produkcja z robotem zwykle przesuwa przewagę ku pełnemu VMC.
Checklista porównania
- Zapisz największy przedmiot razem z uchwytem i najdłuższą oprawką.
- Policz narzędzia w typowym programie i ręczne interwencje na serię.
- Porównaj moment przy używanych obrotach, nie moc szczytową.
- Sprawdź stożek, dostępne oprawki, maksymalną masę i średnicę narzędzia.
- Oceń prowadnice, napęd osi i sposób wykrywania utraty położenia.
- Uwzględnij obudowę, chłodziwo, filtrację, mgłę oraz transport wiórów.
- Zweryfikuj prąd, fazy, powietrze, masę, wysokość i szerokość transportową.
- Ustal zakres montażu, poziomowania i odbioru po stronie użytkownika.
- Wykonaj próbę w reprezentatywnym materiale, po rozgrzaniu i w serii.
- Zatwierdź postprocesor dla dokładnego sterowania i wyposażenia.
- Policz pełne stanowisko z sondą, uchwytem, narzędziami i szkoleniem.
- Sprawdź lokalny serwis, magazyn części i procedurę kopii parametrów.
Podsumowanie
MR-1, Tormach 770/1100, SYIL X5 i Haas Mini Mill pokazują, że przejście od routera do przemysłu nie ma jednego progu. MR-1 wzmacnia konstrukcję i wrzeciono, zachowując ręczną obsługę. Tormach buduje modułowy system warsztatowy. X5 pakuje przemysłowe funkcje w metr szerokości, a Mini Mill przenosi standard pełnego VMC do zwartej obwiedni.
Najważniejszą granicą nie jest możliwość skrawania stali, lecz zdolność do wykonania całego procesu: ustawienia, kolejnych narzędzi, kontroli chłodziwa, utrzymania geometrii i powtarzania części bez ciągłej interwencji. Dobrze dobrana maszyna jest najtańsza dla swojej pracy. Źle dobrana może być albo kosztownym routerem, albo niewykorzystanym centrum produkcyjnym.
Ceny nowych maszyn i pakietów
Ta grupa ma wyjątkowo dobre dane cenowe, ponieważ Langmuir, Tormach, SYIL i Haas publikują ceny lub konfiguratory. Kwoty USD są cenami producenta w USA; przedział w złotych jest orientacyjnym kosztem netto samego urządzenia lub pakietu przed polskim VAT, transportem międzynarodowym, odprawą, dostosowaniem instalacji i uruchomieniem.
| Model i konfiguracja | Cena producenta | Orientacyjnie w zł netto przed logistyką |
|---|---|---|
| Langmuir MR-1, maszyna bazowa | 5195 USD | 19–22 tys. zł |
| MR-1 Advanced, zestaw do pracy | 8350,90 USD | 31–35 tys. zł |
| MR-1 Advanced z montażem fabrycznym | 10 845,90 USD | 40–46 tys. zł |
| Tormach 770MX, baza | 20 295 USD | 75–86 tys. zł |
| Tormach 770MX z pakietem opcji | 26 497–35 137 USD | 98–149 tys. zł |
| Tormach 1100MX, baza | 23 995 USD | 89–102 tys. zł |
| Tormach 1100MX z pakietem opcji | 30 250–39 470 USD | 112–168 tys. zł |
| SYIL X5 | 35 895 USD | 133–153 tys. zł |
| Haas Mini Mill, maszyna | zależnie od rynku i opcji | około 180–290 tys. zł |
| Haas Mini Mill + Compact APL, pakiet europejski | 59 995 EUR promocyjnie; 68 975 EUR katalogowo | 259–297 tys. zł |
Źródła cen bazowych: konfigurator MR-1, cennik edukacyjny Tormach, cena SYIL X5 u dystrybutora oraz europejski pakiet Haas Mini Max. W przypadku importu koszt dostawy, odprawy i lokalnego serwisu może zmienić kolejność ekonomiczną maszyn.
Materiały powiązane
- Od plotera 3018 do przemysłowego centrum obróbkowego
- Genmitsu 3030-PROVer MAX i Ultra
- Mazak VC-Ez i QT-Ez: dostępniejsze centra pionowe i tokarki
Źródła
- Langmuir Systems — MR-1, dane techniczne i konfiguracja
- Langmuir Systems — budowa i wyposażenie MR-1
- Langmuir Systems — parametry startowe skrawania MR-1
- Tormach — oferta dla edukacji i porównanie 770/1100
- Tormach — specyfikacja 770M
- SYIL — X5, specyfikacja centrum BT30
- Haas Automation — rodzina Mini Mill
- Haas Automation — Compact Mill CM-1