
Streszczenie
Nabertherm NA 250/85 I jest piecem z wymuszonym obiegiem do około 850°C, dobrym do odpuszczania, starzenia i wyżarzania w szczelnej komorze. Portfolio producenta obejmuje także znacznie mniejsze piece N 7/H, N 11/H, N 11/HR i N 17/HR osiągające 1280°C oraz stanowisko KHS 17 łączące piec z osprzętem gazu ochronnego i kąpielą hartowniczą. Jest to niższy próg wejścia dla narzędziowni, laboratorium i małej produkcji, która obrabia pojedyncze narzędzia, próbki albo krótkie serie.
Mały piec nie jest miniaturową linią próżniową. Atmosfera w skrzynce gazowej, szybkość przełożenia do oleju, ręczne otwieranie drzwi i mała bezwładność tworzą inny proces niż SECO/WARWICK Vector, Ipsen TurboTreater albo wielokomorowy CaseMaster. KHS może dać poprawne hartowanie stali narzędziowej, jeżeli zdefiniuje się wsad, termopary, gaz, czas transferu, ośrodek chłodzący i bezpieczeństwo. Nie zapewnia automatycznie próżni, jasnej powierzchni ani powtarzalności przemysłowej linii.
Miejsce małych pieców w portfolio Nabertherm
Nabertherm oferuje piece laboratoryjne, komorowe, retortowe, z obiegiem powietrza, do gazów ochronnych i całe systemy hartownicze. N/H jest rodziną wysokotemperaturowych pieców komorowych do pracy warsztatowej. NA 250/85 I należy do innej domeny: ma większą komorę, wentylator i niższą temperaturę, co poprawia równomierność przy odpuszczaniu, ale nie pozwala austenityzować wielu stali narzędziowych.
Dlatego mały zakład często potrzebuje dwóch pieców. N/H wykonuje nagrzewanie do hartowania, a piec z obiegiem kontroluje odpuszczanie. Próba realizacji obu etapów w jednym gorącym piecu wydłuża cykl, utrudnia szybkie rozpoczęcie odpuszczania i zwiększa błąd temperatury przy niskim zakresie.
N 7/H, N 11/H, N 11/HR i N 17/HR
Modele mają komory około 7, 11 i 17 litrów oraz temperaturę maksymalną 1280°C. Moc elektryczna rośnie od około 3 do 6,4 kW, a masa od około 60 do 90 kg zależnie od wariantu. Mała objętość pozwala szybko nagrzać pojedyncze narzędzie, ale nie oznacza dowolnej szybkości wsadu. Ciężki blok pochłania energię i tworzy opóźnienie między powietrzem, osłoną i rdzeniem.
Oznaczenie R wiąże się z funkcjami wspierającymi proces hartowania oraz konfiguracją przeznaczoną do pracy z osprzętem. Dokładny zakres, przepusty i wyposażenie trzeba potwierdzić w bieżącej karcie. Nie wolno zakładać, że każda N 11/H ma identyczny otwór gazowy, sterownik lub drzwi jak N 11/HR.
KHS 17 jako kompletne stanowisko
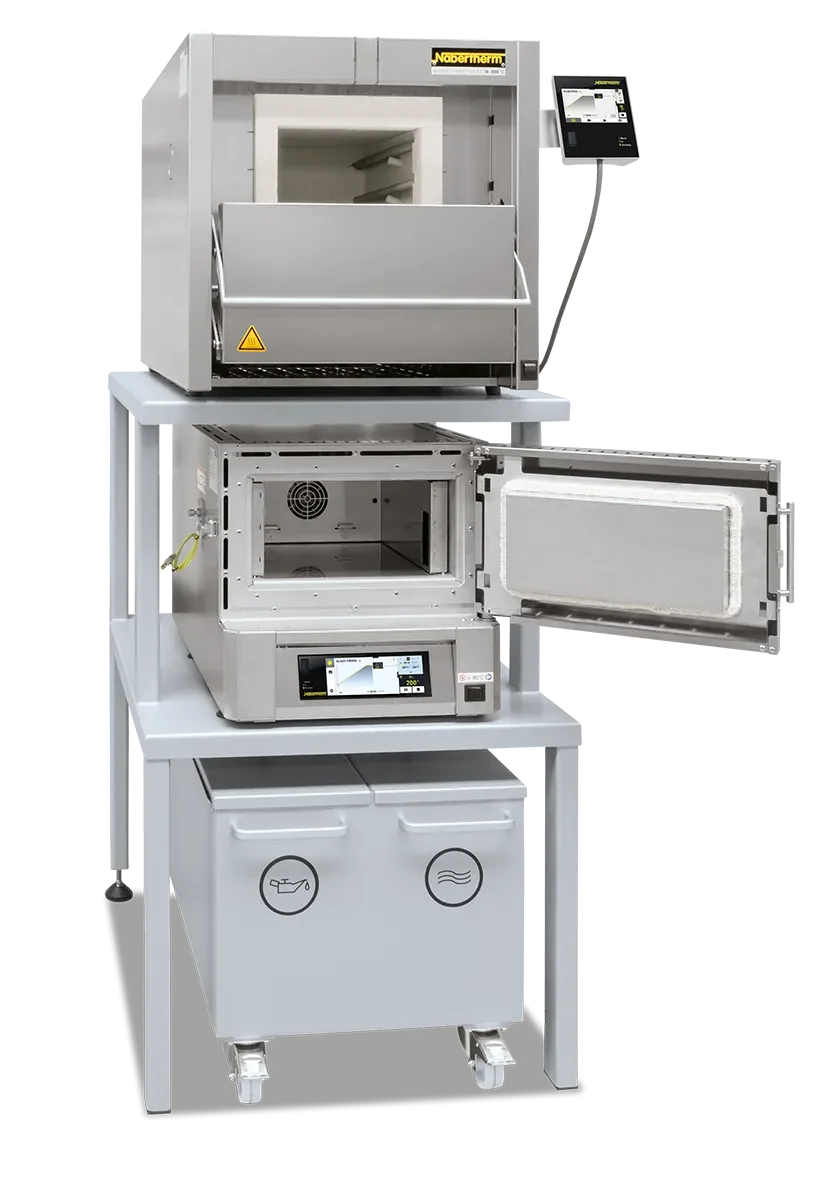
KHS 17 łączy piec klasy N 17/HR, stół, wannę do oleju lub wody, elementy do pracy w gazie ochronnym i narzędzia do przenoszenia. Kompletność ma znaczenie, ponieważ ręczne hartowanie jest krytyczne w sekundach po otwarciu drzwi. Wanna ustawiona za daleko, niewłaściwe szczypce albo brak miejsca na ocieknięcie zmieniają transfer i ryzyko pożaru.
Stanowisko nadal wymaga projektu miejsca pracy. Droga od pieca do kąpieli ma być krótka, wolna i nieprzecinająca przejścia. Operator potrzebuje osłony twarzy, odzieży, rękawic oraz bezpiecznej pozycji. Pokrywa wanny, wentylacja i środki gaśnicze muszą odpowiadać olejowi, nie ogólnemu pożarowi materiałów stałych.
Komora z izolacją włóknistą
Małe piece wykorzystują lekką izolację i elementy grzejne rozmieszczone w ścianach. Niska masa izolacji skraca nagrzewanie, ale powierzchnia jest podatna na uszkodzenie mechaniczne oraz zanieczyszczenie. Narzędzie nie powinno dotykać grzałki ani ściany. Wsad układa się na przeznaczonej półce lub podstawie z zachowaniem przepływu ciepła.
Olej, sól i zgorzelina wniesione do komory mogą emitować opary, reagować z elementami oraz zanieczyszczać kolejne wsady. Piec do gazu ochronnego powinien mieć procedurę czystości. Rozsypany środek nawęglający albo fragment folii nie jest obojętnym odpadem w temperaturze 1200°C.
Temperatura maksymalna a temperatura procesu
1280°C jest granicą konstrukcyjną, nie zaleceniem stałej pracy dla każdego cyklu. Żywotność grzałek i izolacji maleje przy wysokiej temperaturze. Stal ma konkretny zakres austenityzowania zależny od gatunku, stanu i przekroju. Przekroczenie może zwiększyć ziarno, rozpuścić zbyt wiele węglików, nasilić odwęglenie i pozostawić austenit szczątkowy.
Sterownik mierzy temperaturę w wybranym punkcie komory. Rdzeń wsadu osiąga ją później. Czas wygrzewania należy liczyć według zwalidowanej zasady po wyrównaniu, a nie od startu programu. Dla złożonego narzędzia warto użyć termopary wsadowej w próbce reprezentatywnej.
Równomierność temperatury
Mała komora może mieć znaczny gradient blisko drzwi, grzałek i wsadu. Katalogowa temperatura maksymalna nie określa równomierności. Pusty piec zachowuje się inaczej niż piec z dużym stalowym blokiem osłaniającym jedną ścianę. Narzędzia nie należy wciskać do granic wymiarów komory.
Mapowanie temperatury wykonuje się termoparami w kilku miejscach, dla używanego zakresu oraz reprezentatywnego obciążenia. Wynik pozwala zdefiniować użyteczną strefę. Jeśli jedna pozycja jest chłodniejsza, można ograniczyć obwiednię albo zmienić układ wsadu, ale nie powinno się korygować sterownika tak, aby przegrzać pozostałe miejsca.
Skrzynka gazowa i atmosfera ochronna
N/H może współpracować ze skrzynką gazową umieszczaną w komorze. Przedmiot znajduje się w ograniczonej przestrzeni, którą płucze się gazem obojętnym lub ochronnym. Rozwiązanie zmniejsza utlenianie i odwęglenie, lecz nie jest próżnią. Początkowe powietrze musi zostać usunięte, a każda nieszczelność wprowadza tlen.
Producent podaje dla niektórych skrzynek orientacyjny przepływ płukania rzędu 5–8 l/min. Rzeczywista procedura obejmuje szybkie płukanie przed nagrzaniem, niższy przepływ podtrzymujący i bezpieczne zakończenie. Zużycie gazu liczy się dla całego czasu cyklu. Argon jest ciężki i może gromadzić się w pomieszczeniu; azot nie jest właściwy dla każdego materiału i temperatury.
Folia, skrzynka czy próżnia
Folia ze stali żaroodpornej jest tania dla pojedynczego narzędzia, ale jej zawijanie i otwieranie zajmuje czas, a pozostały tlen tworzy nalot. Skrzynka gazowa daje powtarzalniejsze płukanie i może przyjąć kilka części. Piec retortowy ma lepszą szczelność oraz kontrolę, a próżniowy usuwa większość gazu i umożliwia wysokociśnieniowe chłodzenie.
Wybór zależy od wymagań powierzchni, reaktywności materiału, liczby części i kosztu dalszego szlifowania. Jasna powierzchnia nie dowodzi braku zmiany chemicznej. Dla krytycznej warstwy należy wykonać zgład, mikrotwardość albo analizę, a nie oceniać wyłącznie kolor.
Gaz ochronny i tlen resztkowy
Skuteczność atmosfery zależy od objętości, liczby wymian, szczelności, czystości gazu i wilgoci. Płukanie przez określony czas bez pomiaru nie gwarantuje stężenia tlenu. W miarę nagrzewania uszczelnienia oraz przewody zmieniają temperaturę, a powierzchnie uwalniają zaadsorbowaną wodę.
Dla powtarzalnego procesu można mierzyć tlen na wylocie i punkt rosy. Przewód próbki powinien być odporny na temperaturę oraz kondensację. Czujnik ma zakres i czas odpowiedzi; umieszczenie go daleko od skrzynki opóźnia sygnał. Alarm tlenu powinien zatrzymać dalsze nagrzewanie lub oznaczyć wsad do kontroli.
Przeniesienie do kąpieli
Po austenityzowaniu część traci ciepło od chwili otwarcia skrzynki. Czas do pełnego zanurzenia musi być krótki i powtarzalny. Cienka krawędź chłodzi się szybciej niż rdzeń, więc powolne manipulowanie może rozpocząć przemianę przed kąpielą. Szczypce powinny chwytać pewnie i nie zasłaniać krytycznej powierzchni chłodzenia.
Plan transferu ćwiczy się na zimno. Operator zna miejsce odłożenia pokrywy, kierunek obrotu, głębokość zanurzenia i sposób ruchu. Nie wolno biec ani przenosić części nad innymi osobami. Jeżeli ciężar lub geometria przekracza bezpieczny ręczny transfer, potrzebny jest manipulator albo inna technologia pieca.
Hartowanie w oleju
Olej daje mniejszą intensywność niż woda i jest typowy dla wielu stali narzędziowych oraz stopowych. Jego zachowanie zależy od temperatury, lepkości, starzenia i mieszania. Zimny olej nie zawsze chłodzi lepiej: lepkość może utrzymywać warstwę parową. Zbyt gorący zwiększa ryzyko pożaru i spowalnia chłodzenie.
Wanna potrzebuje objętości wystarczającej, by temperatura nie rosła nadmiernie po wsadzie. Część porusza się kontrolowanie, aby odnowić kontakt, ale nie tak, by zasysać powietrze. Płomień na powierzchni zwalcza się pokrywą odcinającą tlen, zgodnie z procedurą. Woda skierowana na płonący olej może gwałtownie rozprzestrzenić pożar.
Hartowanie w wodzie lub polimerze
Woda chłodzi intensywnie i zwiększa ryzyko odkształcenia oraz pęknięcia. Jest właściwa tylko dla materiału i geometrii, które tego wymagają. Temperatura, ruch i zanieczyszczenie wpływają na przebieg wrzenia. Mała zmiana stanu powierzchni może zmienić zwilżanie.
Polimer daje możliwość regulacji intensywności stężeniem, lecz degraduje się i wymaga kontroli. Nie należy używać tej samej wanny zamiennie z olejem bez czyszczenia. Dobór ośrodka wynika z wykresów CCT, hartowności, przekroju i dopuszczalnego odkształcenia, a nie z wygody stanowiska.
Hartowanie gazem poza piecem
Dla części hartowanych na powietrzu można stosować wymuszony gaz albo płyty chłodzące. Płyty pomagają utrzymać płaskość cienkiego narzędzia, ale ograniczają powierzchnię wymiany i mogą tworzyć gradient. Nadmuch musi docierać równomiernie oraz nie powodować niekontrolowanego przemieszczania lekkiej części.
Nie jest to odpowiednik 10–20 bar gazu w piecu próżniowym. Ciśnienie, gęstość i kontrola przepływu są dużo niższe. Dla dużego przekroju szybkość może nie przejść wymaganej krzywej chłodzenia, nawet jeśli mała próbka osiągnęła twardość.
Odpuszczanie bez opóźnienia
Po hartowaniu część ma wysokie naprężenia i nie powinna długo czekać. Gdy osiągnie temperaturę pozwalającą na bezpieczne przeniesienie, rozpoczyna się odpuszczanie według procedury. Oddzielny piec z obiegiem może być wcześniej ustabilizowany. Użycie tego samego N/H wymagałoby wielogodzinnego chłodzenia pieca i naraża część.
Stale narzędziowe często wymagają wielokrotnego odpuszczania. Temperatura oraz czas są dobierane do gatunku i docelowej twardości, z uwzględnieniem twardości wtórnej i austenitu szczątkowego. Każdy cykl zapisuje się osobno. Pomiędzy cyklami część powinna schłodzić się zgodnie z wymaganiem.
Sterownik i rejestracja
Nowe systemy Nabertherm mogą korzystać ze sterowników programowalnych oraz narzędzi NTEdit, NTGraph, NTLog albo oprogramowania VCD zależnie od konfiguracji. Program zawiera rampy, temperatury, czasy i ewentualne zdarzenia. Zapis temperatury sterownika jest potrzebny, ale nie zawsze dowodzi temperatury rdzenia.
Recepta powinna mieć numer rewizji, gatunek, stan, geometrię, masę, układ wsadu, atmosferę i ośrodek. Operator nie powinien dowolnie korygować temperatury na podstawie jednej twardości. Zmiana wymaga próby, ponieważ twardość może być prawidłowa mimo zbyt dużego ziarna lub odwęglenia.
Termopary i kwalifikacja wskazania
Termopara sterująca starzeje się, a jej położenie wpływa na odczyt. Kalibracja toru pomiarowego obejmuje czujnik, przewód, wejście i kompensację zimnego złącza. Porównanie z ręcznym termometrem przy drzwiach nie jest wiarygodnym wzorcowaniem.
Próba SAT może użyć niezależnego rejestratora oraz termopar umieszczonych w strefie. Dla grubego detalu termopara wsadowa może znajdować się w otworze próbki o podobnym przekroju. Czas liczony po osiągnięciu temperatury przez próbkę daje lepszą powtarzalność niż stały czas od startu.
Wsad i pojemność użyteczna
Siedemnaście litrów nie oznacza siedemnastu litrów stali. Wsad potrzebuje odstępu od ścian i między częściami. Ciężar może przekroczyć bezpieczne ręczne przenoszenie znacznie wcześniej niż objętość. Kilka części ułożonych w stos tworzy osłonięte powierzchnie i nierównomierne nagrzewanie.
Pojemność definiuje się przez maksymalną masę i obwiednię zwalidowaną w procesie. Zwiększenie partii zmienia czas wyrównania oraz wzrost temperatury oleju. Jeżeli zamówienie stale przekracza tę pojemność, większy piec lub usługa zewnętrzna jest bezpieczniejsza niż przeładowanie małego stanowiska.
Odkształcenie i podparcie
Narzędzie może odkształcić się podczas nagrzewania, przemiany i chłodzenia. Cienką płytę podpiera się tak, aby mogła rozszerzać się bez zakleszczenia. Zawieszony wałek może ugiąć się pod ciężarem w wysokiej temperaturze. Położenie w kąpieli wpływa na asymetrię chłodzenia.
Naddatek na szlifowanie, orientacja materiału i obróbka wstępna są częścią planu. Przed hartowaniem warto usunąć ostre naroża oraz duże różnice przekroju, jeśli konstrukcja pozwala. Pomiar przed i po cyklu powinien obejmować cechy funkcjonalne oraz kierunek odkształcenia, aby ulepszać oprzyrządowanie.
Kontrola wyniku
Twardość jest pierwszym wskaźnikiem, ale nie pełnym wynikiem. Trzeba sprawdzić odkształcenie, pęknięcia, powierzchnię i – dla kwalifikacji – mikrostrukturę. Odcisk twardości na warstwie odwęglonej może zaniżyć wynik, a zeszlifowanie tej warstwy może ujawnić twardy rdzeń.
Próbka kontrolna powinna reprezentować przekrój i materiał. Dla krytycznych narzędzi wykonuje się badania nieniszczące po szlifowaniu, ponieważ pęknięcie może ujawnić się dopiero po usunięciu naddatku. Raport łączy krzywą temperatury, transfer, kąpiel, twardość i wymiary.
N/H i KHS a Nabertherm NA 250/85 I
N/H osiąga temperaturę austenityzowania, ale ma małą komorę i bez wymuszonego obiegu. NA 250/85 I mieści około 270 litrów, ma wentylator i pracuje do 850°C, dzięki czemu jest lepsza do równomiernego odpuszczania dużego wsadu. Nie są to konkurencyjne modele, lecz komplementarne etapy.
Zakład może używać N 17/HR do pojedynczych narzędzi i NA do partii odpuszczanej. Trzeba jednak zaplanować czas: różne elementy wyjęte z kąpieli powinny wejść do odpuszczania w określonym oknie. Jeśli mały piec hartuje szybciej, niż duży przyjmuje i śledzi partie, powstaje luka identyfikowalności.
Porównanie z SECO/WARWICK Vector
Vector jest jednokomorowym piecem próżniowym z wysokociśnieniowym chłodzeniem gazowym. Usuwa potrzebę ręcznego transferu, kontroluje próżnię i może wykonywać większe partie. Daje czystą powierzchnię oraz rejestrowany cykl, ale koszt zakupu, mediów, serwisu i czasu załadunku jest nieporównywalnie większy.
KHS jest właściwy dla małej liczby części i procesu, który toleruje ręczne operacje oraz olej. Vector ma przewagę przy wysokiej wartości wsadu, wymaganiu czystości, powtarzalności i pracy seryjnej. Ocena nie powinna sprowadzać się do temperatury maksymalnej.
SECO/WARWICK CaseMaster Evolution
CaseMaster jest systemem dwu- lub trzykomorowym do nawęglania niskociśnieniowego i hartowania w oleju albo gazie. Oddziela komorę grzejną od chłodzenia, dzięki czemu może łączyć czystą obróbkę próżniową z intensywnym hartowaniem. Występuje w rozmiarach od wsadów około 400 × 400 × 600 mm i 200 kg do znacznie większych.
Jest przeznaczony do produkcji, w której nawęglanie, transport wewnętrzny i kontrolowany ośrodek tworzą jeden zautomatyzowany proces. Nie jest ekonomiczną alternatywą dla N 17/HR, ale pokazuje, co małe stanowisko pozostawia operatorowi: atmosferę, przeniesienie, mieszanie kąpieli i reakcję na pożar.
Ipsen TinyTurbo i TurboTreater
Ipsen TurboTreater jest rodziną pieców próżniowych z hartowaniem gazowym. Najmniejszy TinyTurbo przyjmuje wsad około 457 × 457 × 610 mm i 181 kg, pracuje w szerokim zakresie temperatur do około 1316°C oraz może korzystać z ciśnienia hartowania do 12 bar zależnie od konfiguracji. To kompaktowy piec przemysłowy, nie stołowy.
W porównaniu z KHS eliminuje otwarty olej i ręczny transfer, ale wymaga próżni, chłodzenia, gazu pod ciśnieniem oraz przeszkolonego utrzymania. Ma sens, gdy wartość części i liczba cykli uzasadniają inwestycję. Dla laboratorium wykonującego kilka próbek miesięcznie mały piec może być racjonalniejszy.
ECM i piece wielokomorowe
ECM oferuje systemy nawęglania niskociśnieniowego oraz hartowania, w tym modułowe instalacje do produkcji. Ich przewaga pojawia się przy wielu receptach, dużej przepustowości i potrzebie separacji komór. Modułowość pozwala dostosować liczbę komór grzejnych i chłodzących do taktu.
To inna klasa niż KHS, ale ważna przy planowaniu rozwoju. Jeżeli mały piec ma służyć do opracowania recepty dla późniejszej produkcji próżniowej, trzeba uwzględnić różnice atmosfery i chłodzenia. Parametr wypracowany w skrzynce gazowej i oleju nie przenosi się bezpośrednio do LPC i gazu pod ciśnieniem.
Bezpieczeństwo gazów
Argon i azot wypierają tlen bez zapachu. Pomieszczenie potrzebuje wentylacji oraz, przy istotnym zużyciu, detekcji tlenu. Butla musi być zamocowana, reduktor odpowiedni, a przewody chronione przed gorącą strefą. Nie używa się tlenu ani sprężonego powietrza jako zamiennika gazu ochronnego.
Wodór i mieszaniny redukujące tworzą dodatkowe ryzyko wybuchu i nie powinny być stosowane w skrzynce tylko dlatego, że poprawiają powierzchnię. System potrzebuje właściwej klasy szczelności, purge, nadzoru płomienia i procedur. Zakres dopuszczonych gazów określa producent dokładnego wyposażenia.
Bezpieczeństwo oleju i gorących części
Wanna powinna mieć pokrywę, kontrolę temperatury, stabilną podstawę i objętość z wolną przestrzenią na wypór. Wilgotna część zanurzona w gorącym oleju może powodować gwałtowne rozpryski. W pobliżu nie przechowuje się materiałów palnych ani otwartych pojemników.
Plan awaryjny obejmuje utratę zasilania, część upuszczoną, zapłon, rozlanie i oparzenie. Operator nie może improwizować z ciężkim rozgrzanym przedmiotem. Próba na zimno oraz jasny podział ról są warunkiem uruchomienia.
Koszt cyklu
Mały piec ma niski koszt zakupu i małą moc, ale cykl jednej części nadal obejmuje nagrzanie pustej komory, gaz, pracę operatora, olej, odpuszczanie i kontrolę. Przy małym wykorzystaniu koszt na część może być wysoki, lecz termin i możliwość eksperymentu uzasadniają stanowisko. Przy stałej produkcji ręczny czas staje się ograniczeniem.
Model kosztu powinien uwzględniać brak po pęknięciu lub odwęgleniu. Jeden zniszczony precyzyjny element może przewyższyć oszczędność wielu własnych cykli. Dla krytycznych części warto porównać z usługą certyfikowanej hartowni, która ma mapowany piec, kontrolowaną atmosferę i badania.
Odbiór stanowiska
Odbiór obejmuje instalację elektryczną, reakcję sterownika, nadtemperaturę, mapę komory, szczelność skrzynki, przepływ gazu, wannę i wentylację. Następnie wykonuje się cykl pusty, próbkę i reprezentatywny detal. Mierzy się temperaturę, czas transferu, temperaturę kąpieli, twardość, odkształcenie i powierzchnię.
Nie wystarczy, że piec osiągnie 1000°C na wyświetlaczu. Kryterium dotyczy użytecznej strefy i wyniku procesu. Raport odbiorowy staje się stanem bazowym dla późniejszych przeglądów grzałek, termopary i izolacji.
Checklista wyboru i wdrożenia
- Zidentyfikuj gatunki, zakres austenityzowania, masę i największy przekrój.
- Rozdziel piec hartowniczy od pieca do odpuszczania.
- Zdefiniuj użyteczną strefę mniejszą niż geometryczna komora.
- Wybierz folię, skrzynkę gazową, retortę albo próżnię według powierzchni.
- Zmierz tlen i wilgoć, jeśli wynik zależy od atmosfery.
- Ustal maksymalny czas od otwarcia do pełnego zanurzenia.
- Dobierz ośrodek, temperaturę, mieszanie i pojemność wanny.
- Przećwicz zimny transfer i awarię przed pierwszym gorącym wsadem.
- Zmapuj temperaturę oraz użyj reprezentatywnej termopary wsadowej.
- Kontroluj twardość, odkształcenie, powierzchnię i pęknięcia.
- Policz gaz, energię, olej, pracę, kontrolę i ryzyko braku.
- Porównaj własny cykl z usługą oraz piecem próżniowym.
Podsumowanie
Nabertherm N 7/H–N 17/HR oraz KHS 17 uzupełniają ofertę producenta od dołu: pozwalają narzędziowni wykonać wysokotemperaturowe nagrzewanie i ręczne hartowanie bez inwestycji w przemysłową linię próżniową. Największą wartością jest mała partia, elastyczność i możliwość uczenia procesu. Największym ograniczeniem – ręczny transfer, mała strefa, uproszczona atmosfera i zależność od dyscypliny operatora.
Stanowisko powinno być traktowane jak proces cieplny, nie piekarnik. Potrzebuje mapowania, kontroli atmosfery, termopary wsadowej, walidowanej kąpieli, szybkiego odpuszczania i pełnego planu bezpieczeństwa. Gdy rosną masa, wartość wsadu, wymaganie czystej powierzchni lub liczba cykli, naturalnym następnym krokiem są piece próżniowe Vector albo TurboTreater oraz wielokomorowe CaseMaster i systemy ECM.
Aktualne ceny pieców N/H i stanowiska KHS
Nabertherm oraz dystrybutorzy publikują ceny części małych modeli. Kwoty EUR przeliczono orientacyjnie po 4,31 zł; tabela podaje ceny netto urządzenia bez dostawy, wentylacji, gazów, zbiornika hartowniczego, montażu i kwalifikacji procesu.
| Model lub zakres | Jawna cena zagraniczna | Realistyczny budżet netto w Polsce |
|---|---|---|
| N 7/H z regulatorem B500/C540 | 4890–5210 EUR | 21–26 tys. zł |
| N 11/H | około 5130 EUR | 22–29 tys. zł |
| N 11/HR z przyłączem gazu ochronnego | zależnie od regulatora i osprzętu | 26–35 tys. zł |
| N 17/HR | około 16 995 USD na rynku USA; ceny europejskie zależne od konfiguracji | 34–55 tys. zł |
| Kompletne stanowisko KHS z piecem, stołem, kąpielą i odciągiem | wycena zestawu | 75–160 tys. zł |
Źródła: N 7/H B500 za 4890 EUR, N 7/H C540 za 5210 EUR oraz N 17/HR za 16 995 USD. Cena KHS zależy przede wszystkim od tego, czy oferta obejmuje bezpieczne hartowanie, odciąg i instalację, czy tylko piec.
Materiały powiązane
- Nabertherm NA 250/85 I: szczelny piec komorowy z wymuszonym obiegiem
- SECO/WARWICK Vector HPGQ: jednokomorowy piec próżniowy
Źródła
- Nabertherm — systemy hartownicze N/H i KHS dla narzędziowni
- Nabertherm — piece N/H i osprzęt gazu ochronnego
- Nabertherm — katalog technologii cieplnych
- SECO/WARWICK — CaseMaster Evolution
- Ipsen — TurboTreater i TinyTurbo
- Ipsen — przegląd pieców próżniowych
- ECM — nawęglanie niskociśnieniowe i systemy hartownicze