
Skład chemiczny mówi, jakie atomy znajdują się w materiale, lecz nie określa jednoznacznie jego zachowania. Ten sam nominalny stop może być miękki albo twardy, izotropowy albo kierunkowy, stabilny albo podatny na odkształcenie po zdjęciu naddatku. Różnicę tworzą fazy, ziarna, wydzielenia, dyslokacje, pory, wtrącenia, tekstura oraz naprężenia — czyli mikrostruktura wraz ze stanem warstwy wierzchniej.
Mikrostruktura jest skutkiem historii. Krzepnięcie zostawia dendryty i segregację, przeróbka plastyczna wydłuża ziarna oraz zamyka część porów, obróbka cieplna uruchamia dyfuzję i przemiany, a spawanie tworzy gradient od ciekłego jeziorka do niezmienionego podłoża. Skrawanie modyfikuje cienką warstwę na końcu tego łańcucha. Oglądając zgład, technolog czyta zapis procesów — pod warunkiem, że próbka jest reprezentatywna i nie wytworzył obrazu podczas jej przygotowania.
Streszczenie
Artykuł porządkuje poziomy struktury metalu od sieci krystalicznej i defektów przez fazy, ziarna i teksturę po makrosegregację. Pokazuje ślady krzepnięcia, walcowania, kucia, rekrystalizacji, hartowania, starzenia, spiekania, druku 3D, spawania i obróbki skrawaniem. Druga połowa stanowi przewodnik po pobieraniu próbek, przygotowaniu zgładu, mikroskopii świetlnej i elektronowej, EDS, EBSD, XRD, analizie obrazu oraz twardości. Każda obserwacja jest oddzielona od interpretacji i ograniczona zdolnością metody.
1. Skale opisu
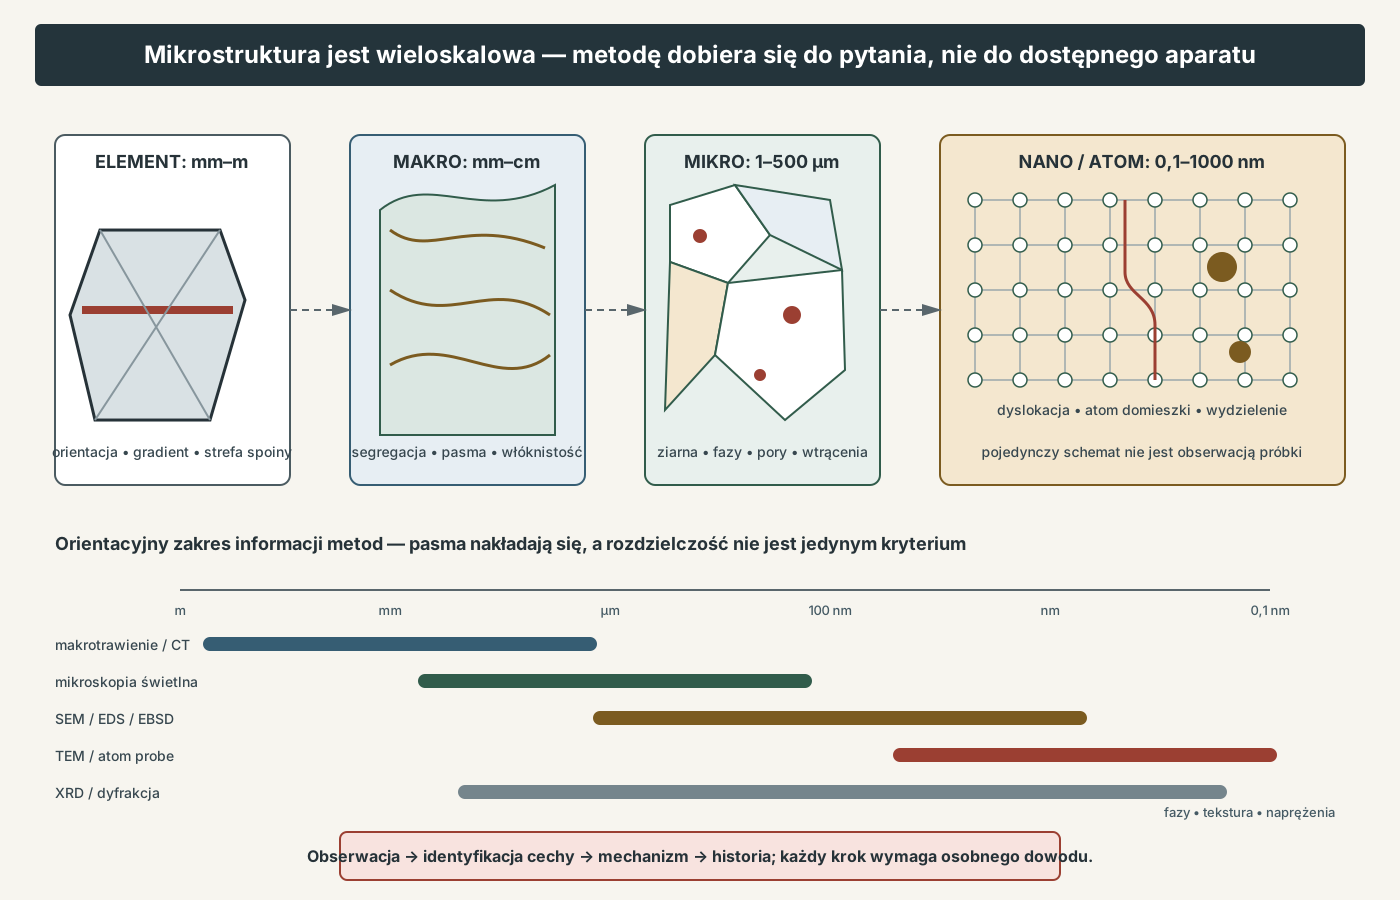
Materiał można opisywać na kilku powiązanych skalach:
- atomowej — rodzaj wiązania, sieć, atomy domieszek i wakansje;
- nanometrycznej — dyslokacje, klastry, bardzo drobne wydzielenia i granice;
- mikrometrycznej — ziarna, fazy, pory, wtrącenia i pasma;
- makroskopowej — włóknistość odkuwki, segregacja wlewka, strefy spoiny i gradient warstwy;
- elementu — orientacja półfabrykatu, pole naprężeń, geometria i powierzchnia.
Granice są umowne. Wydzielenie o rozmiarze kilkudziesięciu nanometrów może kontrolować granicę plastyczności części liczonej w metrach. Pojedyncze duże wtrącenie może zdominować zmęczenie mimo bardzo niskiego średniego udziału.
Metoda musi odpowiadać skali pytania. Mikroskop świetlny dobrze mapuje ziarna i fazy po właściwym trawieniu, ale nie rozdzieli koherentnych wydzieleń nanometrycznych. SEM daje większą rozdzielczość i kontrast składu, lecz analizuje mały obszar. XRD identyfikuje fazy krystaliczne w objętości określonej geometrią pomiaru, ale może nie wykryć małego udziału albo faz amorficznych.
2. Sieć krystaliczna nie jest obrazem mikrostruktury
W metalu atomy tworzą uporządkowaną sieć. Najczęstsze struktury to regularna przestrzennie centrowana (RPC/BCC), regularna ściennie centrowana (RSC/FCC) i heksagonalna zwarta (HZ/HCP). Określają dostępne układy poślizgu, anizotropię sprężystą i przemiany, lecz sama nazwa sieci nie przewiduje całej ciągliwości czy skrawalności.
Żelazo zmienia strukturę z RPC ferrytu alfa na RSC austenitu gamma, a w wyższej temperaturze ponownie na RPC delta. Tytan i cyrkon przechodzą z HCP alfa do BCC beta. Przemiana zmienia rozpuszczalność dodatków, dyfuzję i mechanizmy odkształcenia.
Rzeczywisty kryształ ma defekty. Idealna sieć jest odniesieniem do opisu, nie stanem materiału technicznego. To ruch i oddziaływanie defektów pozwalają metalowi plastycznie się odkształcać przy naprężeniach dużo niższych niż potrzebne do jednoczesnego przesunięcia całej płaszczyzny atomów.
3. Defekty punktowe
Wakansja jest pustym węzłem, atom międzywęzłowy zajmuje przestrzeń między regularnymi pozycjami, a atom substytucyjny zastępuje atom osnowy. Ich stężenie zależy od temperatury i składu. Wakansje umożliwiają dyfuzję substytucyjną; małe atomy, takie jak węgiel, azot, wodór i tlen, mogą przemieszczać się międzywęzłowo.
Atom domieszki odkształca lokalną sieć i oddziałuje z dyslokacją. To podstawa umocnienia roztworowego. Nie każda domieszka jest korzystna: wodór może migrować do pułapek i obszarów naprężenia, tlen silnie umacnia i może kruszyć tytan lub cyrkon, a nadmiar węgla tworzy inne fazy.
Mikroskop świetlny nie widzi pojedynczych wakansji. Ich istnienie wnioskuje się z modelu, dyfuzji, gęstości, dylatometrii lub specjalistycznych technik. Narysowanie wakansji na schemacie nie jest obserwacją próbki.
4. Dyslokacje
Dyslokacja krawędziowa i śrubowa są liniowymi defektami. Rzeczywiste linie mają charakter mieszany. Wektor Burgersa opisuje nieciągłość sieci i kierunek poślizgu. Dyslokacje poruszają się po uprzywilejowanych płaszczyznach pod wpływem naprężenia ścinającego.
Odkształcenie zwiększa gęstość dyslokacji. Linie przecinają się, blokują, tworzą komórki i oddziałują z atomami, wydzieleniami oraz granicami. Rosnący opór prowadzi do umocnienia odkształceniowego. Odzysk i rekrystalizacja reorganizują albo usuwają część tego stanu.
Dyslokacje obserwuje się bezpośrednio głównie w TEM albo pośrednio przez trawienie, dyfrakcję i własności. Twardość jest czuła na wiele mechanizmów naraz; nie jest miernikiem samej gęstości dyslokacji.
5. Ziarno i granica
Polikryształ składa się z kryształów o różnych orientacjach. Granica ziarna jest obszarem niedopasowania sieci. Może hamować ruch dyslokacji, być szybką drogą dyfuzji i miejscem wydzielania, korozji albo zarodkowania przemiany.
Zależność Hall–Petcha przybliża wzrost granicy plastyczności wraz ze zmniejszeniem średniej wielkości ziarna:
\[\sigma_y=\sigma_0+k_y d^{-1/2}.\]
Jest empiryczna i obowiązuje w określonym zakresie. Nie znaczy, że dowolnie drobne ziarno zawsze poprawia wszystkie cechy. Pełzanie, przewodność, odporność korozyjna i stabilność cieplna mogą reagować inaczej.
„Wielkość ziarna” wymaga metody. Ziarna równoosiowe, wydłużone i dwumodalne nie są dobrze opisane jedną średnią. ASTM E112‑24 obejmuje porównanie, metodę planimetryczną i przecięć oraz specjalne przypadki, ale nie ustanawia granic akceptacji materiału.
6. Tekstura
Losowy polikryształ ma statystycznie rozproszone orientacje. Walcowanie, wyciskanie, ciągnienie, kucie i wzrost kierunkowy tworzą teksturę, czyli preferencję orientacji krystalograficznej. Powoduje anizotropię modułu, plastyczności, rozszerzalności, przewodności i pękania.
W blasze tekstura wpływa na współczynnik anizotropii plastycznej i tworzenie uszu przy głębokim tłoczeniu. W rurach cyrkonowych kierunek bazalny HCP wpływa na odkształcenie i orientację wodorków. W addytywnych stopach niklu kolumnowy wzrost może wiązać orientację z kierunkiem budowy.
Obraz kształtu ziaren nie daje pełnej tekstury krystalograficznej. Potrzebne są XRD, EBSD lub inne metody orientacyjne. Ziarna wydłużone geometrycznie mogą mieć słabą teksturę, a równoosiowe — silną.
7. Faza, składnik i wydzielenie
Faza jest obszarem o określonej strukturze i składzie termodynamicznym. Składnik mikrostrukturalny może być mieszaniną faz o charakterystycznej morfologii, jak perlit. Wydzielenie jest cząstką nowej fazy wyłonioną z przesyconego roztworu.
Jasny i ciemny obszar na trawionym zgładzie nie są z definicji dwiema fazami. Kontrast optyczny może wynikać z orientacji, topografii, reakcji odczynnika albo produktu przygotowania. Identyfikację wspierają skład, dyfrakcja i wiedza o historii.
Udział fazy, rozmiar, kształt, rozmieszczenie i interfejs wpływają na własności. Drobne koherentne wydzielenia hamują dyslokacje inaczej niż grube cząstki niekoherentne. Ciągła krucha faza na granicach jest bardziej niebezpieczna niż ten sam udział w rozproszonych cząstkach.
8. Równowaga i stan metastabilny
Wykres równowagi mówi, jakie fazy minimalizują energię przy danym składzie i temperaturze po wystarczająco długim czasie. Proces przemysłowy często nie osiąga równowagi. Szybkie chłodzenie zatrzymuje przesycenie, tworzy martenzyt albo zamraża segregację.
Kinetyka zależy od drogi dyfuzji i bariery zarodkowania. Podwojenie temperatury nie daje prostego podwojenia szybkości; współczynnik dyfuzji ma zależność Arrheniusa:
\[D=D_0\exp\left(-\frac{Q}{RT}\right).\]
Charakterystyczna droga skaluje się jak \(\sqrt{Dt}\). Długi czas przy niższej temperaturze może dać podobną drogę, lecz inne fazy i zarodkowanie niż krótki czas przy wyższej.
9. Krzepnięcie
Krzepnięcie zaczyna się od zarodkowania i wzrostu. Gradient temperatury oraz szybkość frontu decydują, czy ziarna są kolumnowe czy równoosiowe. Dendryty rosną w uprzywilejowanych kierunkach, a ciecz między ramionami zmienia skład.
Pierwiastki o współczynniku podziału różnym od jedności segregują między fazą stałą i cieczą. Powstaje mikrosegregacja w skali dendrytów i makrosegregacja w większej skali wlewka. Homogenizacja może ograniczyć pierwszą przez dyfuzję, lecz nie cofa łatwo makrosegregacji.
Skurcz objętości, zasilanie i gazy tworzą jamy oraz pory. Zaokrąglony por gazowy różni się od nieregularnej jamy skurczowej. Przecięcie trójwymiarowej wady daje różne dwuwymiarowe profile; jedna powierzchnia nie określa objętości.
10. Wtrącenia
Wtrącenia niemetaliczne mogą powstawać podczas odtleniania i reakcji w kąpieli albo pochodzić z żużla, materiału ogniotrwałego i zanieczyszczeń. Ich znaczenie zależy od wielkości, kształtu, rozkładu, składu, odkształcalności i położenia.
ASTM E45‑25 klasyfikuje wtrącenia w stalach kutych i walcowanych głównie morfologicznie. Kategorie związane z siarczkami, tlenkami i krzemianami nie są pełną identyfikacją chemiczną. Metody wykrywają tylko obiekty przecinające badaną powierzchnię, a plan musi statystycznie reprezentować partię.
Metoda makroskopowa obejmuje większy obszar i wykrywa duże wady; mikroskopowa widzi mniejsze, ale na mniejszym polu. EDS pomaga w składzie, lecz proces stalowniczy, materiały wyłożenia i modyfikacja wapniem są potrzebne do interpretacji pochodzenia.
11. Odlew po zastygnięciu
Makrotrawienie może ujawnić strefę drobnych ziaren przy formie, kolumnowy wzrost i centrum równoosiowe, a także segregację, pęknięcia gorące i linie przepływu. Próbka z powierzchni nie reprezentuje centrum.
Szybkość chłodzenia wpływa na odstęp ramion dendrytów i rozmiar faz. Cienka ścianka ma inną mikrostrukturę niż węzeł cieplny tej samej części. Symulacja krzepnięcia wskazuje miejsca próbek, ale musi być zwalidowana termoparą lub strukturą.
Obróbka cieplna odlewu może sferoidyzować, rozpuszczać albo wydzielać fazy, lecz nie usuwa każdej porowatości. HIP zamyka część wewnętrznych pustek pod ciśnieniem i temperaturą, ale otwarte pory powierzchniowe i tlenki mogą zachować się inaczej.
12. Walcowanie
Walcowanie wydłuża ziarna i wtrącenia w kierunku przepływu. Zmniejsza grubość, może zamykać porowatość i tworzy włóknistość. Temperatura oraz zgniot decydują o równowadze odkształcenia, odzysku i rekrystalizacji.
W walcowaniu na gorąco nowe ziarna mogą zarodkować podczas albo między przepustami. W walcowaniu na zimno gromadzi się gęstość dyslokacji i tekstura. Późniejsze wyżarzanie tworzy równoosiowe ziarna, ale pozostawia możliwą teksturę rekrystalizacji.
Próbki podłużna, poprzeczna i przez grubość odpowiadają na inne pytania. Pasmowość faz i wydłużone wtrącenia mogą powodować różne własności w kierunku krótkim.
13. Kucie
Kucie kształtuje przepływ materiału wokół geometrii. Prawidłowa włóknistość może omijać krytyczny karb, a niewłaściwa tworzyć końce włókien na obciążonej powierzchni. Zakucia, niedokucia i fałdy są wadami płaskimi, których samo badanie składu nie wykryje.
Rozkład odkształcenia i temperatury jest niejednorodny. Centrum dużej odkuwki może mieć inną historię niż powierzchnia. Zbyt niska temperatura ogranicza plastyczność, zbyt wysoka sprzyja rozrostowi ziarna i utlenianiu.
Przekrój makro i symulacja przepływu pomagają dobrać naddatek oraz miejsce próbek. Ostateczne skrawanie przecina włókna; orientacja części w odkuwce jest decyzją konstrukcyjno-technologiczną.
14. Wyciskanie i ciągnienie
Wyciskanie nadaje silny kierunek przepływu, rozdrabnia część struktury i może tworzyć pasma. W stopach aluminium cząstki i wydzielenia wpływają na rekrystalizację, a strefa przy powierzchni może różnić się od rdzenia.
Ciągnienie drutu lub rury zwiększa zgniot, teksturę i naprężenia. Wyżarzania pośrednie przywracają plastyczność. Niepełne wyżarzenie pozostawia gradient.
W rurze metoda pobrania musi zachować kierunek osiowy, obwodowy i promieniowy. Spłaszczenie próbki przed badaniem może wprowadzić własne odkształcenie.
15. Rekrystalizacja
Odkształcony materiał magazynuje energię w dyslokacjach. Podczas odzysku następuje ich reorganizacja i spadek części naprężeń bez pełnej zmiany ziaren. Rekrystalizacja tworzy nowe, słabo odkształcone ziarna, które rosną kosztem struktury zgniotu.
Temperatura rekrystalizacji nie jest stałą tablicową. Zależy od stopu, czystości, zgniotu, wielkości wyjściowej i czasu. Większy zgniot zwykle zwiększa napęd i obniża warunek potrzebny do rozpoczęcia.
Po zakończeniu może nastąpić rozrost ziarna. Lokalnie niski zgniot bywa niebezpieczny: daje mało zarodków i bardzo grube ziarna. Analiza mapy odkształcenia pomaga przewidzieć pasma różnej wielkości.
16. Stal: ferryt i perlit
W stali podeutektoidalnej wolne chłodzenie austenitu tworzy ferryt i perlit. Perlit jest składnikiem z naprzemiennych płytek ferrytu i cementytu. Odstęp płytek zależy od przechłodzenia i wpływa na twardość.
Obraz po trawieniu nitalem pokazuje kontrast, lecz rozdzielczość świetlna może nie rozdzielić drobnego perlitu. „Ciemny perlit” nie jest jedną czarną fazą. Udział ferrytu i perlitu wiąże się ze składem oraz historią, ale segregacja i stan nierównowagowy komplikują prostą regułę dźwigni.
Pasmowość ferryt–perlit może pochodzić z segregacji i walcowania. Ma znaczenie dla kierunkowości, pękania oraz obróbki, bo ostrze przechodzi naprzemiennie przez obszary o innych właściwościach.
17. Bainit i martenzyt
Martenzyt powstaje bezdyfuzyjnie z austenitu przez zmianę sieci i uporządkowane przemieszczenie. Węgiel pozostaje w przesyconym roztworze, tworząc wysoką twardość, naprężenia i małą ciągliwość w stanie nieodpuszczonym.
Bainit tworzy się w pośrednim zakresie i ma różne morfologie zależne od temperatury oraz stopu. Nie jest po prostu „drobnym perlitem” ani jedną fazą. Identyfikacja dolnego i górnego bainitu wymaga odpowiedniej rozdzielczości oraz kontekstu kinetycznego.
Twardość sama nie rozróżnia drobnego bainitu, odpuszczonego martenzytu i mieszaniny. Potrzebne są obraz, dyfrakcja, historia i czasem TEM.
18. Hartowanie i odpuszczanie
Austenityzowanie rozpuszcza wybrane składniki i ustala ziarno. Chłodzenie musi być dostatecznie szybkie w całym przekroju, aby uzyskać wymagany udział struktur. Grubość, środek chłodzący i hartowność tworzą gradient.
Odpuszczanie zmniejsza przesycenie, wydziela węgliki, obniża naprężenia i kształtuje kompromis twardość–ciągliwość. Kilka kombinacji czasu i temperatury może dać podobną twardość, lecz inną stabilność oraz rozmieszczenie wydzieleń.
Warstwa odwęglona ma mniejszą zawartość węgla i inną odpowiedź na hartowanie. Usunięcie jej skrawaniem może być wymagane, ale wielkość naddatku musi wynikać z profilu, nie z nominalnej wartości procesu.
19. Austenit szczątkowy
Nie cały austenit musi przemienić się podczas chłodzenia. Austenit szczątkowy wpływa na wymiar, twardość, zużycie i stabilność. Może przemieniać się pod odkształceniem albo w czasie chłodzenia kriogenicznego.
Ilościowa XRD wymaga wzorców, geometrii i modelu tekstury. Silna tekstura może zmieniać intensywności pików. Metalografia barwna jest pomocnicza, lecz nie zawsze ilościowa.
Zmiana austenitu po szlifowaniu może wskazywać na przemianę mechaniczną lub cieplną. Trzeba odróżnić ją od błędu powierzchniowego i różnicy miejsca.
20. Starzenie stopów aluminium
Przesycanie rozpuszcza składniki, szybkie chłodzenie zatrzymuje przesycony roztwór, a starzenie tworzy sekwencję klastrów i wydzieleń. Najdrobniejsze koherentne struktury silnie hamują dyslokacje. Przestarzenie zwiększa rozmiar i odstęp, zwykle obniżając wytrzymałość i zmieniając odporność korozyjną.
Stan T6, T7 czy inny jest historią procesową, nie tylko twardością. Naturalne starzenie między operacjami może zmieniać skrawalność i stabilność. Spawanie lub lokalne nagrzanie rozpuszcza albo przestarza wydzielenia w strefie wpływu ciepła.
SEM w typowym trybie nie pokaże wszystkich wydzieleń umacniających. DSC, przewodność, twardość, TEM i rozpraszanie uzupełniają obraz.
21. Nadstopy niklu
W stopie 718 osnowa gamma jest umacniana głównie fazą gamma double prime, a także gamma prime; występują węgliki i fazy zależne od historii. Rozpuszczanie, starzenie i długi czas w temperaturze zmieniają rozmiar i udział.
Segregacja po krzepnięciu może tworzyć fazy w obszarach międzydendrytycznych. Homogenizacja i przeróbka ograniczają ją, ale duży przekrój zachowuje gradienty. Materiał addytywny ma inne komórki i teksturę niż kuty.
Wysoka wytrzymałość w temperaturze, mała przewodność i wydzielenia wpływają na obróbkę. „Inconel 718” bez stanu i drogi produkcji jest niepełną daną.
22. Tytan
Tytan czysty technicznie ma fazę alfa HCP, stopy alfa–beta łączą ją z fazą beta BCC, a skład i cykl kontrolują morfologię. W Ti‑6Al‑4V można uzyskać mikrostrukturę równoosiową, bimodalną albo płytkową, o innych kompromisach.
Przemiana beta i szybkość chłodzenia wpływają na kolonie płytek oraz granice pierwotnego ziarna beta. Tlen stabilizuje alfa i umacnia; warstwa alpha-case po wysokotemperaturowym kontakcie z tlenem jest twarda i krucha.
Usunięcie alpha-case musi być potwierdzone przekrojem lub kwalifikowaną metodą. Sama twardość powierzchniowa może mieszać efekt tlenu, zgniotu i geometrii odcisku.
23. Cyrkon
Cyrkon ma przemianę alfa HCP–beta BCC i silnie reaguje z tlenem, azotem oraz wodorem. Wyroby rurowe uzyskują teksturę podczas walcowania i ciągnienia. Wodór może tworzyć wodorki o orientacji zależnej od naprężeń i tekstury.
Obraz wodorków jest czuły na pobranie, chłodzenie i przygotowanie. Wodór może redystrybuować się w gradiencie temperatury, dlatego mała próbka nie zawsze zachowuje stan części.
Zircaloy nie jest jedną mikrostrukturą. Skład, wyżarzanie, zgniot, napromienienie i historia wodoru są częścią opisu.
24. Spieki i ciężkie stopy wolframu
Spiek łączy cząstki przez transport masy, redukuje porowatość i tworzy szyjki. W spiekaniu z fazą ciekłą ziarna mogą być otoczone ciągłą osnową. W WHA ciężkie ziarna wolframu znajdują się w stopowej osnowie Ni–Fe lub Ni–Cu.
Własności zależą od udziału wolframu, wielkości i kształtu ziaren, ciągłości osnowy, porów, zanieczyszczeń i obróbki po spiekaniu. Prasowanie tworzy gradient gęstości; krawędzie i centrum mogą się różnić.
Na zgładzie miękka osnowa może się rozmazać, a twarde ziarna wyrwać. Czarna pustka nie zawsze jest pierwotnym porem; może być artefaktem przygotowania. Inkludowanie próżniowe i kontrola etapów pomagają rozróżnić.
25. Metalurgia proszków
Morfologia, rozkład wielkości, tlen i zanieczyszczenie proszku wpływają na upakowanie oraz spiekanie. Środek smarny pomaga prasowaniu, ale musi zostać usunięty bez tworzenia pęknięć i sadzy.
Zielona wypraska ma małą wytrzymałość i gradient od tarcia w matrycy. Delaminacje mogą być niewidoczne przed spiekaniem. Skurcz jest anizotropowy, jeśli upakowanie i geometria nie są jednorodne.
Po spiekaniu porowatość otwarta i zamknięta mają inne znaczenie dla infiltracji, korozji i gęstości. Pomiar 2D pola porów nie jest automatycznie rozkładem 3D.
26. Wytwarzanie addytywne
LPBF tworzy nakładające się jeziorka, komórkową segregację, teksturę i duże gradienty cieplne. Defekty obejmują brak przetopu, por gazowy, keyhole, odpryski i nieciągłość między warstwami. Parametr energii objętościowej nie opisuje sam rozkładu mocy, prędkości, odstępu ścieżek i proszku.
Orientacja budowy wpływa na podpory, historię, defekty i kierunek próbki. Obróbka odprężająca, HIP i starzenie zmieniają mikrostrukturę, lecz kolejność ma znaczenie. Obróbka skrawaniem usuwa chropowatą warstwę i odsłania pory przy powierzchni.
Kwalifikacja wymaga mapy położenia na płycie, partii proszku, liczby recykli i parametrów. Kupon w rogu może nie reprezentować centrum, a kupon świadek o innej grubości ma inny cykl.
27. Spawanie
Spoina obejmuje metal spoiny, strefę wpływu ciepła i podłoże. W metalu spoiny zachodzi krzepnięcie kierunkowe i możliwa segregacja. HAZ ma gradient maksymalnej temperatury: topnienie częściowe, rozrost ziarna, przemiany i odpuszczenie.
Szybkość chłodzenia zależy od energii liniowej, grubości, podgrzania i geometrii. W stali może powstać twarda struktura podatna na pękanie wodorowe. W stopie starzonym HAZ może zmięknąć przez rozpuszczenie lub przestarzenie wydzieleń.
Makrotrawienie ujawnia geometrię wtopienia, lecz nie zastępuje NDT objętościowego. Lokalny zgład musi przecinać reprezentatywną strefę początku, końca i naprawy.
28. Obróbka skrawaniem
Warstwa po skrawaniu jest wynikiem ścinania, tarcia, ciepła i kontaktu. Może mieć zgniot, teksturę, rozmazanie fazy, białą warstwę, przemianę, zanieczyszczenie lub naprężenia własne. Głębokość bywa mała, ale to powierzchnia inicjuje kontakt i zmęczenie.
„Biała warstwa” to opis kontrastu po trawieniu, nie jedna faza wspólna dla wszystkich stopów. Może wynikać z ultradrobnej struktury, przemiany, silnego zgniotu lub odporności na odczynnik. Identyfikacja wymaga twardości, SEM/TEM, XRD i historii.
Zużycie ostrza zmienia warstwę w serii. Próbka z początku trwałości nie kwalifikuje stanu granicznego. Plan powinien pobrać powierzchnię nowego, ustabilizowanego i granicznie zużytego narzędzia.
29. Szlifowanie
Ściernica tworzy płytkie ślady, lecz niewłaściwy proces może wprowadzić głębsze zmiany cieplne. W stali hartowanej możliwe jest odpuszczenie albo ponowne zahartowanie cienkiej warstwy. Powstają gradient twardości, rozciągające naprężenia i pęknięcia.
Metalografia przekroju wymaga ochrony krawędzi. Zaokrąglenie podczas polerowania może całkowicie usunąć warstwę o grubości kilku mikrometrów. Powłoka ochronna lub odpowiednie inkludowanie pomaga zachować profil.
Obraz należy powiązać z miejscem i kierunkiem. Uszkodzenie może wystąpić tylko przy wyjściu, zmianie posuwu albo zakłóceniu chłodziwa.
30. Inżynieria powierzchni
Kulowanie i nagniatanie zwiększają gęstość dyslokacji, zmieniają topografię i tworzą ściskające naprężenia. Hartowanie powierzchniowe zmienia fazę bez celowej zmiany składu, a nawęglanie czy azotowanie tworzą gradient chemiczny. PVD, CVD i natryskiwanie dodają osobną warstwę.
Przekrój systemu musi pokazywać podłoże, strefę przejściową i warstwę. Pęknięcie, por i granica między lamelami w natrysku nie mają tego samego znaczenia co por w odlewie. Metoda przygotowania powłok wymaga podparcia, aby nie wyrwać cząstek.
Twardość odcisku musi mieć skalę odpowiednią do grubości. Zbyt duży odcisk miesza warstwę z podłożem, zbyt mały zwiększa wpływ chropowatości i przygotowania.
31. Naprężenia własne jako niewidoczna struktura
Naprężenie nie jest składnikiem obrazu, lecz jest częścią stanu materiału. Gradienty temperatury, przemiany, zgniot i różna rozszerzalność faz tworzą pole. Wycięcie zgładu relaksuje część tego pola.
Dyfrakcja mierzy odkształcenie sieci wybranych płaszczyzn i wymaga stałych sprężystych rentgenowskich. Metoda otworkowa mierzy relaksację, a krzywizna po usuwaniu warstw integruje efekt. Każda ma inną skalę.
Mikrostruktura pomaga wyjaśnić źródło, ale identyczny obraz może mieć różne naprężenie po innym chłodzeniu. Nie należy wnioskować znaku pola wyłącznie z twardości.
32. Projekt pobierania próbki
Próbka odpowiada na pytanie tylko wtedy, gdy reprezentuje właściwe miejsce i orientację. Plan powinien wynikać z procesu: centrum i krawędź wlewka, powierzchnia i rdzeń odkuwki, L–T–S płyty, strefy spoiny, początek i koniec ścieżki skrawania.
Identyfikator zachowuje część, partię, położenie, kierunki i stronę powierzchni. Strzałka narysowana dopiero po wycięciu bywa zgadywana. Mapa fotograficzna przed cięciem jest prostym zabezpieczeniem.
Liczba próbek zależy od niejednorodności i ryzyka. Jedna piękna mikrofotografia nie dowodzi jednorodności. ASTM E3‑26 podkreśla znaczenie lokalizacji i orientacji oraz ryzyko zbyt małej liczby zgładów.
33. Cięcie
Cięcie nie może przegrzać, odkształcić ani wymieszać obszaru, który ma być zbadany. Ściernica, piła, EDM i waterjet wprowadzają różne strefy. Naddatek na przygotowanie musi umożliwić usunięcie wpływu, ale nie może usunąć właściwej powierzchni eksploatacyjnej.
Przy badaniu warstwy tnie się z zapasem i orientuje powierzchnię tak, aby późniejsze szlifowanie działało ku krawędzi, a nie ją podrywało. Materiał kruchy i powłoka wymagają podparcia.
Chłodziwo cięcia może reagować z materiałem albo wypłukiwać produkt korozji. Jeśli bada się zanieczyszczenie, narzędzie i płyn są potencjalnym źródłem tła.
34. Inkludowanie
Żywica ułatwia trzymanie, chroni krawędź i wypełnia pory. Inkludowanie na gorąco jest szybkie, ale temperatura i nacisk mogą zmienić wrażliwy materiał. Żywica na zimno jest właściwa dla wielu powłok i porów, lecz skurcz i pęcherze tworzą szczeliny.
Impregnacja próżniowa wypełnia porowaty materiał i stabilizuje cząstki. Barwnik w żywicy może odróżnić prawdziwe pory od wyrwań powstałych później. Nie każda czarna przestrzeń jest jednak wypełniona widoczną żywicą.
Orientacja w formie powinna być udokumentowana. Obrót próbki o 90° może zamienić przekrój podłużny w poprzeczny i zmienić całą interpretację.
35. Szlifowanie i polerowanie zgładu
Kolejne ścierniwa usuwają warstwę po poprzednim etapie. Zmiana kierunku pomaga rozpoznać, kiedy stare rysy zniknęły. Zbyt duża siła rozmazuje miękką fazę, wyrywa twarde cząstki i zaokrągla krawędź.
Dobór zawiesiny zależy od materiału. Diament jest uniwersalny dla wielu metali, krzemionka koloidalna daje wykończenie chemomechaniczne, ale może preferencyjnie atakować fazę. Reaktywny materiał wymaga zgodnego płynu.
Relief między fazami może być użyteczny topograficznie, lecz przeszkadza w ilościowej analizie. Dobre przygotowanie nie znaczy zawsze lustrzanej powierzchni; znaczy powierzchnię bez artefaktu istotnego dla pytania.
36. Trawienie
Odczynnik selektywnie reaguje z fazą, granicą albo orientacją, tworząc kontrast. Czas, temperatura, świeżość i ruch wpływają na wynik. Niedotrawienie ukrywa strukturę, przetrawienie poszerza granice i tworzy osad.
ASTM E407‑23 zestawia roztwory dla wielu stopów i zawiera ostrzeżenia. Nie jest zgodą na pracę bez karty charakterystyki, dygestorium i instrukcji. Część odczynników zawiera bardzo niebezpieczne kwasy, utleniacze lub toksyczne składniki.
Porównanie obrazów wymaga podobnego trawienia. Różny kontrast nie jest automatycznie różnym udziałem fazy. Obraz przed trawieniem warto zachować dla porów i wtrąceń.
37. Mikroskopia świetlna
Jasne pole pokazuje kontrast odbicia. Ciemne pole uwidacznia rozpraszające krawędzie i cząstki, światło spolaryzowane pomaga przy anizotropowych fazach, a DIC wzmacnia pozorną topografię. Każdy tryb tworzy inny obraz tego samego zgładu.
Rozdzielczość zależy od długości fali i apertury, nie od samego powiększenia. Powiększenie bez nowej informacji jest puste. Kalibracja piksela dotyczy konkretnego obiektywu, kamery i toru.
Automatyczne zszywanie oraz rozszerzanie głębi ostrości ułatwiają mapy, lecz algorytm może tworzyć szwy i zmieniać krawędzie. Oryginały oraz parametry powinny zostać zachowane.
38. SEM
Elektrony wtórne są czułe na topografię, wstecznie rozproszone na średnią liczbę atomową i orientację. Obraz BSE może rozdzielić fazy o różnym składzie, lecz jednakowy poziom szarości nie dowodzi identyczności.
Napięcie przyspieszające zmienia objętość oddziaływania i rozdzielczość składu. Duże napięcie wzbudza więcej linii, ale sygnał pochodzi z głębszego i szerszego obszaru. Powłoka przewodząca może zasłonić pierwiastek.
Próżnia i wiązka mogą zmieniać materiał wrażliwy, a ładowanie tworzyć artefakty. Parametry obrazu należą do raportu.
39. EDS i WDS
EDS wykrywa charakterystyczne promieniowanie X i daje szybki skład lokalny. Wynik zależy od objętości oddziaływania, geometrii, wzorców, korekcji matrycy i nakładania linii. Mała cząstka może być mniejsza od objętości, więc wynik miesza ją z osnową.
EDS gorzej radzi sobie z bardzo lekkimi pierwiastkami i niskimi stężeniami. Brak piku nie zawsze oznacza brak. Tlen na powierzchni może pochodzić z warstwy lub przygotowania.
WDS ma lepszą rozdzielczość spektralną i czułość dla wielu zadań, ale jest wolniejsze. Ilościowa mikroanaliza wymaga wzorców i stabilnej powierzchni. Wynik „około” z bezwzorcowego EDS nie powinien być porównywany z certyfikatem wytopu.
40. EBSD
Dyfrakcja elektronów wstecznie rozproszonych mapuje orientacje, granice, fazy i lokalną jakość wzoru. Umożliwia wyznaczenie tekstury, udziału granic małego kąta i orientacji pęknięcia względem ziaren.
Powierzchnia musi mieć bardzo małą warstwę zdeformowaną. Końcowe polerowanie mechaniczne lub jonowe wpływa na indeksowanie. Brak rozwiązania może oznaczać fazę, uszkodzenie powierzchni, drobne ziarno albo złą bibliotekę.
Mapa kolorów odwrotnych figur biegunowych zależy od kierunku odniesienia. Bez legendy i układu próbki kolor nie ma znaczenia. Krok skanu musi być odpowiedni do ziarna; zbyt duży pomija małe obiekty.
41. XRD
Dyfrakcja rentgenowska identyfikuje odległości między płaszczyznami i fazy krystaliczne. Pozycja, intensywność i szerokość pików niosą inne informacje. Tekstura zmienia intensywność, naprężenie przesuwa pozycję, małe krystality i mikroodkształcenie poszerzają.
Identyfikacja wymaga bazy i oceny nakładania. Mały udział może być poniżej detekcji. Faza amorficzna daje szerokie tło. „Nie wykryto” nie jest zerowym udziałem.
W geometrii powierzchniowej głębokość zależy od materiału i kąta. Pomiar proszku po zmieleniu usuwa orientację części i może wprowadzić przemianę. Cel analizy wyznacza przygotowanie.
42. Twardość i mikrotwardość
Odcisk integruje odpowiedź plastyczną, sprężystą i mikrostrukturę w objętości. Skala Brinella obejmuje większy obszar i uśrednia, Vickers pozwala na małe obciążenia, Rockwell mierzy głębokość w ustalonym cyklu.
Profil warstwy wymaga odstępów między odciskami, grubości próbki, płaskiej powierzchni i odpowiedniego obciążenia. Odcisk za blisko interfejsu miesza fazy. Wielkość odcisku musi być raportowana razem z obciążeniem i czasem.
Przeliczenia skal są empiryczne i zależne od materiału. Mikrotwardość nie jest automatycznie lokalnym \(R_m\). Jest znakomitym wskaźnikiem gradientu, jeśli metoda jest stała.
43. Analiza obrazu
Obraz ilościowy zaczyna się od planu pól. Próg segmentacji, oświetlenie, trawienie i rozdzielczość decydują o wyniku. Manualna korekta powinna zostawić ślad i regułę.
Zasada Delesse’a wiąże udział pola na losowym przekroju z udziałem objętości przy odpowiednim próbkowaniu. Nie oznacza, że rozkład rozmiarów 2D jest tym samym co 3D. Przecięcie kuli daje wiele średnic mniejszych od rzeczywistej.
Dla ziaren używa się przecięć lub planimetrii. Dla porów: udział, liczba, kształt i największe obiekty. Dla wydzieleń: rozmiar, odstęp i ciągłość. Jedna średnia rzadko wystarcza.
44. Artefakty przygotowania
Najczęstsze artefakty to rysy, wyrwania, rozmazanie, relief, ogony, komety, zaokrąglenie krawędzi, osad trawienia i korozja po myciu. Każdy może zostać pomylony z cechą materiału.
Artefakt często ma orientację zgodną z ruchem przygotowania, powtarza się na wielu fazach albo zmienia po ponownym polerowaniu. Prawdziwa cecha pozostaje związana z mikrostrukturą i miejscem.
Dobrą praktyką jest obserwacja po kolejnych etapach. Jeśli czarna pustka pojawiła się dopiero po polerowaniu, może być wyrwaniem. Barwiona żywica w porze pomaga to rozstrzygnąć.
45. Od obserwacji do interpretacji
Raport powinien najpierw opisać: „wydłużone ciemne obiekty, głównie równoległe do osi pręta, długość…”. Dopiero potem proponować: „morfologia zgodna z pasmami siarczkowymi po walcowaniu”. EDS i historia mogą wzmocnić hipotezę.
Jedna morfologia ma wiele przyczyn. Grube ziarno może pochodzić z przegrzania, małej liczby zarodków po niskim zgniocie lub selektywnego wzrostu. Pasmowość może wynikać z segregacji, przepływu albo różnego trawienia.
Najsilniejsza interpretacja łączy niezależne techniki: obraz, skład, orientację, twardość, dyfrakcję i znany cykl. Zgodność kilku słabych przesłanek nie zawsze daje mocny dowód, jeśli mają wspólne źródło błędu.
46. Rekonstrukcja historii
Mikrostruktura pozwala zawęzić historię, lecz rzadko odtworzyć dokładny czas i temperaturę bez danych odniesienia. Podobna twardość może wynikać z różnych cykli, a późniejsze procesy mogą zatrzeć wcześniejsze ślady.
Rekonstrukcja działa najlepiej jako test hipotez. Czy pasmo przy powierzchni odpowiada odwęgleniu? Profil składu i twardości powinien współwystępować. Czy część była przegrzana? Wielkość dawnego ziarna, fazy i porównanie z kontrolowanymi kuponami dostarczają odpowiedzi.
Datowanie „na oko” temperatury z jednego obrazu jest pozorną precyzją. Należy podać zakres zgodnych historii i próbę rozstrzygającą.
47. Studium: deformacja po obróbce
Płyta po frezowaniu jednej strony wygina się. Hipotezy obejmują sprężysty docisk, gradient temperatury, naprężenia własne po walcowaniu i niejednorodną mikrostrukturę. Pomiar w uchwycie oraz po stabilizacji rozdziela część wpływów.
Przekroje przez grubość pokazują pasmowość, ziarno i twardość, ale nie mierzą bezpośrednio pola naprężeń. Symetryczne zdejmowanie i pomiar krzywizny po warstwach mogą ujawnić rozkład.
Zmiana kolejności bez diagnozy może przypadkowo poprawić jedną partię. Kontrolowany kupon z mapą orientacji tworzy wiedzę przenośną.
48. Studium: wyrwania na powierzchni spieku
Po obróbce WHA widoczne są jamki. Mogą być porami istniejącymi, wyrwanymi ziarnami wolframu, wyrwaną osnową albo artefaktem metalografii. Obraz powierzchni produkcyjnej przed cięciem i przekrój impregnowany pomagają rozróżnić.
BSE pokazuje kontrast osnowa–wolfram, EDS skład resztek, a profilometr geometrię jamek. Oględziny ostrza wskazują adhezję lub ścieranie. Plan kilku pól i dwóch orientacji kontroluje lokalność.
Wniosek procesowy może dotyczyć jakości spieku, stanu ostrza, geometrii lub przygotowania. Sama liczba czarnych pikseli nie rozstrzyga.
49. Studium: warstwa po szlifowaniu stali hartowanej
Na przekroju pojawia się cienka, słabo trawiąca warstwa, pod nią obszar o niższej twardości. Hipoteza obejmuje ponowne zahartowanie powierzchni i odpuszczenie podpowierzchniowe. Potrzebne są profil twardości, SEM, XRD i sygnały procesu.
Warstwa może być cieńsza niż zaokrąglenie zgładu. Próbkę chroni się powłoką i inkluzją. Odciski muszą być wystarczająco małe i oddalone od krawędzi.
Jeśli zmiana koreluje z końcem trwałości ściernicy i spadkiem przepływu chłodziwa, działanie obejmuje kondycjonowanie, dyszę, limit energii i kontrolę seryjną — nie tylko dodatkowe polerowanie.
50. Studium: różnica między partiami tego samego stopu
Dwie partie mają zgodny skład i twardość, lecz jedna szybciej zużywa narzędzie. Metalografia wykazuje większe, twarde cząstki i inną pasmowość. Certyfikat nie musiał raportować ich rozmiaru.
Plan porównuje położenie próbek, analizę obrazu, skład cząstek, orientację, sygnały skrawania i mechanizm zużycia. Różnica może pochodzić z szybkości chłodzenia, modyfikacji wtrąceń albo przeróbki.
Nowe kryterium przyjęcia powinno mierzyć cechę skorelowaną z problemem i mieć reprezentatywny plan. Dodanie dowolnego wymagania „czystości” bez metody nie zapobiega powtórce.
51. Mikrostruktura w doborze analogów
Podobny skład nie gwarantuje podobnej mikrostruktury. Analog pręta kutego nie reprezentuje odlewu tego samego stopu. Ti‑6Al‑4V bimodalny i płytkowy może mieć różny wiór i pękanie. WHA z inną osnową ma inną adhezję.
Macierz analogów powinna zawierać: fazy, rozmiar ziarna, teksturę, wydzielenia, porowatość, wtrącenia, stan warstwy i historię. Nie wszystkie cechy muszą być zgodne — tylko te związane z pytaniem.
Kupon docelowego materiału jest często potrzebny do potwierdzenia, że mechanizm z analogu rzeczywiście występuje. Mikrostruktura pomaga zaplanować kupon i wyjaśnić rozbieżność, nie zastępuje próby.
52. Minimalny raport metalograficzny
Raport obejmuje:
- pytanie i kryterium;
- identyfikację części, partii i stanu;
- mapę pobrania oraz orientację;
- cięcie, inkluzję, szlifowanie, polerowanie i trawienie;
- mikroskop, obiektyw, kalibrację i tryb;
- plan pól oraz regułę wyboru;
- obrazy przeglądowe i szczegółowe ze skalą;
- obserwacje oddzielone od interpretacji;
- wyniki ilościowe z rozrzutem;
- ograniczenia detekcji i artefakty;
- powiązane wyniki składu, twardości i procesu;
- decyzję i zakres ważności.
Zdjęcie bez miejsca i orientacji nie jest pełnym wynikiem. Powiększenie zapisane jako „500×” bez belki skali jest zależne od prezentacji.
53. Checklista przed interpretacją
- Czy próbka reprezentuje właściwe miejsce, kierunek i partię?
- Czy cięcie mogło zmienić obszar?
- Czy krawędź i pory zostały zachowane?
- Czy rysy, wyrwania i relief są odróżnione od struktury?
- Czy obraz przed trawieniem został zachowany?
- Czy odczynnik i czas są właściwe dla materiału?
- Czy powiększenie ma rzeczywistą rozdzielczość?
- Czy liczba oraz dobór pól wystarczają do wniosku?
- Czy jasność oznacza skład, orientację czy topografię?
- Czy EDS obejmuje cząstkę i osnowę?
- Czy tekstura wpływa na XRD lub własności?
- Czy twardość miesza warstwę z podłożem?
- Czy średnia nie ukrywa największego defektu?
- Czy alternatywne historie dają ten sam obraz?
- Jakie niezależne badanie rozstrzygnie hipotezę?
54. Obraz jako dowód ograniczony
Mikrofotografia ma ogromną siłę perswazji, ponieważ wygląda jak bezpośredni widok prawdy. W rzeczywistości jest wynikiem pobrania, przekroju, przygotowania, kontrastu, optyki i wyboru pola. Jej siła dowodowa rośnie dopiero wraz z pełnym śladem metody.
Najlepszy raport nie pokazuje wyłącznie pola potwierdzającego tezę. Pokazuje mapę, rozrzut, przypadki graniczne i próbkę odniesienia. Jeśli struktura jest niejednorodna, nie ukrywa tego pod jednym „typowym” zdjęciem.
Mikrostruktura nie jest dekoracją artykułu o materiale. Jest zapisem stanu, który łączy surowiec, proces i zachowanie. Czytana razem z mechaniką, metrologią i historią wytwarzania pozwala przekształcić obraz w decyzję: przyjąć partię, zmienić operację, rozszerzyć próbę albo zatrzymać transfer.
Źródła
- Blicharski, M., Inżynieria powierzchni, PWN — struktura materiałów, dyslokacje, umocnienie, przemiany, naprężenia własne oraz technologie warstwy wierzchniej.
- Jankowski, K., Kuś, S., Laboratorium charakteryzacji materiałów, PWN — reprezentatywne pobieranie, przygotowanie, parametry metody, SEM i łączenie technik.
- ASTM E3‑26, Standard Guide for Preparation of Metallographic Specimens.
- ASTM E407‑23, Standard Practice for Microetching Metals and Alloys.
- ASTM E112‑24, Standard Test Methods for Determining Average Grain Size.
- ASTM E45‑25, Standard Test Methods for Determining the Inclusion Content of Steel.
- ASTM E04.01 — aktualny wykaz norm przygotowania metalograficznego, w tym E340‑23, E381‑22 i E2014‑17(2025).
- ASTM E1245‑03(2023), Determining the Inclusion or Second-Phase Constituent Content of Metals by Automatic Image Analysis.
- ASTM E1382‑97(2023), Determining Average Grain Size Using Semiautomatic and Automatic Image Analysis.
- ISO 643:2019, Steels — Micrographic determination of the apparent grain size.
- ISO 4967:2013, Steel — Determination of content of non-metallic inclusions — Micrographic method using standard diagrams.
- ASM International, ASM Handbook, Volume 9: Metallography and Microstructures.
- Vander Voort, G. F., Metallography: Principles and Practice, ASM International.
- Porter, D. A., Easterling, K. E., Sherif, M. Y., Phase Transformations in Metals and Alloys, CRC Press.