
Streszczenie
Mazak SLANT TURN 500M, SQT 200 MSY, HQR 200 MSY i QUICK TURN NEXUS 350-II MY pokazują cztery etapy oraz warianty rozwoju tokarek produkcyjnych Mazaka. SLANT TURN reprezentuje cięższe toczenie na skośnym łożu, SQT poprzednią generację szybkich centrów tokarskich, HQR układ dwurewolwerowy do pracy równoległej, a QUICK TURN NEXUS nowszą platformę łączącą toczenie z narzędziami napędzanymi i osią Y. Dzisiejsza rodzina QUICK TURN rozwija te funkcje, lecz nie jest źródłem specyfikacji dla starego egzemplarza.
Artykuł nie tworzy jednej tabeli z przypadkowych ogłoszeń. Oznaczenia M, Y, S i MSY mają znaczenie funkcjonalne, ale konkretne skoki, średnice, moc, długość i sterowanie zależą od generacji. Zakup używanej tokarki powinien zaczynać się od numeru seryjnego, listy opcji i próby wszystkich osi, a nie od deklaracji sprzedawcy „pełna oś Y” lub „mill-turn”.
Dlaczego starszy Mazak jest nadal atrakcyjny
Korpus, wrzeciono i rewolwer dobrej tokarki mogą zachować zdolność długo po zakończeniu produkcji modelu. Rynek oferuje oprzyrządowanie, wiedzę i serwis. Niższa cena pozwala kupić pierwszą przemysłową tokarkę albo dodać wrzeciono do istniejącej hali.
Ryzyko skupia się w sterowaniu, napędach, enkoderach, hydraulice i historii kolizji. Stary model nie jest tani, jeśli specjalny moduł zatrzymuje go przez miesiąc. Koszt należy liczyć z transportem, posadowieniem, oprawkami, kopią systemu i próbą.
SLANT TURN 500M
SLANT TURN jest rodziną ciężkich tokarek ze skośnym łożem. Model 500M należy do dużej klasy średnicy i uchwytu, a M oznacza narzędzia napędzane. Jest naturalny dla kołnierzy, wałów, korpusów i części wymagających wiercenia lub frezowania po toczeniu.
Duży numer nie gwarantuje określonego prześwitu bez pełnej wersji. Spotyka się różne długości, uchwyty, koniki i podtrzymki. Narzędzia napędzane w tej generacji mają ograniczony moment oraz obroty w porównaniu z pełnym wrzecionem frezarskim.
Skośne łoże
Skośne łoże kieruje wióry w dół i zapewnia dostęp rewolweru. Siły od narzędzia zamykają się przez sanie i masywny korpus. Kąt ułatwia operatorowi dojście do uchwytu, ale ciężki detal wymaga żurawia oraz bezpiecznego podparcia.
Geometria łoża musi być sprawdzona po relokacji. Zużycie prowadnic lub śruby może zależeć od pozycji Z. Próba krótkiego pierścienia przy uchwycie nie ujawni błędu na długim wale.
SQT 200 MSY
Super Quick Turn 200 jest starszą klasą szybkiej tokarki produkcyjnej. Oznaczenie MSY łączy narzędzia napędzane, przeciwwrzeciono i oś Y. Dzięki temu część może zostać obrobiona z dwóch stron oraz otrzymać otwory, płaszczyzny i rowki bez przekładania na frezarkę.
SQT ma ograniczoną przestrzeń względem pełnego centrum mill-turn. Rewolwer mieści określoną liczbę oprawek, a napędzane stacje mogą kolidować ze sobą. Oś Y służy do cech poza osią, ale jej skok jest znacznie mniejszy niż w VMC.
HQR 200 MSY
Hyper Quadrex jest układem z dwiema głowicami i dwoma wrzecionami, zaprojektowanym do równoległej obróbki. Model 200 MSY może dzielić operacje między kanały i przechwycić część. Największa wartość wynika z nakładania czasu, nie tylko z zamknięcia dwóch stron.
Dwurewolwerowa przestrzeń jest gęsta. Obie głowice, uchwyty i część mogą znaleźć się w tej samej strefie. Program wymaga znaczników synchronizacji, ale same znaczniki nie zapobiegają kolizji. Potrzebna jest pełna symulacja i kontrolowany rozruch.
QUICK TURN NEXUS 350-II MY
QTN 350-II MY należy do późniejszej generacji QUICK TURN NEXUS. Klasa 350 obsługuje większy uchwyt oraz średnicę niż modele 200/250, a MY oznacza napędzane narzędzia i oś Y. Brak S w podanym oznaczeniu sugeruje konfigurację bez przeciwwrzeciona, lecz należy to potwierdzić fizycznie.
Maszyna jest właściwa dla większych części, które wymagają toczenia, wiercenia i prostego frezowania w jednym uchwycie. Bez przeciwwrzeciona druga strona nadal wymaga przełożenia albo konika. Oś Y nie zastępuje pełnej głowicy B.
QUICK TURN dzisiaj
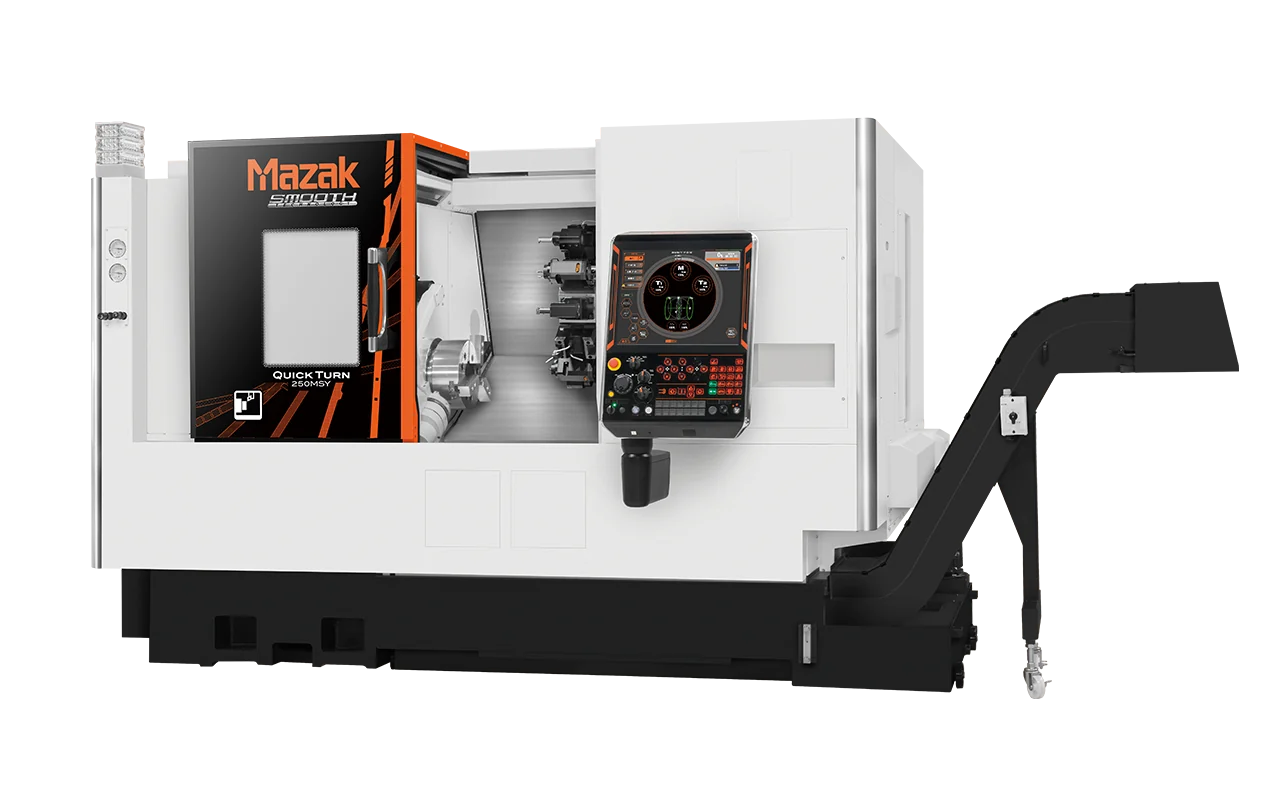
Współczesna rodzina QUICK TURN obejmuje modele 100–400 oraz konfiguracje M/Y/S/MSY. Pokazuje ciągłość zastosowań i ułatwia rozumienie liter. Nie wolno jednak przepisywać jej mocy, skoków ani sterowania do SQT czy QTN II. Generacje różnią się mechaniką i elektroniką.
Nowa maszyna ma przewagę wsparcia, diagnostyki, energii oraz współczesnego sterowania. Starsza może być ekonomiczna, jeśli proces nie wymaga nowych funkcji, a stan jest dobry. Porównanie powinno używać tej samej części i kosztu rocznego.
M: narzędzia napędzane
Litera M dodaje napęd wybranych stacji rewolweru. Umożliwia wiercenie osiowe i promieniowe, gwintowanie, rowki wpustowe oraz płaszczyzny. Parametry zależą od przekładni, oprawki i czasu pracy. Napędzana oprawka ma własne łożyska i jest elementem zużywalnym.
Przed zakupem trzeba uruchomić każdą stację, zmierzyć bicie, temperaturę i hałas. Obecność oprawki nie dowodzi sprawności napędu. Wycieki chłodziwa lub zużyte sprzęgło mogą ujawnić się dopiero pod obciążeniem.
Y: ruch poza osią
Oś Y pozwala przesunąć narzędzie poza oś wrzeciona. Bez niej część cech wykonuje się interpolacją X-C, co ma ograniczenia geometrii oraz prędkości. Y upraszcza kieszenie, płaszczyzny i otwory mimośrodowe.
Zakres nominalny musi być sprawdzony z oprawką. Wysoka część i sąsiednie narzędzie ograniczają dostęp. Błąd prostopadłości Y wpływa na cechy frezowane, dlatego próba tokarska go nie wykryje.
S: przeciwwrzeciono
Przeciwwrzeciono przejmuje część, synchronizuje obroty i obrabia stronę odcięcia. Wymaga drugiego uchwytu, szczęk, bazy i narzędzi. Transfer skraca przepływ, ale może wprowadzić bicie i odkształcenie.
Test obejmuje wielokrotny przechwyt, pomiar współosiowości oraz reakcję po zatrzymaniu. Program musi wiedzieć, które wrzeciono trzyma detal. Otwieranie niewłaściwego uchwytu podczas restartu jest poważnym zagrożeniem.
Dwa rewolwery HQR
Górna i dolna głowica mogą pracować na jednej lub dwóch stronach zależnie od konfiguracji. Technolog rozdziela operacje, aby czasy kanałów były podobne. Jeśli jeden rewolwer czeka, potencjał nie jest wykorzystany.
Wspólne toczenie jednym narzędziem z każdej strony może równoważyć siły, ale wymaga specjalnie zaprojektowanego procesu. Nie należy improwizować równoległej pracy bez analizy wrzeciona, części i wiórów.
Rewolwer i indeksowanie
Rewolwer ustala każdą oprawkę po obrocie. Zużycie sprzęgła, zabrudzenie lub kolizja zmienia położenie. Test powinien zmierzyć powtarzalność kilku stacji, w obu kierunkach indeksowania, po rozgrzaniu.
Sąsiednie oprawki tworzą obwiednię. Długi wytaczak może uderzyć w uchwyt podczas indeksowania, mimo że nieaktywne ostrze jest daleko. CAM musi zawierać wszystkie stacje albo konserwatywną bryłę rewolweru.
Uchwyty i szczęki
Duża tokarka wymaga obliczenia siły zacisku i dopuszczalnych obrotów. Ciężkie szczęki wysunięte na duży promień zmniejszają bezpieczną prędkość. Siła odśrodkowa otwiera szczęki zewnętrzne, a hydraulika oraz smarowanie wpływają na rzeczywisty docisk.
Szczęki miękkie wytacza się przy ciśnieniu zbliżonym do roboczego i z pierścieniem odpowiednio symulującym kierunek siły. Zbyt mała powierzchnia styku deformuje część. Przy przechwycie oba zestawy muszą być kwalifikowane osobno.
Konik i podtrzymka
SLANT TURN i QTN dużej klasy mogą korzystać z konika albo podtrzymki. Konik stabilizuje wał, lecz siła osiowa i temperatura zmieniają ugięcie. Podtrzymka wymaga przygotowanej powierzchni oraz kontrolowanego docisku rolek.
Wersja z przeciwwrzecionem może używać go jako aktywnego podparcia, ale funkcja zależy od sterowania i procesu. Nie wolno zakładać, że zastępuje konik w każdej operacji.
Wrzeciono główne
Ocena obejmuje bicie, temperaturę, hałas, charakterystykę momentu i stan uchwytu. Duże toczenie pracuje często poniżej prędkości bazowej, gdzie moment jest kluczowy. Maksymalne obroty mają małe znaczenie dla kołnierza 500 mm.
Test pod obciążeniem wykrywa więcej niż bieg luzem. Należy użyć bezpiecznego narzędzia i materiału, obserwując obciążenie, powierzchnię i drgania. Historia kolizji może wpłynąć na łożyska oraz enkoder orientacji.
Stała prędkość skrawania
G96 zwiększa obroty w miarę zbliżania do osi. Program musi ustawić limit G50 lub odpowiednik dla uchwytu, szczęk i części. Stary program może mieć limit właściwy dla innej konfiguracji.
Przy przeniesieniu programu z SQT do QTN nie wolno zachować parametrów bez weryfikacji. Różnią się przyspieszenie wrzeciona, moment i bezpieczne obroty. Kontrolowany start zaczyna się od niskiego limitu.
Narzędzia tokarskie
Oprawka powinna być krótka, sztywna i ustawiona na wysokości osi. Błąd wysokości zmienia kąty oraz może pozostawić czop przy planowaniu. Płytkę dobiera się do materiału, operacji, stabilności i łamania wióra.
W starszej maszynie komplet oryginalnych bloków ma dużą wartość. Brak jednej bazy może wymagać drogiej oprawki. Mieszanie systemów zwiększa czas ustawiania i ryzyko kolizji.
Narzędzia napędzane
Oprawki osiowe i promieniowe mają przełożenie, maksymalne obroty oraz moment. Chłodziwo może być doprowadzane zewnętrznie lub przez oprawkę. Uszczelnienia i łożyska zużywają się. Pomiar temperatury po kilkunastu minutach pracy ujawnia stan lepiej niż krótki obrót.
Nie należy używać napędzanego narzędzia jako substytutu dużego VMC. Ma sens, gdy usuwa mocowanie i transport. Intensywne frezowanie może mieć wyższy koszt czasu oraz oprawki niż osobna operacja.
Sterowania MAZATROL
SLANT TURN, SQT, HQR i QTN II mogą mieć różne generacje MAZATROL. Każda wspiera programowanie konwersacyjne i EIA/ISO w innym zakresie. Nośniki, pamięć, sieć i makra różnią się. Interfejs podobny wizualnie nie zapewnia zgodności programu.
Przed odłączeniem tworzy się kopię parametrów, PLC, korekcji, programów i danych narzędzi. Wymiana dysku lub baterii bez kopii może unieruchomić funkcje maszyny. Starsze sterowanie powinno pracować w wydzielonej sieci.
Programowanie wielokanałowe
HQR ma co najmniej dwa strumienie wykonania. Program zawiera oczekiwania i wspólne zasoby. Trzeba unikać deadlocku, gdy każdy kanał czeka na drugi w innym znaczniku. Restart wymaga odtworzenia stanu obu.
Optymalizacja bazuje na wykresie Gantta. Operacje przesuwa się między rewolwerami, zachowując dostęp i trwałość. Symulacja czasu bez pełnej kinematyki nie wykryje kolizji.
CAM i postprocesor
Proste toczenie można tworzyć konwersacyjnie. Oś Y, przeciwwrzeciono i dwa rewolwery zwiększają rolę CAM. Post musi odpowiadać dokładnemu modelowi oraz funkcjom M. QTN 350-II MY bez S potrzebuje innej logiki niż MSY.
Weryfikacja powinna interpretować kod wynikowy. CAM może mieć poprawną ścieżkę, a post błędną kolejność zacisku lub orientacji. Program testowy sprawdza każdą funkcję osobno przed pełnym detalem.
Wióry
Starsze tokarki mogą mieć mniej rozwinięte płukanie niż nowe. Długi wiór nawija się na uchwyt, oprawkę i część. W HQR może wejść w strefę drugiego rewolweru. Przed transferem należy oczyścić powierzchnię chwytu.
Geometria płytki i parametry są podstawą. Zwiększenie ciśnienia chłodziwa nie naprawi niełamanego wióra przy niewłaściwej grubości. Przenośnik musi odpowiadać materiałowi.
Termika
Wrzeciono, hydraulika, rewolwer i napędzane narzędzia nagrzewają maszynę. HQR ma więcej źródeł. Rozgrzewka powinna obejmować wszystkie zespoły używane w programie. Pomiar po samym obrocie głównego wrzeciona jest niewystarczający.
Trend średnicy może różnić się wzdłuż Z i między wrzecionami. Korekcje zapisuje się osobno. Duża nagła zmiana jest sygnałem usterki, nie zaproszeniem do dalszego przesuwania offsetu.
Odbiór używanej maszyny
Test podstawowy obejmuje geometrię, wrzeciono, rewolwer, hydraulikę, chłodziwo, przenośnik i bezpieczeństwo. W M dodaje się wszystkie stacje napędzane, w Y przejazd oraz cechę poza osią, w S transfer, a w HQR równoległą pracę kanałów.
Artefakt powinien zawierać średnice w kilku Z, czoło, otwór, frezowaną płaszczyznę i cechę po przechwycie. Mierzy się współosiowość oraz trend po rozgrzaniu. Kryteria ustala się przed testem.
Elektronika i części
Stary napęd może być dostępny jako regenerowany, lecz czas dostawy jest niepewny. Należy zidentyfikować CNC, wzmacniacze, silniki, enkodery, moduły I/O i monitor. Zapas baterii oraz kopia nie zastępują niedostępnego modułu, ale skracają odzyskanie.
Ocena serwisu obejmuje doświadczenie z konkretną generacją, nie tylko marką Mazak. Dokumentacja elektryczna musi odpowiadać numerowi seryjnemu i modyfikacjom. Nieopisany retrofit zwiększa ryzyko.
Relokacja i ponowne uruchomienie
Przed transportem zapisuje się położenie osi, demontuje wystające oprawki, zabezpiecza rewolwer i przeciwwrzeciono oraz blokuje elementy zgodnie z instrukcją. Akumulatory hydrauliczne i pozostałe energie rozładowuje uprawniony personel. Maszyna nie powinna być podnoszona za przypadkowy element łoża; punkty transportowe są określone przez producenta.
W nowej hali sprawdza się zasilanie, kolejność faz, uziemienie, jakość powietrza i fundament. Poziomowanie poprzedza geometrię. Następnie uruchamia się hydraulikę, osie, wrzeciona i ATC/revolver przy ograniczonych prędkościach. Dopiero po kopii kontrolnej parametrów i teście bez części wykonuje się artefakt. Próba wykonana przed transportem oraz po instalacji pozwala oddzielić istniejący stan od skutku relokacji.
Dokumentacja procesu dla maszyny legacy
Starsza maszyna wymaga lepszej, nie gorszej dokumentacji. Karta stanowiska powinna zawierać numer wersji programu, listę narzędzi i oprawek, szczęki, ciśnienia, limit obrotów, bazy, sekwencję transferu i bezpieczne punkty restartu. Wiedza przechowywana wyłącznie przez jednego operatora zwiększa ryzyko przestoju.
Warto archiwizować także obrazy ekranów parametrów serwisowych, alarmy i wyniki okresowych testów. Gdy część zamienna zostanie zastąpiona regenerowaną, zapisuje się numer, nastawy oraz wpływ na geometrię. Taka historia pozwala serwisować egzemplarz nawet wtedy, gdy fabryczne wsparcie jest ograniczone.
Bezpieczeństwo
Osłony, rygle, zatrzymanie, monitorowanie prędkości i hydraulika muszą działać zgodnie z projektem. Obejście drzwi w starej maszynie nie jest „ułatwieniem ustawiania”, lecz utratą funkcji ochronnej. Modyfikacje wymagają oceny ryzyka.
Duży uchwyt i część magazynują energię. Przed próbą obrotów sprawdza się masę szczęk, moment dokręcenia i limit. Operator nie stoi w płaszczyźnie obrotu przy pierwszym uruchomieniu.
Ekonomika
Cena zakupu jest tylko początkiem. Dochodzą transport, fundament, zasilanie, sprężone powietrze, oprawki, uchwyty, CAM, serwis i zapas elektroniki. Model z osią Y i S może usunąć drugą maszynę, ale tylko jeśli program rzeczywiście używa tych funkcji.
Starsza HQR może dać wysoką przepustowość, a jednocześnie długi przestój przy awarii wspólnego sterowania. Dwie prostsze tokarki zapewniają redundancję. Należy policzyć scenariusz awarii, nie tylko idealny takt.
Orientacyjne ceny tokarek Mazak legacy
Kwoty są cenami netto sprawnych maszyn używanych. W tej grupie sterowanie i możliwość próby pod prądem potrafią zmienić wartość bardziej niż rozmiar uchwytu.
| Rodzina i istotna wersja | Typowe roczniki | Realistyczny przedział netto |
|---|---|---|
| Slant Turn 20/25/30, jedna głowica | 1985–1995 | 20–55 tys. zł |
| SQT-10/15, jedna głowica | 1990–1998 | 20–50 tys. zł |
| SQT-15MS i podobne z narzędziami napędzanymi/przeciwwrzecionem | 1990–2000 | 25–75 tys. zł |
| SQT-200/250, wersja podstawowa | 1998–2006 | 45–100 tys. zł |
| SQT-200/250 M/MS/MSY | 1998–2008 | 70–155 tys. zł |
| HQR-150/200, dwie głowice | 2000–2012 | 90–230 tys. zł |
| Quick Turn Nexus 200/250, wersja podstawowa | 2004–2014 | 70–190 tys. zł |
| Quick Turn Nexus 200/250 M/MS/MSY | 2005–2015 | 110–300 tys. zł |
| Quick Turn Nexus 350/450/550 | 2005–2016 | 180–480 tys. zł |
Przykładowe ceny aukcyjne 5500–6500 euro dla SQT-15MS i QTN-200 II wyznaczają dół rynku, a nie wartość maszyny po sprawdzeniu, dostawie i uruchomieniu. Dla Quick Turn 350 MY II z lat 2015–2018 spotyka się przedziały 55 000–90 000 euro. Maszyny bez aktywnego sterowania, backupu lub próby skrawania powinny być traktowane jako projekt naprawczy.
Kiedy wybrać który model
SLANT TURN 500M jest naturalny dla dużych i cięższych części z umiarkowanym frezowaniem. SQT 200 MSY dla mniejszych detali wymagających kompletnej obróbki dwóch stron. HQR 200 MSY dla wolumenu uzasadniającego równoległe rewolwery. QTN 350-II MY dla większej części z osią Y, gdy przeciwwrzeciono nie jest potrzebne.
Jeżeli kluczowe jest pięcioosiowe frezowanie lub wiele narzędzi, INTEGREX ma większą elastyczność. Jeżeli tylko toczenie, prostszy QUICK TURN bez M/Y/S będzie tańszy i łatwiejszy.
Checklista zakupu
- Odczytaj pełne oznaczenie, rok, numer seryjny i listę opcji.
- Potwierdź fizycznie M, Y, S oraz liczbę kanałów.
- Sprawdź bicie i temperaturę wszystkich wrzecion.
- Przetestuj każdą stację rewolweru i napędzaną oprawkę.
- Zmierz geometrię Y i cechę frezowaną, nie tylko toczenie.
- Wykonaj wielokrotny transfer i pomiar współosiowości.
- Dla HQR uruchom oba kanały oraz sprawdź synchronizację.
- Zarchiwizuj CNC, PLC, parametry i dokumentację przed transportem.
- Ustal dostępność krytycznych modułów elektroniki.
- Oblicz bezpieczne obroty uchwytu i szczęk.
- Odbierz maszynę na własnej części po rozgrzewce.
- Policz koszt stanowiska, ryzyko przestoju i wartość usuniętych operacji.
Podsumowanie
SLANT TURN, SQT, HQR i QUICK TURN NEXUS są ważnymi etapami rozwoju tokarek Mazaka. Funkcje M, Y i S mogą nadal skracać przepływ, a dwa rewolwery HQR zapewniać wysoką wydajność. Wartość zależy jednak od stanu mechaniki, kompletności elektroniki oraz tego, czy proces wykorzysta konfigurację.
Starszej maszyny nie powinno się opisywać danymi obecnego QUICK TURN ani kupować według skróconej nazwy. Pełna próba musi objąć wszystkie zespoły, za które płaci nabywca. Dopiero wtedy niższa cena staje się przewagą, a nie zaliczką na przyszły remont.
Materiały powiązane
- Mazak QUICK TURN: modele 100–400 oraz wersje M, Y, S i MSY
- Mazak INTEGREX i-100H, i-150, i-350H i 200-IV ST