
Streszczenie
Rodzina Genmitsu 3030-PROVer jest pierwszym wyraźnym odejściem od najlżejszych ploterów 3018. Pole około 300 × 300 mm pozostaje biurkowe, ale prowadnice liniowe HG15 i śruby kulowe 1204 skracają listę kompromisów związanych z rolkami V-slot oraz nakrętkami śrub trapezowych. Model MAX wykorzystuje wrzeciono 300 W i ma deklarowane pole 300 × 300 × 78 mm. Nowszy Ultra łączy tę architekturę z kompaktowym routerem 710 W, większym prześwitem 93 mm, mocniejszymi silnikami krokowymi i osłonięciem zespołów ruchu.
To nadal otwarty router amatorski sterowany przez GRBL, bez magazynu narzędzi, zamkniętej kabiny i przemysłowego systemu chłodziwa. Zwiększona moc nie zmienia go automatycznie w frezarkę produkcyjną. Daje jednak znacznie bardziej użyteczną platformę do drewna, tworzyw, mosiądzu i lekkiej obróbki aluminium, jeśli narzędzie, mocowanie, parametry oraz usuwanie wióra są dobrane do rzeczywistej sztywności.
Dlaczego 3030 jest zmianą klasy, a nie tylko rozmiaru
W maszynie 3018 ograniczeniem bywa jednocześnie mała pętla siły, prowadzenie na rolkach, śruba, oś Z i wrzeciono. 3030-PROVer MAX wprowadza prowadnice liniowe i śruby kulowe na trzech osiach. Prowadnica HG15 ma wózek z recyrkulacją elementów tocznych i znacznie bardziej zdefiniowany kontakt niż rolka na profilu. Śruba kulowa 1204 zmniejsza tarcie, pozwala skuteczniej kasować luz i lepiej przenosi siłę osiową.
Nie oznacza to braku ugięcia. Aluminiowa brama, płyty osi, połączenia skręcane, uchwyt wrzeciona i stół nadal pracują sprężyście. Wózek prowadnicy jest tylko jednym elementem szeregu. Poprawa jest najbardziej widoczna przy zmianie kierunku, interpolacji okręgu i obciążeniu, które na lekkiej rolce powodowałoby wyraźne przemieszczenie.
Pole 300 × 300 mm jest wystarczające do płytek, paneli, małych form, elementów modelarskich i wielu detali warsztatowych. Kwadratowy obszar ułatwia obracanie części o 90°, ale użyteczny skok maleje przez imadło, odciąg oraz oprawkę. Przed zakupem należy narysować pełną obwiednię mocowania, a nie tylko porównać liczby w nazwie.
3030-PROVer MAX: konfiguracja bazowa
Producent podaje dla MAX pole 300 × 300 × 78 mm, gabaryt około 544 × 523 × 412 mm i masę 23,65 kg. Wszystkie osie korzystają z prowadnic HG15 oraz śrub kulowych 1204. Sterowanie jest zgodne z GRBL 1.1h, maksymalny deklarowany posuw wynosi 2000 mm/min, a wrzeciono 48 V DC ma moc znamionową 300 W. Uchwyt 52 mm pasuje do zespołu fabrycznego, a dołączony uchwyt 65 mm umożliwia dalszą zmianę.
Masa ponad 20 kg stabilizuje stanowisko lepiej niż najlżejsze 3018, ale stół roboczy nadal musi być sztywny. Ustawienie na miękkim lub skręconym blacie może zmieniać geometrię ramy. Cztery punkty podparcia powinny przenosić ciężar bez kołysania, a przewody nie mogą ciągnąć ruchomych osi.
Wrzeciono 300 W pozwala używać nieco większych narzędzi i utrzymać bardziej praktyczny posuw niż silnik 75 W. Nadal potrzebny jest wykres lub pomiar zachowania pod obciążeniem. Wrzeciono DC przy niskim wysterowaniu może mieć mały moment i gorsze chłodzenie. Zmniejszenie obrotów bez zmniejszenia przekroju wióra nie jest bezpiecznym sposobem na „frezowanie jak dużą maszyną”.
3030-PROVer Ultra: co wnosi router 710 W
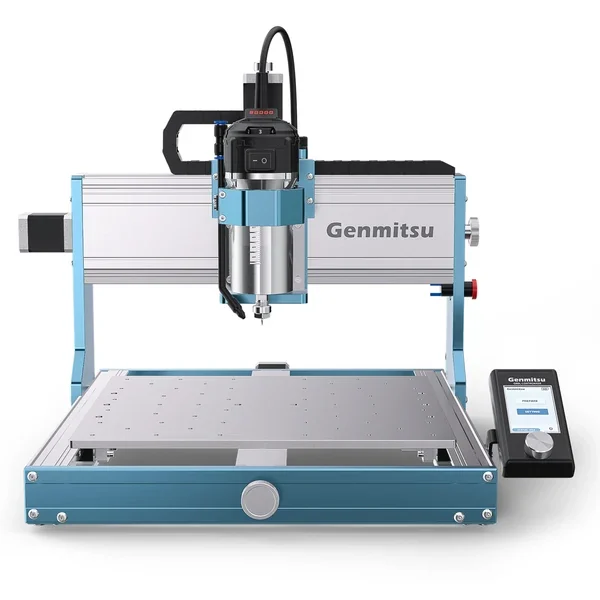
Ultra zastępuje wrzeciono 300 W kompaktowym routerem 710 W z cyfrowym wyświetlaczem. Producent wskazuje także zwiększony prześwit do 93 mm, silniki NEMA17 o długości 60 mm, standardowy uchwyt 65 mm i zgodność z uchwytem 69 mm. Zespół ruchu nadal opiera się na podwójnych prowadnicach liniowych i śrubach kulowych X/Y/Z.
Router 710 W ma szersze pole zastosowania niż mały silnik DC, lecz powoduje większą masę osi Z, większe siły i większą energię wirującą. Jego prędkość może sięgać zakresu typowego dla frezarek górnowrzecionowych, dlatego mały frez musi być dopuszczony do obrotów. Elektroniczny odczyt prędkości jest pomocą, nie pomiarem prędkości ostrza pod obciążeniem.
Producent podaje maksymalną głębokość jednego przejścia 2,5 mm jako cechę wariantu Ultra. Nie jest to uniwersalny parametr. Dopuszczalna głębokość zależy od materiału, średnicy i liczby ostrzy, wysięgu, szerokości zaangażowania, strategii, obrotów, posuwu, chłodzenia i mocowania. Dla pełnego rowka w aluminium 2,5 mm może być zbyt agresywne, a dla szerokiego freza w miękkim drewnie inne ograniczenie może wystąpić wcześniej.
Prowadnice liniowe: poprawny montaż ważniejszy od samej nazwy
Dwie szyny nie gwarantują równoległości. Jeżeli zostaną skręcone w niezgodnym położeniu, wózki pracują z naprężeniem, rośnie moment silnika i zużycie. Odbiór rozpoczyna się od przesuwu każdej osi bez narzędzia przez cały zakres. Opór powinien być płynny i powtarzalny, bez lokalnego zakleszczania.
Wózki wymagają właściwego smaru i ochrony przed pyłem. Uszczelki czołowe ograniczają wnikanie zanieczyszczeń, ale nie zastępują odciągu ani czyszczenia. Pył drzewny zmieszany z olejem tworzy pastę. Osłonięta konstrukcja Ultra zmniejsza bezpośrednią ekspozycję, lecz harmonogram przeglądu nadal obejmuje szyny, śruby, sprzęgła i mocowania silników.
Luz może pochodzić nie tylko z nakrętki kulowej. Sprzęgło, łożyska końcowe śruby, śruby mocujące wózek i połączenie bramy mogą przesuwać się przy nawrocie. Czujnik ustawiony na stole pozwala obserwować odpowiedź na małe ruchy w obu kierunkach. Wynik trzeba interpretować razem ze sprężystością końcówki i sposobem przyłożenia siły.
Śruba kulowa 1204 i dynamika osi
Oznaczenie 1204 zwykle opisuje średnicę nominalną 12 mm oraz skok 4 mm. Jeden obrót silnika przesuwa oś o 4 mm przed uwzględnieniem mikrokroku. Większa sprawność zmniejsza moment potrzebny do ruchu, ale oznacza też mniejsze samohamowanie. Po wyłączeniu ciężka oś Z może obciążać układ inaczej niż śruba trapezowa.
Maksymalna prędkość zależy od obrotów śruby, jej podparcia, długości, prostoliniowości i częstotliwości krytycznej. W małej maszynie 2000 mm/min nie jest szczególnie wysoką wartością, lecz stabilność przy przyspieszaniu bywa ważniejsza. Utrata kroków może wystąpić podczas krótkiej zmiany kierunku, mimo że długi przejazd z tą samą prędkością działa.
Parametry GRBL $100–$102, $110–$112 oraz $120–$122 odpowiadają odpowiednio za kroki na jednostkę, maksymalne prędkości i przyspieszenia w typowej konfiguracji. Numery i semantykę trzeba potwierdzić dla użytej wersji. Zmiana nie powinna być dokonywana metodą „aż przestanie hałasować”; kalibrację oddziela się od limitów dynamicznych.
Sterowanie, kontroler offline i czwarta oś
GRBL 1.1h jest szeroko obsługiwany przez Candle, UGS oraz liczne systemy CAM. Należy jednak ustalić, czy konkretna funkcja czwartej osi jest realizowana przez jednoczesne cztery osie, przełączenie kanału czy dedykowany kontroler offline. Hasło „4th-axis compatible” nie mówi jeszcze, jak generować i wznowić program.
Moduł obrotowy zmniejsza użyteczną wysokość i wprowadza własny luz, uchwyt, konik i przełożenie. Dla rodziny 3030 producent oferuje moduł z przekładnią planetarną 10:1. Oś A może wykonywać indeksowanie albo ruch skoordynowany zależnie od sterowania i CAM. Przed pierwszym programem mierzy się wysokość osi, bicie chwytu i znak kierunku.
Kontroler offline jest wygodny dla prostych zadań, lecz nazwa pliku, pamięć, obsługiwane komendy i zachowanie po przerwaniu powinny być przetestowane. Przy długiej obróbce utrata informacji o miejscu wznowienia może kosztować detal. Kontrolowany recovery rozpoczyna się od zapisania bazy, narzędzia, stanu wrzeciona i ostatniego potwierdzonego bloku.
Aluminium: jak nie pomylić zdolności z demonstracją
Prowadnice liniowe, śruby kulowe i mocniejsze wrzeciono czynią 3030 realnie użyteczniejszym w aluminium niż 3018. Nadal należy zaczynać od małej szerokości promieniowej, małego freza, krótkiego wysięgu oraz strategii utrzymującej zbliżone zaangażowanie ostrza. Trochoida lub adaptacyjne zgrubne mogą ograniczyć skoki siły, jeśli CAM generuje poprawny tor i maszyna płynnie realizuje wiele krótkich bloków.
Wiór musi opuścić rowek. Nadmuch usuwa materiał, ale nie chłodzi tak jak odpowiednie medium. Minimalne smarowanie może ograniczyć adhezję, jednak mgła i środek chemiczny wymagają osłony oraz wentylacji. Zalewanie otwartej elektroniki i płyty MDF chłodziwem jest niedopuszczalne. Każda modernizacja medium jest projektem systemu, nie dodaniem butelki z dyszą.
Objawami zbyt dużego obciążenia są narastający dźwięk, drgania bramy, pogorszenie powierzchni, sklejony wiór, spadek obrotów i utrata położenia. Zmniejszenie posuwu bez zmiany obrotów może zmniejszyć grubość wióra poniżej wartości tnącej i zwiększyć tarcie. Korekta musi zachować sensowny posuw na ostrze.
Dokładność katalogowa i odbiór warsztatowy
Dla MAX producent podaje dokładność około ±0,05 mm. Należy sprawdzić, czego dotyczy, w jakim zakresie i według jakiej metody. Tolerancja części obejmuje więcej składników niż dokładność biegu osi. Frez może być mniejszy niż nominalnie, bić, uginać się i nagrzewać; materiał może się odkształcać po zwolnieniu mocowania.
Praktyczny odbiór obejmuje:
- powtarzalne bazowanie po kilku cyklach zasilania;
- luz nawrotny każdej osi w kilku położeniach;
- prostopadłość X–Y i wrzeciona do stołu;
- bicie trzpienia w dwóch odległościach od tulei;
- interpolowany okrąg mierzony w kilku kierunkach;
- detal testowy wykonany po rozgrzaniu wrzeciona;
- serię co najmniej kilku powtórzeń bez poprawiania korekcji.
Jeśli wynik różni się zależnie od kierunku dojazdu, najpierw szuka się luzu i ugięcia. Jeśli dryfuje w czasie, sprawdza się temperaturę wrzeciona, śrub i otoczenia. Jeżeli błąd rośnie z głębokością, ocenia się prostopadłość oraz ugięcie narzędzia.
Modernizacja bez rozbijania spójności maszyny
Najbardziej uzasadnione dodatki to dobra płyta ofiarna, odciąg, właściwe tuleje, pomiar długości, oświetlenie i obudowa. Większe wrzeciono ma sens dopiero po pomiarze geometrii i określeniu procesu, którego nie da się zrealizować zespołem bazowym. Masa routera 710 W może wymagać mniejszego przyspieszenia Z.
Wrzeciono chłodzone wodą 1,5–2,2 kW jest oferowane jako element ekosystemu, ale jego zamontowanie nie oznacza, że rama przyjmie pełną moc skrawania. Dochodzą falownik, ekranowanie przewodów, uziemienie, chłodzenie, sterowanie PWM, masa i ryzyko elektryczne. To modernizacja wymagająca nowej oceny bezpieczeństwa.
Podwójna nakrętka, inne sprzęgło lub dodatkowa prowadnica nie powinny być montowane bez sprawdzenia współosiowości. Część poprawiająca lokalną sztywność może przenieść obciążenie na cieńszą płytę. Po każdej zmianie wykonuje się pełny test geometrii i powtarzalności.
CAM dopasowany do lekkiej, lecz sztywniejszej ramy
Przejście z 3018 na 3030 nie uzasadnia skopiowania parametrów z dużej frezarki. CAM powinien ograniczać gwałtowne zmiany obciążenia i jednocześnie nie tworzyć nadmiernie drobnych bloków. W kieszeni lepsze jest łagodne wejście po helisie lub rampie niż pionowe zagłębienie freza nieprzeznaczonego do wiercenia. Promień przejścia utrzymuje ruch i zmniejsza chwilowy wzrost siły w narożu.
Strategia adaptacyjna może utrzymywać zbliżony kąt opasania, ale jej minimalny promień musi być wykonalny dla dynamiki GRBL. Tysiące bardzo krótkich segmentów mogą obniżyć rzeczywisty posuw. Wygładzanie toru nie może z kolei usunąć wymaganej geometrii. Tolerancję obliczeń CAM dobiera się do mierzalnej zdolności maszyny, a nie do liczby miejsc po przecinku modelu.
Operację zgrubną pozostawia się z naddatkiem, a wykańczającą wykonuje małym, stabilnym zaangażowaniem. Jeżeli po zgrubnej detal uwalnia naprężenia lub mocowanie osiada, bezpośrednie wykończenie tą samą ścieżką może kopiować błąd. Pomiar między operacjami pozwala zdecydować, czy naddatek jest wystarczający.
W drewnie kierunek włókien może być ważniejszy niż kierunek współbieżny. W tworzywie kluczowe są temperatura oraz ewakuacja wióra. W aluminium tor powinien unikać ponownego cięcia wióra i pełnego rowka, jeśli nie jest on zwalidowany. Biblioteka narzędzi zawiera rzeczywistą średnicę, długość ostrza, maksymalny wysięg i dopuszczalne obroty.
Termika wrzeciona, śrub i przedmiotu
Wrzeciono 300 W i router 710 W nagrzewają się inaczej. Router chłodzony własnym wentylatorem może stabilizować się dopiero po kilku minutach, a przepływ zależy od obrotów i czystości kanałów. Mały silnik DC przekazuje ciepło przez uchwyt osi Z. W obu przypadkach długość zespołu narzędziowego zmienia się w trakcie rozgrzewania.
Śruby kulowe także wytwarzają ciepło w nakrętkach i łożyskach. Długi program z częstymi nawrotami nagrzewa je inaczej niż spokojny kontur. Aluminiowa rama reaguje na temperaturę pomieszczenia i lokalny strumień powietrza z routera. Dlatego wymiar pierwszej części po zimnym starcie nie musi reprezentować kolejnych.
Program odbiorczy powinien zmierzyć detal po ustalonej procedurze rozgrzewania oraz ponownie po godzinie. Jeśli cecha Z dryfuje, sprawdza się długość narzędzia, wrzeciono, nagrzanie śruby i płytę ofiarną. Jeśli X/Y zmieniają skalę, ocenia się temperaturę ramy i śrub. Kompensowanie korekcją bez ustalenia źródła może poprawić jeden moment i pogorszyć inny.
Przedmiot również pracuje cieplnie. Cienka płyta aluminium nagrzana frezowaniem i zaciśnięta w kilku punktach może po ostygnięciu zmienić kształt. Pomiar bezpośrednio na stole oraz po zwolnieniu daje inne informacje. Dla dokładniejszej części trzeba zaplanować przerwy, symetryczną obróbkę i stan pomiaru.
Karta próby dla aluminium
Bezpieczna próba nie polega na zwiększaniu głębokości aż do utraty kroków. Ustala się materiał i stan, frez, średnicę, liczbę ostrzy, wysięg, obroty, posuw, szerokość i głębokość. Zmienia się jeden czynnik, a pozostałe zachowuje. Każda próba ma krótki, identyczny tor obejmujący wejście, odcinek ustalony i wyjście.
Ocenia się kształt oraz temperaturę wióra, nalepienie na ostrzu, dźwięk, powierzchnię, wymiar i ewentualną zmianę bazy. Wiór pyłowy może oznaczać zbyt małą grubość, a długie sklejone fragmenty problem z ewakuacją. Powierzchnia błyszcząca nie zawsze jest dobra: może być wypolerowana przez tarcie po utracie ostrości.
Najpierw ustala się obszar bezpieczny, później obszar stabilny. Parametr produkcyjny umieszcza się wewnątrz niego z zapasem, nie na krawędzi najlepszego krótkiego testu. Próba jest powtarzana po nagrzaniu i na narzędziu o częściowo zużytej krawędzi. Dzięki temu MAX lub Ultra staje się kontrolowanym stanowiskiem, a nie zbiorem efektownych pojedynczych demonstracji.
Bezpieczeństwo i organizacja stanowiska
Router 710 W ma dość energii, aby złamać frez, wyrwać detal i wyrzucić fragment poza obrys maszyny. Otwarta rama wymaga fizycznej osłony dobranej do prędkości oraz możliwych odłamków. Osłona pyłowa chroniąca śrubę nie jest kabiną ochronną.
Wyłącznik awaryjny musi odcinać lub inicjować bezpieczne zatrzymanie zgodnie ze schematem urządzenia. Po naciśnięciu należy potwierdzić zachowanie wrzeciona i osi. Samo zatrzymanie wysyłania G-code z komputera nie jest równoważne zatrzymaniu energii.
Obróbka drewna tworzy pył palny, a metalu gorące wióry. Nie miesza się bez oceny obu strumieni w tym samym odciągu. Czyszczenie sprężonym powietrzem może wtłoczyć pył do prowadnic i elektroniki. Lepsze jest kontrolowane odsysanie oraz ręczne usunięcie resztek po zatrzymaniu.
MAX czy Ultra
MAX jest spójnym wyborem do precyzyjnego grawerowania, małych form, PCB, tworzyw i lekkiego aluminium, gdy wystarcza wrzeciono 300 W. Mniejsza masa wrzeciona i niższa energia upraszczają naukę. Uchwyt 65 mm pozostawia możliwość późniejszego przejścia na router.
Ultra warto wybrać, gdy zadania obejmują większe narzędzia w drewnie, większą objętość wióra, grubsze detale i częstsze aluminium. Fabryczna integracja 710 W jest lepsza niż przypadkowa modernizacja, bo obejmuje uchwyt, prześwit i wyposażenie. Nadal trzeba sprawdzić instalację elektryczną, hałas, odciąg i obudowę.
Jeśli pole 300 × 300 mm jest ograniczeniem, nie należy kupować Ultra wyłącznie dla mocy. Rodzina 4040 daje 400 × 400 mm, ale ma kilka różnych architektur prowadzenia. Jeśli priorytetem jest sztywność i metal, prowadnice liniowe 3030 mogą być wartościowsze od większego, lecz paskowego 4040 Reno.
Podsumowanie
3030-PROVer MAX i Ultra są rozsądnym pomostem między ploterem 3018 a większym routerem warsztatowym. Najważniejszą zmianą są prowadnice liniowe i śruby kulowe na wszystkich osiach. MAX łączy je z wrzecionem 300 W, Ultra z routerem 710 W, większym prześwitem i mocniejszymi napędami.
Wybór powinien wynikać z materiału, narzędzia i pola pracy. Dla metalu ważniejsza od samej mocy jest krótka pętla siły, mały wysięg, kontrola wióra i pomiar. Dla drewna 710 W zwiększa praktyczną wydajność, ale podnosi wymagania osłony i odciągu. W obu wariantach dane katalogowe są początkiem kwalifikacji, a nie wynikiem procesu.
Aktualne ceny 3030 MAX i Ultra
Poniższe kwoty są cenami brutto nowej maszyny dla użytkownika w Polsce, oszacowanymi z bieżących cen SainSmart w USA i Europie. Nie obejmują stołu obrotowego, rozbudowanego odciągu, frezów ani materiału do testów.
| Model i pakiet | Cena producenta w USA | Realistyczny budżet w Polsce |
|---|---|---|
| 3030-PROVer MAX | 749–899 USD | 4,0–5,1 tys. zł brutto |
| 3030-PROVer Ultra | zależnie od promocji i rynku | 3,5–4,8 tys. zł brutto |
| 3030 MAX/Ultra z podstawowym oprzyrządowaniem | — | 4,5–6,2 tys. zł brutto |
Nazwy MAX i Ultra nie gwarantują stałej relacji cenowej, ponieważ producent zmienia zestawy i promocje regionalne. Przed porównaniem trzeba sprawdzić, czy w cenie są wrzeciono, sterownik offline, sonda, zaciski i osłony.
Materiały powiązane
- Genmitsu 3018-PROVer V2 i 3020-PRO MAX V2
- Genmitsu 4040 Reno, 4040-PRO i 4040-PRO MAX
- PROVerXL 4030 V2, 6050 Plus, 2×2 i 4×4