Streszczenie
Obróbka materiału trudnego albo nieznanego nie powinna zaczynać się od wyszukania w tabeli jednej prędkości skrawania. Najpierw trzeba ustalić, jakie cechy materiału i procesu są nieznane, które z nich mogą doprowadzić do utraty detalu, narzędzia lub maszyny oraz jak zebrać dane przy możliwie małym koszcie i ryzyku. Materiał analogowy jest w tym podejściu modelem wybranej cechy, a nie pełnym zamiennikiem materiału docelowego.
Jedna substancja może dobrze odtwarzać masę półfabrykatu, lecz zupełnie inaczej tworzyć wiór. Inna może wywoływać podobne obciążenie ostrza, ale mieć wielokrotnie większą przewodność cieplną. Model z tworzywa pozwoli sprawdzić bazy i zasięg osi, lecz nie potwierdzi siły zacisku podczas ciężkiego skrawania. Dlatego skuteczny program nie szuka „najbardziej podobnego metalu”. Buduje macierz analogów, w której geometria, masa, sztywność, ciepło, tarcie, zużycie narzędzia, metrologia i organizacja stanowiska mogą być sprawdzane osobno.
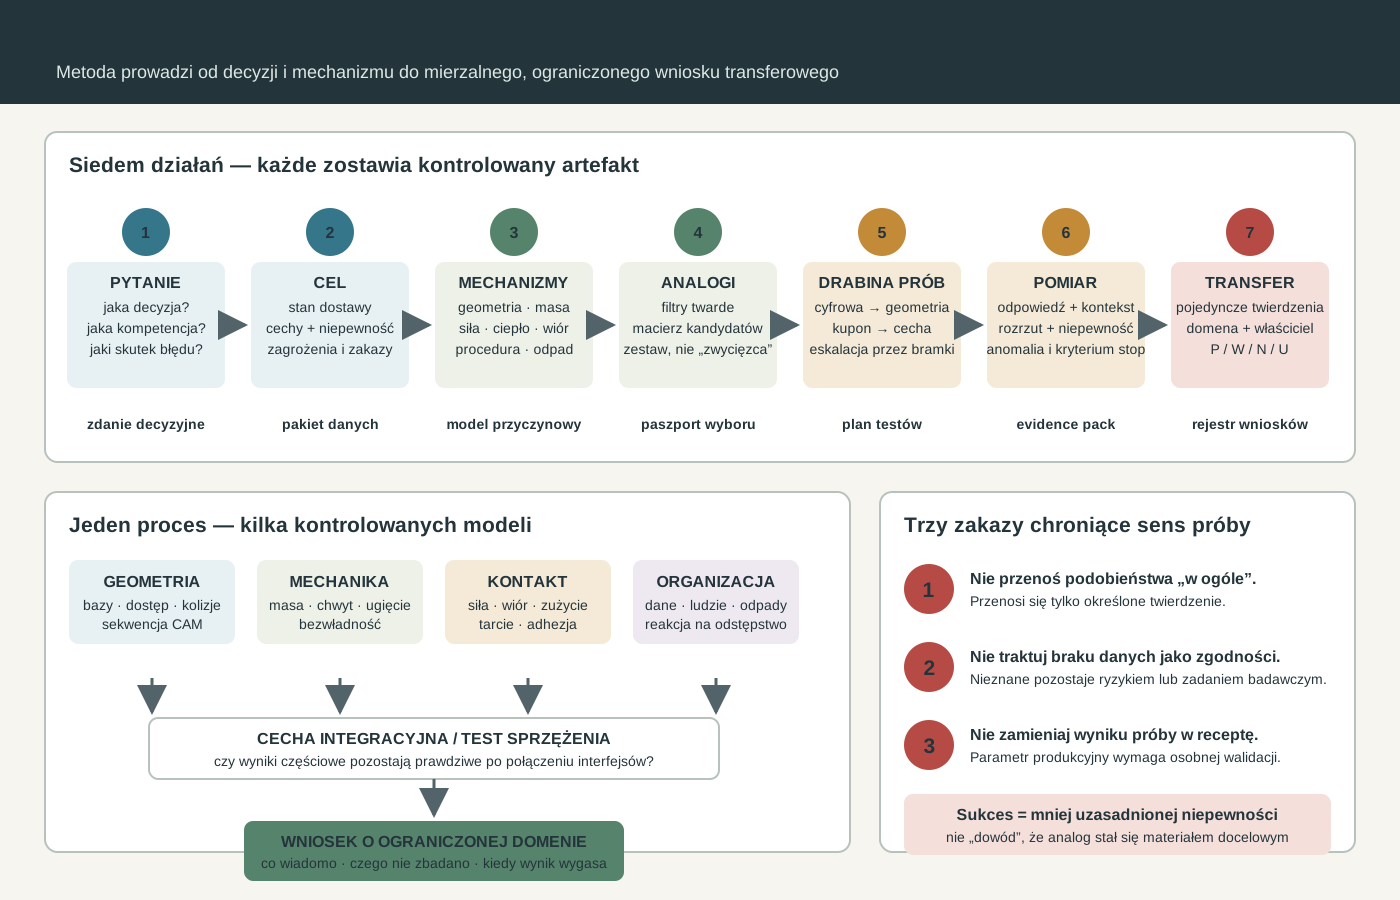
Pełna metoda składa się z siedmiu działań:
- określenia kompetencji lub decyzji, którą ma potwierdzić próba;
- scharakteryzowania materiału docelowego i stanu jego dostawy;
- rozłożenia procesu na zjawiska, wejścia, odpowiedzi i zagrożenia;
- doboru jednego lub kilku analogów do konkretnych pytań;
- przejścia drabiny prób od świata cyfrowego do cechy reprezentatywnej;
- pomiaru wyniku wraz z niepewnością i kontekstem procesu;
- zapisania decyzji transferowej: przenieść, zwalidować ponownie albo odrzucić.
Rezultatem nie jest receptura udająca proces docelowy. Rezultatem jest uporządkowany zbiór dowodów mówiących, co już wiadomo, czego analog nie odtworzył i jakie ryzyko pozostało przed pracą na właściwym materiale.
1. Najpierw pytanie, dopiero później analog
Zdanie „chcę przećwiczyć obróbkę materiału X” jest zbyt ogólne, aby dobrać wartościowy zamiennik. Może oznaczać co najmniej kilkanaście różnych celów:
- sprawdzenie, czy program nie ma błędnego kierunku osi;
- kontrolę dojść, odjazdów i przestrzeni kolizyjnej;
- zaprojektowanie kolejności zamocowań;
- ocenę, czy stół, podnośnik i chwytak poradzą sobie z masą;
- zmierzenie ugięcia części cienkościennej;
- porównanie geometrii ostrza i mechanizmu powstawania wióra;
- ocenę obciążenia wrzeciona albo osi;
- obserwację koncentracji ciepła w strefie skrawania;
- zbadanie trwałości narzędzia i jakości warstwy wierzchniej;
- przećwiczenie segregacji wiórów, czyszczenia i bilansu materiałowego;
- zweryfikowanie planu pomiarowego oraz reguły akceptacji;
- nauczenie zespołu reakcji na alarm i odstępstwo.
Każdy z tych celów wymaga zgodności innych właściwości. Do kontroli geometrii wystarczają materiał łatwy i tani, ale do badania mocowania potrzebne są reprezentatywne siły albo bezwładność. Do próby gospodarki odpadem może być potrzebny nieszkodliwy znacznik rozprzestrzeniający się podobną drogą, nie materiał o podobnym składzie. Próba może więc wiernie odtwarzać zadanie operatora, mimo że świadomie nie odtwarza niebezpiecznego zjawiska fizycznego.
Pierwszy dokument powinien mieć formę krótkiego wymagania badawczego:
| Pole | Pytanie |
|---|---|
| Decyzja | Jaką decyzję podejmiemy na podstawie wyniku? |
| Zakres | Jaka część procesu jest badana, a jaka pozostaje poza próbą? |
| Wejścia | Co możemy kontrolować i rejestrować? |
| Odpowiedzi | Co zmierzymy, w jakiej jednostce i z jaką rozdzielczością? |
| Kryterium | Jaki wynik pozwala przejść dalej, a jaki zatrzymuje próbę? |
| Transfer | Do jakiego materiału, detalu, narzędzia i urządzenia odnosi się wniosek? |
| Ważność | Jaka zmiana unieważnia wynik? |
Tak postawiony problem można potraktować jak doświadczenie inżynierskie. NIST opisuje DOE jako planową zmianę czynników i obserwację odpowiedzi, tak aby przy ograniczonej liczbie prób uzyskać wnioski możliwe do obrony, a nie jedynie zbiór anegdot.nist-doe W obróbce analogów oznacza to ustalenie celu przed wyborem materiału i parametrów.
2. Cztery rodziny analogów
2.1. Analog geometryczny
Analog geometryczny odtwarza kształt, bazy, dostęp narzędzia i kolejność operacji. Może nim być wosk obrabialny, tworzywo, drewno modelarskie, aluminium albo tani stop. Sprawdza się przy pytaniach: czy półfabrykat da się zamocować, czy sonda dosięga powierzchni, czy w modelu uchwytu nie brakuje szczęki, czy pozostawiono materiał na następne zamocowanie i czy raport pomiarowy opisuje właściwe cechy.
Nie potwierdza sił skrawania, trwałości ostrza, temperatury ani jakości powierzchni w materiale docelowym. Nawet kolizję potwierdza tylko w granicach zgodności modeli: jeśli lekki półfabrykat nie osiada tak jak ciężki, a miękki materiał nie wymusza tej samej siły zacisku, rzeczywiste położenie może się różnić.
2.2. Analog mechaniczny
Analog mechaniczny dobiera się do konkretnego zachowania: twardości, modułu sprężystości, granicy plastyczności, ciągliwości, umocnienia odkształceniowego, ścieralności lub tłumienia. Równa twardość nie oznacza równej skrawalności. Dwa materiały o zbliżonym wyniku Vickersa mogą różnić się mikrostrukturą, przewodnością cieplną, udziałem twardych wydzieleń, powinowactwem chemicznym do narzędzia i sposobem łamania wióra.
Dobór mechaniczny powinien więc zaczynać się od hipotezy: „ten analog ma odtwarzać sprężyste ugięcie części”, „ma wywoływać podobną tendencję do umocnienia” albo „ma obciążać krawędź składnikami ściernymi”. Każda hipoteza wymaga innego zestawu pomiarów.
2.3. Analog cieplno-tribologiczny
W strefie skrawania materiał, ostrze i chłodziwo tworzą układ cieplny oraz tribologiczny. Ważne są przewodność, pojemność cieplna, temperatura mięknięcia, współczynnik tarcia, adhezja, reakcje chemiczne i droga odprowadzania energii przez wiór. Stopy tytanu i niklu są trudne z odmiennych powodów; podobnie wysoka temperatura ostrza nie czyni ich wzajemnie wymiennymi.
Analog tej klasy służy do porównania trendu temperatury, postaci narostu, skuteczności doprowadzenia chłodziwa, łamania wióra albo rodzaju zużycia. Wynik jest wiarygodniejszy, gdy obok końcowej chropowatości rejestruje się obciążenie, czas kontaktu, temperaturę w porównywalnym punkcie oraz obraz zużytej krawędzi.
2.4. Analog organizacyjny i BHP
Niebezpieczne zachowanie materiału nie zawsze trzeba odtwarzać fizycznie. Zamknięty obieg chłodziwa można przećwiczyć z nieszkodliwym znacznikiem. Rozchodzenie się drobin można obserwować za pomocą materiału widocznego w świetle UV. Procedurę bilansu masy można sprawdzić na numerowanych kuponach. Reakcję na alarm można przeprowadzić jako ćwiczenie z zasymulowanymi sygnałami.
Taki analog nie dowodzi, że instalacja jest gotowa na rzeczywistą toksyczność, promieniotwórczość albo pożar metalu. Potwierdza jedynie działania ludzi, logikę dokumentów, kierunki przepływu i możliwość odtworzenia zdarzeń. To cenna, ale ściśle ograniczona wiedza.
3. Analog hybrydowy: kilka modeli jednego procesu
Najbardziej użyteczny model często nie jest jednym materiałem, lecz zestawem prób. Masa i położenie środka ciężkości mogą być odtworzone balastowanym modelem bez skrawania. Geometrię programu można sprawdzić w tworzywie. Obciążenie ostrza bada się na małych kuponach metalowych. Gospodarkę drobnymi zanieczyszczeniami ćwiczy się znacznikiem. Metrologię potwierdza część wzorcowa o stabilnych wymiarach.
Rozdzielenie prób ma cztery zalety:
- ogranicza ilość drogiego materiału potrzebnego do poznania procesu;
- pozwala mierzyć jedną odpowiedź bez niepotrzebnego nakładania zagrożeń;
- ułatwia wskazanie, która hipoteza została potwierdzona;
- zapobiega przenoszeniu właściwości tylko dlatego, że wystąpiły w tym samym kuponie.
Cena rozdzielenia jest równie konkretna: zespół musi później wykazać, że połączenie częściowych wyników nie ukrywa istotnej interakcji. Uchwyt poprawny dla modelu balastowanego może zachowywać się inaczej pod działaniem rzeczywistych sił skrawania. Chłodziwo dobre w próbie cieplnej może zmienić tarcie albo gospodarkę odpadową. Pełna próba reprezentatywnej cechy pozostaje potrzebna, ale można do niej dojść z lepszą wiedzą i mniejszą liczbą niewiadomych.
4. Charakterystyka materiału docelowego
Macierz analogów jest tak dobra, jak opis celu. Sama nazwa handlowa stopu nie wystarcza. Przed planowaniem prób trzeba zebrać przynajmniej:
- skład chemiczny i dopuszczalny zakres jego zmienności;
- postać półfabrykatu: odlew, pręt, płyta, odkuwka, spiek albo element addytywny;
- stan cieplny i mechaniczny dostawy;
- kierunek walcowania, kucia, wyciskania albo budowy addytywnej;
- mikrostrukturę, wielkość ziarna, wydzielenia, porowatość i wtrącenia;
- twardość, wytrzymałość, moduł sprężystości i podatność na umocnienie;
- przewodność oraz pojemność cieplną w interesującym zakresie temperatur;
- gęstość, masę i położenie środka ciężkości półfabrykatu;
- stan powierzchni, naskórek, powłokę albo warstwę zmienioną;
- zagrożenia chemiczne, pożarowe, radiologiczne i środowiskowe;
- wymagania dotyczące chłodziwa, wentylacji, czyszczenia i odpadu;
- cechy gotowej części oraz dopuszczalne uszkodzenie warstwy wierzchniej.
Certyfikat 3.1 może dostarczyć składu i części wyników, lecz nie zastępuje oględzin oraz planu próbkowania. W długim pręcie rozkład twardości, naprężeń i tekstury może zależeć od miejsca pobrania. Próbka wycięta poprzecznie może odpowiadać na inne pytanie niż próbka wzdłużna. Książka o charakteryzacji materiałów podkreśla cały łańcuch: pobranie i przygotowanie próbki, rozdzielenie składników, dobór metody, walidację oraz kontrolę jakości wyniku.jankowski
Jeżeli danych brakuje, niewiedza powinna pozostać jawną pozycją macierzy. Nie wolno automatycznie zastępować jej wartością dla „podobnego” gatunku. To właśnie brak danych może zdecydować, że pierwszą operacją programu będzie badanie materiału, a nie skrawanie pełnego detalu.
5. Rozłożenie procesu na czynniki i odpowiedzi
Proces można opisać jako układ wejść, zakłóceń i mierzalnych odpowiedzi. Do wejść kontrolowanych należą między innymi geometria ostrza, wysięg, prędkość, posuw, głębokość, strategia wejścia, ciśnienie chłodziwa i siła zacisku. Zakłóceniami mogą być partia materiału, bicie oprawki, temperatura hali, operator, stopień zużycia maszyny i stan filtra. Odpowiedziami są siła, moment, moc, temperatura, postać wióra, zużycie ostrza, wymiar, chropowatość i stan mikrostruktury.
Model „black box” jest dobrym początkiem, lecz nie powinien kończyć analizy. Jeśli jedynym wynikiem będzie czas cyklu, szybsza próba może ukryć gwałtownie rosnące zużycie ostrza. Jeśli mierzymy tylko chropowatość, nie zobaczymy naprężeń własnych ani odkształcenia po zdjęciu części. Dla każdej decyzji trzeba dobrać odpowiedź pierwotną i odpowiedzi ochronne, które zapobiegają lokalnej optymalizacji kosztem całego procesu.
Przykład dla operacji toczenia:
| Warstwa | Przykładowe wielkości |
|---|---|
| Wejścia sterowane | prędkość, posuw, głębokość, geometria płytki, doprowadzenie chłodziwa |
| Stan początkowy | partia materiału, twardość, naddatek, bicie półfabrykatu, stan ostrza |
| Zakłócenia | temperatura, zużycie oprawki, zmienność naddatku, zanieczyszczenie chłodziwa |
| Odpowiedź procesu | moment, moc, drgania, temperatura, postać wióra |
| Odpowiedź narzędzia | zużycie powierzchni przyłożenia, krater, wykruszenie, narost |
| Odpowiedź części | wymiar, walcowość, chropowatość, naprężenia, mikrotwardość |
| Odpowiedź systemowa | czas cyklu, liczba zmian ostrza, odpady, przestój, koszt |
6. Macierz analogów
Macierz zestawia wymagane kompetencje z kandydatami na analogi. Nie powinna używać ogólnej skali „podobny–niepodobny”. Lepszy jest zapis mierzalnej cechy, tolerowanego odchylenia i metody sprawdzenia.
| Kompetencja | Cecha do odtworzenia | Analog | Czego nie odtwarza | Pomiar |
|---|---|---|---|---|
| Program i bazy | pełna geometria, naddatek, zamocowania | wosk lub tworzywo | obciążenia i ciepła | inspekcja, symulacja, CMM |
| Transport | masa i środek ciężkości | model balastowany | skrawalności | masa, położenie środka, próba chwytu |
| Ugięcie | geometria i sztywność układu | materiał o dobranym module lub model skalowany | tribologii ostrza | czujniki przemieszczenia, pomiar po zwolnieniu zacisku |
| Obciążenie ostrza | mechanizm wióra i siły | kupon dobranego stopu | organizacji odpadu docelowego | dynamometr, moc, obraz wióra |
| Ciepło | przewodność i droga odpływu energii | analog cieplny | reaktywności chemicznej | termopary, kamera, stan ostrza |
| Czystość | przepływ drobin i procedura czyszczenia | bezpieczny znacznik | toksyczności i reakcji pożarowej | inspekcja powierzchni, bilans znacznika |
Macierz wymusza wskazanie luki. Jeśli żadna próba nie odtwarza interakcji wysokiej masy, dużej siły i niskiej przewodności, to nie jest powód do uznania programu za kompletny. Jest to pozycja ryzyka wymagająca cechy reprezentatywnej albo próby w kontrolowanym środowisku.
7. Drabina prób
7.1. Poziom cyfrowy
Pierwszy poziom obejmuje model części, rzeczywisty półfabrykat, stół, uchwyt, szczęki, narzędzie, część nieskrawającą, oprawkę i kinematykę maszyny. Trzeba osobno sprawdzić tor, usuwanie materiału, pozostawiony naddatek oraz kolizje pełnego zespołu. Poprawna animacja nie jest jeszcze dowodem poprawności kodu, ponieważ postprocesor może zmienić ruch, a model może pomijać realny element.
Model PPR — produkt, proces i zasób — pomaga utrzymać te zależności. Produkt obejmuje również półfabrykat i stan po każdej operacji; proces zawiera zabiegi oraz ruchy pomocnicze; zasób to maszyna, narzędzia, oprawki i mocowania.pobozniak Zmiana któregokolwiek składnika może unieważnić wcześniejszą weryfikację.
7.2. Tani analog geometryczny
Na tym poziomie potwierdza się kierunki, zasięg, kolejność, dostęp pomiarowy i stan półfabrykatu między zamocowaniami. Nie należy sztucznie zwiększać parametrów, aby „poczuć” obciążenie materiału docelowego. Miękki model ma odpowiedzieć na pytania geometryczne. Próba kończy się pomiarem cech i porównaniem rzeczywistego stanu z modelem CAM.
7.3. Kupon materiałowy
Kupon powinien zawierać cechę pozwalającą odtworzyć konkretny kontakt narzędzia: odcinek toczenia, kieszeń, wiercony otwór, cienką ściankę albo powierzchnię szlifowaną. Nie musi przypominać części końcowej. Musi natomiast zapewnić wystarczający czas ustalonego skrawania, miejsce na pomiar i reprezentatywny kierunek mikrostruktury.
7.4. Cecha reprezentatywna
To najważniejszy most między kuponem a częścią. Łączy geometrię, narzędzie, dostęp, sztywność i obciążenie istotne dla ryzyka procesu. Może obejmować najgłębszą kieszeń, najcieńszą ściankę, najdłuższy wysięg albo przejście między dwiema bazami. Nie musi być całą częścią, ale jej kryteria muszą wynikać z analizy ryzyka, nie z wygody wykonania.
7.5. Pełna geometria w bezpiecznym materiale
Pełny model służy do sprawdzenia logistyki, wszystkich zamocowań, kolejności kontroli, raportowania i czasu pomocniczego. Nadal nie kwalifikuje parametrów dla celu. Jego wartością jest ujawnienie problemów systemowych: brakującego chwytu, niedostępnego punktu CMM, złej kolejności mycia albo błędu wersji programu.
7.6. Próba docelowa
Próba na materiale właściwym następuje dopiero po zamknięciu pytań, które można było bezpiecznie rozwiązać wcześniej. Zakres pierwszego kontaktu powinien być ograniczony, instrumentowany i mieć ustalone kryteria zatrzymania. Przy materiałach regulowanych wykonuje ją uprawniona instalacja zgodnie z własnymi zatwierdzonymi procedurami; program analogów nie zastępuje zezwolenia, oceny krytyczności, ochrony radiologicznej ani kwalifikacji stanowiska.
8. Projekt doświadczenia zamiast serii przypadkowych prób
Zmiana po jednym parametrze wydaje się intuicyjna, lecz łatwo ukrywa interakcje. Większy posuw może być bezpieczny przy małej głębokości, a destrukcyjny przy dużej. Korzystny efekt chłodziwa może zależeć od geometrii łamacza. Różnica przypisana materiałowi może w rzeczywistości wynikać ze zużywania ostrza w kolejności prób.
Plan powinien obejmować:
- jasno zdefiniowany cel: porównanie, screening, modelowanie albo optymalizację;
- czynniki i bezpieczne zakresy ich zmian;
- odpowiedzi oraz metodę ich pomiaru;
- próby powtórzone, potrzebne do oceny zmienności;
- randomizację albo blokowanie kolejności;
- punkty odniesienia powtarzane w czasie;
- sposób traktowania zmiany ostrza, operatora i partii materiału;
- plan analizy ustalony przed zobaczeniem wyniku.
NIST wskazuje replikację i randomizację jako podstawowe elementy planu modelowania. Bez powtórzeń trudno oddzielić zmianę czynnika od naturalnego rozrzutu, a stała kolejność może pomylić trend zużycia lub dryf cieplny z efektem badanego parametru.nist-principles
Nie każdy etap wymaga rozbudowanego planu statystycznego. Próba geometrii może mieć kryterium binarne. Przy tworzeniu okna procesu co najmniej kilka czynników działa jednak równocześnie, a liczba kosztownych kuponów jest ograniczona. Wtedy plan doświadczenia jest narzędziem oszczędzania materiału, nie akademickim dodatkiem.
9. Co mierzyć podczas próby
9.1. Sygnały maszyny
Prąd lub estymowany moment wrzeciona pozwala obserwować zmianę obciążenia, ale nie wskazuje sam przyczyny. Wzrost może oznaczać stępienie, większy naddatek, twardszy obszar, bicie, pogorszenie chłodzenia albo inne wejście narzędzia. Sygnał musi być zsynchronizowany z numerem bloku lub fazą operacji oraz zestawiony ze stanem ostrza i pomiarem części.
Drgania mogą ujawnić chatter, niewyważenie i zmianę sztywności, lecz położenie czujnika oraz pasmo pomiarowe decydują o interpretacji. Temperatura odczytana kamerą zależy od emisyjności i widoczności strefy. Każdy sygnał ma własny model pomiaru i niepewność.
9.2. Narzędzie
Należy dokumentować powierzchnię przyłożenia, natarcia i naroże w porównywalnym powiększeniu. Przydatne są: szerokość pasma zużycia, położenie karbu, obecność krateru, narostu, pęknięć cieplnych i wykruszeń. Jedna liczba „czas pracy” nie wystarcza, ponieważ dwa ostrza mogą osiągnąć podobny wymiar zużycia inną drogą i mieć inne ryzyko nagłej awarii.
9.3. Część i warstwa wierzchnia
Poza wymiarem trzeba dobrać odpowiedzi do funkcji: chropowatość, falistość, okrągłość, płaskość, naprężenia własne, mikrotwardość, warstwę odkształconą, przypalenia albo mikropęknięcia. Pomiar na obrabiarce jest szybki i dobry do wykrywania trendu, ale zależy od kalibracji sondy, temperatury, kierunku najazdu i kondycji maszyny. Nie zastępuje automatycznie niezależnego stanowiska metrologicznego.stryczek
9.4. Materiał i odpady
Postaci wióra nie opisuje się wyłącznie jako „dobrej” albo „złej”. Rejestruje się długość, grubość, barwę, splątanie, udział frakcji drobnej, zachowanie w transporterze i zatrzymywanie w filtrze. Przy materiałach cennych lub regulowanych dochodzi bilans masy. Przy reaktywnych — ocena źródeł zapłonu i zachowania odpadu zgodnie z dokumentacją materiału oraz procedurą zakładu.
10. Paszport analogii
Każda próba powinna kończyć się dokumentem krótszym od raportu badawczego, ale wystarczającym do późniejszego audytu.
| Pole | Wymagana treść |
|---|---|
| Identyfikator | jednoznaczny numer próby, próbki i wersji dokumentu |
| Kompetencja | co rzeczywiście sprawdzano |
| Materiał | gatunek, partia, stan, orientacja i źródło danych |
| Konfiguracja | maszyna, program, postprocesor, narzędzie, oprawka i mocowanie |
| Cechy zgodne | właściwości analogii potwierdzone danymi |
| Cechy niezgodne | znane różnice i ich przewidywany wpływ |
| Wyniki | surowe dane, wielkości przetworzone i niepewność |
| Odstępstwa | zdarzenia, alarmy i zmiany wykonane podczas próby |
| Decyzja | przenieść, zwalidować ponownie albo odrzucić |
| Ważność | zakres materiału, geometrii, narzędzia i urządzenia objęty decyzją |
| Ryzyko pozostałe | pytania, na które próba nie odpowiedziała |
Najważniejsze są pola „cechy niezgodne” i „ryzyko pozostałe”. Bez nich paszport staje się reklamą sukcesu próby. Dobry dokument ma umożliwić osobie nieuczestniczącej w eksperymencie odtworzenie, dlaczego wynik uznano za przenośny.
11. Trzy klasy decyzji transferowej
11.1. Przenośne
Do tej klasy zwykle należą zarządzanie wersją, identyfikacja programu, struktura raportu, nazewnictwo baz, kontrola obecności modeli kolizyjnych i logiczna kolejność zatwierdzeń. Są stosunkowo niezależne od materiału, choć nadal zależą od konfiguracji maszyny i organizacji.
11.2. Przenośne po ponownej walidacji
Rodzina narzędzia, koncepcja mocowania, kolejność operacji, strategia obróbki resztek i architektura chłodzenia mogą być dobrym punktem startowym. Wymagają jednak potwierdzenia sił, temperatur, ugięcia, zużycia i wyniku powierzchniowego dla nowego materiału.
11.3. Nieprzenośne
Konkretne prędkości i posuwy, trwałość ostrza, chemia wiórów, zachowanie pożarowe, emisja pyłu, reakcje z chłodziwem oraz sposób zagospodarowania odpadu pozostają materiałowo i stanowiskowo swoiste. Zbieżność jednej właściwości — na przykład gęstości albo twardości — nie stanowi dowodu ich przenośności.
Decyzja o zgodności części także wymaga jawnej reguły uwzględniającej niepewność pomiaru. NIST zwraca uwagę, że wybór reguły decyzyjnej wpływa zarówno na ryzyko przyjęcia wyrobu niezgodnego, jak i odrzucenia zgodnego; nie jest więc automatyczną konsekwencją samego wyniku pomiaru.nist-decision
12. Przykłady wielozastosowaniowe
12.1. Stal nierdzewna austenityczna
Może uczyć kontroli umocnienia odkształceniowego, utrzymania ostrza w materiale, zarządzania ciągliwym wiórem i ograniczania niepotrzebnego tarcia. Nie jest przez to analogiem każdej substancji ciągliwej. Jej przewodność, mikrostruktura, pasywacja i powinowactwo do narzędzia tworzą własny układ.
12.2. Ti-6Al-4V
Jest wartościowy w ćwiczeniach dotyczących niskiej przewodności cieplnej, sprężystego ugięcia, ograniczonej długości kontaktu i kontroli ciepła w ostrzu. Nie odtwarza wysokiej gęstości, zachowania stopów wolframu ani wszystkich skutków reaktywności innych metali.
12.3. Stop niklu
Nadstop może pokazać, jak wysoka wytrzymałość w temperaturze skrawania, wydzielenia i zużycie karbowe ograniczają pozornie poprawne zwiększanie wydajności. Nie jest zamiennikiem tytanu tylko dlatego, że oba materiały koncentrują ciepło w strefie ostrza.
12.4. Ciężki stop wolframu
WHA jest dobrym analogiem logistycznym tam, gdzie kluczowe są gęstość, masa, bezwładność i podparcie. Jego skrawalność zależy od udziału fazy wolframowej, rodzaju spoiwa, twardości, porowatości i historii wytwarzania. Oznaczenia WHA-1 i WHA-4 nie mogą być traktowane jak uniwersalne recepty procesowe bez certyfikatu i badań konkretnej partii.
12.5. Cyrkon i stopy Zircaloy
Pozwalają uczyć wpływu tekstury, kierunku pobrania próbki, przemian fazowych, tlenu i wodoru. Są szczególnie wartościowe jako przykład materiału, w którym identyczny skład nominalny nie usuwa znaczenia historii termomechanicznej. Nie odtwarzają automatycznie własności uranu ani zachowania paliwa ceramicznego.
12.6. Materiał spiekany
Spiek pokazuje rolę twardych składników, spoiwa, porowatości i niejednorodności. W próbie trzeba opisać udział faz oraz sposób przygotowania, ponieważ sama gęstość albo średnia twardość może ukrywać lokalne mechanizmy niszczące ostrze.
13. Przypadki regulowane: uran metaliczny i paliwa LEU
Uran jest użytecznym dydaktycznie przykładem właśnie dlatego, że pokazuje granice analogii. Izotopowość wpływa na wymagania radiologiczne, zabezpieczenia i krytyczność, ale nie zamienia dowolnie mikrostruktury metalu. Równocześnie stan chemiczny zmienia problem zasadniczo: metal, tlenek, faza międzymetaliczna i paliwo dyspersyjne nie są wariantami jednego zadania warsztatowego.
W przypadku uranu metalicznego osobne analogi mogą dotyczyć:
- masy i podparcia ciężkiego półfabrykatu;
- anizotropii oraz zmian wymiaru związanych z mikrostrukturą;
- kontroli ciepła i umocnienia podczas skrawania;
- reaktywności powierzchni i organizacji czystego stanowiska;
- ewidencji materiału, próbek, wiórów i osadów;
- pracy w kontrolowanej atmosferze albo próżni.
Żaden konwencjonalny analog nie potwierdza bezpieczeństwa krytyczności, ochrony radiologicznej ani postępowania z rzeczywistym odpadem uranowym. Te obszary należą do licencjonowanej instalacji i jej zatwierdzonych analiz.
W przypadku nisko wzbogaconego uranu do energetyki pierwsze pytanie brzmi: jaka postać paliwa? Typowy dwutlenek uranu jest ceramiką, więc dominują prasowanie, spiekanie, kontrola gęstości i operacje wykańczające właściwe dla kruchego materiału pylącego. Paliwa U-Mo albo dyspersyjne mają inne interfejsy i mechanizmy uszkodzeń. Metaliczne paliwo uranowe stanowi jeszcze inną rodzinę. Dla UO2 ograniczonym analogiem wybranych operacji może być odpowiednio dobrana ceramika tlenkowa; dla układu dyspersyjnego trzeba osobno modelować osnowę, cząstki i ich granicę. Nie wolno przenosić wniosków tylko dlatego, że każdy przypadek zawiera uran.
Studium regulowane powinno kończyć się mapą dwóch granic:
- czego można nauczyć się bez materiału jądrowego — modelowania, dokumentacji, prób kuponowych na analogach, metrologii i dyscypliny zmian;
- czego nie wolno uznać za zakwalifikowane bez pracy w uprawnionym ośrodku — właściwych parametrów, reakcji odpadu, skażeń, bilansu materiału jądrowego i bezpieczeństwa instalacji.
14. Najczęstsze błędy
„Podobna twardość, więc podobny materiał”
Twardość jest wynikiem określonej metody wciskania, nie pełnym opisem skrawalności. Nie zawiera informacji o przewodności, umocnieniu, adhezji, wtrąceniach ani mechanizmie pękania wióra.
„Program zadziałał w tworzywie, więc jest bezpieczny”
Potwierdzono część geometrii. Nie potwierdzono siły mocowania, ugięcia, obciążenia, zachowania wióra ani wyniku postprocesora przy wszystkich funkcjach rzeczywistej maszyny.
„Obciążenie wrzeciona jest takie samo”
Ten sam sygnał zagregowany może powstać z różnych rozkładów siły, bicia i tarcia. Trzeba porównać przebieg w czasie, fazę operacji, stan ostrza i odpowiedzi części.
„Jedna udana sztuka kwalifikuje proces”
Nie wiadomo, czy wynik jest powtarzalny, czy przypadkowy. Brakuje oceny zmienności materiału, narzędzia, zamocowania, pomiaru i środowiska.
„Analog odtwarza zagrożenie”
Bezpieczny znacznik może sprawdzić procedurę sprzątania, ale nie toksyczność. Balast może sprawdzić chwyt, ale nie zachowanie podczas skrawania. Wniosek trzeba ograniczyć do faktycznie obserwowanego zjawiska.
„Więcej danych zawsze oznacza lepszą decyzję”
Duża liczba niezidentyfikowanych plików nie tworzy dowodu. Bez wersji programu, partii materiału, stanu ostrza, jednostek i kalibracji nie można połączyć sygnału z procesem.
15. Podobieństwo ilościowe i skalowanie modelu
Analogii nie trzeba oceniać wyłącznie opisowo. Jeżeli znamy mechanizm dominujący, część zgodności można wyrazić za pomocą stosunków wielkości. Dla ugięcia istotna jest nie sama wartość modułu Younga, lecz relacja między geometrią, modułem, podparciem i obciążeniem. Dla nagrzewania znaczenie mają strumień energii, czas kontaktu, przewodność, pojemność cieplna i droga odpływu ciepła. Dla mocowania ciężkiej części liczą się masa, położenie środka ciężkości, przyspieszenie oraz ramiona sił względem punktów podparcia.
Model w zmniejszonej skali nie zachowuje automatycznie tych relacji. Jeżeli wszystkie wymiary liniowe zmniejszymy dwukrotnie, objętość i masa przy tej samej gęstości spadną ośmiokrotnie, pole przekroju czterokrotnie, a moment bezwładności przekroju jeszcze szybciej. Mały model może być więc proporcjonalny wizualnie, lecz zupełnie niepodobny pod względem ugięcia i bezwładności.
W praktyce warto budować tabelę skalowania:
| Zjawisko | Wielkości wejściowe | Warunek użyteczności modelu |
|---|---|---|
| Ugięcie | geometria, moduł, siła, podparcie | zgodna relacja sztywności do obciążenia |
| Docisk | siła zacisku, pole styku, tarcie | reprezentatywny nacisk i odporność na poślizg |
| Bezwładność | masa, środek ciężkości, przyspieszenie | zgodne siły i momenty działające na chwyt |
| Nagrzewanie | moc, czas, przewodność, pojemność | zgodna droga oraz skala czasowa odpływu ciepła |
| Drgania | masa, sztywność, tłumienie, wymuszenie | reprezentatywne częstości własne i stosunek wymuszenia |
| Zużycie | nacisk, droga tarcia, temperatura, mikrostruktura | zgodny dominujący mechanizm degradacji |
Nie zawsze trzeba zachować pełne podobieństwo. Jeśli celem jest wyłącznie sprawdzenie, czy chwytak utrzyma część po zaniku zasilania, model może odtwarzać masę i środek ciężkości bez zgodnej sztywności. Jeśli celem jest deformacja cienkiej ścianki, balast może być zbędny, a kluczowa będzie sztywność. Warunek podobieństwa wynika z pytania, nie odwrotnie.
Przy próbach cieplnych pomocne jest rozróżnienie stanu nieustalonego od ustalonego. Krótkie wejście narzędzia może być zdominowane przez lokalną pojemność cieplną i długość kontaktu, podczas gdy długa operacja ujawni zdolność całej części, uchwytu i chłodziwa do odprowadzania energii. Analog dobry dla krótkiego zabiegu może więc przestać być dobry po kilku minutach. W paszporcie trzeba zapisać również skalę czasową, w której uzyskano zgodność.
Podobnie jest z energią właściwą skrawania. Dwa materiały mogą przy wybranej geometrii dać zbliżoną moc wrzeciona, ale w jednym przypadku energia trafia głównie do wióra, a w drugim pozostaje w ostrzu i części. Zgodność jednej odpowiedzi globalnej nie dowodzi zgodności rozkładu lokalnego. Dlatego sygnał maszyny powinien być jednym z elementów zestawu, a nie jedynym kryterium doboru analogu.
16. Wiarygodność modelu i granice ekstrapolacji
Model analogowy trzeba osobno zweryfikować i zwalidować. Weryfikacja odpowiada na pytanie, czy model zbudowano oraz wykonano zgodnie z założeniami: czy balast ma właściwą masę, czujnik mierzy we właściwym miejscu, model CAM zawiera aktualny uchwyt, a program wykonuje zaplanowaną sekwencję. Walidacja pyta, czy taki model jest wystarczającą reprezentacją rzeczywistego zjawiska dla konkretnej decyzji.
Można poprawnie wykonać zły model. Idealnie wyważony model balastowany nie będzie wartościowy dla oceny chwytaka, jeśli rzeczywista część ma środek ciężkości przesunięty poza obszar szczęk. Bezkolizyjny program nie będzie wiarygodny, jeśli model pomija oprawkę. Precyzyjny pomiar temperatury nie odpowie na pytanie o materiał docelowy, jeśli analog ma inny mechanizm powstawania i odprowadzania ciepła.
Ocena wiarygodności powinna obejmować pięć pytań:
- Pochodzenie wejść: czy właściwości i geometrie są zmierzone, pochodzą z certyfikatu, literatury czy założenia?
- Weryfikację wykonania: czy obliczenie, symulacja i próba fizyczna realizują opisany model?
- Walidację względem danych: czy model odtwarza odpowiedzi znanego przypadku w zakresie istotnym dla decyzji?
- Wrażliwość: które niepewne wejścia najbardziej zmieniają wynik?
- Obszar zastosowania: w jakim zakresie geometrii, obciążenia, czasu i warunków można używać wniosku?
NASA-STD-7009 porządkuje wiarygodność modeli i symulacji między innymi przez weryfikację, walidację, pochodzenie danych wejściowych, niepewność i przydatność wyniku do zamierzonego użycia.nasa-model Ten sposób myślenia dobrze przenosi się na analog materiałowy: nie pytamy, czy model jest „realistyczny w ogóle”, lecz czy dowody są wystarczające do wskazanej decyzji.
Szczególnie niebezpieczna jest ekstrapolacja poza obszar prób. Model zbudowany dla małych głębokości skrawania nie potwierdza zachowania przy pełnym obciążeniu. Próba krótkiego wiercenia nie kwalifikuje odprowadzania wióra z głębokiego otworu. Mocowanie sprawdzone przy stałej prędkości nie musi być bezpieczne przy szybkim indeksowaniu ciężkiej części. W raporcie zakres wykonanych prób powinien znajdować się obok zakresu, do którego odnosi się decyzja; każda różnica wymaga uzasadnienia.
Walidacja nie oznacza, że model staje się prawdziwy na zawsze. Zmiana partii stopu, stanu cieplnego, średnicy półfabrykatu, wysięgu, maszyny, oprawki, chłodziwa albo algorytmu postprocesora może naruszyć zależność, na której oparto analogię. Paszport powinien zatem zawierać listę „wyzwalaczy ponownej walidacji”, a system zarządzania zmianą musi potrafić je wykryć.
17. Neutralny przykład: ciężka tuleja z nieznanego stopu
Załóżmy, że zakład ma wykonać krótką serię grubościennych tulei z certyfikowanego, konwencjonalnego stopu o dużej gęstości. Materiał jest drogi, wcześniejsze doświadczenie zespołu ograniczone, a każda sztuka ma duży naddatek. Wymagane są współosiowość otworu i powierzchni zewnętrznej, ograniczona chropowatość oraz pełny zapis partii. Celem przykładu nie jest podanie parametrów, lecz pokazanie kolejności decyzji.
Krok 1: rozpoznanie celu
Zespół oddziela cztery pytania: czy można bezpiecznie transportować i zacisnąć półfabrykat; czy kolejność baz zapewnia współosiowość; jak materiał obciąża ostrze; jak mierzyć część bez utraty identyfikowalności. Uznaje, że żaden pojedynczy analog nie odpowie na wszystkie.
Krok 2: dane materiałowe
Certyfikat podaje skład, gęstość i twardość, ale nie opisuje rozkładu faz ani własności cieplnych. Z końca pręta pobiera się reprezentatywny plaster. Laboratorium dokumentuje mikrostrukturę, twardość w kilku punktach oraz kierunek pobrania. Brak przewodności cieplnej pozostaje jawną niewiadomą, której nie zastępuje wartość dla podobnej nazwy handlowej.
Krok 3: trzy analogi
Pierwszym analogiem jest stalowy model balastowany do masy oraz środka ciężkości półfabrykatu. Służy do próby podnoszenia, podparcia, osadzenia w uchwycie i kontrolowanego obrotu. Drugim jest aluminiowa pełna geometria, na której sprawdza się bazy, szczęki miękkie, dojście wytaczadła i plan CMM. Trzecim są małe kupony dwóch stopów: jeden dobrany do spodziewanego obciążenia mechanicznego, drugi do problemu cieplnego. Każdy otrzymuje osobny paszport.
Krok 4: proces cyfrowy
Model CAM zawiera rzeczywiste szczęki, wysięg narzędzia, stan po pierwszym zamocowaniu i transformację do drugiego. Symulacja wykrywa, że bezpieczny tor samego ostrza prowadzi oprawkę zbyt blisko szczęki. Zmiana makra odjazdu zostaje zapisana jako nowa wersja i ponownie przepuszczona przez postprocesor. Ten wniosek jest przenośny materiałowo, ale tylko dla tej konfiguracji maszyny oraz uchwytu.
Krok 5: próby kuponowe
Plan obejmuje próby powtórzone i punkty odniesienia wykonywane nowym ostrzem. Kolejność jest blokowana według materiału, a w obrębie bloków zmieniana tak, aby zużycie nie było zawsze skorelowane z rosnącym obciążeniem. Rejestrowane są sygnał wrzeciona, czas kontaktu, postać wióra, temperatura w dostępnej strefie oraz obraz krawędzi. Zespół nie szuka materiału o „takim samym” przebiegu wszystkiego; ustala, który kupon lepiej modeluje konkretną odpowiedź.
Krok 6: cecha reprezentatywna
Największym ryzykiem okazuje się długie wytaczanie przy znacznym wysięgu. Cechą reprezentatywną zostaje pierścień zawierający pełną długość kontaktu i sposób podparcia, lecz wymagający tylko części objętości drogiego materiału. Kryteria obejmują stabilność drgań, średnicę, walcowość, obraz powierzchni i stan ostrza. Udany pomiar jednego wymiaru nie wystarcza do zaliczenia.
Krok 7: decyzje transferowe
Geometria szczęk, schemat bazowania i raport wersji zostają przyjęte. Koncepcja narzędzia i chłodzenia przechodzi do ograniczonej próby docelowej, ale parametry wymagają ponownej walidacji. Trwałość ostrza z kuponów nie zostaje przeniesiona liczbowo, ponieważ mechanizmy zużycia nie były dostatecznie zgodne. Plan logistyczny zostaje przyjęty po osobnej próbie balastowej.
Krok 8: ważność wyniku
Raport obowiązuje dla wskazanego zakresu średnic, masy, szczęk, oprawki, maszyny i wersji programu. Zmiana dostawcy materiału, istotna zmiana twardości, większy wysięg lub inne chłodziwo uruchamia ponowną ocenę. Dzięki temu następna seria nie zaczyna się od zera, ale też nie dziedziczy bez kontroli założeń pierwszej.
Przykład pokazuje, że sukces programu analogów nie polega na znalezieniu stopu, który „udaje” cel. Polega na tym, że przed zużyciem drogiego półfabrykatu rozwiązano większość problemów geometrycznych, logistycznych, pomiarowych i organizacyjnych, a pozostałe próby mają jasno ograniczony cel.
18. Program kursu
Moduł 1: proces cyfrowy
Kursant buduje model PPR, definiuje półfabrykat, zamocowania, narzędzia, ruchy pomocnicze i raport wersji. Wynikiem jest nie animacja, lecz lista zweryfikowanych założeń i braków modelu.
Moduł 2: charakterystyka celu
Na podstawie certyfikatu, wyników badań i opisu dostawy kursant tworzy kartę materiału. Oddziela dane zmierzone, dane literaturowe i hipotezy.
Moduł 3: macierz analogów
Dla każdej kompetencji wybiera analog, podaje mierzalną podstawę wyboru i zapisuje cechy niezgodne. Co najmniej jedna kompetencja ma wymagać dwóch różnych analogów.
Moduł 4: drabina prób
Powstaje plan od symulacji przez model geometryczny i kupon do cechy reprezentatywnej. Każdy szczebel ma kryterium wejścia, wyjścia i zatrzymania.
Moduł 5: doświadczenie porównawcze
Ta sama cecha jest wykonywana w dwóch materiałach. Kursant mierzy odpowiedzi, ocenia rozrzut i rozdziela różnice uniwersalne od materiałowo swoistych.
Moduł 6: metrologia i ślad procesu
Kursant przygotowuje plan pomiarowy, sprawdza system pomiaru, zapisuje wersje oraz tworzy paszport analogii z decyzją transferową.
Moduł 7: projekt „black box”
Zespół otrzymuje certyfikowany konwencjonalny stop, którego wcześniej nie obrabiał. Musi określić braki danych, dobrać analogi, zaplanować minimalny zestaw prób, wykonać cechę reprezentatywną i obronić zakres ważności wyniku.
19. Lista kontrolna przed przeniesieniem wyniku
- Czy decyzja, której dotyczy próba, została zapisana przed jej wykonaniem?
- Czy materiał analogowy i docelowy mają identyfikowalne partie oraz stan dostawy?
- Czy wskazano cechy zgodne i niezgodne zamiast ogólnego podobieństwa?
- Czy model zawiera rzeczywisty półfabrykat, mocowanie, oprawkę i maszynę?
- Czy kod pochodzi ze zidentyfikowanej wersji postprocesora?
- Czy zaplanowano odpowiedzi procesu, narzędzia, części i systemu?
- Czy system pomiarowy ma wystarczającą rozdzielczość i znaną niepewność?
- Czy kolejność prób nie miesza badanego efektu ze zużyciem lub dryfem temperatury?
- Czy wykonano powtórzenia albo uzasadniono ich brak?
- Czy odstępstwa i ręczne korekcje zostały zachowane w raporcie?
- Czy wynik dotyczy konkretnego zakresu parametrów, geometrii i wyposażenia?
- Czy określono zmianę, po której potrzebna jest ponowna walidacja?
- Czy ryzyko nieodtworzone przez analog pozostaje jawne?
- Czy decyzja transferowa uwzględnia niepewność pomiaru?
- Czy pierwsza próba docelowa ma ograniczony zakres i kryteria zatrzymania?
Wniosek
Analog materiałowy nie jest drogą na skróty do parametrów dla materiału docelowego. Jest narzędziem rozdzielania złożonego problemu na pytania, na które można odpowiedzieć taniej, bezpieczniej i wcześniej. Jakość programu zależy nie od liczby użytych materiałów, lecz od zgodności między pytaniem, modelem, pomiarem i zakresem wniosku.
Najbardziej dojrzały wynik brzmi czasem: „potwierdziliśmy geometrię, logistykę i metrologię, ale nie potwierdziliśmy trwałości ostrza ani gospodarki odpadem”. Taki wniosek jest znacznie wartościowszy niż pozorna kompletność. Pozwala przenieść to, co rzeczywiście uniwersalne, i skierować materiał docelowy tylko do tych prób, których nie można zastąpić modelem.