
Streszczenie
Mori Seiki SL-00 i CL-150 są starszymi, zwartymi centrami tokarskimi do małych części. SL-00 należy do klasycznych tokarek dwiosiowych ze skośnym łożem, a CL-150 do późniejszej kompaktowej serii produkcyjnej. Ich współczesnych następców funkcjonalnych można szukać w rodzinach DMG MORI ALX 1500 i NLX 1500, lecz obecne dane nie są specyfikacją historycznych modeli. ALX został przez producenta przedstawiony wprost jako następca CL, zachowujący porównywalną powierzchnię ustawienia, a NLX dodaje rozbudowane warianty narzędzi napędzanych i osi Y.
Najważniejszą zaletą SL-00/CL-150 jest prosta, zwarta pętla toczenia. Ograniczeniem są wiek sterowania, mała liczba funkcji, dostępność części i brak współczesnej diagnostyki. Taka maszyna ma sens do powtarzalnych wałków, tulei, pierścieni i krótkich serii, jeśli geometria oraz elektronika są zweryfikowane. Nie należy modernizować jej w wyobraźni do poziomu NLX przez dopisanie sondy lub nowego monitora.
Dlaczego prosta tokarka nadal ma wartość
Dwie osie X/Z, jedno wrzeciono i rewolwer wykonują dużą część typowych detali obrotowych. Mniejsza liczba zespołów oznacza mniej stanów programu, łatwiejszą symulację i krótsze szkolenie. Przy dobrze przygotowanych szczękach oraz narzędziach prosta tokarka może mieć krótki takt i wysoką powtarzalność.
Funkcje nieużywane nie tworzą wartości. Jeśli część wymaga tylko planowania, toczenia, rowka, gwintu i wiercenia osiowego, oś Y i przeciwwrzeciono zwiększają koszt bez skrócenia procesu. Wybór starej maszyny jest jednak uzasadniony tylko po uwzględnieniu ryzyka przestoju.
Mori Seiki SL-00
SL-00 należy do małej klasy historycznej rodziny SL. Pełne oznaczenie mogło obejmować długość, uchwyt, konik i sterowanie zależnie od roku. Nie należy przypisywać mu danych obecnych dużych SL 403/603. Wspólna jest idea skośnego łoża, zwartego rewolweru oraz wysokiego momentu dla swojej klasy.
Maszyna jest naturalna dla małych części uchwytowych i z pręta. W zależności od wyposażenia może mieć podajnik, łapacz części i konik. Każdy element trzeba potwierdzić według tabliczki oraz instrukcji.
Mori Seiki CL-150
CL-150/CL1500 był kompaktowym centrum produkcyjnym oferowanym w różnych wersjach toczenia, narzędzi napędzanych i długości. Oznaczenie w ogłoszeniu „CL-150” może być skrótem lub błędem, dlatego numer seryjny jest szczególnie ważny. Producent informował później, że ALX 1500 może zająć powierzchnię istniejącej instalacji CL1500/CL2000.
Ta ciągłość pokazuje zastosowanie: mała tokarka 6-calowa do krótkich części oraz automatyzacji. Nie daje jednak prawa do użycia współczesnych skoków ALX jako danych CL. Egzemplarz należy zmierzyć i sprawdzić.
ALX 1500 jako następca funkcjonalny
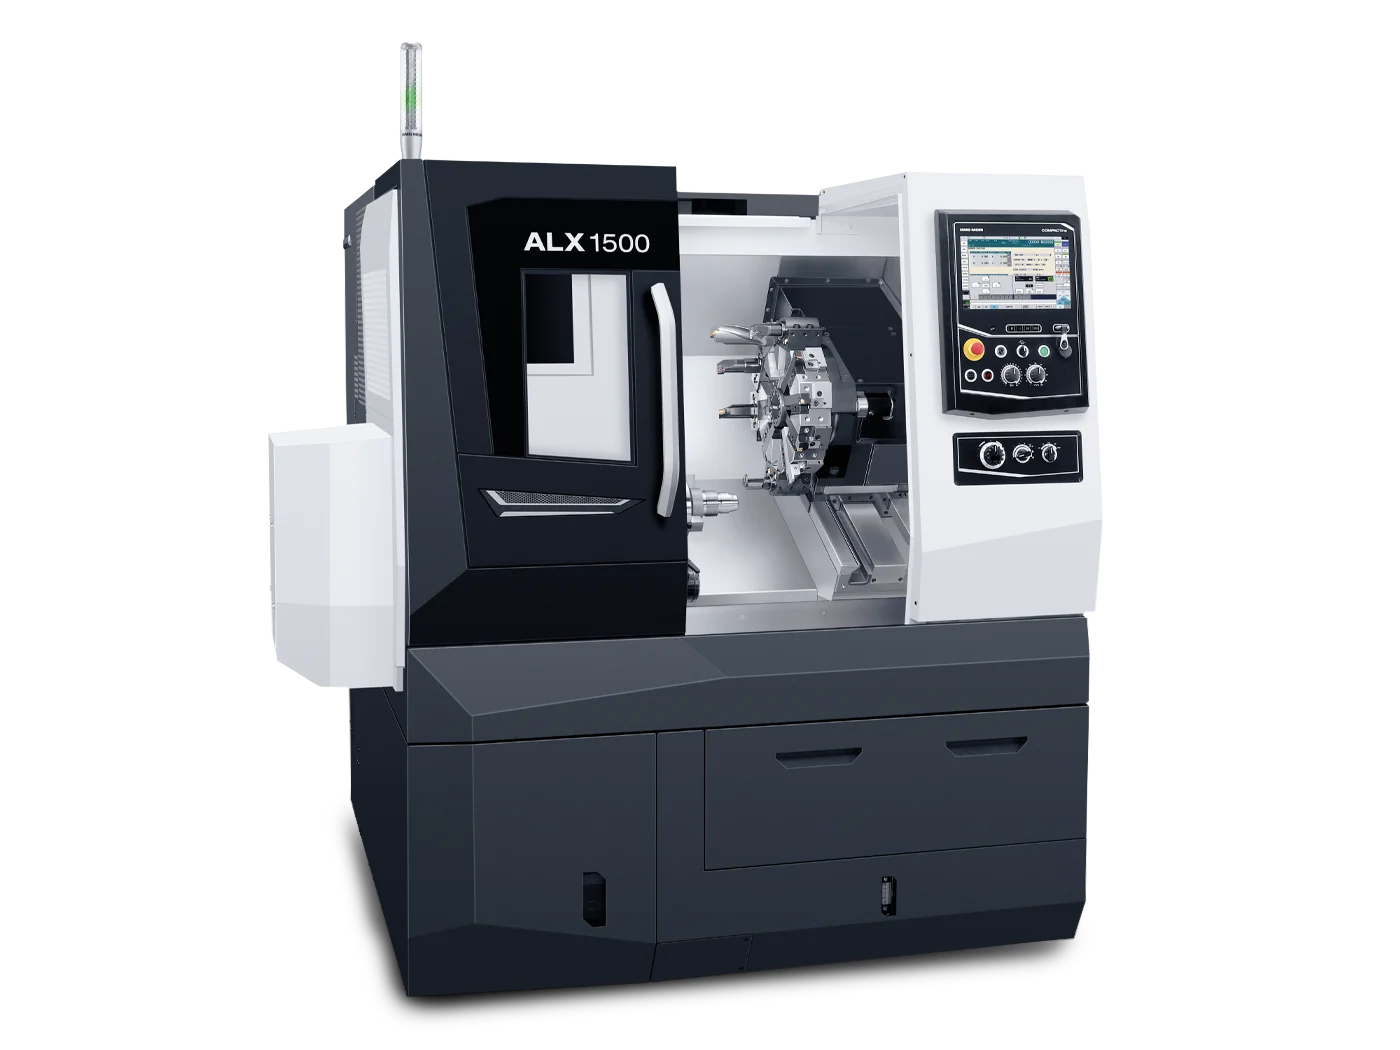
ALX 1500 jest zwartą tokarką produkcyjną o maksymalnej średnicy katalogowej około 440 mm, długości do około 536 mm, przelocie pręta 52 mm i skokach X/Z około 260/575 mm dla aktualnie opisanej konfiguracji. Rodzina oferuje toczenie, narzędzia napędzane, Y, przeciwwrzeciono i różne długości.
Producent podaje powierzchnię około 2,7 m² dla krótkiej wersji i możliwość ustawienia w miejscu CL1500/CL2000. ALX wykorzystuje nowoczesne wrzeciono, chłodzenie oraz opcjonalne pomiary. Jest punktem odniesienia dla kosztu i zdolności nowej maszyny, nie zestawem części do starej CL.
NLX 1500 jako bardziej rozbudowana alternatywa
NLX 1500 ma maksymalną średnicę około 386 mm, długość około 515 mm, przelot 52 mm oraz skoki X/Y/Z około 260/100/590 mm. Wersje z BMT oferują napęd narzędzi do 10 000 obr./min i moment około 29 Nm w określonym czasie. Prowadnice ślizgowe zwiększają tłumienie.
NLX jest właściwy, gdy część potrzebuje cech poza osią i mocniejszych narzędzi napędzanych. Dla prostego toczenia jego potencjał pozostanie niewykorzystany. Porównanie ze SL-00/CL-150 powinno obejmować usunięte operacje na frezarce oraz ryzyko starej elektroniki.
Skośne łoże
Skośna geometria ułatwia spadanie wiórów i dostęp rewolweru. Siła skrawania przechodzi przez suport do masywnego korpusu. Prowadnice mogą być ślizgowe, co zwiększa tłumienie przy koszcie większego tarcia. Dokładna konstrukcja zależy od modelu.
Zużycie prowadnic może powodować błąd zależny od pozycji. Pomiar geometrii obejmuje pełny skok, a nie tylko obszar przy uchwycie. W starej maszynie istotny jest stan smarowania oraz listew zgarniających.
Dwie osie X/Z
X kontroluje średnicę, a Z położenie wzdłuż osi. Prosty układ jest łatwy do programowania, ale nie wykona otworu poprzecznego bez specjalnego oprzyrządowania. Cechy poza osią wymagają drugiej maszyny.
Brak Y i C zmniejsza ryzyko kolizji, lecz nie usuwa go. Długi wytaczak może uderzyć w uchwyt przy indeksowaniu. Model rewolweru i wszystkich oprawek jest nadal potrzebny.
Wrzeciono i przelot
Przelot decyduje o średnicy pręta, ale tuleja, zacisk i podajnik mogą ograniczyć ją bardziej. Maksymalna średnica toczenia dotyczy przestrzeni, nie bezpiecznej części w szczękach. Uchwyt ma własne dopuszczalne obroty.
W starej maszynie sprawdza się bicie stożka/kołnierza, temperaturę łożysk, hałas, enkoder i orientację. Test na kilku obrotach powinien być stopniowy. Długo nieużywane wrzeciono wymaga rozgrzewki.
Uchwyt hydrauliczny
Hydraulika steruje zaciskiem. Ciśnienie nie jest bezpośrednio siłą na części, ponieważ mechanizm, smarowanie i położenie szczęk wprowadzają przełożenie. Zużyty uchwyt może mieć mniejszą siłę mimo prawidłowego manometru.
Szczęki miękkie wytacza się przy symulowanym zacisku. Kontakt powinien być pełny i zgodny z kierunkiem siły. Dla cienkiej tulei ogranicza się docisk oraz stosuje podparcie, aby uniknąć trójlistności po odmocowaniu.
Rewolwer
Rewolwer skraca zmianę narzędzia, ale wymaga powtarzalnego sprzęgła i zacisku. Każda stacja powinna zostać zmierzona. Kolizja może przesunąć tylko część pozycji albo cały korpus. Ślady na oprawkach są sygnałem do pogłębionej kontroli.
W CL/SL liczba stacji i system oprawek zależą od wersji. Zakup maszyny bez oryginalnych bloków może zwiększyć koszt. Należy sprawdzić dostępność tulei, bloków wytaczarskich i oprawek specjalnych.
Konik
Konik stabilizuje długi wał. Oś pinoli musi być współosiowa z wrzecionem. Zbyt duży docisk wygina część lub przegrzewa nakiełek; zbyt mały pozwala na utratę podparcia. Otwór nakiełkowy musi być właściwy i czysty.
Przy rozgrzewaniu wał wydłuża się. Konik powinien kompensować ruch zgodnie z konstrukcją. Próba długiego detalu ujawnia więcej niż krótka tuleja.
Podajnik pręta
Kompaktowa tokarka staje się produkcyjna po dodaniu podajnika. Pręt wymaga tulei prowadzącej, prostoliniowości i dobranej prędkości. Długi niewyważony pręt może wzbudzić drgania oraz stanowić zagrożenie poza maszyną.
Interfejs PLC musi synchronizować otwarcie uchwytu, podanie, oparcie i zacisk. Restart po braku materiału powinien być jawny. Stary podajnik innego producenta może mieć modyfikowaną elektrykę, którą trzeba udokumentować.
Łapacz i odbiór części
Gotowa część może być przechwycona przez łapacz i odłożona na taśmę. Powierzchnia chwytu nie może być krytyczna jakościowo bez ochrony. Część spadająca do pojemnika może się obijać i mieszać z wiórami.
Cykl powinien potwierdzić położenie łapacza. Awaria czujnika nie może doprowadzić do kolizji z rewolwerem. Przy zmianie długości detalu pozycję odbioru kwalifikuje się ponownie.
Programowanie starego sterowania
SL-00 i CL-150 mogą mieć różne generacje Fanuc/MAPS/Mori. Pamięć oraz nośniki są ograniczone. Kod ISO jest podobny, ale cykle, parametry i M-funkcje zależą od OEM. Program z NLX nie jest kompatybilny tylko dlatego, że obie maszyny są DMG MORI.
Przed pracą wykonuje się kopię parametrów CNC, PLC, offsetów i programów. Bateria podtrzymująca wymaga planowej wymiany przy włączonym zasilaniu zgodnie z instrukcją. Utrata parametrów może uniemożliwić referencję osi.
Cykle tokarskie
Cykle zgrubne G71/G72, wykańczające, rowkowe i gwintowe różnią się składnią między generacjami. Technolog powinien czytać manual konkretnego sterowania. Parametr P/Q może wskazywać bloki konturu, a zachowanie naddatku zależy od wersji.
Pierwszy program uruchamia się z single block, ograniczonym posuwem i nad detalem. Trzeba sprawdzić płaszczyznę odjazdu oraz zachowanie po przerwaniu cyklu. Powrót do środka cyklu może nie odtworzyć stanu.
Stała prędkość skrawania
G96 utrzymuje prędkość na średnicy, zwiększając obroty ku osi. Limit jest obowiązkowy. Wartość wynika z uchwytu, szczęk, części i stanu wrzeciona, nie z maksymalnych obrotów maszyny.
Przy dużym naddatku lub niewyważeniu zaczyna się niżej. Program powinien jawnie przejść między G96 i G97 tam, gdzie potrzebne są stałe obroty, np. przy wierceniu lub niektórych gwintach.
Narzędzia i łamanie wióra
Dobór płytki obejmuje materiał, głębokość, posuw, stabilność i wymagany kształt wióra. Stara tokarka może mieć niższe ciśnienie chłodziwa, więc geometria ma większe znaczenie. Długi wiór owija się na uchwycie i części.
Nóż powinien być na wysokości osi. Zbyt wysoko lub nisko zmienia kąty oraz pozostawia czop na czole. Korekcja promienia naroża musi odpowiadać orientacji i kierunkowi.
Dokładność średnicy
Średnica zależy od pozycji X, temperatury, ugięcia, zużycia płytki i zacisku. Próba powinna obejmować kilka średnic oraz położeń Z. Stożek może wynikać z geometrii, ugięcia wału albo temperatury.
Korekcję zużycia stosuje się po rozpoznaniu trendu. Nagła zmiana nie jest zwykłym zużyciem. Może oznaczać poluzowanie płytki, wiór w szczęce lub kolizję.
Termika
Stara maszyna może nie mieć rozwiniętej kompensacji. Rozgrzewka wrzeciona i osi jest więc ważna. Hydraulika także ogrzewa korpus. Pierwsze części po starcie mogą różnić się od produkcji ustalonej.
Procedura określa czas, obroty i ruch osi. Pomiary wykonuje się w stałym czasie po obróbce. Wymiar części gorącej zmieni się po ostygnięciu, szczególnie przy aluminium.
Chłodziwo
Zbiornik, pompa, dysze i przenośnik mogą być zużyte lub zanieczyszczone. Chłodziwo powinno docierać do ostrza, nie tylko zalewać szybę. Stężenie, pH i olej obcy wpływają na narzędzie oraz korozję.
Przed uruchomieniem starej maszyny obieg należy oczyścić. Osad może zatkać dysze i filtr. Wymiana płynu bez usunięcia biofilmu daje krótki efekt.
Odbiór geometrii
Sprawdza się poziom, prostoliniowość osi, prostopadłość, bicie wrzeciona, rewolwer i konik. Laser osi nie zastępuje próby skrawania. Artefakt zawiera stopniowany wałek, czoło, otwór i gwint.
Wyniki mierzy się po rozgrzewce oraz w zdefiniowanym mocowaniu. Próba powinna wykazać okrągłość, cylindryczność, płaskość czoła i powtarzalność po zmianie narzędzia.
Elektronika legacy
Największym ryzykiem są wzmacniacze, pamięć, CRT/LCD, enkodery i moduły I/O. Niektóre można regenerować, inne mają długi czas. Należy spisać numery części i znaleźć serwis przed zakupem.
Retrofit monitora jest prostszy niż sterowania. Pełny retrofit CNC wymaga integracji PLC, napędów, rewolweru, uchwytu i bezpieczeństwa. Może przekroczyć wartość maszyny. Decyzja powinna być oparta na stanie korpusu i przewidywanym użyciu.
Automatyzacja starej tokarki
Podajnik pręta, łapacz i robot mogą zwiększyć autonomię, ale interfejs musi mieć jednoznaczne sygnały. Nie należy podłączać robota przez obejście drzwi. Integracja wymaga oceny ryzyka i walidacji.
Jeżeli cykl jest krótki, czas robota może być wąskim gardłem. Podwójny chwytak i bufor pomagają, ale stara maszyna może mieć wolne drzwi lub uchwyt. Takt mierzy się na pełnej celi.
Zdolność procesu, nie pojedyncza dokładna sztuka
Sprzedawca może wykonać jedną tuleję mieszczącą się w tolerancji. Zakład potrzebuje jednak dowodu, że maszyna utrzyma średnicę przez rozgrzewkę, zmianę narzędzia i serię. Próba powinna obejmować co najmniej kilka cykli od zimnego startu do stanu ustalonego, a wyniki należy zapisać wraz z temperaturą i numerem stacji rewolweru.
Rozrzut dzieli się na krótkookresowy i trend. Powtarzalny dryf można kontrolować procedurą oraz korekcją; losowe skoki wskazują mocowanie, enkoder, hydraulikę lub luźne narzędzie. Współczynnik zdolności ma sens dopiero po potwierdzeniu stabilności i zdolności systemu pomiarowego. Kilka wybranych wyników z pokazu nie jest analizą statystyczną.
Jakość gwintu i rowka
Gwint testuje synchronizację wrzeciona, enkoder i stan osi Z. Sprawdza się skok, średnicę podziałową, kształt oraz powierzchnię. Błąd tylko przy wysokich obrotach może wskazywać ograniczenie dynamiki. Program powinien mieć bezpieczny wybieg i zgodny cykl dla konkretnego sterowania.
Rowkowanie obciąża promieniowo narzędzie i mocowanie. Szeroka płytka może wzbudzić drgania, których zwykłe toczenie nie pokaże. Próba powinna zawierać operację podobną do produkcji, szczególnie jeśli planowane są pierścienie lub elementy hydrauliczne z głębokimi rowkami.
Kwalifikacja operatora i technologa
Starszy pulpit może być mniej intuicyjny, a komunikaty alarmów krótkie. Operator powinien rozumieć stany modalne, korekcje, referencję, pracę uchwytu i bezpieczny restart. Instrukcja stanowiskowa musi wyjaśniać różnice względem nowszych maszyn, aby nie przenosić nawyków bez weryfikacji.
Technolog powinien zachować wzorcowy program testowy oraz listę bezpiecznych M-kodów. Nieopisane parametry OEM nie powinny być zmieniane metodą prób. Każda korekta serwisowa jest zapisywana wraz z poprzednią wartością, powodem i wynikiem pomiaru. W ten sposób wiedza o egzemplarzu staje się zasobem zakładu.
Całkowity koszt posiadania
Model kosztu powinien obejmować roczny serwis, przewidywany przestój, energię, chłodziwo, części legacy, ręczny pomiar i drugą operację. Niska amortyzacja starej maszyny bywa przewagą przy nieregularnym obłożeniu. Przy pracy trzyzmianowej jeden tydzień oczekiwania na napęd może zniwelować oszczędność zakupu.
Nowa ALX/NLX może mieć finansowanie, gwarancję, szybszy serwis i niższy koszt nieplanowany. Stara SL/CL może być naprawiana przez lokalnego specjalistę oraz używać prostych oprawek. Porównanie wykonuje się dla kilku scenariuszy obłożenia i awarii. Jedna liczba „cena maszyny” nie odpowiada na pytanie o koszt dobrej części.
Bezpieczeństwo
Stare osłony i rygle mogą nie spełniać dzisiejszych oczekiwań. Użytkownik musi ocenić ryzyko i doprowadzić stanowisko do bezpiecznego stanu. Zatrzymanie awaryjne nie zastępuje osłony przed wyrzutem uchwytu lub części.
Przy otwartych drzwiach prędkość i ruch powinny być kontrolowane zgodnie z przewidzianym trybem. Obejście interlocku przez stały mostek jest niedopuszczalne. Zmiany zapisuje się w dokumentacji.
SL-00/CL-150 a współczesna ALX/NLX
Stara maszyna ma niższą cenę i prostą mechanikę. Nowa oferuje lepszą termikę, diagnostykę, energię, narzędzia napędzane oraz wsparcie. ALX zachowuje kompaktowy charakter, NLX zwiększa sztywność i elastyczność.
Porównanie powinno zawierać finansowanie, serwis, ryzyko oraz wartość drugiej operacji. Jeśli używana tokarka wymaga osobnego VMC, koszt przepływu może zbliżyć się do nowszej wersji Y. Jeśli część jest czysto obrotowa, prosta SL/CL może pozostać ekonomiczna.
Kiedy zakup ma sens
SL-00 lub CL-150 mają sens dla stabilnej rodziny małych części, dostępnego serwisu i zakładu zdolnego utrzymywać legacy. Dobra geometria, komplet oprawek i kopia systemu są ważniejsze niż świeża farba. Maszyna może być stanowiskiem pomocniczym lub produkcyjnym z podajnikiem.
Nie ma sensu, jeśli tolerancja wymaga rozbudowanej kompensacji, część stale potrzebuje frezowania, a elektronika jest niekompletna. Tani korpus bez dokumentacji może stać się źródłem części, nie obrabiarką.
Checklista zakupu
- Potwierdź pełną nazwę i numer seryjny; „CL-150” może być skrótem.
- Znajdź instrukcję oraz fabryczną listę wyposażenia.
- Wykonaj kopię CNC, PLC, parametrów i offsetów.
- Sprawdź wrzeciono na kilku obrotach i pod obciążeniem.
- Zmierz wszystkie stacje rewolweru oraz pełny skok X/Z.
- Zweryfikuj konik, uchwyt, hydraulikę i podajnik.
- Ustal dostępność modułów elektroniki i serwisu.
- Oceń osłony, rygle i wszystkie tryby bezpieczeństwa.
- Wykonaj artefakt po rozgrzewce oraz pomiar niezależny.
- Policz oprawki, szczęki, transport, fundament i chłodziwo.
- Porównaj z ALX/NLX na tej samej części oraz całym przepływie.
- Zapisz kryteria odstąpienia przed oględzinami.
Podsumowanie
Mori Seiki SL-00 i CL-150 reprezentują prostą, trwałą ideę dwiosiowej tokarki produkcyjnej. Mogą nadal wykonywać dobre części, jeśli mechanika, sterowanie i bezpieczeństwo są kompletne. Ich ograniczenia są czytelne: brak współczesnej integracji, mało funkcji poza osią i ryzyko elektroniki.
ALX 1500 pokazuje ciągłość kompaktowej klasy CL, a NLX 1500 rozwija ją o BMT, Y i termikę. Nie oznacza to, że każda stara część wymaga nowej maszyny. Wybór powinien wynikać z geometrii i kosztu przepływu, a zakup legacy z dowodów: raportu geometrii, próby skrawania, dokumentacji i dostępnego serwisu.
Realistyczne ceny od SL-00 do NLX
Kwoty dotyczą sprawnej tokarki używanej netto bez transportu, podajnika, uchwytów, narzędzi, uruchomienia i remontu. Bardzo niskie wyniki aukcji SL-00 lub CL-150 oznaczają zwykle niepewny stan albo brak możliwości próby i nie mogą wyznaczać ceny sprawnej maszyny produkcyjnej.
| Model i konfiguracja | Typowe roczniki | Realistyczny przedział netto | Uwagi |
|---|---|---|---|
| Mori Seiki SL-00, sprawna | 1985–1995 | 12–35 tys. zł | sterowanie, wrzeciono i komplet parametrów decydują o wartości |
| Mori Seiki CL-150, sprawna | 1995–2005 | 18–55 tys. zł | egzemplarz niesprawny może kosztować tylko kilka tysięcy złotych |
| DMG MORI ALX 200/250, używana | 2017–2024 | 180–420 tys. zł | wersja MC/Y, podajnik i automatyzacja |
| Mori Seiki / DMG MORI NLX 2500, dwie osie | 2010–2017 | 130–250 tys. zł | rynek europejski około 30–55 tys. EUR |
| NLX 2500MC/Y | 2012–2019 | 180–330 tys. zł | narzędzia napędzane, oś Y i wyposażenie |
| NLX 2500SY z przeciwwrzecionem | 2014–2020 | 200–390 tys. zł | rynek europejski około 45–85 tys. EUR |
Wycena starej Mori powinna zawierać koszt ryzyka elektroniki, a młodej NLX koszt osi dodatkowych i automatyzacji. Nazwa rodziny jest mniej ważna niż pełny sufiks konfiguracji.