
Streszczenie
FANUC ROBODRILL α-T21iFa, jego współczesne następcy α-D21SiB5/α-D21MiB5/α-D21LiB5 oraz Doosan T3600D należą do klasy szybkich pionowych centrów z interfejsem BT30. Powstały z idei tapping center — maszyny zoptymalizowanej pod wiercenie, gwintowanie i lekki frez — ale nowoczesne wersje potrafią produktywnie obrabiać aluminium, stale i żeliwo. Ich przewagą są krótki czas od wióra do wióra, mała bezwładność osi i zwarta powierzchnia. Ograniczeniem jest mniejszy stożek, magazyn około 21 narzędzi i mniejsza zdolność ciężkiego skrawania niż w centrum BT40 lub BT50.
Na liście maszyny2.md Doosan T3600D można łatwo pomylić z tokarką z powodu litery T. Jest to jednak centrum do szybkiego wiercenia i gwintowania. Dobór tej klasy ma sens, gdy część składa się z wielu krótkich operacji, małych narzędzi i częstych zmian. Nie należy kupować jej tylko dlatego, że katalogowy szybki przejazd wygląda imponująco.
Skąd wzięło się tapping center
Klasyczne pionowe centrum projektowano jako uniwersalną frezarkę z magazynem. Tapping center koncentrował się na szybkiej zmianie małych narzędzi, dynamicznym pozycjonowaniu otworów i synchronizowanym gwintowaniu. Stożek 30 oraz lekki magazyn zmniejszały bezwładność. Z czasem wzrosła moc wrzecion, sztywność i możliwości interpolacji, dlatego dzisiejszy ROBODRILL wykonuje pełny program frezarski.
Dziedzictwo nadal widać w kompromisach. Maszyna jest bardzo szybka w pracy z frezem kilku–kilkunastu milimetrów, wiertłem i gwintownikiem. Duża głowica czołowa albo długie wytaczadło może przekroczyć zdolność stożka, magazynu lub osi. Proces powinien wykorzystywać dynamikę zamiast próbować imitować ciężkie VMC.
ROBODRILL α-T21iFa
T21iFa jest starszą generacją ROBODRILL często spotykaną na rynku używanym. Symbol T21 wskazuje 21-pozycyjny magazyn, a końcowe oznaczenie generację sterowania. Oficjalne materiały FANUC dla maszyn z tej epoki pokazują wersje o skoku X około 500 lub 700 mm, Y 400 mm i Z około 330 mm oraz wrzeciona standardowe i wysokoobrotowe.
Różne długości osi sprawiają, że nazwa bez dodatkowego oznaczenia nie wystarcza. Kupujący powinien sprawdzić tabliczkę, stół, dokładne skoki, obroty, stożek, funkcję czwartej osi i wyposażenie chłodziwa. Ogłoszenia używają skróconej nazwy dla kilku wariantów.
Aktualna rodzina α-D21 Plus i ADV
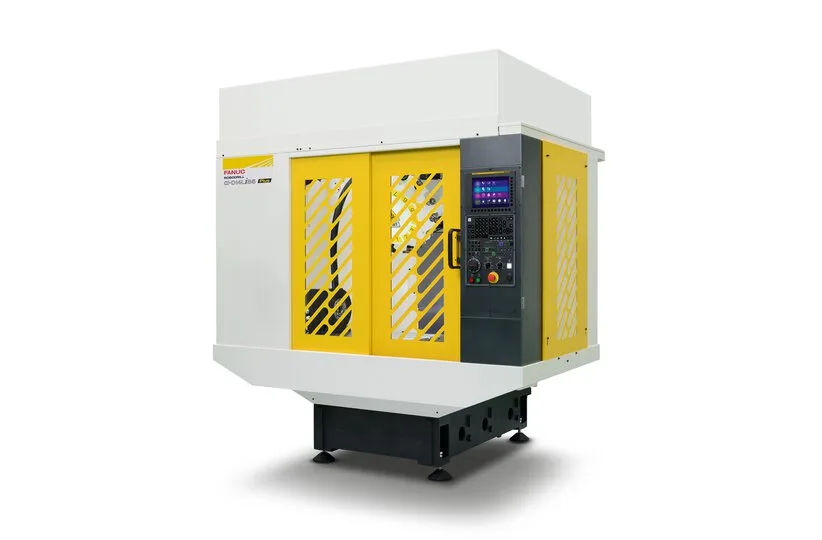
Współczesna rodzina dzieli się na krótkie, średnie i długie wersje S/M/L. Model L ma skok X około 700 mm, Y i Z około 400 mm, stół około 850 × 410 mm i nośność około 400 kg. Magazyn zachowuje 21 pozycji, a wrzeciona mogą osiągać 10 000 lub 24 000 obr./min zależnie od konfiguracji.
Producent podaje szybkie przejazdy do około 54 m/min i czas od wióra do wióra rzędu 1,3 s w określonych warunkach. To pokazuje priorytet konstrukcji. Rzeczywisty program osiągnie taką przewagę tylko przy wielu krótkich ruchach oraz wymianach, nie podczas ciągłego godzinnego frezowania.
Doosan T3600D
T3600D był tapping center marki Doosan, dziś działającej jako DN Solutions. Maszyna jest spotykana jako szybkie centrum z bezpośrednim wrzecionem do około 24 000 obr./min oraz małym magazynem. Dokładna specyfikacja zależy od rynku i roku. Nie należy mylić jej z tokarkami serii PUMA lub LYNX.
T3600D należy oceniać według tej samej logiki co ROBODRILL: liczby krótkich operacji, małych narzędzi, czasu zmiany i zdolności wrzeciona. Wysokie obroty są wartościowe dla aluminium oraz małych frezów, lecz potrzebują wyważonych oprawek, małego bicia i skutecznego odprowadzania wiórów.
BT30 i BBT30
BT30 ma mniejszą średnicę stożka i masę niż BT40. Narzędzie można szybciej zmienić, a wrzeciono rozpędzić. Interfejs jest wystarczający dla dużej części wiercenia, gwintowania i frezowania małymi średnicami. BBT30 dodaje kontakt czołowy, poprawiając sztywność i powtarzalność osiową w kompatybilnym wrzecionie.
Nie wolno zakładać zgodności na podstawie podobnego wyglądu. Oprawka dual-contact wymaga odpowiedniego wrzeciona, a zwykły BT ma inną pracę czoła. Maksymalna masa oraz moment narzędzia w magazynie są równie ważne. Duża głowica może fizycznie wejść do stożka, ale nie być bezpieczna dla zmieniacza.
Pętla siły
Mała maszyna ma krótkie człony, co sprzyja sztywności względnej. Jednocześnie przekrój wrzeciona, łożyska i prowadnice są mniejsze. Przy frezie walcowo-czołowym o rozsądnym wysięgu może obrabiać stal stabilnie. Przy dużej średnicy i szerokim wejściu siła szybko przekracza optymalny zakres.
Zamiast zwiększać głębokość i szerokość jednocześnie, stosuje się mniejszą szerokość promieniową, większą prędkość i adaptacyjną ścieżkę utrzymującą grubość wióra. Nie oznacza to, że każda dynamiczna strategia jest bezpieczna. Trzeba kontrolować moc, ugięcie narzędzia i termikę.
Wrzeciono 10 000 a 24 000 obr./min
Wrzeciono 10 000 obr./min jest uniwersalne dla stali, wiercenia i frezów średniej wielkości. Wysokoobrotowe 24 000 obr./min zwiększa prędkość skrawania małych frezów i wydajność aluminium. Jego moment w dolnym zakresie oraz charakterystyka mogą być mniej korzystne dla dużego narzędzia.
Wybór powinien wynikać z histogramu średnic narzędzi. Jeżeli większość programu pracuje poniżej 8000 obr./min, górny zakres pozostaje niewykorzystany. Jeżeli dominują frezy 3–10 mm, mikrowiercenie i aluminium, szybkie wrzeciono skraca cykl.
Bicie i wyważenie
Przy 24 000 obr./min niewielkie bicie zwiększa nierównomierne obciążenie ostrzy. Skraca trwałość, pogarsza powierzchnię i nagrzewa łożyska. Oprawka, tulejka, nakrętka oraz narzędzie tworzą zespół, który trzeba oczyścić, zmierzyć i wyważyć.
Wystająca śruba, zabrudzenie stożka albo narzędzie wysunięte bez potrzeby ma większy skutek niż przy małych obrotach. Procedura powinna określać dopuszczalne bicie na odległości roboczej, nie tylko przy nosie wrzeciona.
Magazyn 21 narzędzi
Dwadzieścia jeden pozycji wystarcza dla części o skoncentrowanym procesie. Po odjęciu sondy, fazownika, narzędzia do planowania i rezerw zostaje mniej. Rodzina wielu detali może wymagać częstych podmian. Krótki ATC nie rekompensuje czasu ręcznego kompletowania magazynu.
Rozwiązaniem jest standaryzacja średnic, narzędzia wielofunkcyjne i zewnętrzny presetting. Nie należy jednak zastępować optymalnego wiertła jednym uniwersalnym kosztem jakości. Dla każdego gniazda zapisuje się masę, długość, średnicę i wymagane puste sąsiedztwo.
Czas od wióra do wióra
Parametr chip-to-chip obejmuje zatrzymanie skrawania, ruch do zmiany, wymianę, powrót i ponowne wejście według warunków testowych. Nie jest samym czasem mechanicznego przełożenia. W programie wpływają na niego pozycja osi, obroty, look-ahead i odległość do kolejnej cechy.
Najlepszy efekt daje uporządkowanie operacji: jedno narzędzie wykonuje wszystkie dostępne cechy, a ruchy są krótkie. Nadmierne grupowanie może jednak pogorszyć przepływ półfabrykatu lub wymusić długie przejazdy. CAM powinien porównać alternatywne sekwencje na modelu czasu konkretnej maszyny.
Gwintowanie synchroniczne
Tapping center musi precyzyjnie synchronizować obroty i ruch Z. Błąd fazy obciąża gwintownik osiowo. Parametry obejmują skok, obroty, przyspieszenie, głębokość i sposób wyjścia. Krótki gwint na dużych obrotach może być ograniczony zdolnością napędu do rozpędzenia i zmiany kierunku.
Otwór powinien mieć właściwą średnicę, fazę i czyste dno. Gwintownik formujący potrzebuje innego otworu oraz smarności niż skrawający. Chłodzenie przez narzędzie zmniejsza ryzyko zakleszczenia w głębokim otworze.
Wiercenie i chłodzenie przez wrzeciono
Małe centra wykonują wiele otworów, dlatego TSC ma dużą wartość. Ciśnienie musi być dopasowane do średnicy kanału i głębokości. Bardzo mały kanał wymaga czystego chłodziwa; cząstka może go zatkać i doprowadzić do nagłego przegrzania.
Filtracja, pompa i narzędzie tworzą system. Odbiór powinien mierzyć przepływ na reprezentatywnym wiertle. Sama wartość na manometrze przy zamkniętym obiegu nie dowodzi skutecznego chłodzenia ostrza.
Frezowanie aluminium
Wysokie obroty i szybkie osie sprzyjają aluminium. Ograniczeniem staje się usuwanie dużej objętości wiórów. Rowek może ponownie skrawać materiał i złamać frez. Potrzebny jest mocny strumień, odpowiednia liczba ostrzy oraz przestrzeń wiórowa.
Nie zawsze najwyższe obroty są najlepsze. Jeśli posuw osi nie zapewnia wymaganej grubości wióra, narzędzie trze. Dobiera się obroty, liczbę ostrzy i posuw jako całość. Krótka oprawka oraz sztywne mocowanie pozwalają wykorzystać dynamikę.
Frezowanie stali
BT30 może obrabiać stal, ale strategia powinna unikać gwałtownego pełnego wejścia dużym frezem. Frezy o małej średnicy, zmiennej helisie i kontrolowanym zazębieniu dobrze wykorzystują prędkość. Adaptacyjne zgrubienie utrzymuje obciążenie, a przejście wykańczające usuwa stały naddatek.
Jeżeli część wymaga godzin planowania frezem 80 mm albo głębokiego wytaczania, BT40/50 będzie racjonalniejsze. Wydajność ocenia się na dobrej części, nie na maksymalnym chwilowym usuwaniu materiału.
Czwarta i piąta oś
ROBODRILL może współpracować ze stołem obrotowym, a kompaktowa komora sprzyja małym urządzeniom czwartej lub piątej osi. Dodatkowy stół zmniejsza jednak obwiednię, nośność oraz dostęp narzędzia. Jego masa wchodzi do obciążenia stołu głównego.
Indeksowanie czterech stron może usunąć trzy przełożenia i zwiększyć wartość maszyny. Symultaniczne pięć osi wymaga potwierdzenia sterowania, TCP, postprocesora i kalibracji. Nie każda używana T21 ma aktywne potrzebne opcje.
Mocowanie małych części
Szybkie osie nie pomagają, jeżeli operator długo ustawia część. System punktu zerowego, paleta lub kilka imadeł może skrócić obsługę. Przy małej komorze trzeba zachować dostęp do stołu i nie blokować drogi wiórów.
Siła przyspieszenia działa na detal i przyrząd. Ciężka płyta ustawiona na wysokich dystansach może drgać podczas szybkiego przejazdu, nawet gdy siła skrawania jest mała. Mocowanie należy sprawdzić dla ruchu jałowego oraz obróbki.
FANUC CNC
Zaletą ROBODRILL jest głęboka integracja mechaniki z CNC FANUC. Sterowanie zarządza przyspieszeniem, wrzecionem, ATC i opcjonalnymi osiami. Starsza T21 może mieć inną generację 31i niż aktualna D21. Różnią się pamięć, sieć, look-ahead i dostępne funkcje.
Postprocesor powinien odpowiadać opcji sterowania. Kod poprawny dla nowej D21 może używać funkcji nieobecnej w T21. Przed przeniesieniem programu należy sprawdzić cykle, makra, korekcje i zachowanie G05/G08 lub pokrewnych trybów szybkiej obróbki.
Doosan i sterowanie
T3600D mógł być oferowany z konfiguracją FANUC i funkcjami producenta. Podobny język ISO nie oznacza identycznych M-kodów ani punktów wymiany. Integrator przypisuje drzwi, chłodziwo, stół i sondy przez PLC.
Przy używanej maszynie kopia parametrów oraz drabinki jest kluczowa. Brak baterii może unieruchomić funkcje, których nie odtworzy zwykłe wgranie programu NC. Dokumentacja elektryczna musi odpowiadać numerowi seryjnemu.
Termika
Mała masa pozwala szybko się nagrzać, ale również szybciej reaguje na zmianę temperatury hali. Wrzeciono 24 000 obr./min jest istotnym źródłem ciepła. Długi program z dużą liczbą przyspieszeń nagrzewa śruby i napędy.
Rozgrzewka powinna odpowiadać planowanym obrotom. Pomiar pierwszej sztuki wykonuje się po stabilizacji. Dla krótkiego cyklu warto śledzić trend co określoną liczbę detali, ponieważ automatyzacja może wyprodukować wiele części między kontrolami.
Robot i produkcja bez nadzoru
Zwarta maszyna i krótki takt sprzyjają robotowi. Największą trudnością jest dopasowanie czasu obsługi do krótkiego cyklu. Podwójny chwytak, bufor oraz automatyczne imadło zmniejszają czas drzwi otwartych. Robot musi oczyścić bazę przed odłożeniem części.
W pracy nocnej potrzebne są kontrola narzędzia, sonda, przepływ chłodziwa i gospodarka wiórami. Jeśli jeden frez wykonuje wiele sztuk, jego złamanie może uszkodzić kolejne narzędzia. Program powinien zatrzymać celę po odchyłce, a nie tylko wysłać powiadomienie.
Ekonomika wielu małych wrzecion
Jedno duże centrum może pomieścić więcej części i narzędzi, ale kilka maszyn BT30 pozwala rozdzielić przepływ. Awaria jednego wrzeciona nie zatrzymuje całej produkcji, a różne warianty mogą pracować równolegle. Kosztem są dodatkowe stanowiska, roboty, przyrządy, pompy, kontrole i większa liczba programów do utrzymania.
Porównanie powinno obejmować części na godzinę, wykorzystanie operatora, czas zmiany zlecenia i koszt przestoju. Trzy szybkie maszyny nie są automatycznie lepsze od jednego VMC, jeśli każda czeka na załadunek albo wymaga własnej kontroli. Największy efekt powstaje po standaryzacji palet i programu, gdy operator lub robot obsługuje wspólną rodzinę.
Jakość powierzchni przy szybkiej dynamice
Wysokie przyspieszenie osi może ujawnić ograniczenia układu sterowania i mechaniki na krótkich segmentach. CAM generujący tysiące małych odcinków wymaga look-ahead, wygładzania oraz właściwej tolerancji. Zbyt ścisła tolerancja zwiększa gęstość bloków, a zbyt luźna zmienia geometrię.
Dla powierzchni 3D trzeba badać rzeczywisty posuw w narożach, ślady po zmianie kierunku i częstotliwość własną narzędzia. Ustawienie maksymalnego trybu szybkości może pogorszyć dokładność. Sterowanie zwykle pozwala dobrać kompromis między czasem i błędem toru; parametr powinien być kwalifikowany na artefakcie, nie kopiowany z innego detalu.
Odbiór
Test obejmuje geometrię osi, bicie wrzeciona, powtarzalność ATC, szybkie ruchy, gwintowanie, chłodziwo i opcjonalny stół. Próba skrawania powinna zawierać siatkę otworów, gwinty, kieszeń, interpolowany okrąg i przejście w stali lub aluminium zgodne z przyszłą produkcją.
Dla wrzeciona 24 000 obr./min wykonuje się test temperatury i drgań w pełnym zakresie według procedury producenta. Nie wolno natychmiast rozpędzać długo nieużywanej maszyny do maksimum. Łożyska wymagają stopniowej rozgrzewki.
Zakup używanej T21iFa lub T3600D
Sprawdza się stożek, łożyska, zmieniacz, prowadnice, śruby, elektronikę i opcje. Wysoka liczba zmian narzędzi może zużyć chwytaki oraz mechanizm bardziej niż liczba godzin wrzeciona sugeruje. Historia pracy przy 24 000 obr./min jest ważna dla łożysk.
Należy wykonać pełną kopię systemu i test wszystkich 21 gniazd. Brak oprawek BT30 zwiększa koszt, ale używane oprawki o nieznanej historii mogą być gorszym rozwiązaniem. Dla dokładnej produkcji trzeba zmierzyć bicie całego zestawu.
Kiedy BT30 jest lepsze od BT40
BT30 wygrywa, gdy program zawiera wiele otworów, gwintów, małych kieszeni, lekkich narzędzi i szybkich zmian. Mała powierzchnia ułatwia ustawienie wielu wrzecion. Zużycie energii i koszt oprawek mogą być niższe. W automatycznej produkcji małych korpusów daje bardzo dobrą przepustowość.
BT40 jest lepsze przy dużych frezach, ciężkim skrawaniu, długich oprawkach i potrzebie większego magazynu. Różnica nie jest granicą materiału: oba mogą obrabiać stal. Jest granicą optymalnej skali sił i narzędzi.
Checklista wyboru
- Potwierdź wersję S/M/L, skoki, obroty i dokładny interfejs stożka.
- Zbuduj histogram średnic, obrotów i czasów użycia narzędzi.
- Policz rzeczywistą liczbę pozycji po sondzie i narzędziach rezerwowych.
- Sprawdź masę, średnicę i sąsiedztwo każdej oprawki.
- Porównaj czas skrawania, wymian i ruchów na programie referencyjnym.
- Zmierz bicie zespołu dla najwyższych obrotów.
- Zweryfikuj przepływ TSC na najmniejszym kanale.
- Oceń objętość wiórów oraz pojemność zbiornika i przenośnika.
- Potwierdź opcje czwartej/piątej osi i funkcje sterowania.
- Kwalifikuj postprocesor osobno dla T21, D21 i T3600D.
- Wykonaj stopniowy test termiczny wrzeciona.
- Policz pełny takt z mocowaniem, pomiarem i robotem.
Podsumowanie
ROBODRILL T21/D21 i Doosan T3600D są specjalistami od szybkiej sekwencji małych operacji. Stożek BT30, 21 narzędzi, dynamiczne osie i szybkie wrzeciono tworzą produktywność, gdy część ma wiele otworów, gwintów oraz lekkiego frezowania. Nie powinny być oceniane jak pomniejszone BT40 ani używane do naśladowania ciężkiej frezarki.
Najlepszy proces wykorzystuje małą bezwładność, krótkie oprawki, wysokie obroty i dobrą organizację narzędzi. Jeżeli część wymaga dużego momentu, długich głowic albo kilkudziesięciu narzędzi, większe centrum będzie racjonalniejsze. Właściwy wybór wynika z rozkładu operacji, nie z rekordowego parametru ruchu.
Realistyczne ceny poszczególnych centrów BT30
Kwoty dotyczą sprawnych maszyn netto, bez transportu, uruchomienia, stołu czwartej osi, oprawek i remontu wrzeciona. Dla ROBODRILL punktem odniesienia są także jawne japońskie oferty: T21iFa osiąga około 2,42–3,25 mln JPY, a młodsze D21 około 6–9,5 mln JPY. Doosan T3600D występował w ofertach za 46 tys. USD i 83,5 tys. EUR, zależnie od rocznika i wyposażenia.
| Model i konfiguracja | Typowe roczniki | Realistyczny przedział netto | Najważniejszy czynnik ceny |
|---|---|---|---|
| FANUC ROBODRILL α-T21iFa, trzy osie | 2008–2012 | 65–130 tys. zł | godziny wrzeciona, pamięć, TSC i możliwość próby |
| α-T21iFa z czwartą osią lub stołem DDR | 2008–2013 | 100–180 tys. zł | stan stołu i komplet przewodów/sterowania osi |
| FANUC ROBODRILL α-D21LiA/B, trzy osie | 2013–2019 | 160–280 tys. zł | wersja długa, wrzeciono, sterowanie i przebieg |
| α-D21 z DDR lub konfiguracją pięcioosiową | 2014–2023 | 220–390 tys. zł | model stołu, pomiar, funkcje TCP i dokumentacja geometrii |
| Doosan T3600D | 2018–2022 | 190–370 tys. zł | dwie palety, przebieg, rynek docelowy i wyposażenie |
Japońska cena aukcyjna lub dealerska nie jest kosztem postawienia maszyny w Polsce. Transport, odprawa, zgodność elektryczna i CE oraz uruchomienie trzeba policzyć osobno.