
Streszczenie
Mazak VCN 510C II, VCS 530C, FJV-250 i MTV-655/80N są pionowymi centrami obróbkowymi, lecz reprezentują odmienne priorytety. VCS jest prostszym centrum produkcyjnym, VCN rozwija uniwersalną rodzinę o szerokim zakresie rozmiarów, FJV wykorzystuje konstrukcję dwukolumnową dla zwiększenia sztywności, a MTV jest ciężkim centrum ze stożkiem 50 do dużych stalowych i żeliwnych detali. Zestawianie ich według samego skoku X prowadzi do błędnych wniosków.
Artykuł pokazuje, jak odczytywać te nazwy na rynku używanym i jak porównać je z bieżącym portfolio producenta. Najważniejsze są pętla siły, odległość czoła wrzeciona od stołu, nośność, wykres momentu, geometria narzędzia, droga wiórów, termika i czas pomocniczy. Jedna część może zmieścić się we wszystkich czterech maszynach, a mimo to tylko jedna dać stabilny, ekonomiczny proces.
Nie istnieje jedna „frezarka Mazak 500”
VCN 510C II i VCS 530C mają numery kojarzące się z podobnym polem pracy. Nie oznacza to wspólnego korpusu ani identycznego wyposażenia. Litery opisują rodzinę i generację, a nie normowany wymiar. FJV-250 jest jeszcze inną konstrukcją, a MTV-655/80N należy do klasy ciężkiej. Na rynku wtórnym dodatkowo występują różne sterowania, magazyny, wrzeciona i opcje.
Porównanie zaczyna się od pełnej karty maszyny według numeru seryjnego. Dane ze współczesnej strony producenta służą do zrozumienia ciągłości rodziny, lecz nie są automatycznie specyfikacją egzemplarza sprzed kilkunastu lat. Wymiary, masy i parametry napędu trzeba potwierdzić w instrukcji konkretnej rewizji.
VCS 530C: centrum nastawione na prostotę
VCS 530C jest pionowym centrum ze stożkiem 40, często spotykanym jako maszyna do ogólnej produkcji części pryzmatycznych. Długi stół pozwala umieścić dwa imadła, płytę przyrządową albo kilka małych części. Konstrukcja jest mniej rozbudowana niż w rodzinach pięcioosiowych i ciężkich centrach, co upraszcza programowanie, mocowanie i utrzymanie.
Prostota nie oznacza niskiej zdolności. Dla korpusów aluminiowych, stali konstrukcyjnej, płyt i narzędziowni ważne są szybkie ruchy, magazyn narzędzi i przemysłowe wrzeciono. Ograniczenie ujawnia się przy bardzo ciężkim zgrubieniu, dużych wytaczadłach, wysokim detalu lub potrzebie obróbki wielu stron bez przekładania.
VCN 510C II i dzisiejsza rodzina VCN
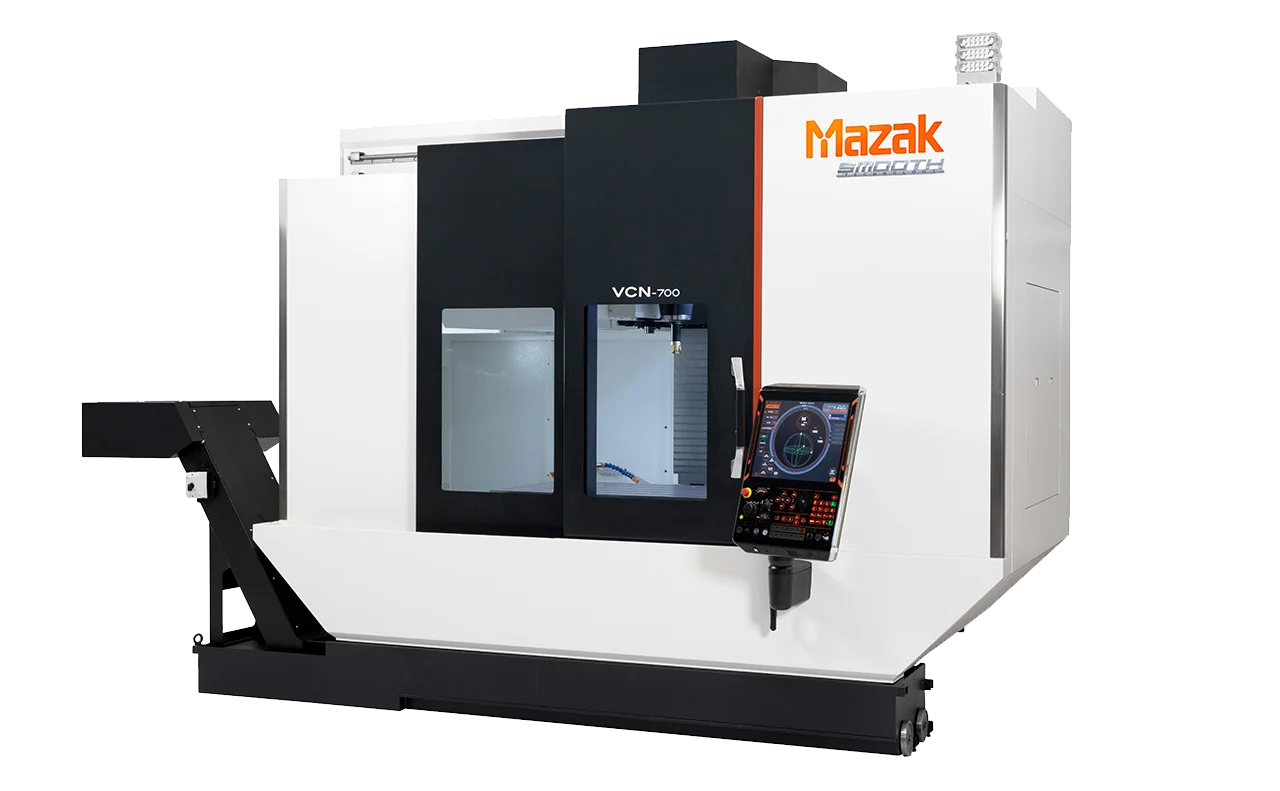
VCN 510C II był jedną z popularnych generacji pionowego centrum Mazaka. Współczesna rodzina VCN obejmuje modele o różnych stołach, skokach i stożkach 40 lub 50, zależnie od rynku. Wspólną ideą jest uniwersalne centrum pionowe do produkcji oraz narzędziowni, z prowadnicami tocznymi, magazynem narzędzi i sterowaniem MAZATROL.
W porównaniu z VCS rodzina VCN daje zwykle więcej możliwości konfiguracji i rozwoju. Nie wolno jednak zakładać, że każdy nowszy VCN jest dokładniejszy od zadbanego VCS. Stan wrzeciona, geometria po relokacji, termika i przyrząd mają większy wpływ na rzeczywistą część niż hierarchia nazwy.
FJV-250: konstrukcja dwukolumnowa
FJV wykorzystuje układ, w którym poprzeczka i kolumny tworzą sztywną ramę nad stołem. W aktualnej rodzinie FJV modele ze stożkiem 40 i 50 są przeznaczone do form, płyt, korpusów i dokładnej obróbki. FJV-250 jest wcześniejszym reprezentantem tej logiki. Równomierne podparcie głowicy ogranicza część ugięć typowych dla wspornikowej kolumny VMC.
Sztywna rama nie usuwa wpływu wysięgu narzędzia ani podatnego mocowania. Daje przewagę, gdy głowica porusza się nad szerokim stołem, a proces wymaga utrzymania geometrii w większym obszarze. Kosztem jest większa masa, powierzchnia i możliwie trudniejszy dostęp operatora do środka stołu.
MTV-655/80N: ciężkie centrum ze stożkiem 50
MTV-655/80N jest centrum pionowym przeznaczonym do dużych części i cięższego skrawania. Oznaczenie wiąże się z klasą stołu oraz wysokości, ale dokładne dane zależą od wersji. Stożek 50, masywniejsze wrzeciono i konstrukcja mają przenosić moment od dużych frezów oraz wytaczadeł. Maszyna jest naturalna dla korpusów przekładni, płyt form, elementów energetycznych i ciężkiego przemysłu.
Duże centrum nie jest automatycznie szybsze. Ciężkie osie mają większą bezwładność, narzędzia są droższe, a wymiana trwa dłużej. Przy małej aluminiowej części VCS lub VCN może wykonać więcej sztuk. MTV wygrywa, gdy mniejsza maszyna byłaby na granicy nośności, momentu, sztywności albo obwiedni.
MTV-414 i MTV-414/22: mniejsza maszyna o innym charakterze
MTV-414 nie jest pomniejszoną wersją współczesnego MTV ze stożkiem 50. Egzemplarze z początku lat dziewięćdziesiątych mają skoki około 560 × 410 × 460 mm, stół 900 × 410 mm o nośności 500 kg, wrzeciono ISO 40 do 7000 obr./min i magazyn 24 narzędzi. W zweryfikowanej ofercie maszyny z 1992 roku podano moc ciągłą/30-minutową 5,5/7,5 kW, odległość czoła wrzeciona od stołu 150–610 mm oraz masę całej obrabiarki 5250 kg. Oznaczenie MTV-414/22 spotyka się również przy późniejszych egzemplarzach z Mazatrolem M Plus; „22” odpowiada klasie skoku X wyrażonej w calach, nie liczbie narzędzi.
To zwarta, ciężka jak na swoje pole pracy maszyna trzyosiowa. Jej zaletą może być stabilny korpus i duży stosunek masy maszyny do nośności stołu, lecz ograniczeniem są nieduży skok Y, umiarkowana moc oraz elektronika mająca około trzech dekad. Przed zakupem trzeba wykonać kopię parametrów Mazatrola, sprawdzić lampy lub ekran, klawiaturę, nośniki programu, baterie, wzmacniacze napędów i dostępność kart. Niska cena nie kompensuje automatycznie braku sprawnego sterowania: koszt diagnozy, transportu i uruchomienia może przekroczyć cenę samej maszyny.
MTV-414 nadaje się do małych korpusów, płyt, przyrządów i części stalowych mieszczących się w osi Y 410 mm. Nie zastępuje MTV-655/80N przy dużych detalach i ciężkich narzędziach. Z kolei w porównaniu z nowszym VCS lub VCN przegrywa dynamiką, pamięcią i integracją sond, ale może być ekonomicznym centrum do stabilnego, powtarzalnego zestawu prac, jeśli egzemplarz przejdzie próbę pod obciążeniem.
Skok osi nie jest polem procesu
Katalogowy X/Y/Z określa ruch punktu sterowania. Rzeczywista część wymaga miejsca na uchwyt, łapy, sondę, oprawkę i dojście narzędzia. Wysoki detal zmniejsza dostępny zakres długości narzędzia. Szeroka płyta może zmieścić się na stole, ale wystawać poza osłony albo blokować przenośnik wiórów.
Należy modelować całą scenę. Dla najdłuższego narzędzia sprawdza się pozycję czoła wrzeciona w górnym położeniu, możliwość wymiany oraz przejazd nad zaciskami. Dla najkrótszego kontroluje się, czy głowica nie oprze się o detal, zanim płytka osiągnie dno kieszeni.
Nośność stołu i rozkład masy
Dopuszczalna masa obejmuje półfabrykat, płytę, imadła, system punktu zerowego i wszystkie elementy mocujące. Równe rozłożenie jest inne niż ciężar ustawiony na jednym końcu. Przesunięty środek masy obciąża prowadnice i śrubę, a przy szybkich ruchach wywołuje większy moment dynamiczny.
Przy FJV i MTV duża nośność umożliwia ciężkie przyrządy, ale transport części staje się osobnym procesem. Stół nie powinien pełnić funkcji magazynu. Długie pozostawienie bardzo ciężkiej części może utrudnić smarowanie i powodować lokalne odkształcenie termiczne.
Pętla siły: C-frame i double column
Typowe VCS i VCN mają podstawę, stół oraz pionową kolumnę z głowicą. Siła skrawania zamyka się przez wspornikową strukturę. FJV rozkłada ją na dwie kolumny i poprzeczkę. MTV może wykorzystywać masywną konstrukcję zoptymalizowaną pod stożek 50. Każdy układ ma inne częstotliwości własne oraz wrażliwość na położenie osi.
Próba sztywności powinna objąć kilka punktów stołu. Maszyna może zachowywać się inaczej przy głowicy wysuniętej w dół albo stole na końcu osi. Obróbka artefaktu w centrum nie dowodzi jednorodności całego pola. Dla form i dużych płyt potrzebna jest kontrola naroży oraz nagrzanej maszyny.
Stożek 40 a 50
Stożek 40 daje lżejsze oprawki, szybszą zmianę i dobry kompromis dla frezów oraz wierteł średniej wielkości. Stożek 50 zwiększa powierzchnię styku, sztywność zginania i zdolność przeniesienia momentu. Jest właściwy dla dużych frezów czołowych, głowic wytaczarskich i ciężkiego skrawania.
Nie można porównywać tylko mocy. Narzędzie stożka 50 o tej samej średnicy jest cięższe, a wrzeciono często ma niższe obroty maksymalne. Dla małego freza w aluminium może to ograniczać prędkość skrawania. Dla dużego freza w żeliwie zwiększony moment i sztywność zmniejszają liczbę przejść.
Wrzeciono i wykres pracy
Maksymalne obroty są jednym punktem. Proces wymaga momentu przy określonej prędkości oraz czasu obciążenia. Należy rozróżnić moc ciągłą i krótkotrwałą. Wiercenie dużego otworu i planowanie pełną szerokością mogą przeciążyć wrzeciono mimo niewielkiej średniej mocy programu.
Wysokie obroty wymagają wyważonych oprawek, kontrolowanego bicia i właściwego chłodzenia. Niskie obroty z dużym momentem obciążają połączenie i łożyska. Trend temperatury, obciążenia oraz hałasu jest ważnym narzędziem utrzymania.
Magazyn i ograniczenia narzędzi
Pojemność magazynu określa autonomię, lecz gniazda mogą być tracone przez narzędzia ponadgabarytowe. Ciężka głowica wytaczarska może wymagać specjalnej pozycji albo ręcznego załadunku. Należy sprawdzić maksymalną średnicę z zajętymi sąsiednimi gniazdami, masę i długość.
Przy VCN i VCS ważny jest krótki czas wymiany w produkcji wielu małych operacji. W MTV stabilność obsługi ciężkiego narzędzia może być ważniejsza od ułamka sekundy. Magazyn powinien przejść test wielokrotnych zmian z rzeczywistymi najcięższymi oprawkami.
Stół: jedno stanowisko czy wiele
Długi stół pozwala zamocować kilka imadeł. Zwiększa to czas między otwarciem drzwi, ale również liczbę części narażonych na błąd narzędzia. Przy krótkiej serii wielostanowiskowość może wydłużyć czas oczekiwania na pierwszą sztukę. Przy stabilnej produkcji zmniejsza udział obsługi.
Alternatywą jest podział stołu przegrodą i praca wahadłowa, jeśli maszyna oraz osłony są do tego przeznaczone. Nie wolno samodzielnie traktować dowolnej płyty jako ochronnej przegrody. Funkcja wymaga właściwych interlocków i stref ruchu.
Mocowanie płyt i korpusów
Płyta podparta w kilku punktach może ugiąć się pod łapą. Po zdjęciu materiału i zwolnieniu zacisku wraca, zmieniając płaskość. Ustalenie powinno ograniczać sześć stopni swobody bez nadmiernego przesztywnienia. Dla surowego odlewu trzeba przewidzieć nierówne bazy i kolejne przełożenie.
Wysoki korpus wymaga podparcia blisko strefy skrawania. Siła działająca na górze zamienia niewielką podatność podstawy w dużą odchyłkę. Sonda może wykryć położenie, ale nie poprawi drgającego przyrządu.
Wióry w VMC
W pionowym centrum wióry spadają na detal. Głębokie kieszenie wypełniają się szybciej, niż przenośnik je usuwa. Dysze powinny wypychać materiał z wnętrza, a chłodzenie przez wrzeciono oczyszczać otwory. Program może zawierać ruchy płuczące, ale nie powinny one rozrzucać wiórów na stożek i sondę.
W dużym MTV objętość jednego przejścia może być znaczna. Przenośnik, zbiornik i filtracja muszą odpowiadać wydajności skrawania. Przy żeliwie oddziela się drobny ścierny osad, przy aluminium lekkie wióry, a przy długich wiórach stalowych potrzebna jest skuteczna geometria łamacza.
Chłodziwo przez wrzeciono
TSC poprawia wiercenie i narzędzia z kanałami, lecz sama wartość ciśnienia nie określa skuteczności. Liczy się przepływ przy średnicy kanału, czystość, lepkość i stabilność temperatury. Zbyt drobny filtr może ograniczyć przepływ, a zbyt gruby dopuścić cząstki do złącza.
Wysokie ciśnienie zwiększa obciążenie uszczelnień i ilość mgły. Odbiór powinien obejmować długi cykl, nie tylko krótkie włączenie pompy. Alarm przepływu musi zatrzymać operację, która bez chłodzenia zniszczy narzędzie.
Sterowania MAZATROL różnych generacji
VCN 510C II, VCS 530C, FJV-250 i MTV-655/80N mogą mieć różne generacje MAZATROL. Programowanie konwersacyjne ułatwia kieszenie, otwory i profile, ale nazwa funkcji nie gwarantuje identycznej składni. Kod EIA/ISO oraz postprocesor trzeba kwalifikować na konkretnej maszynie.
Starsze sterowanie może mieć ograniczoną pamięć, nośniki i funkcje sieciowe. Modernizacja transferu programu nie oznacza modernizacji bezpieczeństwa. Należy archiwizować parametry, PLC, korekcje i makra producenta, a maszynę wydzielić w sieci.
CAM i ryzyko pozornej zgodności
Postprocesor dla trzyosiowego VMC wydaje się prosty, ale nadal musi znać znaki osi, G53/G54, wymianę, chłodziwo, sondę i zachowanie cykli. Kod z innego Mazaka może użyć funkcji M przypisanej do innego wyposażenia. Przy FJV i MTV różnią się pozycje bezpieczne oraz limity długości narzędzia.
Symulacja powinna korzystać z modelu stołu, głowicy, oprawki i przyrządu. Sprawdzenie samej końcówki freza nie wykryje kolizji wrzeciona z wysokim detalem. Weryfikacja kodu po postprocesorze jest ważniejsza niż animacja ścieżki w CAM.
Dokładność i termika
Duże VMC zmienia geometrię podczas nagrzewania wrzeciona, śrub, chłodziwa i hali. FJV ogranicza część ugięć konstrukcyjnych, ale nadal podlega rozszerzalności. Długa płyta powiększa różnicę temperatur w wymiarze. Procedura musi określać rozgrzewkę oraz temperaturę odniesienia pomiaru.
Kompensacja cieplna producenta jest modelem. Nie mierzy naprężeń uwalnianych z półfabrykatu. Jeżeli część jest wykańczana po intensywnym zgrubieniu, warto rozdzielić etapy, pozostawić równy naddatek i ponownie sprawdzić bazy.
Sondowanie
Sonda przedmiotu skraca ustawienie, wykrywa położenie i kontroluje wybrane cechy. Sonda narzędzia mierzy długość i może wykryć złamanie. Obie wymagają kalibracji i czystości. Wiór na wzorcu może stworzyć powtarzalny, ale błędny wynik.
Automatyczna korekcja powinna mieć limit. Duża odchyłka może wskazywać poluzowanie części, uszkodzenie narzędzia lub błąd bazy. Przesunięcie programu nie naprawi tych przyczyn i może zniszczyć kolejne cechy.
Odbiór geometrii
Odbiór obejmuje poziomowanie, prostoliniowość, prostopadłość, pozycjonowanie, bicie wrzeciona i płaskość stołu. Dla szerokiej FJV lub MTV pomiary trzeba wykonać w większej części przestrzeni. Jedna wartość w środku nie opisuje naroży.
Próba skrawania powinna zawierać planowanie, kieszeń, okrąg interpolowany, siatkę otworów i cechę w kilku położeniach stołu. Dla stożka 50 potrzebny jest test pod obciążeniem. Kryteria powierzchni, wymiaru i czasu ustala się przed rozpoczęciem.
Zakup maszyny używanej
W VCS i VCN sprawdza się prowadnice, śruby, geometrię, wrzeciono, ATC, chłodziwo oraz historię kolizji. FJV wymaga kontroli geometrii ramy i zachowania w szerokim obszarze. MTV może nosić ślady ciężkiego skrawania; ważne są stan stożka, łożysk i mechanizmu wymiany ciężkich narzędzi.
Maszyna po odłączeniu może utracić baterie, parametry lub referencję. Przed transportem tworzy się pełną kopię, dokumentuje położenie osi oraz zabezpiecza zespoły. Po posadowieniu odbiór trzeba powtórzyć; raport sprzed relokacji nie opisuje nowej hali.
Orientacyjne ceny na rynku wtórnym
Poniższe kwoty są cenami netto samej używanej obrabiarki, przeliczonymi orientacyjnie na złote. Nie obejmują demontażu, transportu, fundamentu, uruchomienia, narzędzi ani napraw. Rozdzielenie modeli jest konieczne: wiekowy MTV-414 i nowszy VCN 510C II nie należą do jednego użytecznego przedziału cenowego.
| Model i typowa generacja | Realistyczny przedział netto | Co najmocniej przesuwa cenę |
|---|---|---|
| Mazak MTV-414 / MTV-414/22, około 1991–2000 | 25–50 tys. zł | stan Mazatrola i napędów, geometria, możliwość próby pod prądem, wyposażenie |
| Mazak FJV-250, około 1999–2002 | 65–110 tys. zł | liczba godzin, wrzeciono 12 000 lub 25 000 obr./min, palety, stan ramy |
| Mazak VCN 510C II, około 2006–2010 | 160–230 tys. zł | czwarta oś, TSC, sonda, liczba godzin i komplet oprawek |
| Mazak VCS 530C, około 2012–2016 | 180–300 tys. zł | rok, czwarta oś, stan wrzeciona, sterowanie i udokumentowany serwis |
| Mazak MTV-655/80N, duże egzemplarze używane | 170–320 tys. zł | stan stożka 50, głowicy i ATC, długość stołu, koszty demontażu oraz relokacji |
Dla MTV-414 aktualna oferta 9750 euro i historyczne transakcje około 6500–9250 euro wyznaczają środek użytecznego przedziału; pojedyncza cena 48 000 euro jest odstająca i bez oględzin nie powinna wyznaczać rynku. Dla VCN 510C II widoczne są oferty około 39 000–47 200 euro. FJV-250 z bardzo dużym przebiegiem wystawiono za 17 000 euro. W przypadku VCS i dużego MTV częściej ukrywa się cenę, dlatego podany zakres ma mniejszą pewność i wymaga porównania kilku ofert w chwili zakupu.
Produktywność
VCS i VCN dobrze obsługują zróżnicowaną produkcję, gdzie liczy się szybkie przygotowanie i krótka zmiana. FJV zwiększa stabilność w większym polu i może ograniczyć dodatkowe operacje. MTV zmniejsza liczbę przejść ciężkich i pozwala użyć dużych narzędzi. Każda przewaga ma sens tylko przy właściwej części.
Takt rozkłada się na mocowanie, sondowanie, skrawanie, wymiany, płukanie, pomiar i rozładunek. Większy magazyn skraca przezbrojenie, a wiele imadeł czas obsługi na sztukę. Nie wolno jednak optymalizować taktu kosztem pierwszej dobrej części i ilości produkcji w toku.
W porównaniu ofert warto przeliczyć czas na wspólnym programie referencyjnym. Producent może podawać szybki przejazd i czas wymiany w warunkach idealnych, lecz rzeczywisty cykl zawiera łagodne wejścia, ograniczenia przy ciężkim stole, oczekiwanie na wrzeciono i płukanie. Analiza bloku po bloku pokazuje, czy zysk daje dynamika VCN, stabilne przejście FJV, czy możliwość usunięcia większej objętości na MTV. Bez takiego rozbicia łatwo zapłacić za parametr, który występuje przez kilka sekund w całej godzinie pracy.
Kiedy wybrać którą rodzinę
VCS jest właściwy dla prostego, przewidywalnego procesu trzyosiowego. VCN daje uniwersalność, rozmiary i szersze opcje. FJV jest uzasadniony przy dużych płytach, formach i wymaganiu stabilności konstrukcji dwukolumnowej. MTV służy ciężkiej obróbce, dużym narzędziom i częściom przekraczającym racjonalny zakres stożka 40.
Jeżeli geometria wymaga wielu ręcznych przełożeń, trzeba porównać centrum pięcioosiowe albo poziome. Najsztywniejsze VMC nie zlikwiduje błędu ponownego bazowania, jeśli część musi być obracana cztery razy.
Checklista wyboru
- Potwierdź pełne oznaczenie, generację, sterowanie i opcje.
- Modeluj detal, przyrząd, oprawkę i głowicę w całym skoku.
- Policz całkowitą masę oraz położenie środka ciężkości na stole.
- Dobierz stożek według momentu i narzędzi, nie według prestiżu.
- Porównaj wykres wrzeciona w rzeczywistym zakresie obrotów.
- Sprawdź ograniczenia masy, długości i średnicy magazynu.
- Zaprojektuj usuwanie wiórów z kieszeni i otworów.
- Ustal wymagane ciśnienie, przepływ oraz filtrację TSC.
- Kwalifikuj postprocesor dla konkretnego sterowania i PLC.
- Zdefiniuj rozgrzewkę, punkty kontrolne i limity korekcji sondy.
- Odbierz geometrię w reprezentatywnych położeniach stołu.
- Wykonaj próbę na materiale, narzędziu i mocowaniu z produkcji.
Podsumowanie
VCS, VCN, FJV i MTV tworzą cztery sensowne klasy pionowego centrum. VCS stawia na prostą produktywność, VCN na uniwersalność, FJV na sztywność ramy dwukolumnowej, a MTV na ciężkie skrawanie stożkiem 50. Historyczne modele VCN 510C II, VCS 530C, FJV-250 i MTV-655/80N pozostają dobrymi punktami odniesienia, ale ich dane trzeba czytać według konkretnego egzemplarza.
Najważniejszym parametrem nie jest skok X. O wyniku decyduje związek obwiedni, masy, pętli siły, narzędzia, wrzeciona, chłodziwa i organizacji pracy. Maszyna dobrze dopasowana wykona część stabilnie i z małą liczbą interwencji; źle dopasowana wykorzysta tylko część swojego pola albo będzie stale pracować na granicy.
Materiały powiązane
Źródła
- Mazak — rodzina pionowych centrów VCN
- Mazak — centra dwukolumnowe FJV ze stożkiem 40
- Mazak — centra FJV ze stożkiem 50
- Mazak — przegląd aktualnych obrabiarek
- Mazak — historia firmy i rozwoju rodzin obrabiarek
- Mazak — aktualna rodzina MTV i jej architektura
- Resale — Mazak MTV-414, dane i ceny ofertowe
- Werktuigen — Mazak VCN 510C II z czwartą osią
- Glomach — używany Mazak FJV-250