Streszczenie
Nazwy rodzin obrabiarek są użyteczne, lecz nie wystarczają do wyboru procesu. Dwa urządzenia określane jako router mogą różnić się sztywnością o rząd wielkości, frezarka może być lekką maszyną konsolową albo ciężką konstrukcją łożową, a tokarka z osią Y, narzędziami napędzanymi i przeciwwrzecionem wykonuje część zadań centrum frezarskiego. O zdolności decydują rzeczywiste ruchy, pętla siły, wrzeciono, mocowanie, przestrzeń kolizyjna, odprowadzanie wiórów, automatyzacja i zachowanie cieplne.
Router jest naturalny dla rozległych i względnie płaskich części obrabianych szybko przy umiarkowanych siłach. Tokarka tworzy powierzchnie współosiowe przez obrót przedmiotu. Pionowe centrum obróbkowe zapewnia prosty dostęp, elastyczne mocowanie i szerokie zastosowanie do części pryzmatycznych. Poziome centrum łączy wielostronny dostęp z paletą, osią B i dobrym odpływem wiórów, dzięki czemu może zwiększyć udział czasu skrawania w produkcji seryjnej. Klasyczna frezarka zachowuje wartość tam, gdzie liczą się elastyczność, ręczne ustawienie i jednostkowa praca.
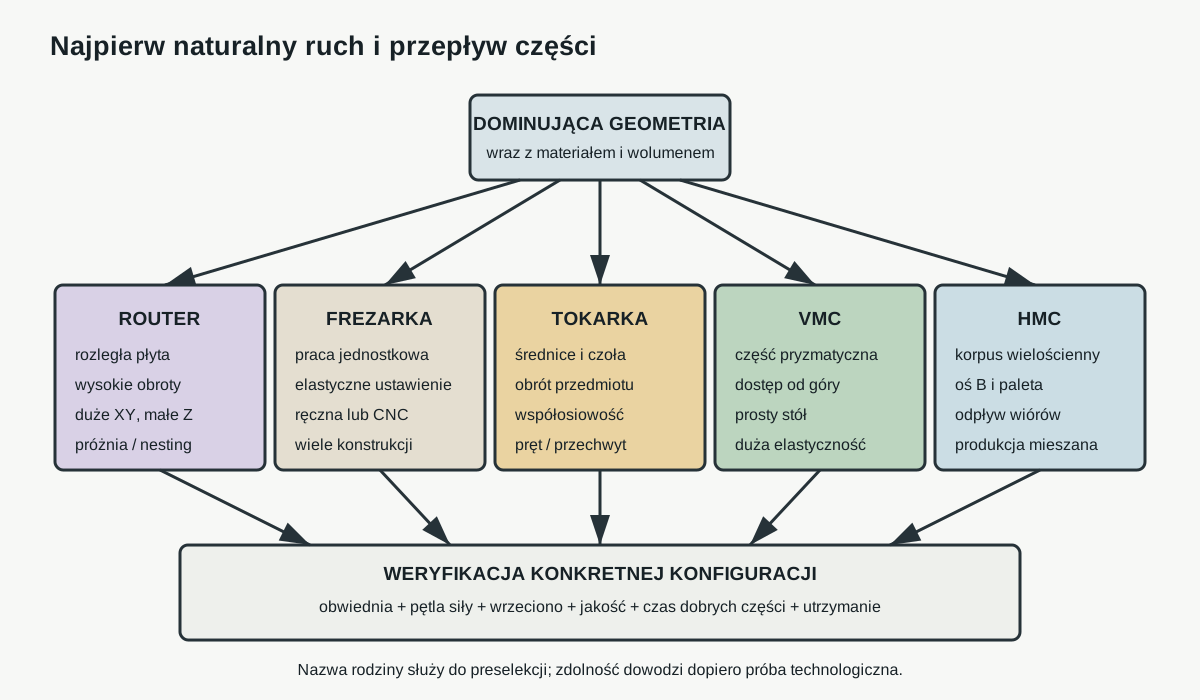
Wybór trzeba oprzeć na modelu części i przepływie produkcji. Najpierw ustala się naturalny ruch tworzący cechy, plan zamocowań, obwiednię detalu z uchwytem i narzędziami, wymagane momenty oraz tolerancje. Dopiero później porównuje się czasy, obsadę, magazyn, media, utrzymanie i koszt dobrej części. Sama moc znamionowa, pole stołu, szybki przejazd albo liczba narzędzi nie dowodzą zdolności.
1. Najpierw mechanizm tworzenia geometrii
Obrabiarka realizuje ruch główny zapewniający prędkość skrawania i ruchy posuwowe prowadzące ostrze względem przedmiotu. We frezowaniu obraca się narzędzie, a w toczeniu zazwyczaj przedmiot. To rozróżnienie jest ważniejsze niż liczba osi, ponieważ wskazuje, która geometria powstaje naturalnie.
Współosiowe średnice, stożki i czoła najłatwiej uzyskać, gdy jeden chwyt obraca część wokół jej osi funkcjonalnej. Rozległy kontur płyty wymaga natomiast dużego zakresu XY i umiarkowanego Z. Korpus z cechami na czterech bokach korzysta z indeksowania, które zachowuje bazowanie. Maszyna może wykonać cechę „nienaturalną”, ale często płaci za to większą liczbą ruchów, długim narzędziem, dodatkowym mocowaniem lub gorszą dokładnością relacji.
Równie ważna jest pętla siły: droga od ostrza przez detal, uchwyt, stół, prowadnice i korpus z powrotem do wrzeciona. Krótka i sztywna pętla lepiej utrzymuje położenie pod obciążeniem. Duże pole robocze albo wysoka moc nie rekompensują podatnej bramy, dalekiego wysięgu ani słabego chwytu.
2. Co odróżnia obrabiarkę od centrum obróbkowego
Frezarka lub tokarka może być obsługiwana ręcznie, półautomatycznie albo przez CNC. „Centrum” oznacza zwykle maszynę przygotowaną do wykonywania wielu operacji w jednym zamocowaniu, z automatyczną wymianą narzędzi i funkcjami wspierającymi cykl. W centrum tokarskim rewolwer, narzędzia napędzane, osie C/Y i przeciwwrzeciono rozszerzają zakres poza proste toczenie.
Granice nazw nie są ostre. Ciężki router z żeliwnym korpusem i chłodziwem może zbliżać się do frezarki bramowej. VMC z uchylno-obrotowym stołem staje się centrum pięcioosiowym, a VTL z napędzanymi narzędziami łączy toczenie pionowe i frezowanie. Nazwa rodziny zawęża oczekiwania, lecz do kwalifikacji służy konkretna konfiguracja.
Normy bezpieczeństwa i badań pomagają zdefiniować wymagania oraz metody pomiaru, ale nie tworzą rankingu „lepszych” rodzin. Wynik dokładności ma sens tylko z metodą, zakresem, temperaturą, obciążeniem i stanem maszyny. Dokładność pozycjonowania osi nie jest automatycznie dokładnością wykonanej części.
3. Router CNC: duże pole i szybkie wrzeciono
Typowy router ma bramę nad stołem, wrzeciono pionowe i duży zakres XY względem dostępnej wysokości Z. Konstrukcja może poruszać bramą nad nieruchomym stołem albo przesuwać stół pod stałą bramą. Pierwszy układ łatwo skaluje pole robocze, drugi może uprościć dynamikę osi bramy, lecz potrzebuje większej powierzchni instalacji.
Wrzeciona routerowe pracują zwykle z wysoką prędkością i oprawkami przystosowanymi do mniejszych narzędzi. To sprzyja drewnu, tworzywom, kompozytom, aluminium i cienkim arkuszom, ale nie mówi jeszcze o zdolności do stali. Niski moment przy małych obrotach, podatność ramy, lekkie prowadzenie i ograniczone chłodziwo mogą uniemożliwić stabilne użycie dużego frezu w trudnym materiale.
Duży stół pozwala obrabiać płyty, arkusze i wiele małych elementów. Próżnia oraz płyta poświęcalna przyspieszają mocowanie części o dużej powierzchni; stół teowy daje bardziej dodatni chwyt. Siła próżni zależy od efektywnego pola i różnicy ciśnień, dlatego małe wycięte detale tracą zdolność szybciej niż duży arkusz. Program powinien uwzględniać moment od narzędzia i kolejność odcinania.
4. Ograniczenia routera, których nie pokazuje pole stołu
Lekka brama i duży rozstaw prowadnic tworzą długą pętlę siły. Wysunięcie osi Z zwiększa moment, dlatego zdolność na dole głębokiej części może być wyraźnie mniejsza niż tuż pod belką. Rama z profili nie jest z definicji zła, lecz jej połączenia, przekroje i tłumienie trzeba oceniać dla rzeczywistego obciążenia.
Otwarta przestrzeń ułatwia załadunek wielkiej płyty, a jednocześnie komplikuje zatrzymywanie wiórów, chłodziwa, pyłu i fragmentów narzędzia. Obróbka kompozytów wymaga skutecznego odciągu oraz oceny pyłu, a aluminium — odprowadzania wiórów i kontroli narostu. Minimalne smarowanie może być właściwe dla części procesów, lecz nie zastępuje dowodu odprowadzania ciepła i wiórów.
Router traci przewagę, gdy detal jest ciężki i wysoki, wymaga dużego momentu przy małej prędkości, wielu narzędzi, obfitego chłodziwa lub bardzo sztywnego wiercenia. Nadal istnieją ciężkie routery przemysłowe zdolne do metali; ich możliwości trzeba potwierdzać krzywą wrzeciona, konstrukcją, testem i warunkami gwarancji, nie etykietą.
5. Frezarka jako szeroka rodzina konstrukcji
Klasyczna frezarka konsolowa ma stół na saniach i konsoli, co zapewnia uniwersalność, ale wydłuża pętlę siły. Frezarka łożowa przenosi obciążenie przez sztywniejszy korpus. Głowica może być pionowa, pozioma albo przestawna; pinola ułatwia wiercenie i ręczne ustawienie, lecz duży wysuw zmniejsza sztywność.
Frezarka narzędziowa jest cenna w prototypowaniu, naprawach i narzędziowni, gdzie operator często zmienia sposób mocowania i wykonuje pojedyncze zabiegi. Ręczny stół obrotowo-uchylny daje nietypowy dostęp bez rozbudowanej automatyki. Wersja CNC poprawia powtarzalność ruchu, lecz maszyna bez automatycznego magazynu nadal traci czas na ręczną zmianę narzędzi.
Nośność stołu, rozkład masy oraz prowadzenie są istotniejsze niż same jego wymiary. Duża część może fizycznie się zmieścić, lecz przekroczyć dopuszczalny moment albo ograniczyć ruch. Frezarka bywa najlepszym etapem pośrednim procesu — do wykonania baz, poprawki lub jednostkowej cechy — choć dla dużej serii centrum obróbkowe zwykle skraca czas nieskrawania.
6. Tokarka: obracający się przedmiot jako przewaga i ograniczenie
W tokarce oś Z biegnie wzdłuż osi wrzeciona, a X steruje promieniem lub średnicą. Prędkość skrawania wynika z średnicy i prędkości obrotowej; przy stałej prędkości powierzchniowej sterowanie zmienia obroty wraz z pozycją ostrza. Naturalnie powstają powierzchnie współosiowe, czołowe, rowki, gwinty i otwory osiowe.
Obracanie przedmiotu sprawia, że współosiowość wielu średnic wykonanych w jednym chwycie może być bardzo dobra. Zarazem masa, niewyważenie i wysięg detalu ograniczają prędkość. W uchwycie szczękowym siła robocza zmienia się z prędkością i konfiguracją szczęk; tuleja zaciskowa dobrze obsługuje pręt w określonym zakresie średnic. Części smukłe wymagają konika, podtrzymki lub zmiany sekwencji.
Długi ciągły wiór może owinąć się wokół części, narzędzia lub uchwytu. Łamacz, parametry, geometria ostrza i chłodziwo są zatem częścią zdolności procesu. Tokarka jest niewłaściwa, gdy obracanie detalu jest niebezpieczne lub niepraktyczne, a dominujące cechy nie są związane z jedną osią.
7. Od tokarki do centrum tokarskiego
Rewolwer skraca zmianę narzędzi i utrzymuje ich ustalone położenia. Narzędzia napędzane wiercą i frezują poza osią, oś C steruje kątem wrzeciona, a oś Y usuwa część ograniczeń wynikających z pracy tylko w płaszczyźnie XZ. Przeciwwrzeciono przechwytuje część i wykonuje drugą stronę bez ręcznego przełożenia.
Podajnik pręta oraz odbiór części umożliwiają długą pracę automatyczną. Maszyna typu Swiss prowadzi cienki pręt blisko strefy skrawania i nadaje się do smukłych, małych części, ale wymaga specyficznego przygotowania procesu. Tokarka pionowa obraca ciężki element na poziomym stole, wykorzystując grawitację przy załadunku i podparciu dużych średnic.
Mill-turn może konsolidować toczenie i złożone frezowanie. Nie jest jednak automatycznie najlepszym wyborem: długie narzędzia frezarskie, dostęp, kolizje, liczba kanałów, synchronizacja i koszt programowania mogą przeważyć nad oszczędnością zamocowań. Trzeba porównać cały łańcuch, nie liczbę operacji w jednej maszynie.
8. Pionowe centrum obróbkowe — VMC
VMC ma pionową oś wrzeciona i najczęściej prosty stół dostępny od przodu. Konstrukcja C-frame ze stołem krzyżowym jest powszechna, ale istnieją też wersje z ruchomą kolumną. Operator dobrze widzi część, łatwo ustawia imadło, płytę, czwartą oś lub przyrząd modułowy, a rynek oferuje szeroki wybór narzędzi i wyposażenia.
Automatyczna wymiana narzędzi pozwala wykonywać wiercenie, gwintowanie, zgrubienie i wykończenie bez otwierania drzwi. Stożek wrzeciona, dopuszczalna masa, długość i średnica narzędzia ograniczają rzeczywisty zestaw. Puste gniazda obok szerokiego narzędzia oraz kolizje długich oprawek mogą zmniejszyć użyteczną pojemność magazynu.
Wióry opadają na detal i przyrząd, gromadzą się w kieszeniach i mogą pozostać na bazie. Chłodziwo również zalega w zagłębieniach. Płukanie, przedmuch, orientacja ścieżki i dostęp do czyszczenia wpływają na niezawodność. Pomiar sondą pomaga ustawić część i kontrolować narzędzia, lecz nie powinien kompensować wióra pod bazą.
9. VMC od narzędziowni do produkcji seryjnej
Trzyosiowe VMC jest mocnym wyborem dla części pryzmatycznych wykonywanych od góry, prototypów, przyrządów i zmiennego asortymentu. Czwarta oś udostępnia boki albo powierzchnie obrotowe, a stół uchylno-obrotowy tworzy układ 3+2 lub pięcioosiowy. Każde dodatkowe urządzenie zabiera jednak przestrzeń, zwiększa wysokość części i wnosi błędy osi obrotowej.
Drill-tap center wykorzystuje małą masę ruchomą, szybki magazyn i wysoką dynamikę do produkcji niewielkich części z licznymi otworami. Cięższe VMC może oferować większy moment i sztywność kosztem szybkości. W narzędziowni najważniejsza bywa elastyczność, w serii — czas drzwi, zmiany palety, kontroli i ręcznego usuwania wiórów.
Automatyzacja VMC za pomocą robota lub zmieniacza palet może ograniczyć bezczynność. Trzeba jednak przewidzieć dostęp chwytaka, identyfikację części, czyszczenie baz, kontrolę złamania narzędzia i bezpieczne wznowienie po alarmie. Sam robot nie przekształca ręcznego procesu w stabilną produkcję bezobsługową.
10. Poziome centrum obróbkowe — HMC
W HMC wrzeciono jest poziome, a detal często znajduje się na palecie lub wieży obracanej wokół osi B. Cztery strony korpusu można obrabiać w jednym zamocowaniu, zachowując relację cech i ograniczając ręczne transfery. Zmiennik palet pozwala przygotowywać następną pracę poza strefą skrawania.
Grawitacja ułatwia opadanie wiórów z powierzchni i głębokich kieszeni. Poziome wiercenie sprzyja ewakuacji urobku z części otworów, choć długie narzędzia nadal wymagają kontroli chłodziwa i ugięcia. Tombstone daje sztywne mocowanie kilku części lub wielu boków, ale zwiększa średnicę obrotu i obwiednię kolizyjną.
Oś B, duży magazyn, narzędzia siostrzane i pallet pool tworzą warunki do produkcji mieszanej i długiego czasu pracy wrzeciona. Korzyść pojawia się wtedy, gdy organizacja dostarcza gotowe przyrządy, narzędzia, programy i kontrolę. HMC z pustą kolejką palet nie wykorzystuje swojej architektury.
11. Koszty i ograniczenia HMC
Poziome centrum ma zwykle większy ślad, bardziej złożony fundament, droższe oprzyrządowanie oraz trudniejszy dostęp operatora do niektórych stref. Masa palety, tombstone i części obciąża oś oraz zwiększa bezwładność. Rozmiar detalu ogranicza nie tylko przejazd, ale też średnica obrotu B, sąsiednie stacje, wrzeciono i narzędzia.
Długi zespół narzędziowy może uzyskać dostęp do głębokiej cechy, ale obniża sztywność i zwiększa ryzyko kolizji. Duży magazyn trzeba zarządzać: identyfikować narzędzia, śledzić ich życie, pozycje, zamienniki i średnice. Wysokie wykorzystanie wrzeciona podnosi obciążenie cieplne, dlatego ważne są stabilizacja temperatury, rozgrzewka i monitorowanie dryfu.
Uruchomienie HMC obejmuje więcej niż przeniesienie programu z VMC. Potrzebne są nowe orientacje WCS, modele palet, kontrola wszystkich stron, sekwencje indeksowania i odzyskiwanie po przerwaniu cyklu. Zysk należy mierzyć liczbą dobrych części na zmianę, nie samym czasem skrawania pojedynczej ściany.
12. Porównanie podstawowych rodzin
| Kryterium | Router | Frezarka | Tokarka / centrum tokarskie | VMC | HMC |
|---|---|---|---|---|---|
| Naturalna geometria | płyty, arkusze, rozległe kontury | uniwersalne cechy frezarskie | powierzchnie współosiowe | części pryzmatyczne od góry | wielościenne korpusy |
| Ruch główny | obrót narzędzia | obrót narzędzia | obrót przedmiotu | obrót narzędzia | obrót narzędzia |
| Typowa mocna strona | duże XY i wysoka prędkość | elastyczność ustawienia | współosiowość i produktywność z pręta | dostęp, prostota i ekosystem | wielostronność, palety i odpływ wiórów |
| Typowe ograniczenie | pętla siły, niski moment, osłony | czas ręczny i zależność od wersji | masa obrotowa, chwyt i smukłość | wióry na detalu, dostęp głównie z góry | koszt, ślad i złożoność uruchomienia |
| Automatyzacja | od prostego nestingu do załadunku arkuszy | zwykle ograniczona | podajnik pręta, przechwyt, odbiór | robot lub palety | pallet pool, duży magazyn |
| Najważniejsza weryfikacja | sztywność przy wysuniętym Z | rzeczywista konfiguracja konstrukcji | siła chwytu przy obrotach | obwiednia z uchwytem i ATC | średnica obrotu i wszystkie stany palet |
Tabela pokazuje tendencje, nie parametry gwarantowane. Ciężka maszyna bramowa może przewyższyć lekkie VMC w metalu, a VTL lepiej obsłużyć wielką średnicę niż pozioma tokarka. Do decyzji należy używać danych konkretnego modelu i próby technologicznej.
13. Geometria części jako pierwszy filtr
Rozległa cienka płyta pasuje do routera lub maszyny bramowej, jeśli mocowanie powierzchniowe i siły są kontrolowane. Wysoka część potrzebuje odpowiedniego Z, prześwitu pod wrzecionem i długości narzędzia; samo pole stołu jej nie kwalifikuje. Ciężki korpus wymaga nośności wraz z momentem od środka masy i bezpiecznej metody załadunku.
Geometria obrotowa kieruje wybór ku tokarce, zwłaszcza gdy istotna jest współosiowość. Wielościenny korpus z cechami na czterech bokach często korzysta z HMC albo VMC z osią obrotową. Cienkościenna część wymaga przede wszystkim właściwego podparcia i małych deformacji — rodzina maszyny nie rozwiązuje złego mocowania.
Trzeba modelować kompletną obwiednię: detal, uchwyt, szczęki, śruby, paletę, oprawki, sąsiednie narzędzia i drogę załadunku. Część mieszcząca się w przejazdach może kolidować z głowicą lub uniemożliwiać wymianę narzędzia. Objętość robocza z katalogu jest granicą osi, nie dowodem dostępu.
14. Materiał, wrzeciono i pętla siły
Aluminium i tworzywa często korzystają z wysokiej prędkości, dużego przepływu wióra i szybkich osi. Stal wymaga odpowiedniego momentu, sztywności oraz odprowadzania ciepła. Stopy niklu, tytanu i inne materiały trudnoobrabialne dodatkowo obciążają ostrze, wrzeciono i układ chłodziwa; wysoka moc szczytowa bez zdolności ciągłej niewiele mówi.
Krzywa moment–prędkość wskazuje, czy wrzeciono dostarczy wymagany moment przy obrotach procesu. Stożek, łożyska i dopuszczalne siły ograniczają narzędzie niezależnie od mocy silnika. Długie wysięgi, lekka brama albo wysoko zamocowany detal zwiększają podatność i drgania.
Próba powinna używać docelowego materiału, narzędzia, wysięgu, mocowania i chłodziwa. Stabilne skrawanie miękkiego kuponu blisko stołu nie potwierdza obróbki głębokiej kieszeni w trudnym stopie. Należy zebrać moc, obciążenia osi, drgania, zużycie, temperaturę, chropowatość i wymiar przez reprezentatywną serię.
15. Dokładność funkcjonalna zamiast jednej liczby katalogowej
Dokładność pozycjonowania osi, powtarzalność, geometria wrzeciona, błąd osi obrotowych i dryf cieplny wpływają na część w różny sposób. Współosiowość średnic z jednego chwytu tokarskiego może być lepsza niż po transferze między maszynami, choć obie mają podobną specyfikację osi. Pozycja otworów na kilku bokach zależy od osi B i przyrządu.
Chropowatość wynika z kinematyki, sztywności, ostrza, bicia, parametrów i drgań. Nie jest własnością nazwy „VMC” lub „HMC”. Wysoka część na VMC może wzmacniać błąd kątowy, a ciężki element na przeciążonym stole zmieniać geometrię prowadnic.
Porównanie wymaga tej samej części testowej, tych samych kryteriów oraz opisanych warunków temperatury i rozgrzewki. Metody z rodzin ISO 230, ISO 10791 i ISO 13041 pomagają odróżnić właściwości maszyny od wyniku procesu. Odbiór powinien mierzyć wymagania istotne dla planowanych części, nie tylko łatwe do wpisania do protokołu.
16. Czas skrawania to tylko składnik produktywności
Całkowity czas dobrej części obejmuje skrawanie, zmianę narzędzi, indeksowanie, ruchy jałowe, załadunek, pomiar, czyszczenie, zmianę przyrządu, oczekiwanie i poprawki. Szybki przejazd jest prędkością graniczną; na krótkich odcinkach oś może jej nie osiągnąć z powodu przyspieszenia i ograniczeń jerk.
HMC może mieć podobny czas ścieżki jak VMC, lecz wygrać równoległym przygotowaniem palety i mniejszą liczbą zamocowań. Tokarka z przeciwwrzecionem może zakończyć dwie strony bez ręcznego transferu. Router może szybko obrabiać wiele części z jednego arkusza, o ile odcięte elementy pozostają bezpiecznie utrzymane.
Wydajność należy liczyć jako dobre części na dostępny czas, uwzględniając przezbrojenia, brak operatora, trwałość narzędzi i odzyskanie po alarmie. Automatyzacja pracująca szybko do pierwszego wióra na bazie nie daje stabilnej produkcji nocnej. Wykrycie problemu, bezpieczna reakcja i wznowienie są funkcjami produkcyjnymi.
17. Wielkość partii i zmienność asortymentu
Dla pojedynczych części cenna jest szybka konfiguracja, widoczność i możliwość ręcznej interwencji; klasyczna frezarka lub VMC może być ekonomiczniejsze od złożonego systemu. W średniej serii liczy się powtarzalny przyrząd, preset narzędzi i ograniczenie drzwi. W dużej albo mieszanej produkcji HMC z pulą palet lub centrum tokarskie z podajnikiem może zwiększyć wykorzystanie maszyny.
Nie wystarcza wolumen roczny. Trzeba znać wielkość partii, częstotliwość powrotu, liczbę wariantów, czas życia produktu i stabilność zamówień. Przyrząd rodzinny oraz wspólny zestaw narzędzi pomagają przy zmienności, lecz wymagają zarządzania rewizjami i transformacjami.
Obsada operatorska zmienia wynik. Maszyna wymagająca częstego czyszczenia i ręcznego przełożenia może mieć niski udział czasu wrzeciona mimo krótkiego cyklu. Inwestycja w palety wymaga z kolei przygotowania pracy poza maszyną, logistyki narzędzi, kontroli i utrzymania o odpowiedniej dojrzałości.
18. Maszyny graniczne i hybrydowe
Frezarka bramowa i gantry machining center obsługują duże części, lecz różnią się masą, prowadzeniem, automatyzacją i zdolnością do metalu. Wytaczarka pozioma jest naturalna dla wielkich korpusów i precyzyjnych otworów, zwłaszcza gdy potrzebny jest wysuw wrzeciennika lub wytaczadła. Robot z wrzecionem oferuje ogromną przestrzeń i elastyczność, ale jego podatność oraz dokładność pod obciążeniem odbiegają od typowej obrabiarki.
Pięcioosiowe VMC ogranicza liczbę zamocowań i umożliwia orientację narzędzia, lecz wielkość stołu uchylnego, punkt obrotu i kolizje determinują faktyczny zakres. VTL z frezowaniem dobrze łączy ciężkie toczenie pionowe z cechami nieobrotowymi. Mill-turn konsoliduje proces mniejszych i średnich części, a maszyna transferowa rozdziela zabiegi między wyspecjalizowane stacje dla wysokiej produkcji.
Hybrydy należy porównywać przez dominujący przepływ części. Dodatkowa funkcja nie zawsze ma wydajność i dokładność dedykowanej maszyny, ale może usunąć kosztowny transfer. Wartość jest sumą efektów dla całego procesu, nie liczbą technologii wymienionych w prospekcie.
19. Macierz decyzji dla konkretnego procesu
Najpierw ocenia się kryteria eliminujące: bezpieczną masę i obwiednię, naturalny ruch, dostęp do cech, prędkość i moment, chwyt oraz wymaganą jakość. Maszyna niespełniająca któregoś warunku nie powinna zyskiwać punktów za szybki magazyn. Dopiero warianty wykonalne porównuje się ekonomicznie.
Praktyczna macierz może ważyć następujące obszary:
- zdolność geometryczną wraz z pełnym modelem kolizji;
- pętlę siły, wrzeciono i proces dla docelowego materiału;
- liczbę zamocowań oraz zachowanie relacji krytycznych;
- czas dobrych części, przezbrojenie i wykorzystanie wrzeciona;
- jakość pomiarową, stabilność cieplną i zdolność procesu;
- gospodarkę wiórami, chłodziwem, pyłem i ciepłem;
- automatyzację, odzyskanie po alarmie i obsadę;
- narzędzia, przyrządy, postprocesor, fundament, media i utrzymanie;
- bezpieczeństwo załadunku, ruchu i przewidywalnych awarii;
- koszt cyklu życia oraz ryzyko zmian asortymentu.
Wagi muszą odpowiadać planowanemu miksowi części. Wynik liczbowy nie zastępuje komentarza o warunku krytycznym i nie powinien ukrywać niepewnych danych. Osobno warto przeprowadzić analizę wrażliwości dla wolumenu, trwałości narzędzia i udziału pracy bezobsługowej.
20. Próba technologiczna i odbiór
Próbę rozpoczyna się od modelu części, planu bazowania i listy wymagań funkcjonalnych. Używa się docelowego materiału, uchwytu, narzędzi, chłodziwa, postprocesora i reprezentatywnej sekwencji. Pomiar jednej cechy po krótkim cyklu nie pokazuje stabilności cieplnej, zużycia ani problemów z wiórami.
Należy zebrać czas wszystkich składników, obciążenie wrzeciona i osi, drgania, temperaturę, trwałość ostrzy, jakość, liczbę interwencji oraz zachowanie po alarmie. Seria próbna ujawnia, czy założony czas drzwi, wymiana palet, kontrola narzędzi i czyszczenie są realne. Dane oferty muszą dotyczyć dokładnej konfiguracji: wrzeciona, magazynu, chłodziwa, pomiaru, transportera i sterowania, które będą odbierane.
Odbiór powinien obejmować funkcje bezpieczeństwa, geometrię i pozycjonowanie właściwą metodą, część testową oraz próbę przepływu produkcyjnego. Dokumentuje się programy, narzędzia, warunki, stan rozgrzania i metody pomiaru. Dzięki temu wynik można porównać po instalacji oraz w późniejszym utrzymaniu.
21. Najczęstsze błędy porównania ofert
Pole robocze bez nośności, momentu i przestrzeni uchwytu nie kwalifikuje części. Moc szczytowa bez krzywej i czasu pracy nie kwalifikuje procesu. Liczba gniazd magazynu bez średnic, długości i mas nie mówi, ile zespołów rzeczywiście się zmieści. Dokładność bez normy, temperatury i zakresu jest nieporównywalna.
Szybki przejazd bez profilu odległości nie daje czasu cyklu. Jedno zamocowanie bez dostępu do powierzchni pozostaje hasłem. Automatyzacja bez wykrywania i odzyskania po błędzie działa tylko w idealnym cyklu. Cena korpusu bez narzędzi, przyrządów, postu, fundamentu, mediów, szkolenia i rozruchu nie jest kosztem uruchomionego procesu.
Nazwa modelu bez listy opcji może odnosić się do innego wrzeciona lub sterowania niż testowane. Kupowanie nieograniczonego „zapasu na przyszłość” zwiększa koszty i złożoność, a dopasowywanie części na siłę do preferowanej marki lub rodziny zwiększa ryzyko. Wybiera się przepływ dający powtarzalne dobre części, nie prestiż architektury.
22. Procedura wyboru rodziny i maszyny
- Pogrupować części według geometrii, materiału, masy, tolerancji i wolumenu.
- Wskazać ruch naturalnie tworzący cechy krytyczne oraz dominującą pętlę siły.
- Zaprojektować zamocowania, bazy i transfery przed wyborem modelu maszyny.
- Zbudować pełną obwiednię części, przyrządu, narzędzi i załadunku.
- Określić wymagany moment, prędkość, siły osi, chłodzenie i gospodarkę wiórami.
- Przełożyć tolerancje produktu na testy maszyny oraz procesu.
- Obliczyć strukturę czasu i dobre części dla rzeczywistej wielkości partii.
- Ocenić automatykę wraz z detekcją, reakcją i bezpiecznym restartem.
- Porównać koszt cyklu życia, utrzymanie, energię, media i kompetencje.
- Wykonać próbę technologiczną i zamknąć wymagania w protokole odbioru.
Router, frezarka, tokarka, VMC i HMC nie tworzą drabiny od urządzenia „gorszego” do „lepszego”. Są różnymi sposobami organizacji ruchu, obciążenia i przepływu części. Właściwa maszyna to ta, której architektura naturalnie obsługuje dominujące cechy oraz daje najniższy przewidywalny koszt dobrej części w całym okresie pracy.
Podsumowanie
Router oferuje duże pole i szybkie wrzeciono, lecz wymaga szczególnej kontroli pętli siły, osi Z, chwytu oraz ochrony przed wiórem i pyłem. Frezarka pozostaje elastyczną rodziną od maszyn ręcznych po ciężkie konstrukcje. Tokarka wykorzystuje obrót przedmiotu do współosiowych powierzchni, a centrum tokarskie rozszerza proces o przechwyt i frezowanie.
VMC daje łatwy dostęp, prosty stół i szeroki ekosystem, ale zmaga się z wiórami na detalu oraz ręcznym czasem między cyklami. HMC z osią B, paletą i dużym magazynem dobrze obsługuje wielościenne korpusy oraz serię, o ile zakład potrafi zasilić jego przepływ. Maszyny hybrydowe mają sens, gdy dodatkowa funkcja usuwa kosztowny transfer bez pogorszenia funkcji dominującej.
Ostateczny wybór wynika z części, mocowania, materiału, jakości, czasu i organizacji. Specyfikacja katalogowa służy do preselekcji. Dopiero reprezentatywna próba, pełny rachunek czasu i formalny odbiór dowodzą, że konkretna konfiguracja jest właściwa.
Powiązane artykuły
- Od plotera 3018 do przemysłowego centrum obróbkowego
- Zasada 3–2–1 i odbieranie stopni swobody
- Mocowanie ciężkich półfabrykatów i kontrola środka masy
- Podtrzymki, koniki i lunety w toczeniu długich części
- Proces wielozamocowaniowy i przenoszenie stanu części
Źródła
- ISO 16090-1:2022 — Machine tools safety: machining centres and milling machines — wymagania bezpieczeństwa dla centrów, frezarek i maszyn transferowych.
- ISO 23125:2015 — Machine tools: safety of turning machines — wymagania dla tokarek; strona ISO wskazuje projekt następcy.
- ISO 12100:2010 — Safety of machinery: risk assessment and risk reduction — ogólna metodyka identyfikacji zagrożeń i redukcji ryzyka.
- ISO 230, rodzina Test code for machine tools — badania geometrii, pozycjonowania, efektów cieplnych i innych właściwości obrabiarek.
- ISO 10791, rodzina Test conditions for machining centres — metody badań centrów obróbkowych odpowiednie do konstrukcji i ocenianej cechy.
- ISO 13041, rodzina Test conditions for numerically controlled turning machines and turning centres — badania tokarek i centrów tokarskich.
- Roman Stryczek, Bogusław Pytlak, Elastyczne programowanie obrabiarek — klasy środków produkcji, centra, elastyczne stacje, pomiar i integracja procesu.
- Janusz Pobożniak, Programowanie obrabiarek sterowanych numerycznie w systemie CAD/CAM CATIA V5 — konfiguracja obrabiarek, toczenie, frezowanie, mocowania i wirtualna weryfikacja.
- Yusuf Altintas, Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibrations, and CNC Design, Cambridge University Press — mechanika skrawania, drgania, napędy i sterowanie obrabiarek.
- Dokumentacja producenta konkretnej maszyny jest nadrzędna dla konfiguracji osi, obciążeń, krzywych wrzeciona, ograniczeń uchwytów, ATC, palet, mediów, instalacji i procedur bezpieczeństwa.