
Streszczenie
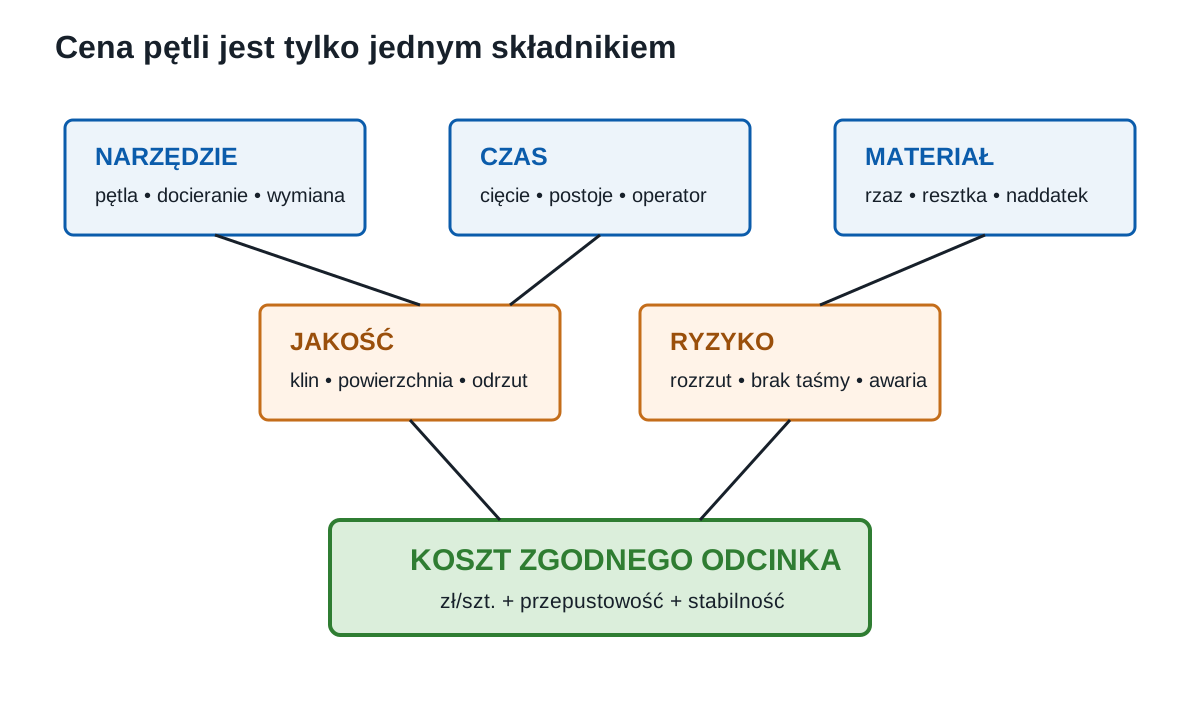
Cena pętli jest tylko jednym składnikiem kosztu rozkroju. Taśma wpływa na czas maszyny, częstotliwość wymian, docieranie, szerokość rzazu, długość resztki, naddatek na planowanie, liczbę odrzutów i niezawodność dostawy. Droższy węglik może obniżyć koszt zgodnego odcinka, jeśli tnie szybciej i dłużej. Może też przegrać z M42, jeśli zmienny program, profile i drgania powodują przedwczesne wykruszanie.
Rzetelna próba nie polega na założeniu jednej pętli i porównaniu czasu pierwszego cięcia. Potrzebuje wspólnej partii materiału, sprawnej maszyny, właściwej geometrii każdego kandydata, osobnego docierania i kryterium końca życia. Wynikiem jest koszt zgodnego odcinka oraz przepustowość przy wymaganej jakości. Artykuł przedstawia model kosztowy, procedurę A/B, zasady zakupowe, identyfikowalność i gospodarkę używanymi pętlami.
Dlaczego liczba cięć jest złą metryką
Przecięcie pełnego pręta o średnicy 300 mm usuwa wielokrotnie większy przekrój niż cięcie pręta 50 mm. Taśma wykonująca sto małych cięć nie musi być trwalsza od tej, która wykonała dziesięć dużych. Profile dodatkowo tworzą przerwany kontakt i wiele uderzeń, mimo małej powierzchni materiału.
Podstawową metryką dla pełnych przekrojów jest przecięta powierzchnia w cm² lub m². Dla profili warto dodać czas w rzazie, długość cięcia albo liczbę przejść przez ścianki. Dane dzieli się według grup materiałowych. Metr kwadratowy aluminium nie jest równoważny metrowi kwadratowemu Inconelu.
Trwałość kończy się, gdy narzędzie przestaje spełniać wymagania, nie dopiero gdy pęknie. Kryterium może być wzrost czasu o 20%, klin czoła, chropowatość, zadzior, utrata określonej liczby zębów albo ryzyko dla cennego materiału. Pęknięcie jest często awarią procesu, a nie sukcesem wykorzystania taśmy do końca.
Składniki kosztu zgodnego odcinka
Koszt narzędzia przypadający na sztukę to cena pętli podzielona przez liczbę zgodnych, porównywalnych odcinków. Do tego dochodzi czas cięcia pomnożony przez stawkę maszyny, czas załadunku i pozycjonowania, wymiana pętli, docieranie, operator, energia, chłodziwo, szczotki i obsługa wiórów.
Materiałowy składnik obejmuje szerokość rzazu, naddatek, odcięcie czoła, resztkę oraz odrzuty. Przy taniej stali może być mały, przy tytanie i nadstopie dominujący. Jeśli szybsza taśma wymaga o milimetr większego naddatku na frezowanie, trzeba policzyć masę, czas następnej operacji i zużycie frezu.
Jakość obejmuje prostopadłość, długość, powierzchnię i brak uszkodzeń. Odcinek wyprodukowany szybko, ale niezgodny, nie rozkłada kosztu taśmy; zwiększa licznik strat. Wskaźnik powinien brzmieć zł na zgodny odcinek albo zł na zgodny cm².
Prosty model obliczeniowy
Dla partii można użyć zależności:
\[C_{odcinka}=\frac{C_{taśm}+C_{wymian}+C_{docierania}+C_{awarii}}{N_{zgodnych}}+t_{cyklu}C_{maszyny}+C_{materiału}+C_{dalszej obróbki}\]
Koszt materiału utraconego w rzazie można oszacować z pola rzazu, grubości odcinanego przekroju, gęstości i ceny za kilogram. Dla profilu potrzebna jest rzeczywista powierzchnia ścian, nie pole obwiedni. Resztkę liczy się osobno, ponieważ może być odzyskiwalna jako identyfikowany półfabrykat albo tylko jako złom.
Stawka maszyny powinna obejmować amortyzację, serwis, energię bazową i zajęcie stanowiska zgodnie z systemem zakładu. Jeśli przecinarka jest wąskim gardłem, wartość skrócenia cyklu jest większa niż sama księgowa minuta, bo wpływa na wysyłkę. Jeśli większość czasu czeka na suwnicę, najpierw trzeba poprawić logistykę.
Projekt próby porównawczej
Próba zaczyna się od pytania: co ma zostać poprawione? Może to być koszt, przepustowość, klin, trwałość, rzaz albo stabilność w nocnej zmianie. Bez celu łatwo wybrać zwycięzcę według jednego wygodnego wyniku.
Kandydaci muszą być dobrani do zadania. Porównanie profilu M42 z pełnoprętowym M51 nie izoluje materiału ostrza. Dostawca powinien zaproponować najlepszą geometrię swojej rodziny. Każda pętla otrzymuje parametry odpowiednie dla siebie, bo wspólna nastawa faworyzuje narzędzie podobne do dotychczasowego.
Maszyna przechodzi kontrolę kół, prowadników, naciągu, szczotki, chłodziwa, imadeł i rolek. Materiał pochodzi z jednej partii albo bloki są losowo rozdzielane między kandydatów. Zmienność średnicy, twardości i zgorzeliny jest rejestrowana.
Ile pętli i jak ograniczać zakłócenia
Jedna pętla może mieć nietypowy zgrzew, trafić na twarde wtrącenie albo pracować podczas awarii chłodziwa. Sensowna kwalifikacja używa co najmniej kilku pętli na wariant. Kolejność można przeplatać, aby zużycie maszyny, zmiana operatora i kolejna partia materiału nie pokrywały się z jedną marką.
Każdy produkt przechodzi wymaganą procedurę docierania. Czas i materiał docierający wchodzą do kosztu. Jeśli produkt nie wymaga docierania, jest to rzeczywista korzyść, ale musi być potwierdzona kartą, nie założeniem.
Operatorzy otrzymują wspólną instrukcję rejestru i prawo zatrzymania przy tych samych objawach. Nie wolno „ratować” preferowanej marki dodatkowymi regulacjami, których nie otrzymuje konkurent. Jednocześnie każdy kandydat powinien mieć uczciwie zoptymalizowane okno.
Dane rejestrowane podczas próby
Minimalny zestaw obejmuje: produkt, partię, zgrzew, maszynę, materiał i wytop, twardość, kształt, przekrój, TPI, prędkość, posuw, stężenie chłodziwa, naciąg, czas, powierzchnię, długość, prostopadłość, zadzior, powód zdjęcia i zdarzenia.
Warto dodać moc lub prąd, temperaturę chłodziwa, zużycie krawędzi pod lupą i fotografię wióra. Dane automatyczne nie zastępują kontekstu. Skok prądu może wynikać z największej długości styku, a nie uszkodzenia.
Każde przerwanie partii jest oznaczane. Taśma zdjęta do zmiany materiału nie zakończyła życia i nie może być liczona jak zużyta. Powinna wrócić z identyfikatorem, kierunkiem i stanem.
Parametry wyniku
Raport powinien podać medianę i rozrzut powierzchni na pętlę, średnią wydajność, czas wymian, koszt narzędzia na powierzchnię, pełny koszt odcinka i udział zgodnych sztuk. Dodatkowo opisuje tryb końca życia. Dwie taśmy mogą mieć ten sam koszt średni, lecz jedna kończyć przewidywalnym stępieniem, a druga losowym wyrwaniem.
Stabilność ma wartość. Mniejszy rozrzut ułatwia planowanie zapasu i bezobsługową zmianę. Narzędzie z rekordową trwałością i częstymi wczesnymi awariami może być gorsze dla automatycznej linii.
Wynik dotyczy badanego materiału i maszyny. Nie tworzy ogólnego rankingu marek. Nowy przekrój albo stan cieplny wymaga osobnej kwalifikacji lub ostrożnego transferu.
Koszt szerokości rzazu
Rzaz jest objętością materiału zamienioną w wiór. W szerokiej taśmie i dużym przekroju różnica rozwiedzenia staje się mierzalna. Dla drogiego stopu należy zważyć wiór albo obliczyć objętość z rzeczywistej szerokości, a nie nominalnej grubości grzbietu.
Węższy rzaz nie jest automatycznie lepszy. Jeśli zmniejszone rozwiedzenie zaciska taśmę lub pogarsza prostoliniowość, rośnie odrzut i naddatek. Celem jest najmniejsza strata zapewniająca stabilny proces.
Wióry muszą zachować identyfikowalność stopową, jeśli mają wartość odzyskową. Mieszanie tytanu, niklu, stali i chłodziwa obniża wartość. Koszt gospodarki wiórami należy włączyć do porównania.
Naddatek i dalsza obróbka
Piła nie jest izolowaną operacją. Klin, fala i zadzior określają, ile trzeba splanować. Jeśli nowa taśma poprawia prostopadłość, można zmniejszyć naddatek i czas frezowania. Korzyść może przewyższyć różnicę ceny pętli.
Zmniejszenie naddatku wymaga zdolności procesu, nie pojedynczego ładnego czoła. Należy zebrać rozkład błędu w całym życiu taśmy, także blisko końca. Kontrola pierwszej sztuki i okresowa zapobiega wysłaniu odcinków bez zapasu.
W systemie ERP lub karcie technologicznej warto powiązać program piły z programem następnej operacji. Zmiana taśmy może wymagać aktualizacji naddatku, ale dopiero po zatwierdzeniu jakości.
Zakup pętli i kręgów
Mały zakład kupuje pętle zgrzane na wymiar. Większy może zamawiać kręgi i posiadać zgrzewalnię, co skraca czas dostawy, ale przenosi odpowiedzialność za złącze. Proces zgrzewania wymaga kwalifikacji, wyżarzania, kontroli prostoliniowości i operatora.
Zapytanie ofertowe zawiera pełny produkt, wymiar, TPI, długość, tolerancję, status docierania, wykonawcę zgrzewu, numer partii i termin. Dla zamiennika podaje się aplikację oraz wymagany wynik. Cena za metr bez kosztu zgrzewu, odpadu i wsparcia jest nieporównywalna.
Minimalny zapas wynika z zużycia, czasu dostawy i ryzyka. Drogiego węglika nie trzeba magazynować w nadmiarze, jeśli dostawca gwarantuje szybką pętlę. Z drugiej strony brak jednej taśmy może zatrzymać linię. Analiza ABC powinna uwzględnić krytyczność maszyny.
Magazynowanie i identyfikacja
Pętle przechowuje się sucho, zabezpieczone przed korozją i trwałym skręceniem. Etykieta podaje producenta, rodzinę, wymiar, TPI, partię, datę, zgrzew i status. Oznaczenia „nowa”, „docierana”, „produkcyjna”, „zdjęta do zmiany”, „do analizy” i „zużyta” zapobiegają przypadkowemu montażowi.
Rozwijanie zwiniętej pętli uwalnia energię. Wymaga rękawic odpornych na przecięcie, ochrony twarzy, miejsca i przeszkolonej techniki. Pętli nie rzuca się na posadzkę ani nie wiesza tak, by jej ciężar tworzył miejscowe zagięcie.
Po użyciu usuwa się luźne wióry, ale nie niszczy śladów, jeśli taśma ma być analizowana. Zabezpiecza się ostre zęby i przełom. Odpady segreguje się zgodnie z materiałem oraz powłoką.
Powracające pętle i zmiana asortymentu
Taśma zdjęta przed końcem może wrócić do produkcji, jeśli jej stan i historia są znane. Nie powinna trafiać do przypadkowego pudełka. Rejestr mówi, jaki materiał cięła, ile powierzchni wykonała, czy była docierana i dlaczego ją zdjęto.
Przeniesienie używanej taśmy z łatwej stali do drogiego stopu jest ryzykowne. Stępiona krawędź może umocnić powierzchnię. Odwrotnie, taśma zdjęta z wymagającej operacji może dokończyć życie w mniej krytycznej stali, jeśli geometria pasuje i zakład dopuszcza taki obieg.
Nie zakłada się nowej pętli w rzaz rozpoczęty zużytą. Jeżeli zmiana była konieczna w połowie, materiał należy przygotować zgodnie z procedurą albo rozpocząć nowe cięcie.
Reklamacje i ocena dostawcy
Skuteczna reklamacja zawiera numer partii, fragment, zgrzew, fotografie, parametry, maszynę, materiał, powierzchnię i tryb awarii. Stwierdzenie „zerwała się po tygodniu” nie pozwala rozdzielić zgrzewu, grzbietu i procesu.
Dostawcę ocenia się po powtarzalności, czasie reakcji, wsparciu doboru, jakości zgrzewu i rozwiązywaniu problemów. Najniższa cena pętli może generować wysokie koszty administracyjne oraz magazynowe. WIKUS wskazuje, że koszt cięcia zależy od wydajności, trwałości, maszyny, operatora i narzędzia, a nie tylko zakupu.
Zmiana partii lub zakładu zgrzewającego powinna być identyfikowalna. Jeśli wynik pogarsza się, dane umożliwiają zawężenie problemu bez odrzucania całej marki.
Standard zakładowy
Po próbie tworzy się matrycę: maszyna–materiał–przekrój–produkt–TPI–parametry–docieranie–kryterium końca. Dopuszczony zamiennik ma osobną wersję. Operator widzi punkt startowy i sygnały korekty, a zakupy wiedzą, których cech nie wolno zastąpić.
Co kwartał albo po określonej liczbie pętli analizuje się powierzchnię, koszt, awarie i odrzuty. Jeśli większość taśm nie dochodzi do normalnego stępienia, priorytetem jest proces lub maszyna. Jeśli dochodzi, można testować wyższą klasę i wydajność.
Wiedza dostawcy jest cenna, ale baza zakładowa pozostaje niezależna. Dzięki temu zmiana marki nie resetuje doświadczenia.
Przykład rachunku kosztu zgodnego odcinka
Załóżmy próbę dwóch produktów na tym samym pręcie. Taśma A kosztuje 420 zł, przecina 84 zgodne odcinki i wymaga 18 minut docierania oraz 12 minut wymiany. Taśma B kosztuje 690 zł, przecina 150 zgodnych odcinków, dociera się 25 minut i również wymaga 12 minut wymiany. Sama cena pętli daje odpowiednio 5,00 i 4,60 zł na odcinek, lecz to dopiero początek.
Jeżeli godzina dostępnej przecinarki z obsługą kosztuje w przyjętym modelu 180 zł, przestój związany z wymianą i docieraniem wynosi dla A 90 zł, a dla B 111 zł. Po rozdzieleniu na zgodne odcinki składnik ten wynosi około 1,07 i 0,74 zł. Gdy A tnie odcinek średnio 9 minut, a B 7,5 minuty, czas produkcyjny kosztuje odpowiednio 27,00 i 22,50 zł. Część narzędziowo-czasowa daje zatem około 33,07 zł dla A i 27,84 zł dla B.
Do wyniku dochodzi materiał rzazu i naddatku. Dla pręta o powierzchni przekroju 0,012 m² każdy dodatkowy milimetr straty oznacza 12 cm³ materiału. Po pomnożeniu przez gęstość i cenę kilograma wartość może być mała w stali konstrukcyjnej, a znaczna w niklu, tytanie albo WHA. W modelu należy użyć rzeczywistej szerokości rzazu oraz naddatku potrzebnego po każdej taśmie, a nie tylko grubości grzbietu.
Jeżeli produkt B daje jeden odrzut na 150 sztuk, a wartość odcinka wraz z poprzednimi operacjami wynosi 1200 zł, oczekiwany składnik ryzyka to 8 zł na odcinek. Gdy A nie daje odrzutów, przewaga czasu może zniknąć. Z kolei odrzut spowodowany błędem mocowania nie powinien obciążać wyłącznie taśmy, ale musi pozostać widoczny w koszcie procesu.
Przykład nie jest cennikiem ani uniwersalnym wynikiem. Pokazuje konstrukcję modelu i wrażliwość na założenia. Każdy zakład wpisuje własną stawkę, cenę materiału, koszt jakości i kryterium dostępności. Wszystkie liczby muszą mieć źródło oraz okres obowiązywania.
Projekt próby A/B bez faworyzowania produktu
Przed próbą definiuje się hipotezę. Może brzmieć: „węglik obniży koszt zgodnego odcinka pełnego pręta Inconel 718 przy zachowaniu odchylenia poniżej limitu” albo „geometria profilowa ograniczy wyrywanie w wiązce rur”. Hipoteza określa, jakie dane są potrzebne i kiedy test zostanie przerwany.
Materiały powinny pochodzić z tej samej lub porównywalnej partii. Kolejność pętli warto przeplatać, aby pierwszy produkt nie pracował zawsze na zimnej maszynie, a drugi po konserwacji. Każdy produkt otrzymuje właściwe docieranie i osobno zoptymalizowane parametry w dozwolonym oknie. Wspólna nastawa byłaby uczciwa tylko przy badaniu zamienności bez korekty, a nie potencjału narzędzi.
Minimalna liczba pętli zależy od zmienności i kosztu błędu. Jedna pętla może ujawnić brak kompatybilności, ale nie potwierdza trwałości. Przy porównaniu zapisuje się rozrzut, nie tylko średnią. Produkt wykonujący 120, 121 i 119 odcinków jest przewidywalniejszy niż wynik 70, 120 i 170, choć średnie mogą być podobne.
Kryteria przerwania chronią materiał i maszynę. Są nimi na przykład odchylenie czoła, wyrwania kolejnych zębów, przeciążenie napędu, brak chłodziwa albo zamknięcie rzazu. Przerwana pętla nadal dostarcza danych, ale przyczynę klasyfikuje się oddzielnie od normalnego końca życia.
Raport powinien ujawniać parametry końcowe każdego wariantu, powierzchnię przeciętą, czas w rzazie, czas obsługi, wyniki jakościowe i rozkład przyczyn zdjęcia. Dopiero na tej podstawie zakupy mogą zatwierdzić podstawowy produkt, zamiennik i warunki stosowania.
Wielkość zapasu i punkt ponownego zamówienia
Zapas nie powinien wynikać z wygodnej liczby pełnych pudełek. Zapotrzebowanie oblicza się z planowanej powierzchni cięcia, konserwatywnej trwałości pętli, czasu dostawy i zmienności zleceń. Do tego dochodzi zapas bezpieczeństwa dla awarii, lecz nie może on maskować ciągłego pękania grzbietu albo złej gospodarki.
Punkt zamówienia można zapisać jako zużycie oczekiwane w czasie dostawy plus zapas bezpieczeństwa. Gdy tygodniowo zużywane są przeciętnie dwie pętle, dostawa trwa trzy tygodnie, a zakład chce zabezpieczyć dodatkowe dwie, nowe zamówienie powinno zostać uruchomione około poziomu ośmiu dostępnych pętli. W obliczeniu rozróżnia się sztuki nowe, rozpoczęte i zatrzymane do analizy.
Rzadkie, drogie taśmy specjalne mogą mieć długi termin i niskie zużycie. Wtedy rozważa się umowę ramową, zapas u dostawcy albo kwalifikowany zamiennik. Brak pętli może zatrzymać całe zlecenie, ale nadmierny magazyn także kosztuje i zwiększa ryzyko pomylenia starych rewizji.
Rotacja powinna być kontrolowana według daty i partii, przy zachowaniu warunków składowania. Inwentaryzacja fizyczna sprawdza nie tylko liczbę, lecz również czy etykieta odpowiada pętli, zęby są zabezpieczone, a zwoje nie zostały trwale odkształcone.
Ocena dostawcy w liczbach
Karta dostawcy może dzielić ocenę na jakość pętli, zgodność dostawy, wsparcie techniczne, logistykę i reakcję na reklamację. Jakość obejmuje trwałość, rozrzut, zgrzew i zgodność wymiarową. Logistyka obejmuje termin, kompletność etykiet i zdolność odtworzenia partii. Wsparcie mierzy się jakością próby oraz trafnością zaleceń, nie liczbą wizyt handlowych.
Wskaźniki muszą mieć wagi odpowiadające ryzyku. Dla produkcji seryjnej największą wartość może mieć mały rozrzut i dostępność. Dla prototypów – szybki dobór nietypowej geometrii. Dostawca najtańszy w zakupie może pozostać drugim źródłem, jeżeli jego wynik jest poprawny, ale mniej przewidywalny.
Co pewien okres przegląda się zarówno dostawcę, jak i własny proces zakupowy. Niepełne zamówienie „taśma 5040 × 34 M42” tworzy pole do przypadkowej zamiany. Jeżeli produkt był zgodny z tak ubogą specyfikacją, odpowiedzialność za różnicę nie leży wyłącznie po stronie sprzedawcy.
Decyzja: eksploatować dalej czy wymienić
Ekonomiczny koniec życia powinien wyprzedzać katastroficzne uszkodzenie. Sygnałem może być trend czasu cięcia, odchylenia, wzrost zadzioru albo ustalony limit powierzchni potwierdzony historią. Pętla nie musi pracować aż do zerwania, aby wykorzystać jej wartość.
Zbyt wczesna wymiana zwiększa koszt narzędzia, lecz zbyt późna może umocnić powierzchnię, zepsuć odcinek i uszkodzić prowadniki. Próg ustala się z kosztu dalszej pracy oraz prawdopodobieństwa niezgodności. Dla taniej stali konstrukcyjnej może być inny niż dla półfabrykatu o wysokiej wartości i długim terminie dostawy.
Decyzja operatora powinna mieć proste, mierzalne kryteria oraz drogę eskalacji. „Tnie jeszcze” nie jest kryterium, ale nie jest nim także sztywny limit niezależny od przekroju. Najlepszy standard łączy powierzchnię przeciętą, trend sygnału i wynik kontroli czoła.
Materiały powiązane
- Producenci taśm piłowych i ich rodziny produktowe
- Diagnostyka taśmy piłowej i przecinarki
- Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów
- Taśmy M42, M51 i węglikowe: kompletny przewodnik doboru
Źródła
- WIKUS, ParaMaster i analiza kosztu cięcia.
- WIKUS, webinaria techniczne o cost-per-cut.
- Starrett, Test & Trial Program.
- Starrett, znaczenie kosztu jednego cięcia i docierania.
- WIKUS, przyczyny awarii.