
Streszczenie
Geibel & Hotz FS 840 SD jest precyzyjną szlifierką o polu około 800 × 400 mm. Nie każdy zakład potrzebuje jednak tej długości i masy stołu. Okamoto ACC 52SA1/63SA1, Chevalier FSG-3A818 i FSG-3A1224 oraz Kent KGS-818AH/KGS-1224SD1 tworzą niższy lub bardziej kompaktowy próg wejścia. Oferują od ręcznego dosuwu pionowego z automatycznym stołem, przez trzy osie cyklu automatycznego, po sterowanie ekranowe z programowanym zgrubieniem, wykończeniem, wyiskrzaniem i kompensacją obciągania.
Nie są to wymienne maszyny tylko dlatego, że wszystkie szlifują płaszczyznę. Różnią się prowadnicami, automatyką osi Z, sposobem odwracania stołu, obciąganiem, mocą wrzeciona, dostępną wysokością i poziomem integracji płyty magnetycznej oraz chłodziwa. Najtańsza konstrukcja może być doskonała do ręcznej narzędziowni, a nieekonomiczna w serii. Maszyna z automatycznym cyklem może powtarzać złą korekcję równie skutecznie jak dobrą, jeżeli nie ma stabilnej termiki i właściwego obciągania.
Miejsce względem Geibel & Hotz FS 840 SD
FS 840 SD reprezentuje europejską maszynę o dużym stole, szerokiej ściernicy i rozbudowanym sterowaniu. Okamoto ACC 84SA1 ma zbliżoną klasę pola, ale seria zaczyna się od 52SA1. Chevalier oraz Kent oferują jeszcze mniejsze pola wyrażane w calach, typowo 8 × 18, 10 × 20 i 12 × 24. Dla matryc, płytek, szczęk i przyrządów są one często wystarczające.
Mniejsza długość skraca suw stołu i objętość chłodziwa, ale nie gwarantuje lepszej dokładności. Krótsza maszyna może szybciej zmieniać kierunek, co zwiększa wpływ hydrauliki i drgań. O wyniku decydują wrzeciono, prowadnice, fundament, temperatura i procedura. Porównywać należy część oraz cykl, nie samą powierzchnię stołu.
Okamoto ACC-SA1: szeroka rodzina jednego sterowania
Seria ACC-SA1 obejmuje między innymi modele 52SA1, 63SA1, 64SA1, 65SA1, 84SA1 i 105SA1. Liczby opisują rosnącą klasę stołu od około 500 × 200 mm do ponad 1000 × 500 mm. Producent pozycjonuje rodzinę jako następny krok po popularnych maszynach ACC-DX, ze sterowaniem ekranowym, automatycznym obciąganiem z kompensacją i falownikiem wrzeciona.
Wspólna logika pozwala dobrać obwiednię bez zmiany filozofii obsługi. Nie oznacza, że parametry technologiczne są identyczne. Większy stół ma inną masę ruchomą, długość suwu, ściernicę i moc. Receptę należy zweryfikować na konkretnym modelu, szczególnie przy skrajnej długości i dużym obciążeniu magnetycznym.
ACC 52SA1 i 63SA1
ACC 52SA1 ma roboczy obszar około 505 × 200 mm, a 63SA1 około 605 × 300 mm. Są to naturalne maszyny do płytek, stempli, szczęk, listew, małych korpusów i regeneracji elementów. 63SA1 daje znacznie większą szerokość, co może być ważniejsze niż dodatkowe 100 mm długości: ściernica musi przejść poza obie krawędzie części.
Przy doborze szerokości trzeba uwzględnić skok poprzeczny, szerokość ściernicy i miejsce na obciągacz. Płyta nominalnie równa polu roboczemu może nie dać bezpiecznego wybiegu. Mocowanie kilku części zwiększa wykorzystanie stołu, ale wymaga podobnej wysokości i przestrzeni między detalami, aby nie tworzyć gwałtownych przerw kontaktu.
ACC 63DX i przejście do 63SA1
ACC 63DX jest starszym przedstawicielem popularnej rodziny DX o klasie płyty około 600 × 300 mm. Producent przedstawia obecną serię SA1 jako następcę ACC-DX, dlatego 63SA1 jest właściwym współczesnym punktem porównania, ale nie identyczną maszyną. W używanym 63DX trzeba potwierdzić konkretną wersję sterowania, obciągacz, hydraulikę, płytę magnetyczną i zakres pionowy według numeru seryjnego.
Nowszy 63SA1 dodaje ekranowe sterowanie, automatyczne obciąganie z kompensacją, falownik wrzeciona i automatyczny odjazd. Nie oznacza to, że zadbany 63DX utracił zdolność szlifowania. Jego ekonomika zależy od stanu prowadnic V-V, wrzeciona, zaworów i dostępności elementów starszego sterowania. Próba powinna objąć małą prędkość stołu, odwracanie, stabilność po rozgrzaniu oraz płaskość na pełnym polu 600 × 300 mm.
ACC 84SA1 jako alternatywa klasy 800 × 400
ACC 84SA1 ma pole około 805 × 400 mm i jest najbardziej bezpośrednim porównaniem dla FS 840 SD. Różnice dotyczą sterowania, prowadnic, wyposażenia, ściernicy i serwisu. Nie należy zakładać, że podobny symbol „84” daje identyczną zdolność. Trzeba porównać maksymalny przesuw, odległość pod nową ściernicą i masę detalu.
Atutem rodziny Okamoto jest spójne skalowanie i automatyczne obciąganie. Atutem Geibel & Hotz może być znajoma konfiguracja europejskiej narzędziowni i rozwiązania specyficzne dla FS. Rozstrzygająca jest próba z tą samą częścią, ściernicą oraz pomiarem płaskości po ustabilizowaniu.
Sterowanie SA1
Sterowanie SA1 pozwala wprowadzać cykl i obserwować funkcje maszyny na ekranie. Teach-In ułatwia ustawienie zakresu posuwu poprzecznego, a automatyczny odjazd po cyklu ogranicza ręczne czynności. Falownik wrzeciona umożliwia kontrolę prędkości w granicach konstrukcji, co pomaga utrzymać prędkość obwodową dla różnych średnic.
Ekran nie zwalnia z ustalenia punktu styku. Najbardziej ryzykownym momentem jest zbliżanie nowej lub obciągniętej ściernicy do części. Cykl powinien mieć bezpieczną pozycję startową, mały krok oraz możliwość natychmiastowego przerwania. Błędnie wpisany całkowity naddatek może doprowadzić do przeciążenia po kilku poprawnych przejściach.
Chevalier FSG-3A818 i FSG-3A1224
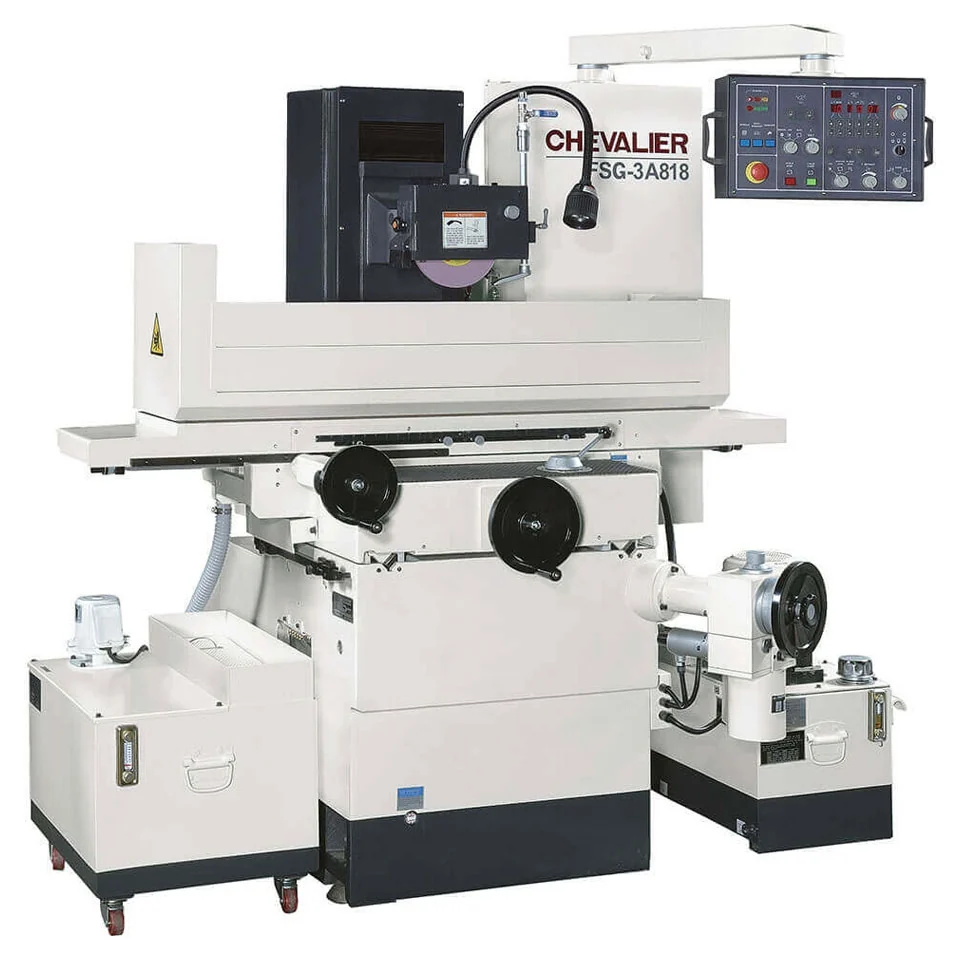
FSG-3A818 ma zdolność około 457 × 203 mm, a FSG-3A1224 około 610 × 305 mm. Są to trzyosiowe automatyczne szlifierki do płaszczyzn z cyklami powierzchniowymi oraz wgłębnymi. Producent stosuje wrzeciono kasetowe z czterema łożyskami skośnymi, odlew Meehanite i oddzielony układ hydrauliczny, aby ograniczać przenoszenie ciepła i drgań.
Stół oraz sanie korzystają z prowadnic pokrytych Turcite-B i skrobanych ręcznie. Rozwiązanie daje dobre tłumienie i płynny ruch, o ile smarowanie oraz geometria są utrzymane. Turcite może zostać uszkodzony przez brak oleju albo zanieczyszczenie. Naprawa wymaga kompetencji skrobania i ustawienia, nie tylko wymiany gotowego wózka.
Cykl powierzchniowy i wgłębny Chevalier
W szlifowaniu powierzchniowym stół porusza się wzdłużnie, oś poprzeczna wykonuje krok, a Z dosuwa według etapów. W trybie plunge oś poprzeczna pozostaje w ustalonej pozycji lub porusza się w ograniczony sposób, a ściernica obrabia rowek albo wąską powierzchnię. Każdy tryb ma inny rozkład ciepła i zużycia ściernicy.
Automatyczne etapy zgrubne, wykańczające i wyiskrzanie zwiększają powtarzalność. Liczba przejść wyiskrzających nie może jednak maskować tępej ściernicy. Jeśli siła sprężysta jest duża, pierwsze przejścia bez dosuwu nadal usuwają materiał, a późniejsze coraz mniej. Trend można obserwować przez moc wrzeciona, dźwięk i wymiar.
Kent KGS-818AH
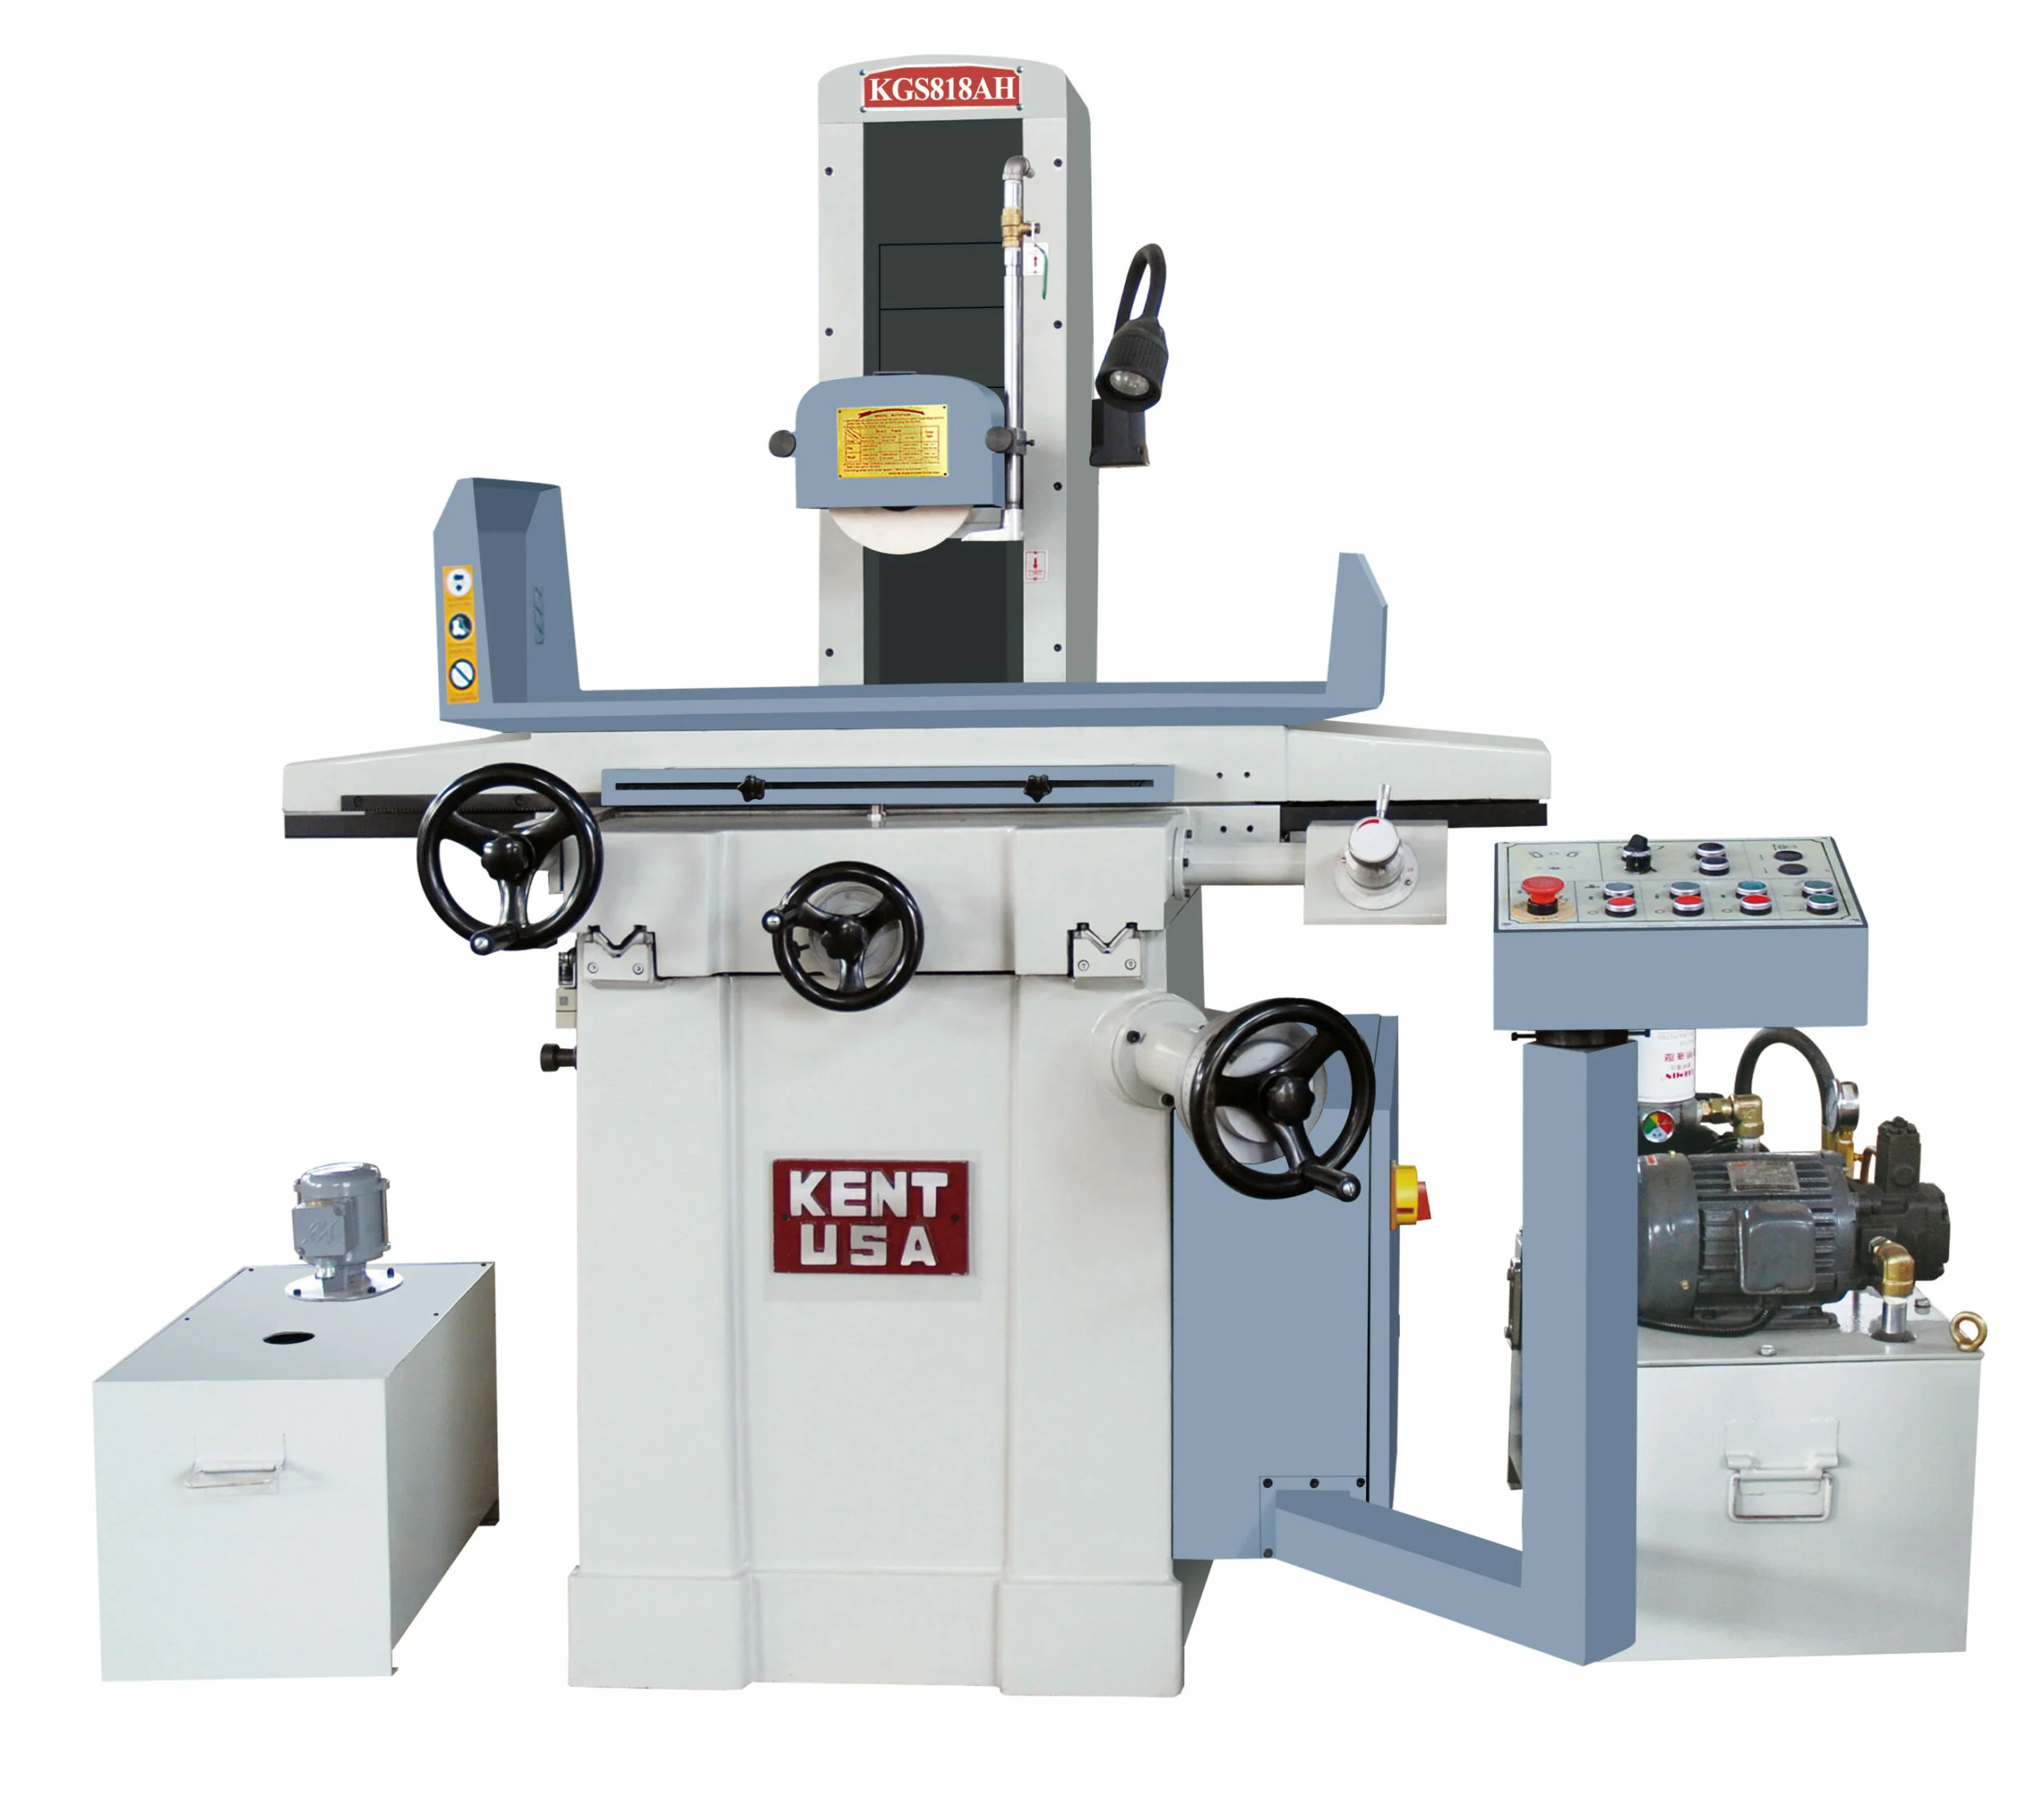
KGS-818AH ma pole około 8 × 18 cali, czyli 203 × 457 mm. Wzdłużny ruch stołu jest hydrauliczny, a poprzeczny automatyczny. Oś pionowa w tej klasie jest bardziej zależna od operatora niż w pełnym SD. Producent podaje wrzeciono około 3 hp, prędkość bliską 3580 obr./min oraz ściernicę około 8 × 1 × 1,25 cala.
Maszyna jest dobrym krokiem od ręcznej szlifierki, gdy operator chce automatyczny stół i posuw poprzeczny, ale sam kontroluje zbliżenie oraz dosuw. Mniejsza automatyka zmniejsza koszt i złożoność, lecz zwiększa zależność od umiejętności. W produkcji wielozmianowej wynik może różnić się między operatorami.
Kent KGS-1224SD1
KGS-1224SD1 zwiększa stół do około 12 × 24 cali i stosuje trzy automatyczne osie. Oś Z jest napędzana serwem przez śrubę kulową, a sterowanie ekranowe pozwala wprowadzić całkowity naddatek, krok zgrubny, etap wykańczający, liczbę wyiskrzeń oraz odjazd. Hydrauliczny stół wykorzystuje zawór proporcjonalny i czujniki położenia.
Jest to funkcjonalnie bliższy konkurent dla małych modeli Okamoto niż KGS-818AH. Automatyzacja zwiększa takt i powtarzalność, lecz wymaga kontroli śruby, serwa, czujników i parametrów. Przed zakupem należy ustalić, czy automatyczne obciąganie i kompensacja są w standardzie czy opcji konkretnego wariantu.
Kent: od ręcznego KGS-618 do dużych automatów
Portfolio Kent obejmuje ręczne CGS/KGS o polach od 6 × 18 do 10 × 20, automatyczne AH/AHD do bardzo dużych stołów, serię SD/PNC oraz maszyny dwukolumnowe. To pokazuje, że symbol producenta trzeba czytać razem z sufiksem. Dwie maszyny o podobnym polu mogą mieć zupełnie inny poziom osi Z.
Ręczna maszyna jest sensowna dla sporadycznej pracy, ostrzenia i nauki. AH automatyzuje stół oraz poprzeczny ruch. AHD dodaje automatyczny dosuw. SD wprowadza sterowanie serwo i receptę. Kupowanie PNC do prostego ręcznego planowania może być marnotrawstwem, ale używanie ręcznej maszyny do setek identycznych płytek marnuje operatora.
Łożyska wrzeciona i stan ściernicy
Wrzeciono musi utrzymywać małe bicie i stabilną temperaturę. Łożyska skośne przenoszą obciążenia promieniowe i osiowe, ale ich napięcie wstępne oraz smarowanie decydują o grzaniu. Wzrost temperatury zmienia położenie osi i może tworzyć wzór na powierzchni. Hałas nie jest wystarczającą metodą diagnostyczną.
Odbiór obejmuje bicie kołnierza oraz trzpienia, czas stabilizacji i zmianę położenia po rozgrzaniu. Ściernicę należy wyważyć statycznie lub dynamicznie zgodnie z wymaganiem, zamontować na czystym kołnierzu i wykonać próbę dźwiękową przed montażem. Pęknięta ściernica stanowi zagrożenie śmiertelne.
Prędkość obwodowa
Prędkość obwodowa wynika z średnicy i obrotów. Wraz ze zużyciem średnicy spada przy stałej prędkości wrzeciona. Falownik może ją częściowo kompensować, ale nie wolno przekroczyć maksymalnej prędkości ściernicy ani wrzeciona. Etykieta i dokumentacja są nadrzędne wobec żądania sterowania.
Wyższa prędkość zwiększa liczbę ziaren przechodzących przez strefę, ale może zwiększyć tarcie oraz ciepło. Dobór zależy od spoiwa, ziarna, materiału, porowatości i chłodziwa. Zmiana prędkości bez nowej kwalifikacji nie jest neutralną korektą taktu.
Prowadnice ślizgowe, Turcite i hydraulika
Prowadnice ślizgowe dobrze tłumią drgania i przenoszą obciążenie stołu. Warstwa Turcite zmniejsza tarcie oraz stick-slip. Potrzebuje ciągłego filmu oleju, czystych zgarnaczy i prawidłowego skrobania. Osad ścierny jest szczególnie szkodliwy, ponieważ może dostać się pod stół i działać jak pasta.
Hydrauliczny ruch wzdłużny zapewnia płynny odwrót, ale olej nagrzewa się. Oddzielony agregat ogranicza przenoszenie ciepła do podstawy. Lepkość, filtr i ustawienie zaworów wpływają na prędkość. Nierówny ruch przy małej prędkości może zostawiać pasy mimo poprawnej geometrii.
Serwo Z i śruba kulowa
Serwo pozwala zadawać małe, powtarzalne kroki i budować automatyczny cykl. Śruba kulowa ma jednak podatność, luz w łożyskach i rozszerzalność. Enkoder silnika zna obrót, nie bezpośrednio położenie ściernicy względem części. Przy zmianie kierunku oraz obciążeniu może występować różnica.
Oś Z powinna zbliżać się do punktu z jednego kierunku, a kompensacja wymaga okresowej kontroli. Najmniejszy programowalny krok nie jest najmniejszym pewnym ubytkiem materiału. Sprężystość układu, rozmiar ziarna i warstwa chłodziwa tworzą granicę procesu.
Płyta magnetyczna
Płyta elektromagnetyczna albo elektropermanentna mocuje stalowy detal przez strumień. Siła zależy od pola kontaktu, grubości, materiału, szczeliny i podziału biegunów. Cienka część może się wyginać oraz nagrzewać. Detal z małą powierzchnią albo materiałem o niskiej przenikalności potrzebuje oporów mechanicznych lub innego mocowania.
Przed startem sprawdza się czystość płyty, demagnetyzację, kierunek siły i opór przed przesunięciem. Program nie może uruchomić stołu bez potwierdzenia magnesu. Po obróbce sekwencja demagnetyzacji powinna uwolnić część bez podważania ostrym narzędziem, które uszkodzi powierzchnię płyty.
Planowanie płyty magnetycznej
Płyta musi być zgodna z ruchem maszyny. Szlifuje się ją po montażu i stabilizacji, małym dosuwem, przy właściwym stanie magnetycznym. Planowanie nie powinno być wykonywane często, ponieważ usuwa materiał oraz zmienia wysokość. Najpierw trzeba znaleźć przyczynę błędu: brud pod płytą, naprężenie śrub albo geometria stołu.
Po planowaniu wykonuje się pomiar płaskości i próbę na wzorcu. Głęboka rysa może nie zostać całkowicie usunięta, jeżeli dalszy ubytek naruszy limit producenta. Płyta jest precyzyjnym elementem mocującym, nie płytą ofiarną.
Obciąganie ściernicy
Obciąganie przywraca kształt, odsłania ostre ziarna i ustala topografię. Diament jednoziarnisty, rolka oraz obciągacz stołowy dają inne rezultaty. Posuw i głębokość wpływają na otwartość ściernicy. Wolne drobne obciąganie tworzy gładką powierzchnię, ale może zwiększyć siłę i przypalenie.
Automatyczna kompensacja powinna dodać ubytek ściernicy do pozycji Z. Musi znać rzeczywistą sumę przejść oraz położenie diamentu. Zużyty diament zmienia profil i efektywną korekcję. Obrót albo wymiana końcówki wymaga ponownego ustawienia, nie tylko kontynuacji licznika.
Zgrubienie, wykończenie i wyiskrzanie
Zgrubienie usuwa większość naddatku większym krokiem. Etap wykańczający zmniejsza dosuw i pozwala ograniczyć uszkodzenie cieplne. Wyiskrzanie wykonuje przejścia bez zadanej zmiany Z, aby układ sprężyście się odprężył i usunął pozostałe nierówności. Liczby zależą od materiału, szerokości kontaktu i ściernicy.
Nadmierna liczba wyiskrzeń zajmuje czas i może polerować ściernicę. Brak wyiskrzania może pozostawić klin i falę. Najlepsza liczba wynika z testu, w którym mierzy się ubytek po kolejnych przejściach. Gdy dwa ostatnie nie zmieniają wymiaru w istotny sposób, dalsze zwykle nie dają wartości.
Chłodziwo
Strumień musi wejść w strefę z prędkością zbliżoną do powierzchni ściernicy i przebić barierę powietrza. Duża objętość wylana obok kontaktu nie chłodzi skutecznie. Dysza powinna być blisko, stabilna i ustawiona po każdym zmniejszeniu średnicy. Osłona musi przejąć strumień w całym suwie.
Filtracja jest krytyczna dla powierzchni i prowadnic. Ziarno ścierne oraz drobny metal krążący w płynie powodują rysy i zużycie. Separatory magnetyczne usuwają część stali, filtr papierowy drobniejsze cząstki. Temperatura chłodziwa powinna być śledzona, ponieważ duży ciepły zbiornik zmienia wymiary maszyny oraz części.
Przypalenie szlifierskie
Przypalenie może być widoczną zmianą barwy, odpuszczeniem warstwy, ponownym zahartowaniem albo pęknięciem. Brak koloru nie gwarantuje braku uszkodzenia. Ryzyko rośnie przy tępej ściernicy, małej porowatości, dużym dosuwie, słabym chłodzeniu i szerokim kontakcie.
Kontrola krytycznych części może obejmować trawienie nitalem, Barkhausena, mikrotwardość lub badanie pęknięć. Proces powinien mieć limity mocy i temperatury, jeśli maszyna je mierzy. Korekta polega na przywróceniu zdolności skrawnej i chłodzenia, nie tylko zmniejszeniu posuwu stołu.
Płaskość i równoległość
Płaskość powierzchni zależy od geometrii stołu, stanu płyty, termiki, mocowania i naprężeń. Równoległość dwóch powierzchni wymaga stabilnego oparcia po obróceniu. Grat lub pojedynczy pył na magnesie może przechylić cienką płytkę więcej niż tolerancja.
Pomiar wykonuje się po oczyszczeniu i wyrównaniu temperatury. Płyta zdjęta gorąca z maszyny może zmienić wymiar. Dla długiego detalu mierzy się siatkę punktów i rozdziela łuk, skręcenie oraz klin. Jedna wartość grubości nie opisuje geometrii.
Powierzchnia i chatter
Regularne fale mogą pochodzić od niewyważenia ściernicy, łożysk, pompy, hydrauliki, odwracania stołu albo drgań fundamentu. Odstęp fal pozwala powiązać częstotliwość z obrotami lub ruchem stołu. Losowe rysy częściej wskazują zanieczyszczenie albo wyrwane ziarno.
Diagnostyka zaczyna się od zmiany jednego parametru i zapisu. Wyłączenie pompy hydraulicznej w kontrolowanej próbie, zmiana prędkości wrzeciona lub położenia części może ujawnić źródło. Polerowanie gotowej powierzchni nie naprawia procesu i może zaokrąglić krawędzie.
Termika i rozgrzewka
Wrzeciono, hydraulika, chłodziwo i magnes nagrzewają się w różnym tempie. Maszyna powinna mieć powtarzalną rozgrzewkę i warunki hali. Pierwsza część po weekendzie może różnić się od dziesiątej. Kompensacja sterowania nie zna temperatury każdej części, jeśli nie ma właściwych czujników.
Próbę zdolności wykonuje się przez serię, zapisując temperatury i wymiary. Jeśli trend jest monotoniczny, można zmienić rozgrzewkę albo temperaturę płynu. Ręczne korygowanie Z po każdej sztuce ukrywa problem i zwiększa zależność od operatora.
Wydajność mniejszej maszyny
Krótki stół ma mniejszy suw jałowy przy małej części. Zbyt duża maszyna może wykonywać ten sam detal wolniej, jeśli musi przejechać dłużej albo ma cięższą hydraulikę. Z kolei większa płyta magnetyczna pozwala ułożyć wiele części i pracować automatycznie. Takt należy liczyć na dobrą sztukę, nie pojedynczy przejazd.
Automatyczne Z zwiększa czas pracy operatora poza maszyną, ale wymaga stabilnego ustawienia. Przy jednej unikalnej części doświadczony szlifierz może być szybszy ręcznie. Przy pięćdziesięciu identycznych płytkach recepta, obciąganie i kompensacja zmniejszają rozrzut.
Utrzymanie
Codziennie kontroluje się ściernicę, kołnierz, osłonę, chłodziwo, smarowanie, płytę i zgarnacze. Okresowo filtr oleju hydraulicznego, geometrię, luz osi Z, stan Turcite, wąż chłodziwa i siłę magnesu. Osad nie powinien być zdmuchiwany w prowadnice sprężonym powietrzem.
Trend temperatury wrzeciona, prądu, czasu odwracania stołu i jakości powierzchni daje wcześniejsze ostrzeżenie. Po kolizji trzeba sprawdzić kołnierz, ściernicę, wrzeciono, obciągacz i geometrię. Założenie nowej ściernicy bez inspekcji może doprowadzić do jej zniszczenia.
Odbiór maszyny
Odbiór obejmuje poziomowanie, ruch stołu, smarowanie, hydraulikę, wrzeciono, magnes, chłodziwo, obciąganie i funkcje cyklu. Następnie szlifuje się próbkę obejmującą całą użyteczną długość i szerokość. Mierzy się płaskość, równoległość, grubość, chropowatość oraz ślady cieplne.
Dla automatycznej maszyny trzeba sprawdzić wszystkie etapy oraz restart: zgrubienie, wykończenie, wyiskrzanie, obciąganie, kompensację, odjazd i parkowanie stołu. Błąd wejścia powinien prowadzić do bezpiecznego zatrzymania. Raport zawiera ściernicę, obciąganie, chłodziwo, temperaturę i czas.
Dobór między Okamoto, Chevalier i Kent
Okamoto ACC-SA1 jest właściwe, gdy zakład chce skalowalną rodzinę, ekranowe sterowanie oraz automatyczne obciąganie w dojrzałej platformie. Chevalier FSG-3A jest atrakcyjny dla użytkownika ceniącego trzyosiowy cykl, ślizgowe prowadnice Turcite i oddzieloną hydraulikę. Kent pozwala wybrać od prostego AH po SD z serwem Z i ma szeroki zakres cen oraz pól.
Decyzja powinna uwzględniać lokalny serwis, dostępność kołnierzy, magnesu, filtracji, dokumentacji i części hydraulicznych. Maszyna używana może mieć dobrą geometrię, ale zużyte prowadnice albo niedostępne sterowanie. Próba na zimno i po rozgrzaniu jest ważniejsza niż świeże malowanie.
Inni producenci
Segment obejmuje także Jones & Shipman, ELB, Blohm, Ziersch, Proth i wielu producentów tajwańskich oraz chińskich. Używane europejskie maszyny mogą oferować ciężki odlew i dobre wrzeciono, lecz wymagają remontu hydrauliki oraz elektryki. Nowa maszyna niższej klasy daje gwarancję i dostępne sterowanie, ale jej geometria oraz wyposażenie również muszą zostać odebrane.
Wybór marki bez lokalnego wsparcia zwiększa koszt przestoju. Najbardziej krytyczne są wrzeciono, prowadnice, elementy sterowania Z i magnes. Standardowa ściernica jest łatwa do kupienia, nietypowy enkoder albo zawór proporcjonalny już nie. Lista części i kopia parametrów powinny istnieć przed zakończeniem gwarancji.
Checklista wyboru
- Zmierz część z wybiegiem ściernicy i przestrzenią obciągacza.
- Rozdziel potrzebę ręcznego AH, automatycznego AHD i recepty SD/SA1.
- Porównaj odległość pod nową ściernicą oraz maksymalną masę na stole.
- Sprawdź wrzeciono, kołnierze, prędkość i dopuszczalne ściernice.
- Oceń prowadnice, smarowanie, hydraulikę i stabilność małej prędkości.
- Potwierdź sposób obciągania oraz automatyczną kompensację.
- Dobierz płytę magnetyczną do grubości i materiału części.
- Zaplanuj chłodziwo, dysze, filtrację, separację i kontrolę temperatury.
- Zdefiniuj badanie przypalenia dla części krytycznych.
- Wykonaj próbę płaskości, równoległości i powierzchni po rozgrzaniu.
- Policz takt z mocowaniem, obciąganiem, wyiskrzaniem i pomiarem.
- Sprawdź lokalny serwis, części, kopię parametrów i szkolenie.
Podsumowanie
Okamoto ACC-SA1, Chevalier FSG-3A oraz Kent KGS pokazują, że mniejsza szlifierka może mieć bardzo różny poziom automatyzacji. Od KGS-818AH z automatycznym stołem, przez trzyosiową FSG-3A, po ekranowe ACC-SA1 i KGS-SD prowadzi wyraźna granica odpowiedzialności operatora. Pole 8 × 18 albo 500 × 200 mm może być wystarczające dla większości narzędziowni i tańsze w wykorzystaniu od stołu 800 × 400.
Wyniku nie tworzy jednak nazwa sterowania. Potrzebne są stabilne wrzeciono i prowadnice, prawidłowo dobrana oraz obciągnięta ściernica, skuteczne chłodziwo, czysta płyta magnetyczna i kontrola termiki. Dopiero próba obejmująca serię, płaskość, równoległość, powierzchnię i uszkodzenie cieplne pozwala porównać maszyny uczciwie.
Realistyczne ceny poszczególnych szlifierek
Kwoty dotyczą cen netto samej maszyny bez transportu, stołu magnetycznego kupowanego osobno, filtracji, obciągu, posadowienia i uruchomienia. W tej grupie można oprzeć się na jawnych ofertach: nowa Okamoto ACC-12-24SA1 za 75 tys. USD, nowa Chevalier FSG-3A818 za 39,5 tys. EUR i używana Kent KGS-63AHD z 2018 roku za 12,9 tys. EUR.
| Model i stan | Rocznik reprezentatywny | Realistyczny przedział netto | Podstawa |
|---|---|---|---|
| Okamoto ACC-63SA1 / ACC-12-24SA1, nowa | bieżąca oferta | 260–350 tys. zł | jawne ceny 62–75 tys. USD zależnie od rynku |
| Okamoto ACC-84SA1, nowa | bieżąca oferta | 400–500 tys. zł | jawna wartość importowa około 104 tys. USD |
| Chevalier FSG-3A818, nowa | bieżąca oferta | 165–190 tys. zł | oferta 39,5 tys. EUR |
| Chevalier FSG, używana | 2005–2020 | 65–150 tys. zł | rozmiar stołu, sterowanie i stan wrzeciona |
| Kent KGS-63AHD, używana | 2010–2020 | 45–90 tys. zł | oferta 2018 za 12,9 tys. EUR |
Źródła: Okamoto ACC-12-24SA1 za 75 tys. USD, Chevalier FSG-3A818 za 39,5 tys. EUR i Kent KGS-63AHD za 12,9 tys. EUR. Do każdej ceny trzeba dopisać układ chłodziwa i filtracji, jeśli nie są częścią oferty.
Materiały powiązane
- Geibel & Hotz FS 840 SD: precyzyjna szlifierka do płaszczyzn
- FMT RUP-280: szlifierka do wałków, otworów i czół