
Streszczenie
Dobór taśmy według samej nazwy stopu jest niewystarczający. Stal S355 w cienkościennym profilu, pełnym pręcie i spawanej wiązce stawia trzy różne wymagania. Inconel 718 po kuciu może mieć inną twardość, naskórek i naprężenia niż pręt wyżarzony. Aluminium jest łatwe do skrawania, lecz wytwarza duży, przywierający wiór. Żeliwo może być krótkowiórowe, ale jego naskórek i twarde wydzielenia intensywnie ścierają ząb. Tytan ma małą przewodność cieplną i dużą sprężystość, a austenityczna nierdzewka umacnia się, gdy ząb trze zamiast ciąć.
Prawidłowa metoda łączy sześć danych: gatunek i stan materiału, twardość lub wytrzymałość, kształt, długość styku, jakość powierzchni oraz wielkość serii. Następnie wybiera się konstrukcję ostrza, geometrię i punkt startowy parametrów. Artykuł pokazuje mechanizmy doboru, ale nie zastępuje tabel producenta dla konkretnej taśmy i przecinarki.
Najpierw stan dostawy, potem nazwa stopu
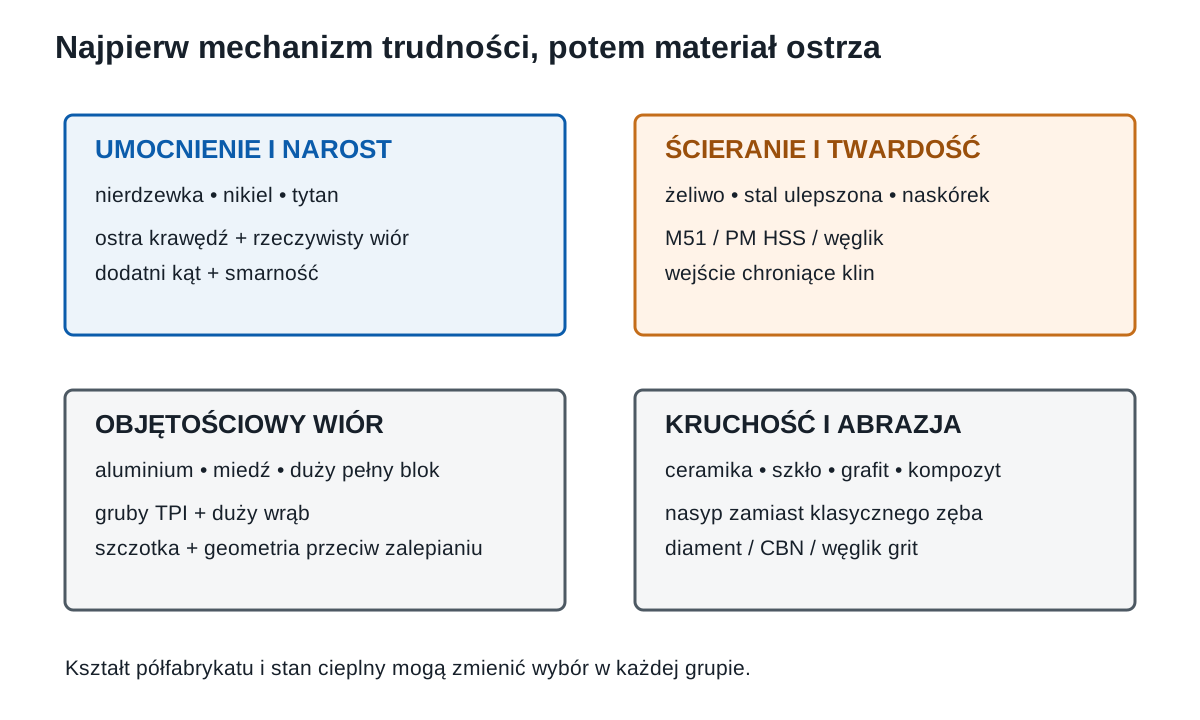
Numer gatunku nie opisuje wszystkiego, co spotka ząb. Materiał może być wyżarzony, ulepszony cieplnie, przesycony, starzony, zahartowany powierzchniowo, ciągniony na zimno albo po kuciu. Twardość zmienia prędkość oraz obciążenie, mikrostruktura wpływa na ścieranie, a odkształcenie na zimno zwiększa skłonność do umocnienia. Certyfikat materiałowy i pomiar twardości są ważniejsze niż potoczna nazwa „nierdzewka”.
Powierzchnia może zawierać zgorzelinę, piasek, warstwę tlenkową, chrom, nawęglenie albo twardy naskórek odlewniczy. Pierwsze zęby przechodzą wtedy przez inną warstwę niż rdzeń. Jeśli proces jest seryjny, można dobrać geometrię specjalną; jeśli dostawy są zmienne, trzeba przyjąć bezpieczniejszą krawędź i kontrolę wejścia.
Kształt zmienia charakter obciążenia. Pełny pręt daje ciągłe skrawanie i długi czas przebywania wióra we wrębie. Profil tworzy uderzenia. Wiązka dodaje ruch elementów. Odlew łączy nieregularny kontakt z naskórkiem. Dlatego odpowiedź „M51 do stopu X” jest niekompletna bez opisu półfabrykatu.
Stale konstrukcyjne i automatowe
Stale niskowęglowe są zwykle dobrze skrawalne, lecz bywają ciągliwe i tworzą narost. Dla profili oraz rur podstawą jest odporna geometria M42 o podziałce utrzymującej kilka zębów w ściance. Dla pełnych prętów stosuje się M42 z dodatnim kątem i grubszym TPI. M51 rzadko daje wartość, jeśli taśma M42 kończy życie przez wyłamywanie w profilu, a nie ścieranie.
Stale automatowe tworzą łatwo łamliwy wiór i mogą być cięte szybko, ale zawarte dodatki oraz stan powierzchni wpływają na zużycie. W dużej serii liczy się wydajność i koszt maszyny, więc wysokowydajna geometria M42 albo węglik mogą być uzasadnione mimo łatwej skrawalności. Węglik wymaga jednak wystarczającej mocy i stabilności.
Profil walcowany lub spawany może uwolnić naprężenia i zamknąć rzaz. Rozwiązaniem jest właściwa orientacja, podparcie oraz czasem szersze rozwiedzenie. Zwiększanie klasy HSS nie zapobiega zakleszczeniu grzbietu.
Stale ulepszane, sprężynowe i łożyskowe
Wraz z wytrzymałością rosną siły i temperatura. M42 pozostaje możliwe w mniejszych przekrojach i zmiennej produkcji, lecz równomierne zużycie może uzasadnić M51, X3000 albo proszkowy HSS. Dla dużych pełnych prętów i stałej serii węglik daje większą wydajność, jeżeli maszyna utrzyma kontrolowany wiór.
Stal łożyskowa zawiera twarde węgliki i po obróbce cieplnej szybko przekracza rozsądny zakres wielu bimetali. Trzeba rozróżnić stan wyżarzony od zahartowanego. Katalogowe granice 44, 49 lub 50 HRC dotyczą konkretnych produktów, a nie każdej taśmy M42/M51. Powyżej tego obszaru rozważa się specjalny węglik albo CBN.
Materiał ciągniony i prostowany może mieć naprężenia. Pierwsze cięcie referencyjne powinno sprawdzić otwieranie rzazu i prostopadłość. Jeśli odcięty krążek klinuje taśmę, problem nie zostanie rozwiązany samym zmniejszeniem posuwu.
Stale narzędziowe i formowe
W stanie wyżarzonym można stosować M42 lub M51 zależnie od przekroju, twardości i serii. Duże bloki stali formowej wymagają grubego TPI oraz wysokiej pojemności wrębu. Produkty z geometrią high-low albo ground triple chip pomagają dzielić szeroki wiór i prowadzić prosty rzaz.
Po ulepszaniu cieplnym twardość może przesunąć zadanie do wyspecjalizowanego M51, węglika lub CBN. Nie wystarczy średnia twardość: powierzchnia po nawęglaniu albo hartowaniu indukcyjnym może być znacznie twardsza od rdzenia. Wtedy stosuje się wzmocniony lub ujemny kąt wejścia.
Bloki po elektrodrążeniu, spawaniu naprawczym albo napawaniu mogą zawierać lokalne strefy o odmiennej twardości. Trasa cięcia musi omijać nieznane wkładki i śruby. Jeśli nie jest to możliwe, potrzebna jest dokumentacja naprawy oraz próbne parametry.
Austenityczne stale nierdzewne
Nierdzewka austenityczna jest ciągliwa, ma skłonność do umacniania i narostu. Ząb musi wejść pod poprzednio odkształconą warstwę i wytworzyć rzeczywisty wiór. Zbyt mały posuw przy wysokiej prędkości prowadzi do tarcia, polerowania i szybkiego stępienia. Dodatni kąt pomaga penetracji w pełnym materiale, ale profil wymaga mocniejszego klina.
Chłodziwo musi zapewniać smarność oraz transport wióra. Wiór powinien opuszczać wrąb przed powrotem na koło. Nalepiony materiał wskazuje nie tylko za mało chłodziwa, lecz także niewłaściwą prędkość, tępą krawędź lub zbyt małą grubość wióra.
M42 jest dobrym punktem startowym dla rur, profili i mniejszych pełnych przekrojów. M51 albo wysokowydajny bimetal ma sens w stabilnych pełnych prętach. Węglik staje się korzystny w dużej serii, zwłaszcza gdy czas cięcia ogranicza przepustowość. Dobór musi uwzględnić konkretną odmianę nierdzewki; duplex i stale żaroodporne nie są prostym rozszerzeniem 304.
Duplex, stale żaroodporne i utwardzane wydzieleniowo
Duplex łączy fazy o różnym zachowaniu, dużą wytrzymałość i skłonność do umocnienia. Wymaga stabilnej penetracji, dodatniego kąta w pełnym materiale i sprawnego chłodzenia. M51, X3000 i węglik są częstymi kandydatami, ale źle dobrany TPI nadal prowadzi do wyłamań.
Stale żaroodporne zachowują wytrzymałość przy temperaturze, co jest zaletą części, a utrudnieniem skrawania. Ciepło i ścieranie obciążają krawędź; w produkcji seryjnej opłaca się taśma powlekana albo węglik. Parametr katalogowy należy obniżyć przy zgorzelinie i nieregularnej powierzchni.
Stale utwardzane wydzieleniowo, na przykład 17-4PH, zmieniają skrawalność wraz ze stanem H. Karta materiału musi podawać stan obróbki. Użycie parametrów dla przesyconego materiału do wysoko utwardzonego pręta może natychmiast przeciążyć zęby.
Nadstopy niklu
Stopy niklu mają małą przewodność cieplną, zachowują wytrzymałość w strefie skrawania, umacniają się i tworzą ciągliwy wiór. Ząb potrzebuje ostrej krawędzi, dodatniego kąta, dużego wrębu, wysokiej smarności oraz wystarczającego posuwu, by ciąć pod warstwą odkształconą. Zbyt zachowawcza nastawa może skrócić życie.
W małej serii dobrze dobrany M51 lub X3000 może być bezpieczniejszy ekonomicznie niż węglik. W dużych pełnych przekrojach specjalny węglik, na przykład WIKUS FUTURA 718, jest projektowany właśnie pod transfer siły i podział wióra w Inconelu 718. Taki produkt musi pracować na sztywnej przecinarce z kontrolowanym posuwem.
Pręt kuty może mieć zgorzelinę, naskórek i niejednorodny kształt. Wstępne oczyszczenie lub łagodne wejście chroni krawędź. Przy odcinaniu drogiego stopu szerokość rzazu, naddatek i resztka są częścią kosztu; kilka dziesiątych milimetra może mieć znaczenie większe niż cena chłodziwa.
Tytan i jego stopy
Tytan słabo przewodzi ciepło, sprężyście odkształca się i może przywierać do narzędzia. Ciepło koncentruje się przy zębie, dlatego wysoka prędkość jest ryzykowna. Potrzebne są ostre ostrza, dodatni kąt, stabilny wiór i intensywne chłodzenie. Tarcie prowadzi do narostu i lokalnego przegrzania.
M42 może obsłużyć małe przekroje i sporadyczną pracę, lecz M51, firmowy HSS lub węglik zwykle lepiej znoszą produkcję. Wybór zależy od fazy stopu, wytrzymałości i postaci. Cienkościenna rura tytanowa nadal wymaga geometrii profilowej, a nie agresywnego zęba do pełnego pręta.
Wióry tytanu są palne w określonych warunkach. Maszyna musi mieć sprawne chłodzenie, czysty zbiornik i procedurę gospodarki wiórami. Nie miesza się ich bez kontroli z pyłem stalowym ani źródłami zapłonu. Bezpieczeństwo pożarowe należy oprzeć na ocenie konkretnej skali i postaci urobku.
Aluminium i stopy miedzi
Aluminium ma małe siły skrawania, ale tworzy duży, miękki wiór i przywiera do krawędzi. Potrzebuje grubszej podziałki, dużego wrębu, dużego dodatniego kąta oraz skutecznego smarowania. Bahco zaleca dla miękkich materiałów wybór podziałki o około dwa stopnie grubszej niż wynikałoby z ogólnego wykresu pełnych przekrojów. Specjalne taśmy ALU różnych producentów mają poszerzone wręby i odpowiedni rzaz.
W dużych blokach aluminium węglik pozwala pracować szybko, lecz ograniczeniem może stać się ewakuacja wióra, nie twardość ostrza. Szczotka, dysze i transporter muszą obsłużyć dużą objętość. Nalepienie na zębach prowadzi do gwałtownego pogorszenia powierzchni i wzrostu siły.
Mosiądz, brąz i miedź różnią się skrawalnością. Czysta miedź jest ciągliwa i może tworzyć narost, niektóre brązy są ścierne, a mosiądz łatwoskrawalny daje krótki wiór. Nie należy stosować jednej tabeli „non-ferrous” bez identyfikacji stopu.
Żeliwo i odlewy
Żeliwo szare daje krótki, grafitowy i ścierny urobek. Żeliwo sferoidalne jest bardziej ciągliwe, a białe lub zahartowane może być bardzo trudne. Naskórek odlewniczy, piasek i lokalne twarde fazy obciążają pierwsze zęby. Odlew trzeba oczyścić i stabilnie zamocować.
M42 może działać w łatwych, mniejszych przekrojach. Dla seryjnych odlewów węglik rozwierany albo specjalny produkt foundry daje większą odporność. Bahco Cobra Foundry, Röntgen HM-Titan ALU/SET, Starrett Advanz FS i odpowiednie taśmy ARNTZ reprezentują rozwiązania do odlewów i materiałów abrazyjnych.
Chłodzenie żeliwa zależy od maszyny i dalszego procesu. Drobne cząstki wymagają filtracji, a grafit może zanieczyszczać emulsję. Sucha praca nie może być przyjęta automatycznie; producent taśmy i przecinarki musi ją dopuszczać.
Materiały powierzchniowo utwardzone i chromowane
Wał może mieć cienką warstwę 60 HRC na miększym rdzeniu. Pierwszy kontakt determinuje ryzyko wykruszenia. Geometria z ujemnym kątem, specjalny węglik albo nasyp CBN pomagają wejść w warstwę, lecz wymagają kontrolowanego posuwu i pełnego podparcia.
Jeśli warstwa jest tylko z jednej strony, obciążenie zmienia się w trakcie cięcia. Warto określić jej głębokość, ciągłość i twardość. Pręty chromowane mogą odpryskiwać; osłona i chłodziwo muszą kontrolować cząstki. Powłoka powierzchni przedmiotu nie powinna być mylona z powłoką ostrza.
Przed seryjnym rozkrojem wykonuje się przekrój próbny i sprawdza uszkodzenia krawędzi taśmy. Gdy zadanie jest rzadkie, zlecenie cięcia wyspecjalizowanemu dostawcy może być tańsze niż zakup taśmy specjalnej i ryzyko uszkodzenia maszyny.
Materiały kruche, mineralne i kompozyty
Grafit, ceramika, szkło, krzem i kompozyty nie powinny być przypisywane do M42 tylko dlatego, że mają postać pręta lub płyty. Ich ścieralność i kruchość prowadzą do taśm z nasypem węglikowym albo diamentowym. Dla zahartowanych materiałów żelaznych stosuje się CBN, ponieważ jest odpowiedniejszy chemicznie od diamentu.
W kompozycie istotny jest rodzaj włókna, osnowy i emisja pyłu. Potrzebne są odciąg, filtracja i ochrona pracownika. Chłodziwo może być niedopuszczalne dla materiału albo dalszego klejenia. Dobór obejmuje więc środowisko procesu, nie tylko trwałość nasypu.
Kruchy detal musi być równomiernie podparty. Niski posuw nie gwarantuje braku pęknięcia, jeśli taśma drga albo odcinana część odłamuje się pod własnym ciężarem. Końcową fazę należy zaplanować z mniejszym obciążeniem i odbiorem części.
Praktyczne drzewo wyboru
Najpierw pytamy, czy materiał jest ciągliwy i umacniający, ścierny, twardy, abrazyjny bez klasycznego wióra czy powierzchniowo utwardzony. Następnie ustalamy pełny przekrój, profil, wiązkę albo odlew. Dla zwykłych profili punktem startowym jest odporna M42; dla pełnych stali wysokostopowych M51 lub premium HSS; dla seryjnego niklu i tytanu wyspecjalizowany węglik; dla aluminium geometria o dużym wrębie; dla ceramiki diament; dla twardej stali CBN albo specjalny węglik.
Jeżeli dominują wyrwania, nie przechodzimy automatycznie na twardszy materiał. Sprawdzamy TPI, mocowanie, powierzchnię i drgania. Jeżeli ostrze równomiernie tępi się termicznie, wyższa klasa ma sens. Jeśli grzbiet pęka, badamy maszynę. Jeśli wiór przykleja się, korygujemy geometrię, smarność i obciążenie.
Każda rekomendacja katalogowa jest punktem startowym. Próba na rzeczywistym wytopie, stanie i przekroju rozstrzyga o produkcji.
Wolfram, molibden i ciężkie stopy WHA
Czysty wolfram, molibden i ciężkie stopy wolframu nie tworzą jednej grupy skrawalności. Wolfram ma bardzo wysoką temperaturę topnienia, jest gęsty i może zachowywać się krucho zależnie od stanu oraz temperatury. WHA jest kompozytem metalicznym: ziarna wolframu są związane osnową zawierającą zwykle nikiel z żelazem albo miedzią. O zachowaniu podczas cięcia decydują udział wolframu, ciągłość osnowy, porowatość, obróbka cieplna i rozmiar półfabrykatu.
Duża gęstość zmienia nie tylko opór skrawania, ale też mocowanie oraz bezpieczny odbiór odciętej części. Odcinek o niewielkiej objętości może mieć masę, której nie utrzyma zwykła rolka lub ręczny chwyt. Podparcie trzeba zaplanować tak, aby końcówka nie wyłamała materiału i nie ścisnęła taśmy w ostatniej fazie. Taśma nie może przejmować funkcji podpory.
Gdy materiał ściera ostrze, a zęby zużywają się równomiernie, kandydatem jest wyspecjalizowany węglik. Jeżeli dominują kruche odpryski, przerwany kontakt lub twarde niejednorodności, najpierw zmniejsza się uderzenie i sprawdza sekwencję zębów. Parametry startowe muszą pochodzić od producenta dla konkretnego stopu; etykieta „wolfram” nie mówi, czy obrabiany jest spiek, stop ciężki czy czysty metal.
Pył i drobne cząstki wymagają oceny higienicznej, zwłaszcza gdy osnowa zawiera nikiel albo kobalt. Chłodziwo i filtrację kwalifikuje się razem z narzędziem. Po próbie należy sprawdzić, czy cząstki nie osadzają się w zbiorniku i nie wracają na prowadniki oraz koła.
Cyrkon, stopy cyrkonu i metale reaktywne
Cyrkon i jego stopy mogą tworzyć długie wióry, mają ograniczoną przewodność cieplną i wymagają kontroli tarcia. Rozdrobniony materiał może być palny, dlatego analiza procesu obejmuje stan wiórów, sposób ich odbioru, kompatybilność chłodziwa i postępowanie w razie zapłonu. Tych zagadnień nie rozwiązuje samo obniżenie prędkości taśmy.
Półfabrykat ze stopu cyrkonu może mieć warstwę tlenkową, historię wyżarzania i wymagania czystości wynikające z dalszego zastosowania. Trzeba potwierdzić, czy chłodziwo zawierające określone dodatki jest dopuszczalne oraz jak część ma zostać oczyszczona. Dla materiałów o wysokiej wartości ewidencja rzazu i resztki jest częścią identyfikowalności.
Magnesium, tytan i cyrkon łączy potrzeba potraktowania drobnego urobku jako osobnego zagrożenia, ale nie wolno utożsamiać ich parametrów. Instrukcja przeciwpożarowa powinna określać właściwy środek gaśniczy, zakaz działań niezgodnych z oceną ryzyka oraz bezpieczne czyszczenie osadu. Zwykły odkurzacz warsztatowy może być niewłaściwy.
Zgorzelina, naskórek odlewniczy i warstwy powierzchniowe
Ostrze najpierw widzi powierzchnię, a dopiero potem materiał rdzenia. Walcownicza zgorzelina, piasek odlewniczy, warstwa odwęglona, utwardzenie po cięciu płomieniowym, chromowanie lub napawanie mogą determinować pierwsze milimetry. W odlewie lokalne wtrącenie piasku działa inaczej niż jednorodna twardość osnowy; w odkuwce naskórek może być twardszy i nierówny.
Jeżeli jest to technologicznie możliwe, miejsce startu oczyszcza się albo obiera. Nie zawsze wolno usuwać warstwę – czasem ma pozostać do dalszego procesu – wtedy stosuje się geometrię odporną na uderzenie i ogranicza obciążenie przy wejściu. Taśma przeznaczona do czystego pełnego pręta może stracić zęby na pierwszej powierzchni, mimo że rdzeń jest łatwy.
Materiał po cięciu termicznym wymaga mapy twardości. Strefa wpływu ciepła może być wąska, więc pojedynczy pomiar w środku przekroju jej nie wykryje. Jeżeli twarda warstwa występuje tylko na obwodzie, produkt i parametry dobiera się do przejścia przez nią, a po wejściu w rdzeń sterowanie może przejść na inny posuw, o ile maszyna na to pozwala.
Próba materiałowa i próbka odniesienia
Dla niepewnego gatunku warto oddzielić kwalifikację materiału od kwalifikacji taśmy. Przed produkcją potwierdza się dokumentację, twardość w kilku miejscach i stan powierzchni. Jeżeli możliwe są pomieszane pręty, stosuje się identyfikację materiałową zamiast wnioskowania z koloru lub iskier. Jedna niezgodna sztuka może zniszczyć pętlę i zafałszować ocenę całej partii.
Próbka odniesienia powinna pochodzić z dobrze scharakteryzowanego wytopu i mieć powtarzalny przekrój. Służy do sprawdzania maszyny po naprawie i do porównania nowych dostaw taśm. Nie zastępuje próby na docelowym materiale, ale pozwala odpowiedzieć, czy nagły problem przenosi się razem z pętlą, przecinarką czy partią metalu.
Materiały powiązane
- Geometria zęba taśmy: TPI, wrąb, kąt natarcia i rozwiedzenie
- Taśmy węglikowe, powlekane, diamentowe i CBN
- Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów
- Koszt cięcia, próby porównawcze i gospodarka taśmami
Źródła
- WIKUS, dobór taśmy i materiału ostrza.
- WIKUS, SKALAR X3000 – stale wysokowytrzymałe, nikiel i tytan.
- WIKUS, FUTURA 718 w cięciu Inconelu.
- Bahco, katalog doboru dla stali, profili, aluminium i odlewów.
- Starrett, dobór taśm do stopów niklu i tytanu.
- Eberle, węglik do aluminium, powierzchni hartowanych i stopów niklu.