
Streszczenie
Genmitsu 4040 Reno, 4040-PRO i 4040-PRO MAX mają zbliżone pole robocze około 400 × 400 mm, ale nie są trzema pakietami tej samej maszyny. Reno wykorzystuje paski w osiach X i Y oraz śrubę w Z. 4040-PRO przechodzi na śruby pociągowe na osiach i zachowuje lekkie wrzeciono 75 W. PRO MAX łączy większą ramę z prowadzeniem liniowym osi X/Z, śrubami i routerem 710 W. Ten sam numer w nazwie ukrywa więc odmienne zachowanie pod obciążeniem, inne potrzeby utrzymania i inne sensowne zastosowania.
Reno jest ekonomicznym routerem do dużych płaskich prac w drewnie, tworzywach, piankach i do lasera. PRO jest wolniejszym, bardziej mechanicznym krokiem w stronę kontrolowanego pozycjonowania. PRO MAX zwiększa zdolność usuwania materiału, ale jego 710 W nie czyni z otwartej ramy przemysłowej frezarki. Wybór powinien rozpocząć się od procesu: rozmiaru arkusza, grubości, średnicy narzędzia, tolerancji, czasu pracy i potrzeby modernizacji.
Wspólne 400 × 400 mm nie oznacza wspólnej zdolności
Pole robocze opisuje, dokąd może dotrzeć narzędzie w warunkach katalogowych. Nie mówi, z jaką siłą i błędem. Długi ruch osi może być realizowany paskiem, śrubą trapezową, śrubą kulową albo napędem zębatkowym. Każdy układ ma inny luz, sprężystość, tarcie, prędkość i wymagania obsługi.
Reno waży około 14,8 kg, 4040-PRO około 20,65 kg, a PRO MAX około 24,6 kg. Masa nie jest bezpośrednią miarą sztywności, lecz pokazuje skalę konstrukcji i zespołów. Różnica niemal 10 kg między Reno a PRO MAX obejmuje nie tylko wrzeciono, ale też prowadzenie, płyty i wzmocnienia.
Wszystkie warianty pozostają otwarte. Mają GRBL, silniki krokowe NEMA17, ręczną zmianę narzędzia, sondę Z i możliwość rozbudowy. Żaden nie ma fabrycznej kabiny o potwierdzonej odporności na wyrzut, automatycznego magazynu ani przemysłowego układu chłodziwa.
4040 Reno: duże pole najniższym kosztem
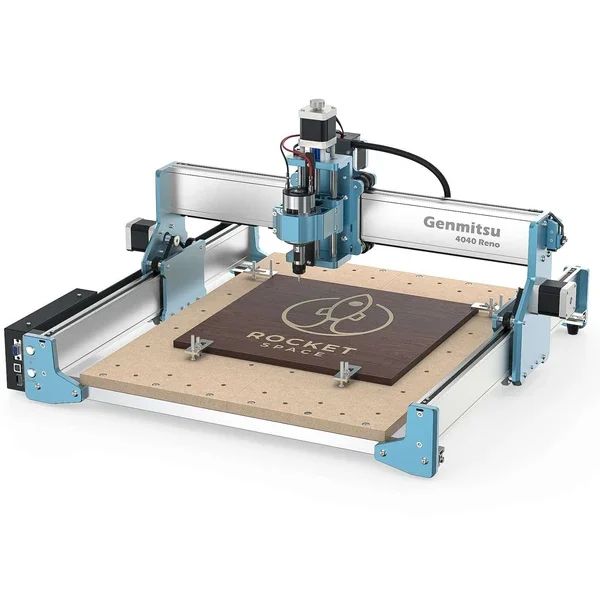
Reno ma deklarowane pole 400 × 400 × 76 mm, gabaryt około 682 × 620 × 343 mm i aluminiową ramę. Osie X oraz Y są napędzane paskami, a Z śrubą. Wrzeciono 75 W osiąga według karty do około 9000 obr./min. Producent podaje maksymalny posuw 2000 mm/min i deklarowaną dokładność biegu ±0,1 mm.
Pasek jest lekki, cichy i pozwala szybko budować duży obszar bez długiej obracającej się śruby. Jego sprężystość ujawnia się jednak pod zmienną siłą. Napięcie zbyt małe zwiększa błąd nawrotu i drganie; zbyt duże obciąża łożyska, wał silnika i ramę. Zęby muszą być czyste, koła ustawione współosiowo, a dwa napędy Y zsynchronizowane.
Reno ma sens dla szyldów, intarsji, reliefów, szablonów, pianek, drewna i tworzyw. Duży płaski detal korzysta z obszaru bardziej niż z dużego momentu. Do aluminium urządzenie może wykonać lekkie grawerowanie lub ostrożne przejścia, lecz pasek i małe wrzeciono ograniczają stabilność. Marketingowe słowo „metal” nie określa stopu, narzędzia ani tempa.
4040-PRO: śruby zamiast pasków
4040-PRO zachowuje pole około 400 × 400 × 78 mm i wrzeciono 75 W, ale napęd osi opiera na śrubach. Masa rośnie do około 20,65 kg. Śruba zmniejsza sprężyste przesunięcie charakterystyczne dla długiego paska i poprawia zachowanie podczas wolnego obciążonego ruchu. Jednocześnie wprowadza nakrętki, łożyskowanie końców, sprzęgła i potrzebę ochrony gwintu przed pyłem.
Fabryczne koła ręczne ułatwiają ustawianie przy wyłączonych napędach. Nie zastępują bezpiecznego jog i mogą stanowić element wirujący, jeśli są stale związane z wałem. Operator nie dotyka ich podczas zasilonej pracy. Po ręcznym przemieszczeniu sterowanie nie zna nowej pozycji, dopóki układ nie zostanie poprawnie zbazowany.
PRO jest dobrym wyborem, gdy ważniejsze są kontrolowany nawrót, spokojne frezowanie i droga modernizacji niż minimalna cena. Wrzeciono bazowe nadal ogranicza objętość usuwanego materiału. Uchwyt 42/52 mm oraz dostępne mocowania 65/69 mm pozwalają przejść na większy zespół, ale oś Z i brama muszą przenieść jego masę.
4040-PRO MAX: prowadzenie X/Z i router 710 W
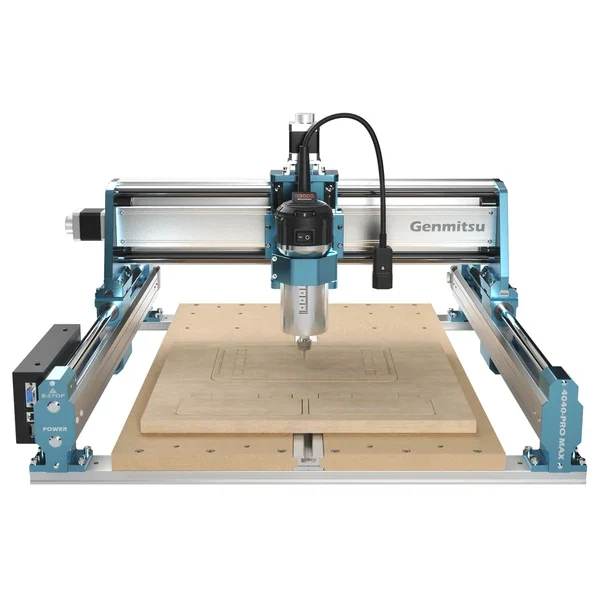
PRO MAX ma pole 400 × 400 × 78 mm, gabaryt około 660 × 666 × 390 mm oraz masę około 24,6 kg. W aktualnej karcie oś Y jest napędzana śrubami, X korzysta z liniowych wałków optycznych, a Z z prowadnic liniowych. Wrzecionem jest kompaktowy router 710 W w uchwycie 65 mm, z zakresem deklarowanym około 6500–30 000 obr./min.
Ta architektura zwiększa praktyczną wydajność w drewnie i tworzywach. Umożliwia też sensowniejszą lekką obróbkę aluminium niż Reno, o ile siła pozostaje w zakresie ramy. Ograniczeniem może stać się stół MDF, mocowanie, śruba Y, aluminiowa brama albo wysięg. 710 W jest mocą napędu, a nie dopuszczalną mocą skrawania konstrukcji.
PRO MAX ma wzmocniony stół z rowkami, osłony pyłowe, krańcówki, wyłącznik awaryjny, sondę Z i interfejsy MPG oraz czwartej osi. Dołączone tuleje ER11 odpowiadają małym narzędziom; przy większych frezach należy sprawdzić dopuszczalny zakres routera i oprawki. Duża prędkość nie kompensuje słabego zamocowania.
Paski i śruby w tej samej decyzji zakupowej
Pasek Reno jest korzystny przy szybkich ruchach i małych siłach. Nie wymaga długiej precyzyjnej śruby, lecz jego napięcie zmienia się z temperaturą, starzeniem i montażem. Przy frezowaniu okręgu odkształcenie może zależeć od kierunku siły. Kalibracja kroków na milimetr nie usuwa tej podatności.
Śruba 4040-PRO daje większą sztywność osiową, ale jej nakrętka może mieć luz, a długa śruba bicie. Kompensacja programowa działa tylko dla powtarzalnego luzu bez zmiennej siły. Nie poprawia powierzchni, gdy narzędzie raz ciągnie, a raz odpycha oś.
PRO MAX stosuje bardziej złożone prowadzenie. Wałek liniowy i wózek mogą przenosić obciążenie lepiej od rolki, ale ważne są średnica, rozstaw, podparcie oraz płyta łącząca. Nazwa „linear rail” nie wystarcza do porównania z prowadnicą profilową HG15 używaną w 3030.
Wrzeciono 75 W kontra router 710 W
Wrzeciono 75 W ogranicza średnicę i przekrój wióra. Jest lżejsze, cichsze i łatwiejsze do zatrzymania. Dobrze pasuje do grawerowania, PCB, małych frezów oraz ćwiczeń. Jego mały moment może powodować spadek prędkości w rowku, szczególnie przy niskich obrotach.
Router 710 W ma większy zapas, szeroki zakres obrotów i wentylację przewidzianą do pracy narzędziami routerowymi. Jest jednak głośniejszy, cięższy i wytwarza silniejszy strumień powietrza rozrzucający pył. Większa energia wymaga obudowy, pewniejszego mocowania i prawidłowego odciągu.
Posuw na ostrze wynika z posuwu liniowego, obrotów i liczby ostrzy. Jeśli router pracuje przy 30 000 obr./min, a sterowanie ogranicza posuw do 2000 mm/min, frez dwuostrzowy otrzymuje teoretycznie około 0,033 mm na ostrze przy maksymalnym posuwie. Dla konkretnego narzędzia może to być odpowiednie albo zbyt małe. Nie wolno automatycznie wybierać najwyższych obrotów.
Stół MDF i rzeczywiste mocowanie
MDF jest tani, płaski po splanowaniu i łatwy do wymiany. Chłonie jednak wilgoć, zmienia grubość i nie nadaje się do zalewania cieczą. Gwint bez wkładki ma ograniczoną trwałość. Rowki oraz łapy muszą rozkładać siłę bez wyrywania materiału.
Płyta ofiarna powinna być splanowana małym obciążeniem na całym dostępnym polu. Jeśli powierzchnia ma wyraźny schodek między przejściami, wrzeciono nie jest prostopadłe albo brama się skręca. Najpierw poprawia się geometrię, dopiero potem wykonuje końcowe planowanie.
Dla powtarzalnych detali warto dodać kołki lub bazę narożną i zmierzyć ich położenie. Wkręty przechodzące przez materiał są skuteczne w drewnie, ale CAM musi znać ich strefy. System podciśnieniowy wymaga odpowiedniej pompy, uszczelnienia oraz powierzchni; mały odkurzacz nie gwarantuje siły przy porowatym MDF.
Czwarta oś i rozszerzenia pola
Rodzina obsługuje opcjonalny moduł obrotowy z przekładnią planetarną 10:1. Producent podaje uchwyt z zakresem małych średnic i prędkość do 300°/s. Najważniejsze nie są te liczby, lecz wysokość osi, prześwit narzędzia, luz przekładni i sposób generowania kodu. Długi detal potrzebuje konika oraz sprawdzenia współosiowości.
Zestaw rozszerzający 6060 zwiększa pole wybranych 4040, ale wydłuża elementy konstrukcji i może zmniejszyć sztywność. Po rozszerzeniu należy ponownie ustawić równoległość, napięcie pasków lub śrub, kroki, krańcówki i prostopadłość. Parametry bezpieczne dla krótkiej osi nie muszą być właściwe dla dłuższej.
Laser, pompa nadmuchu, Wi-Fi i kontroler offline są elementami ekosystemu. Każde akcesorium zmienia proces. Laser wymaga pełnej osłony optycznej i odciągu, a nie jedynie gniazda. Wi-Fi zwiększa wygodę przesyłania, ale nie powinno być jedyną drogą zatrzymania ani odzyskania programu.
Dobór materiału i strategii
Reno najlepiej wykorzystuje obszar w materiałach o małych siłach. Duży szyld z drewna może być dla niego lepszym zadaniem niż mała głęboka kieszeń z aluminium. Warto stosować strategie o łagodnych zmianach kierunku, ponieważ pasek reaguje na gwałtowne przyspieszenia.
4040-PRO lepiej nadaje się do wolniejszego frezowania konturów, reliefów i tworzyw wymagających bardziej stabilnego nawrotu. Bazowe wrzeciono nadal ogranicza rowkowanie. Modernizacja do 300 W albo routera ma sens dopiero po sprawdzeniu mocowania osi Z.
PRO MAX może obrabiać aluminium małymi frezami z kontrolą zaangażowania i skutecznym usuwaniem wióra. Mosiądz automatowy bywa łatwiejszy, ale jego wióry również muszą być usuwane. Stal przekracza naturalne pole tej konstrukcji dla większości sensownych procesów; pokazowe skrawanie nie dowodzi ekonomicznej ani geometrycznej zdolności.
Odbiór i diagnostyka
Po montażu sprawdza się przekątne ramy, płaskość podparcia i równoległość dwóch stron Y. Następnie każda oś wykonuje pełny przejazd przy małej prędkości. Dźwięk, prąd silnika i opór powinny być powtarzalne. Dwa napędy Y muszą startować i kończyć bez przekoszenia bramy.
Dla Reno kontroluje się napięcie obu pasków oraz położenie kół. Dla PRO sprawdza się luz nakrętek, sprzęgła i łożyska. Dla PRO MAX dochodzi czystość prowadnic, mocowanie routera i bicie tulei. Wszystkie warianty wymagają testu krańcówek, homingu i wyłącznika awaryjnego.
Detal odbiorczy powinien zawierać długie linie X/Y, prostokąt, okrąg, kieszeń i kilka głębokości. Pomiar w wielu miejscach pola ujawnia błąd skali, prostopadłości i lokalną podatność. Powtórzenie po godzinie pokazuje dryft cieplny oraz poluzowanie połączeń.
Synchronizacja dwóch stron osi Y
Szeroka brama jest napędzana po obu stronach. Jeśli jeden silnik zgubi kroki, pasek przeskoczy albo sprzęgło śruby się poluzuje, brama ustawia się ukośnie. Sterowanie może nadal raportować poprawne współrzędne, ponieważ nie mierzy kąta. Skutkiem są zwężające się prostokąty, różna głębokość po bokach i rosnący opór prowadzenia.
Odbiór rozpoczyna się od ustawienia obu boków na mechanicznie zgodnych odniesieniach. Procedura homingu musi dojeżdżać bez brutalnego dociskania ramy. Jeżeli model ma osobne czujniki, sprawdza się niezależnie ich powtarzalność. Jeżeli używa jednego sygnału, mechaniczna synchronizacja wymaga szczególnej uwagi po każdym ręcznym przesunięciu.
Test kwadratu wykonuje się możliwie dużym prostokątem. Różnica przekątnych wskazuje kąt, ale wynik zawiera też błąd lokalizacji punktów pomiarowych. Dokładniejszy test wykorzystuje długi wzorzec i czujnik albo frezowanie lekkiego konturu w płycie stabilnej wymiarowo. Po korekcie ponownie sprawdza się płynność całego ruchu.
Nie należy prostować bramy przez trwałe dociskanie jednego boku do ogranicznika pod pełnym momentem. Może to skręcać ramę i przeciążać pasek lub śrubę. Przyczyna utraty synchronizacji musi zostać usunięta: napięcie, sprzęgło, opór, przewód, ustawienia prądu albo zbyt agresywna dynamika.
Kalibracja skali i kompensacja — właściwa kolejność
Kroki na milimetr kalibruje się na długim odcinku, ponieważ błąd odczytu stanowi wtedy mniejszy udział wyniku. Najpierw usuwa się luz i zapewnia powtarzalny dojazd z jednego kierunku. Dopiero potem porównuje się polecony oraz zmierzony ruch i oblicza korektę skali. Pomiar przyrządem o nieznanej dokładności jedynie przenosi jego błąd do maszyny.
Kalibracja jednej liczby nie naprawia zmiennej podziałki paska, błędu śruby ani skręcenia. Należy zmierzyć kilka położeń. Jeśli błąd jest proporcjonalny, korekta skali ma sens. Jeśli lokalnie rośnie i maleje, potrzebna jest diagnostyka napędu, a nie średnia wartość.
Kompensacja luzu w oprogramowaniu może dodać ruch po zmianie kierunku. Nie usuwa jednak strefy bez sztywnego przenoszenia siły. Frezowanie współbieżne może pociągnąć oś na przeciwną stronę luzu, zanim kontroler wykona kolejną korektę. Dlatego mechaniczne ograniczenie luzu ma pierwszeństwo.
Średnica freza również podlega kalibracji, lecz zapisuje się ją jako korekcję narzędzia lub w bibliotece CAM, nie przez zmianę skali osi. Jeśli prostokąt jest za mały o stałą wartość na obu wymiarach, prawdopodobna jest średnica lub ugięcie. Jeśli błąd rośnie z długością, sprawdza się skalę. Rozdzielenie tych mechanizmów zapobiega poprawianiu jednej części kosztem całego pola.
Długi program i odporność procesu
Pole 400 × 400 zachęca do reliefów trwających wiele godzin. Taki program powinien być przetestowany na skróconej lub podniesionej ścieżce, a plik zapisany wraz z sumą kontrolną. Komputer wyłącza usypianie, aktualizacje i automatyczne odłączanie USB. Przewód jest odciążony i oddalony od przewodów zasilających router.
CAM warto podzielić na zgrubne, półwykańczające i wykańczające pliki ze wspólną, fizycznie odtwarzalną bazą. Po każdym etapie można skontrolować mocowanie i narzędzie. Podział nie powinien wymagać ręcznego przesuwania przedmiotu. Jeśli wymagane jest wznowienie, zapisuje się stan modalny i wykonuje bezpieczny dojazd spoza materiału.
Narzędzie zużywa się w czasie, a stopka odciągu może zbierać wióry. Okresowe punkty kontroli planuje się w miejscach, w których wrzeciono odjeżdża. Nie wkłada się ręki do pracującej strefy. Długi cykl wymaga także sprawdzenia temperatury silników, routera i sterownika w najbardziej niekorzystnej konfiguracji obciążenia.
Zanik zasilania zwykle unieważnia pewność pozycji. UPS może podtrzymać komputer i kontroler, ale niekoniecznie router oraz napędy, a różne czasy zaniku tworzą ryzyko. Bez zwalidowanego systemu bezpieczniej jest zatrzymać, zbazować maszynę i wznowić od kontrolowanego etapu niż ufać współrzędnym przechowanym przed utratą energii.
Eksploatacja pasków, śrub i prowadzenia
Reno wymaga okresowej kontroli pęknięć, zabrudzeń oraz napięcia pasków. Napięcie porównuje się po obu stronach tą samą metodą. Wymiana jednego mocno zużytego paska może uzasadniać wymianę pary, jeśli różna podatność wpływa na kąt bramy. Koła pasowe sprawdza się pod kątem luzu wkrętów i przesuwu osiowego.
W 4040-PRO śruby czyści się bez obracania brudu przez nakrętkę. Sprawdza się podpory, sprzęgła i mocowanie nakrętki do wózka. Smar musi być zgodny z materiałem nakrętki; przypadkowy gęsty środek zwiększa opór małego silnika. Osłony pyłowe ograniczają ekspozycję, ale same również mogą się zakleszczyć.
PRO MAX dodaje obsługę routera i prowadnic. Tuleję czyści się po każdym demontażu freza, a nakrętkę kontroluje pod kątem uszkodzenia. Łożyska routera obserwuje się przez hałas, temperaturę i bicie. Wzrost bicia skraca życie małego freza zanim stanie się wyczuwalny ręką.
Harmonogram powinien wynikać z godzin, materiału i ilości pyłu. Maszyna używana codziennie w MDF potrzebuje innej częstotliwości niż okazjonalne grawerowanie tworzywa. Każdy przegląd zapisuje stan, regulację i część, dzięki czemu pogarszająca się geometria nie jest maskowana coraz większą korekcją CAM.
Koszt całego stanowiska
Cena maszyny jest tylko początkiem. Potrzebne są frezy, dobre tuleje, czujnik, mocowanie, płyta ofiarna, odciąg, osłona, pomiar, komputer lub kontroler i oprogramowanie CAM. W PRO MAX dochodzi większy hałas i zapotrzebowanie na skuteczny odciąg.
Najtańszy Reno może być optymalny, jeśli celem jest drewno o dużym polu. Kupowanie PRO MAX do grawerowania kilku PCB nie wykorzystuje jego kosztu. Z drugiej strony modernizacja Reno przez zmianę prowadzenia, śrub, osi Z i wrzeciona może przewyższyć różnicę ceny, a wynik nadal pozostanie projektem integracyjnym.
Porównuje się kompletną konfigurację gotową do bezpiecznej pracy. Promocyjna cena w sklepie nie obejmuje podatków, transportu, zgodności z siecią, części zużywalnych ani czasu uruchomienia. Dostępność w regionie i warunki gwarancji należy sprawdzić przed zakupem.
Macierz wyboru
| Wymaganie | 4040 Reno | 4040-PRO | 4040-PRO MAX |
|---|---|---|---|
| najniższy koszt dużego pola | najlepsze dopasowanie | średnie | słabe |
| drewno i płaskie szyldy | dobre | dobre | bardzo dobre |
| spokojny nawrót pod obciążeniem | ograniczony paskiem | lepszy dzięki śrubom | lepszy, zależny od osi |
| lekkie aluminium | demonstracyjne/ograniczone | ograniczone wrzecionem | najbardziej uzasadnione |
| hałas i energia | najmniejsze | małe | największe |
| droga do większego wrzeciona | możliwa, mały sens bez wzmocnień | przewidziane mocowania | fabryczne 710 W |
| utrzymanie | paski i rolki | śruby i nakrętki | śruby, prowadnice i router |
Podsumowanie
Trzy modele 4040 rozwiązują inne problemy. Reno maksymalizuje pole przy niskim koszcie i małych siłach. 4040-PRO zamienia paski na śruby i daje spokojniejszą bazę do modernizacji. PRO MAX dostarcza fabrycznie router 710 W oraz mocniejsze prowadzenie, co zwiększa rzeczywistą wydajność, ale także energię, hałas i wymagania osłony.
Decyzja nie powinna brzmieć „który 4040 jest najlepszy”, lecz „który łańcuch słabych ogniw pasuje do zadania”. Dla dużej sklejki pasek może być racjonalny. Dla aluminium lepsze prowadzenie, mały wysięg i kontrolowany wiór są ważniejsze. Jeżeli wymagania stale rosną, PROVerXL lub maszyna z prowadnicami profilowymi i śrubami kulowymi może być tańsza niż przebudowa lekkiej ramy.
Aktualne ceny rodziny 4040
Kwoty są cenami brutto nowej maszyny dla użytkownika w Polsce, oszacowanymi z oficjalnych sklepów SainSmart w USA i Europie w sierpniu 2026 roku. Nie obejmują stołu roboczego, odciągu, rozbudowanego wrzeciona i narzędzi.
| Model | Typowa cena producenta w USA | Realistyczny budżet w Polsce |
|---|---|---|
| 4040 Reno | około 449 USD | 2,7–3,3 tys. zł brutto |
| 4040-PRO | 479–599 USD | 2,9–3,7 tys. zł brutto |
| 4040-PRO MAX | 859–1199 USD | 4,5–5,8 tys. zł brutto |
| 4040-PRO MAX jako użyteczne stanowisko startowe | — | 5,5–7,5 tys. zł brutto |
Ostatni wiersz obejmuje rozsądny zapas na frezy, mocowanie, odciąg i pomiar, ale nie profesjonalną modernizację wrzeciona. Niska cena promocyjna nie powinna przesłaniać różnic w prowadnicach, napędach i kompletności zestawu.
Materiały powiązane
- Genmitsu 3018-PROVer V2 i 3020-PRO MAX V2
- Genmitsu 3030-PROVer MAX i Ultra
- PROVerXL 4030 V2, 6050 Plus, 2×2 i 4×4