
Streszczenie
Określenie „taśma węglikowa” obejmuje narzędzia o zupełnie różnych mechanizmach pracy. Jedne mają rozwiedzione zęby, które tolerują przerwany kontakt i mniej idealną przecinarkę. Inne mają szlifowaną sekwencję trapezową albo wielowiórową i osiągają dużą wydajność w pełnych przekrojach, ale wymagają sztywnej maszyny oraz stabilnego posuwu. Istnieją geometrie do aluminium, żeliwa, prętów chromowanych, stopów niklu, tytanu i materiałów zahartowanych. Powłoka może zmniejszyć tarcie i zużycie cieplne, lecz nie ochroni zęba przed uderzeniem spowodowanym luźnym materiałem.
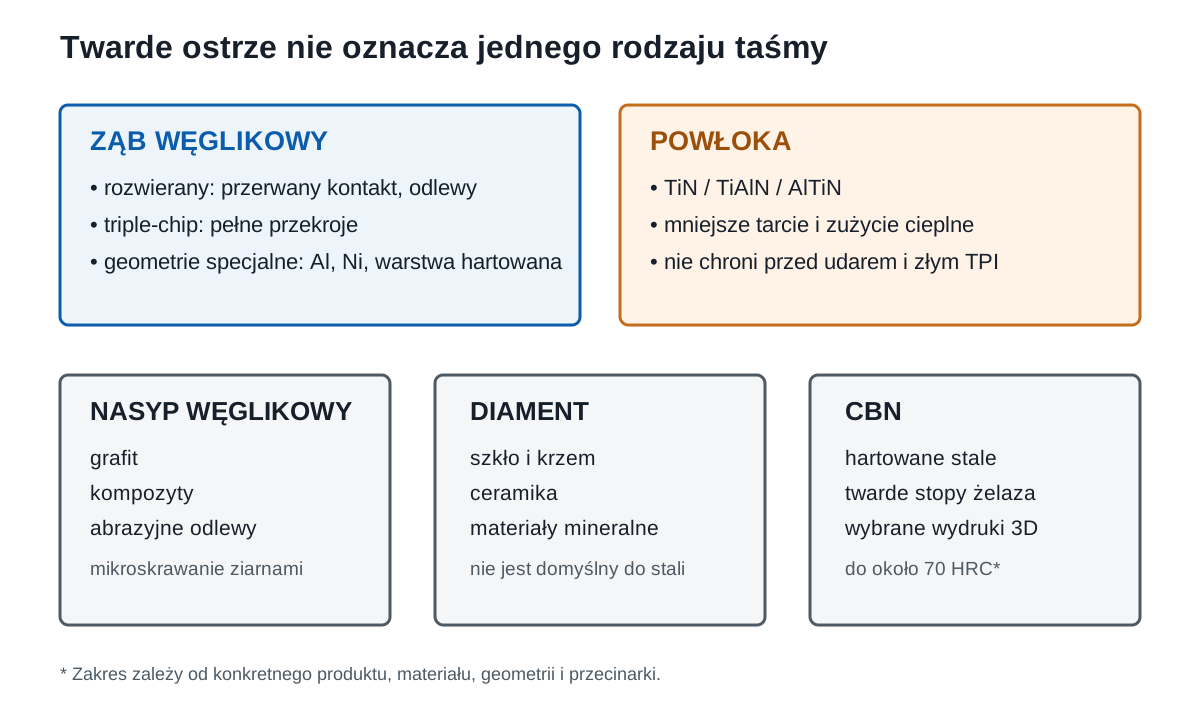
Poza zębami węglikowymi istnieją taśmy z nasypem. Węglikowy nasyp pracuje w materiałach ściernych i niejednorodnych, diament jest przeznaczony głównie do ceramiki, szkła, krzemu, grafitu i materiałów mineralnych, natomiast regularny azotek boru CBN zachowuje przewagę chemiczną przy cięciu zahartowanych materiałów żelaznych. Wybór nie tworzy prostej drabiny „M42–M51–węglik–diament”. Każdy materiał ostrza ma własną domenę.
Ząb węglikowy a nasyp węglikowy
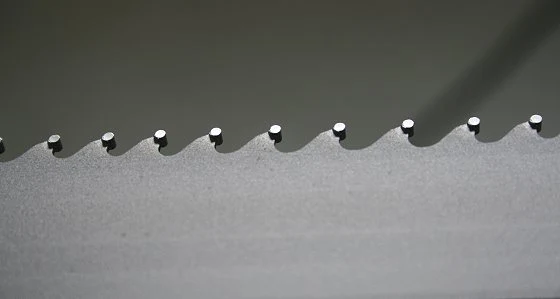
W taśmie zębatej do przygotowanego grzbietu mocuje się materiał węglikowy, po czym szlifuje z niego określoną geometrię. Ząb ma powierzchnię natarcia, przyłożenia, wrąb oraz powtarzalną sekwencję wysokości i szerokości. Skrawa wiór podobnie jak inne narzędzie wieloostrzowe. W taśmie z nasypem krawędź pokrywają ziarna ścierne. Materiał jest usuwany przez wiele nieregularnych mikrokrawędzi, a przestrzenie między ziarnami transportują urobek.
Te konstrukcje nie są zamienne. Ząb węglikowy jest właściwy dla produktywnego rozkroju metali, gdy można wytworzyć kontrolowany wiór. Nasyp lepiej znosi materiał kruchy, abrazyjny albo niejednorodny, w którym klasyczny ząb byłby szybko niszczony lub zaczepiałby o strukturę. Parametry, chłodzenie, jakość powierzchni i sposób końca życia są inne.
W opisach handlowych słowo „carbide” może odnosić się do obu konstrukcji. Zamówienie powinno jednoznacznie podawać carbide-tipped, carbide tooth albo carbide grit. Sam symbol HM również nie wyjaśnia geometrii. Przed zakupem trzeba obejrzeć kartę zęba i przeznaczenie produktu.
Dlaczego węglik umożliwia większą wydajność
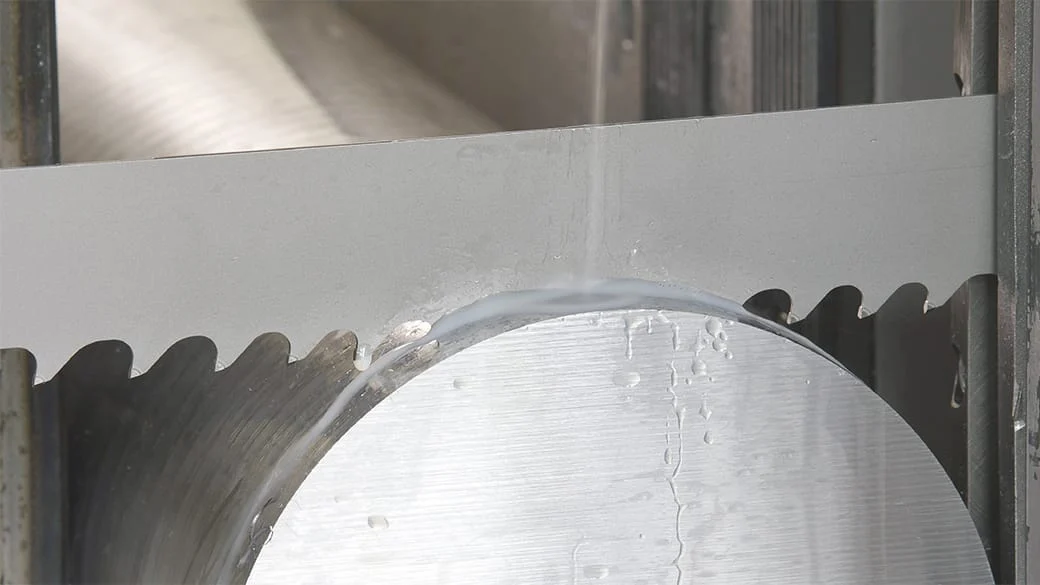
Węgliki spiekane zachowują twardość i odporność ścierną w temperaturze, w której HSS szybciej traci krawędź. Pozwala to zwiększyć prędkość liniową i wydajność powierzchniową w stalach wysokostopowych, hartowanych, nadstopach niklu, tytanie i żeliwie. Nie oznacza dowolnego zwiększenia posuwu. Krawędź węglikowa jest mniej tolerancyjna na uderzenie, a obciążenie musi zostać rozdzielone przez geometrię zębów.
Przewaga pojawia się dopiero w systemie. Silnik musi utrzymać prędkość, rama i prowadniki przeciwstawić się siłom bocznym, układ posuwu nie może gwałtownie zanurzać zęba, a szczotka musi całkowicie opróżniać wrąb. W pełnym pręcie potrzebny jest stały zacisk. W wiązce każdy element musi być zablokowany przed obrotem. Gdy te warunki nie są spełnione, drogi węglik może wypaść gorzej niż odporna M42.
Wydajność należy mierzyć na zgodnym wyrobie. Szybszy rzaz, który odchyla się i wymaga dodatkowego planowania, nie jest równoważny wolniejszemu prostemu cięciu. W drogim materiale liczy się także szerokość rzazu i długość resztki. Węglik może być bardziej ekonomiczny nawet przy wyższej cenie pętli, ale wynik musi objąć cały przepływ półfabrykatu.
Rozwiedzione zęby węglikowe
Set-tooth wykorzystuje boczne odchylenie zębów do utworzenia rzazu szerszego niż grzbiet. W porównaniu z precyzyjnie szlifowanym zębem nierozwieranym może lepiej tolerować przerwany kontakt, profile, odlewy i pewien poziom drgań. Bahco Carbide Triple Set łączy dodatni kąt z potrójnym rozwiedzeniem i jest przeznaczony między innymi do stali nierdzewnych oraz materiałów ściernych. Starrett Advanz TS również stosuje węglikową geometrię triple-chip przeznaczoną do maszyn, które nie muszą być najbardziej sztywne w swojej klasie.
Rozwiedzenie zwiększa przestrzeń dla wióra i ogranicza zaciskanie grzbietu, ale powiększa stratę materiału oraz siłę boczną. Uszkodzenie jednej strony może spowodować klin. W naprężonych profilach czasami celowo stosuje się wide set lub wide kerf, aby zamykający się materiał nie ścisnął taśmy. Nie jest to lekarstwo na źle podparty przedmiot; szerszy rzaz jedynie daje większą rezerwę.
Taki węglik bywa dobrym pierwszym krokiem dla zakładu przechodzącego z bimetalu, jeśli maszyna jest poprawna, ale nie zaprojektowana do ekstremalnych prędkości. Nadal wymaga testu. Słowo „bardziej tolerancyjny” nie znaczy odporny na luźną wiązkę, złamany ząb pozostawiony w rzazie albo zużyty prowadnik.
Zęby szlifowane i podział wióra
W geometrii triple-chip zęby pełnią różne funkcje. Ząb prowadzący może skrawać środek, a kolejne poszerzają rzaz. W odmianach high-low różna wysokość zmienia głębokość pracy. Multi-chip dzieli szeroki przekrój wióra na więcej pasm. Dzięki temu pojedyncza krawędź nie musi usuwać całej szerokości rzazu i maleje skłonność do tworzenia szerokiego, trudnego do zwinięcia wióra.
Sekwencja działa jako całość. Utrata jednego zęba zmienia obciążenie następnych; nie można oceniać zużycia na jednym przypadkowym ostrzu. Pod mikroskopem albo lupą porównuje się pełny interwał, strony zębów i powtarzalność uszkodzeń. Jeśli co określoną liczbę zębów pojawia się ten sam ubytek, przyczyną może być funkcja konkretnego elementu sekwencji.
Szlifowana geometria daje wysoką dokładność i może ograniczyć siły, lecz zwykle stawia większe wymagania maszynie. WIKUS FUTURA i wyspecjalizowana FUTURA 718, Röntgen HM-Titan, Lenox Tri-Master, Starrett Advanz MC5/MC7, DoALL T3P/T7P oraz ARNTZ SILVER-LINE reprezentują różne realizacje tej idei. Nazw nie wolno tłumaczyć na prosty wspólny odpowiednik bez analizy karty produktu.
Węglik do powierzchni hartowanych i chromowanych
Pręt może mieć twardą warstwę i znacznie bardziej miękki rdzeń. Ząb wchodzący agresywnie w powierzchnię jest narażony na wykruszenie, zanim zacznie stabilnie skrawać rdzeń. Eberle CT-flex CHM wykorzystuje ujemny kąt do materiałów powierzchniowo hartowanych i chromowanych. Röntgen ma odmiany HM-Titan przeznaczone do podobnych problemów, a producenci oferują również geometrie do wałów indukcyjnie hartowanych.
Ujemny kąt wzmacnia klin i ogranicza agresywność wejścia. Nie oznacza, że jest optymalny dla całego przekroju. Proces jest kompromisem między przejściem przez warstwę i wydajnością w rdzeniu. Przy bardzo grubej albo nieregularnej warstwie należy wykonać próbę, zbadać twardość i ustalić, czy materiał nie ma pęknięć lub odprysków.
Prędkość nie może być kopiowana z niehartowanego gatunku podstawowego. Powierzchnia determinuje pierwszy stan obciążenia, a chłodziwo musi trafić dokładnie w wejście. Rozpoczęcie nową taśmą w istniejącym rzazie po pękniętym zębie jest szczególnie ryzykowne.
Węglik do aluminium, odlewów i materiałów abrazyjnych
Aluminium wymaga dużej przestrzeni na wiór, małej skłonności do zalepiania i często większej prędkości. Produkty takie jak Röntgen HM-Titan ALU, ARNTZ ALU-LINE, Eberle CT-flex ALU XL czy Starrett Advanz FS stosują geometrie i rozwiedzenie dobrane do miękkiego, objętościowego wióra. Taśma do Inconelu o małych wrębach może zalepić się w aluminium mimo wyższej ceny.
Odlew aluminiowy może zawierać twarde fazy, piasek formierski, naskórek i zmienny kontakt. W takich warunkach liczy się odporność na ścieranie i udar. Do nadlewów oraz nieregularnych kształtów używa się odpornych geometrii rozwieranych albo nasypowych. Mocowanie powinno uwzględnić niestabilny kształt, a operator nie może opierać ciężkiego odlewu na taśmie.
Żeliwo wytwarza krótki, ścierny urobek. Chłodzenie i filtracja muszą odpowiadać maszynie; drobne cząstki nie mogą krążyć przez prowadniki. Dobór węglika zależy od rodzaju żeliwa, twardości, naskórka odlewniczego i przekroju. Jedna kategoria „cast iron” jest zbyt szeroka dla kwalifikacji produkcyjnej.
Powłoki na bimetalu i węgliku
Powłoki TiN, TiAlN lub AlTiN tworzą cienką barierę o dużej twardości, zmniejszają współczynnik tarcia i ograniczają transport ciepła do podłoża. Eberle nanoflex Black jest bimetalem pokrywanym TiAlN i ma fabrycznie przygotowaną krawędź, natomiast CT-flex nano łączy powłokę z węglikiem. Lenox Armor RX+ stosuje AlTiN na bimetalu. WIKUS oferuje odmiany PREMIUM kilku rodzin, a Röntgen stosuje powłokę forteC w wybranych taśmach HM-Titan.
Powłoka działa, gdy pozostaje na stabilnej krawędzi. Nie wzmacnia zęba przeciążonego przez niewłaściwy TPI ani nie skleja pękniętego grzbietu. Przy wykruszeniu odsłonięte podłoże pracuje bez bariery. Dlatego najpierw kwalifikuje się geometrię i proces, a później bada, czy powłoka wydłuża odcinek normalnego zużycia.
Nie można przyjąć jednej procedury docierania. Eberle dla nanoflex Black deklaruje pre-honing i brak potrzeby docierania. WIKUS zaleca docieranie większości bimetali i węglików. Morse dla M-Factor GP i Jawbreaker publikuje brak zaleceń docierania. Wiążąca jest instrukcja konkretnego numeru produktu i aktualnej rewizji, nie reguła zapamiętana z innej marki.
Nasyp węglikowy
Taśma z nasypem węglikowym nie tworzy dużego wióra z regularnego zęba. Ziarna usuwają materiał ściernie i radzą sobie z grafitem, laminatami, tworzywami wzmacnianymi włóknem, ceramiką o odpowiedniej charakterystyce, szkłem piankowym i abrazyjnymi odlewami. Nasyp może być ciągły albo dzielony wrębami, które zwiększają przestrzeń na urobek.
Ziarnistość dobiera się do przekroju i wymaganej powierzchni. Drobne ziarno daje więcej krawędzi i gładszy rezultat, ale ma mniejszą przestrzeń. Grube zwiększa agresywność i transport urobku. Chłodzenie ma usuwać cząstki bez wywoływania szoku cieplnego lub korozji nośnika. Materiał, który wygląda na miękki, może być ekstremalnie ścierny z powodu wypełniacza.
Koniec życia objawia się wygładzeniem albo utratą nasypu, spadkiem wydajności i wzrostem siły. Nie diagnozuje się go identycznie jak wyrwania zębów M42. Szczotka przeznaczona do klasycznych wrębów może uszkadzać powierzchnię nasypową, dlatego sposób czyszczenia musi pochodzić z instrukcji produktu.
Diament: bardzo twardy, ale nie uniwersalny
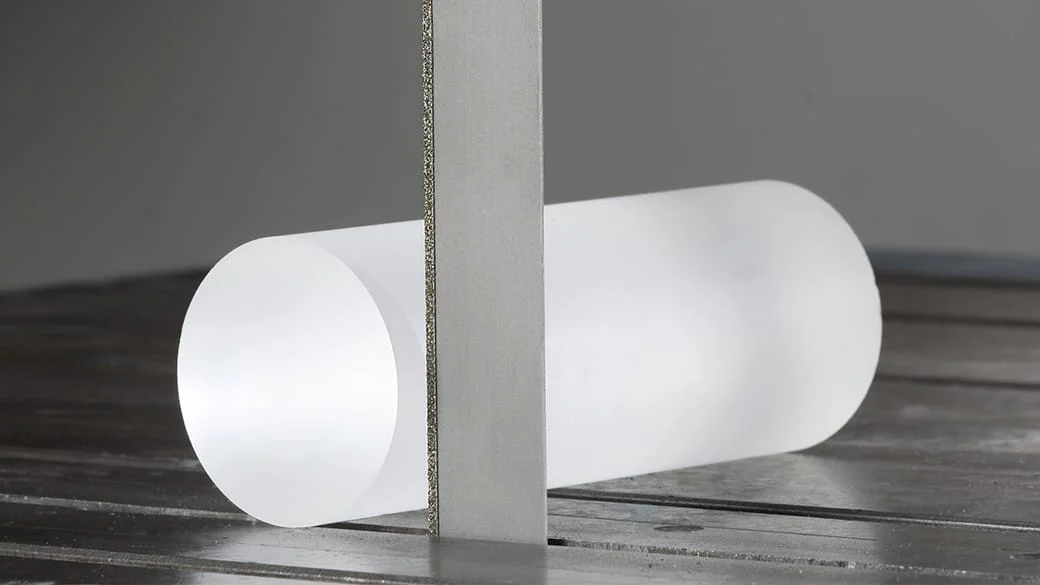
Diamentowe taśmy WIKUS DIAGRIT i odpowiadające im produkty innych marek są przeznaczone do kwarcu, szkła technicznego, krzemu, ceramiki, grafitu, kamienia i kompozytów. Producent rozróżnia nasyp ciągły dla małych przekrojów, segmentowy dla średnich i przerywany dla dużych, gdzie potrzeba więcej przestrzeni na urobek. Dostępne są nośniki nierdzewne pozwalające używać wody albo chłodziw bezolejowych bez pozostawienia taśmy narażonej na korozję podczas postoju.
Największa twardość nie czyni diamentu najlepszym narzędziem do każdej stali. W kontakcie z materiałami żelaznymi w wysokiej temperaturze znaczenie ma nie tylko ścieranie, lecz także stabilność chemiczna. Do typowych stali wystarczają bimetal i węglik, a dla zahartowanych materiałów żelaznych właściwszy może być CBN.
W delikatnych materiałach diament zmniejsza wykruszanie krawędzi i zakres dalszej obróbki, ale proces wymaga sztywnego podparcia. Cienka płytka ceramiczna może pęknąć wskutek drgań albo własnego ciężaru, mimo prawidłowego nasypu. Parametry dobiera się do kruchości, a nie tylko twardości.
CBN do zahartowanych materiałów żelaznych
Regularny azotek boru jest drugim po diamencie bardzo twardym materiałem ściernym, odpornym termicznie i chemicznie odpowiednim do obróbki twardych stopów żelaza. WIKUS CUBOGRIT został opracowany do hartowanych stali, twardych stopów oraz niektórych elementów addytywnych do około 70 HRC. Ta domena różni się od zastosowań diamentu.
Element addytywny może mieć twardą skórę, podpory, pory i zmienny przekrój. Nasyp CBN nie eliminuje potrzeby kwalifikacji mocowania oraz orientacji. Należy określić, gdzie przebiega cięcie względem podpór, jak odbierana jest część i czy wewnątrz nie pozostaje proszek. Wartość taśmy może być mała wobec wartości wydruku, więc kontrola pierwszej sztuki powinna obejmować powierzchnię i brak pęknięć.
CBN jest technologią specjalną, a nie standardowym zapasem magazynowym dla każdej piły. Trzeba potwierdzić prędkość maszyny, zakres naciągu, prowadniki, chłodzenie, minimalny promień kół i możliwość regeneracji lub utylizacji.
Warunki maszyny przed przejściem na węglik
Przed próbą sprawdza się bicie i stan kół, położenie grzbietu względem rantu, zużycie prowadników, odległość ramion, kalibrację naciągu, płynność posuwu, moc napędu, działanie szczotki i dostarczanie chłodziwa. Materiał ma być podparty i zaciśnięty, a rzaz wolny od fragmentów starego zęba. Test na niesprawnej maszynie nie ocenia narzędzia.
Węglik szlifowany potrzebuje z reguły większej stabilności niż rozwierany. Szeroka taśma 54, 67 lub 80 mm wymaga odpowiednich kół i napędu. Sama możliwość fizycznego założenia pętli nie wystarcza. Katalog przecinarki oraz dostawca taśmy muszą potwierdzić kombinację wymiaru i produktu.
Sterowanie stałym posuwem może być niewystarczające dla przekroju o gwałtownie zmieniającej się długości styku. Układy kontroli siły, mocy lub serwoposuwu pomagają ograniczyć przeciążenie, ale nie naprawiają błędnych danych. Wdrożenie powinno zacząć się od jednorodnego materiału i bezpiecznego okna parametrów.
Drzewo wyboru
Do pełnych, powtarzalnych przekrojów stali i nadstopów na sztywnej maszynie wybiera się szlifowany węglik dopasowany materiałowo. Do profili, odlewów, przerwanego kontaktu i mniej idealnej przecinarki rozważa się odporny set-tooth. Do aluminium potrzebny jest duży wrąb i geometria przeciw zalepianiu. Do powierzchni hartowanych lub chromowanych – wzmocniona krawędź i często ujemny kąt.
Do grafitu, laminatu, kompozytu i materiałów abrazyjnych wybór może przejść z zęba na nasyp węglikowy. Do szkła, krzemu, ceramiki i materiałów mineralnych stosuje się diament. Do twardych materiałów żelaznych i wybranych wydruków – CBN. Jeśli dominują uderzenia i niestabilność, powrót do dobrze dobranego bimetalu może być rozsądniejszy niż coraz twardsze ostrze.
Ostateczna decyzja należy do próby mierzącej wydajność, powierzchnię, prostoliniowość, trwałość oraz pełny koszt. Nazwa materiału ostrza jest początkiem, nie wynikiem doboru.
Docieranie, przygotowanie krawędzi i pierwszy kontakt
Ząb węglikowy może być dostarczony z krawędzią przygotowaną inaczej niż ząb frezowanego bimetalu. Nie wolno więc mechanicznie przenosić jednej procedury docierania. Instrukcja konkretnej rodziny rozstrzyga, czy zmniejsza się posuw, prędkość, czy oba parametry, jak długo trwa etap oraz jakie sygnały kończą docieranie. Celem jest ustabilizowanie bardzo małych nierówności bez utworzenia mikrowykruszeń.
Pierwszy kontakt musi nastąpić przy pracującym napędzie i ustabilizowanym przepływie chłodziwa. Opuszczenie stojącej taśmy na detal obciąża kilka zębów w jednym miejscu. Podobnie ponowne wejście w szczelinę po awaryjnym zatrzymaniu wymaga wycofania ramy lub procedury maszyny; uruchomienie ostrza zakleszczonego w rzazie może zniszczyć sekwencję zębów.
W czasie pierwszych cięć kontroluje się całą pętlę, nie tylko powierzchnię detalu. Pojedynczy błyszczący ślad na bocznej powierzchni może wskazać kolizję z prowadnikiem, a regularny ubytek w określonym miejscu – błąd zgrzewu albo uszkodzenie przy montażu. Wcześnie zatrzymana próba kosztuje mniej niż zniszczenie pełnej pętli w seryjnym materiale.
Chłodzenie ciągłe, praca sucha i szok cieplny
Węglik wytrzymuje wysoką temperaturę krawędzi, lecz cykliczny gradient temperatury może inicjować pęknięcia. Najgorszy bywa stan pośredni: niestabilny strumień, który raz zalewa strefę, a raz pozostawia ją suchą. Jeżeli dana aplikacja jest projektowana jako mokra, dysze muszą dostarczać chłodziwo do wejścia i stref bocznych przez cały przekrój. Spienienie, pusty zbiornik i dysza odsunięta od zmniejszającego się detalu są zmianą procesu.
Cięcie suche albo z minimalnym smarowaniem jest możliwe tylko dla produktów i maszyn przewidzianych do takiej pracy. Trzeba wtedy kontrolować odprowadzenie wióra, temperaturę, zagrożenie pożarowe i pył. MQL dostarcza smarność, ale nie odbiera ciepła w takim stopniu jak zalewanie. Nie należy nazywać oszczędnością chłodziwa przypadkowego, niewystarczającego przepływu.
Po dłuższym postoju materiał i maszyna mogą mieć inną temperaturę niż w ustalonym procesie. Pierwszy odcinek nie powinien automatycznie wejść do statystyki porównawczej bez oznaczenia. Dla drogich stopów warto rejestrować temperaturę emulsji i jej stabilność, ponieważ lepkość oraz smarność zmieniają się wraz ze stężeniem i temperaturą.
Kwalifikacja maszyny do węglika: próba stopniowana
Próba nie zaczyna się od maksymalnej wartości z katalogu. Pierwszy etap to kontrola geometryczna: koła, prowadniki, naciąg, prostopadłość, szczotka, zaciski i podparcie. Drugi etap wykorzystuje materiał referencyjny o znanym stanie oraz parametry bezpieczne. Sprawdza się dźwięk, prąd napędu lub siłę posuwu, kształt wióra i czoło odcinka.
W trzecim etapie zwiększa się wydajność małymi krokami, utrzymując jeden warunek zmienny. Granicą jest pogorszenie powierzchni, odchylenie, przepełnianie wrębów, niestabilny sygnał obciążenia albo uszkodzenie krawędzi. Punkt produkcyjny pozostawia zapas wobec tej granicy; nie powinien leżeć na rekordowym, jednorazowym maksimum.
Ostatni etap obejmuje kilka pełnych pętli i różne partie materiału. Dopiero wtedy można rozdzielić przypadkowy dobry wynik od zdolnego procesu. Jeżeli węglik osiąga wyższą szybkość, ale każda pętla kończy życie innym uszkodzeniem, wdrożenie nie jest jeszcze stabilne.
Materiały powiązane
- Taśmy bimetaliczne: M42, M51, X3000, M81 i stale proszkowe
- Dobór taśmy do stali, nierdzewki, niklu, tytanu, aluminium i żeliwa
- Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów
Źródła
- WIKUS, pełny katalog taśm.
- WIKUS, diamentowe taśmy i geometrie nasypu.
- WIKUS, CUBOGRIT CBN.
- Röntgen, program HM-Titan.
- Eberle, program bimetalu, węglika i powłok.
- ARNTZ, taśmy węglikowe.
- Starrett, Advanz TS.
- Bahco, Carbide Triple Set.
- M.K. Morse, M-Factor GP.