
Streszczenie
Dobry model CAD nie jest wyłącznie zamkniętą bryłą o nominalnym kształcie. Musi przekazywać intencję funkcjonalną, materiał i stan, relacje bazowe, tolerancje, powierzchnie oraz wymagania potrzebne do wytworzenia i sprawdzenia części. Geometria bez tych informacji pozwala wygenerować ścieżkę, ale nie pozwala jednoznacznie ocenić zgodności.
Projektowanie pod funkcję, obróbkę i kontrolę jest jedną pętlą. Funkcja ustanawia interfaces, load paths i cechy krytyczne; technologia sprawdza dostęp, bazowanie, sztywność, półfabrykat i kolejność; metrologia weryfikuje, czy datum i measurands dają się odtworzyć z odpowiednią niepewnością. Zmiana w jednym obszarze wraca do pozostałych.
Model-based definition może połączyć MBD, CAM i inspection w digital thread, lecz tylko gdy dane są semantyczne, wersjonowane i zwalidowane po wymianie. ISO 16792:2021 obejmuje praktyki przygotowania, rewizji i prezentowania cyfrowej definicji produktu zarówno w podejściu model-only, jak i model z rysunkiem 2D. Sam format 3D nie gwarantuje kompletności ani poprawnej interpretacji.
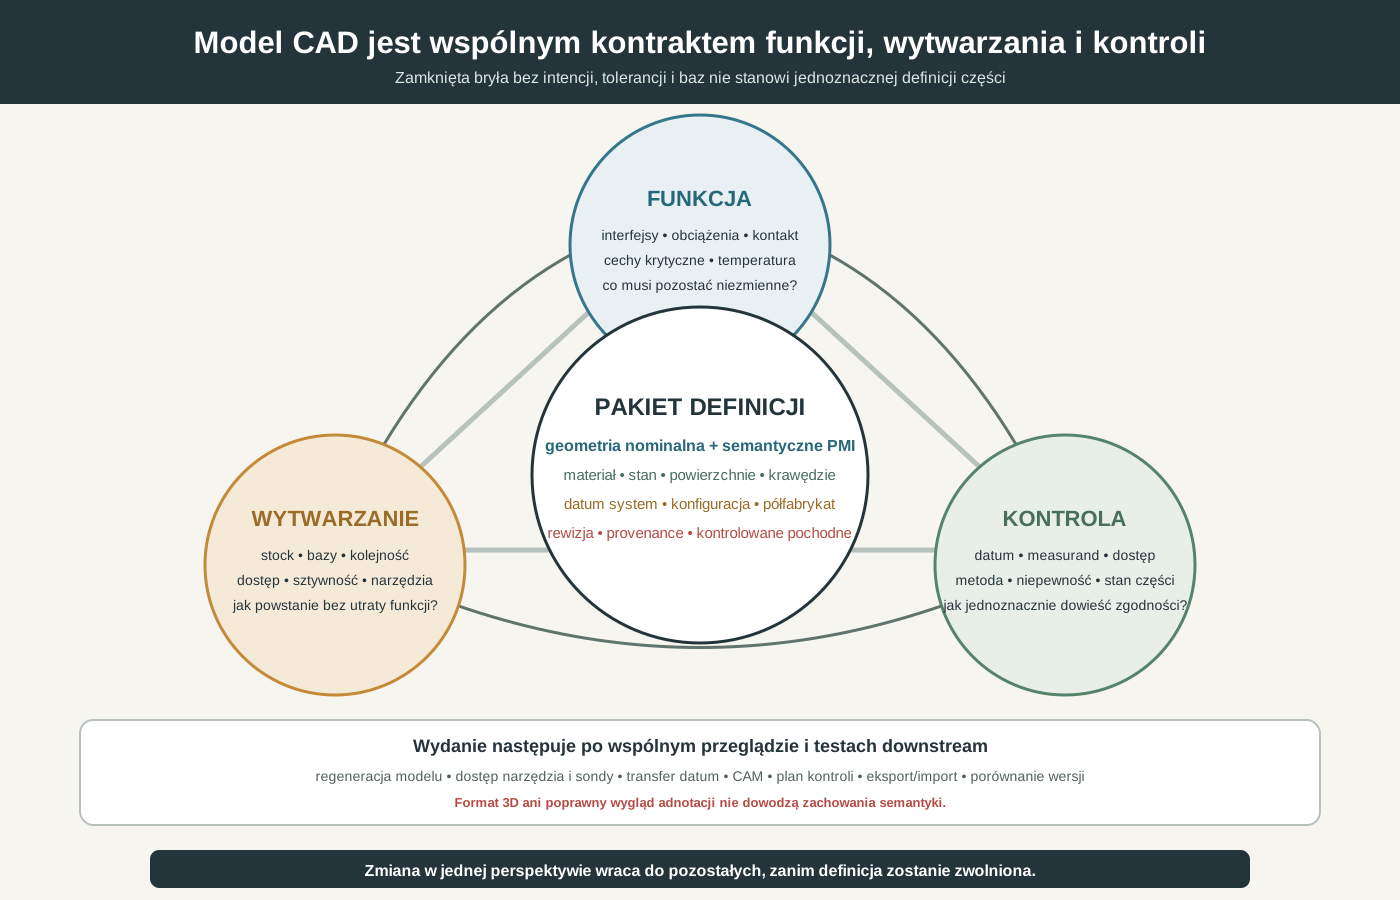
1. Geometria, intencja, PMI i konfiguracja modelu
Bryła lub powierzchnia opisuje idealny boundary representation: płaszczyzny, walce, stożki, NURBS, krawędzie i topologię. Jest punktem odniesienia dla CAM i inspekcji, lecz nie zawiera samoczynnie dopuszczalnej zmienności. Wyjaśnia, które powierzchnie przenoszą obciążenie, ustalają zespół, uszczelniają, prowadzą, obracają się lub pozostają kosmetyczne. Dwa identyczne nominalne kształty mogą potrzebować różnych tolerancji i procesów z powodu innej funkcji. PMI obejmuje dimensions, tolerances, GD&T/GPS, datum, surface texture, weld/process notes i inne adnotacje. Semantic PMI jest czytelne maszynowo jako struktura; graphical PMI może być tylko wizualnym tekstem/leaderem.
Part number, revision, material, heat treatment, mass properties, units, author, approval, lifecycle state i applicable specifications łączą geometrię z kontrolą konfiguracji. Bez nich plik może wyglądać poprawnie, lecz dotyczyć innego wariantu.
2. Funkcja, obciążenie, kontakt i zachowanie cieplne
Zapisz, jak część łączy się z innymi: powierzchnie styku, fasteners, seals, bearings, pins, splines, wires i media. Interfejsy są ważniejsze niż przypadkowa kolejność feature tree. Określ kierunki sił, momentów, ciśnienia, temperatury i drgań. Model powinien wspierać analizę minimalnych przekrojów, karbów i stiffness. Obróbka nie może usunąć materiału potrzebnego dla load path tylko po to, by uprościć zamocowanie. Dla części ruchomej zdefiniuj osie obrotu/przesuwu, zakres, luz, bicie i envelope. Datum axis powinna odzwierciedlać functional rotation, jeśli późniejsza kontrola ma oceniać wobec niej powierzchnie.
Press fit, sliding fit, clearance i bearing seat wymagają nie tylko średnicy, lecz roundness/cylindricity, surface, edge condition i temperatury montażu. Projektant powinien znać sposób wykonania oraz pomiaru przed zamrożeniem tolerancji. Uszczelnienie zależy od flatness, waviness, texture, lay, scratches i geometry przejścia. Nominalna płaszczyzna z Ra bez kierunku obróbki może nie wystarczyć dla funkcji. Różne materiały i grubości powodują expansion, distortion i gradienty. Wymiary krytyczne muszą mieć reference temperature oraz stan pomiaru. CAD w nominale 20°C nie opisuje automatycznie montażu na gorąco.
Powierzchnie wymienne, regrind allowance, coating i wear limit powinny być odróżnione od nominalnej geometrii nowej części. Model serwisowy może być odrębną konfiguracją, nie ręcznie zmienionym plikiem produkcyjnym.
3. Przejście od funkcji do cechy obróbkowej i kontrolnej
Cecha funkcjonalna jest powierzchnią lub grupą powierzchni realizujących określoną funkcję. Przykładowo oś dwóch gniazd łożyskowych jest relacją funkcjonalną, choć CAD zawiera dwa osobne walce. Tolerancja współosiowości lub bicia musi odnosić się do właściwego układu baz. Cecha konstrukcyjna, taka jak otwór montażowy, kanał, występ, żebro, rowek lub gniazdo, wynika z funkcji części. Jest kategorią semantyczną, niezależną od tego, czy CAD utworzył ją jednym poleceniem. Wyciągnięcie, obrót profilu, otwór, zaokrąglenie, szyk i operacja boolowska opisują historię modelowania. Operacje historii są użyteczne podczas edycji, ale nie zawsze odpowiadają operacjom produkcyjnym. Jedna kieszeń w modelu może wymagać planowania, wiercenia otworu startowego, obróbki zgrubnej i wykończenia.
CAM rozpoznaje region możliwy do obróbki strategią: planar face, closed pocket, open pocket, hole, slot, boss, turning profile. Jego granice mogą łączyć kilka design features lub dzielić jedną cechę. Metrolog mierzy measurand: diameter, axis position, flatness, profile, surface lub material property. Jedna tolerance callout może generować kilka wyników i wymagać określonej strategii datum/alignment. Digital thread powinien wiązać requirement → design feature/surface → manufacturing operation → inspection characteristic → result. Sama wspólna nazwa cechy jest słabym łącznikiem; stabilny identyfikator i revision są lepsze.
4. Funkcjonalny system baz i transfer datum
Datum to teoretyczny element ustanowiony z datum feature przez simulator i procedurę. Model wskazuje feature oraz kolejność primary–secondary–tertiary. Fixture i CMM muszą odtworzyć tę intencję. Primary datum zwykle stabilizuje główny styk lub funkcję, secondary orientuje, tertiary pozycjonuje. Wybór tylko według łatwości narysowania może stworzyć ciasne tolerancje i trudną kontrolę bez korzyści montażowej. Pierwszy setup może nie mieć gotowej datum feature. Potrzebna jest surowa baza tymczasowa, która umożliwia utworzenie baz finalnych z właściwym naddatkiem. Plan modeluje tę relację, nie zmienia datum drawing.
CMM alignment musi implementować requirements, ale może potrzebować tooling balls albo targets do dostępu. Pomocnicze cechy pomiarowe nie mogą zostać pomylone z datum produktu. Wiele setupów przenosi system przez otwory, zero-point fixture lub surfaces. Tolerance stack uwzględnia repeatability. Model powinien umożliwiać sprawdzenie tych cech zanim zniknie dostęp. Wzór otworów może ustanawiać datum wspólnie; pomiar jednego otworu nie odtwarza go. CAM i inspection plan potrzebują pełnej semantyki pattern oraz modifierów.
5. Tolerancje, tekstura i warunki krawędzi
Tolerancje wynikają z funkcji i stack-up. Nadmiernie ciasne wymaganie podnosi koszt obróbki, stabilizacji, metrologii i scrap. Zbyt luźne ryzykuje montaż. Default drawing tolerance nie zastępuje analizy krytycznych interfejsów. Tolerancja rozmiaru i formy opisują inne właściwości. Otwór może mieć prawidłową średnicę dwu-punktową i złą cylindryczność. Model/PMI musi jednoznacznie rozdzielić requirements. True position względem datum i podstawowe wymiary dają inny system niż tolerancje plus/minus dla X/Y. CAM coordinate system oraz inspection alignment muszą odpowiadać wybranej logice.
Profile of a surface może kontrolować złożony kształt i lokalizację. Pomiar wymaga nominal geometry, datum i distribution of points. Tessellated model o zbyt grubym chord może nie być wystarczającym nominałem. Parametr, sampling, cutoff/filter, kierunek i miejsce są częścią requirement. Jedna globalna wartość Ra na całej części jest zwykle błędna. Proces musi zapewnić właściwy lay. „Break all sharp edges” jest niejednoznaczne bez zakresu, max material removal i wyjątków. Edge ważne dla seal, flow lub fatigue wymagają konkretnej definicji. CAM deburring i kontrola potrzebują dostępu.
6. Dostęp narzędzia i wykonalność operacji
Sprawdź kierunek osi narzędzia, średnicę cutter/holder, stick-out i przestrzeń approach/retract. Powierzchnia widoczna w widoku CAD może być niedostępna dla sztywnej oprawki. Promień kieszeni wyznacza maksymalną średnicę freza i udział engagement. Bardzo mały promień wymusza cienkie, długie narzędzie i wydłuża czas. Dodanie większego naroża lub dog-bone może radykalnie poprawić wykonalność, jeśli funkcja pozwala. Deep narrow slot zwiększa ugięcie, chatter i problem evacuation. Model review porównuje reach z cutting length oraz holder. Nie zakłada się, że narzędzie istnieje tylko dlatego, że bryła ma przestrzeń.
Flat bottom, fillet, draft i blending decydują o narzędziu i rest machining. Idealny ostry narożnik wewnętrzny jest nieosiągalny frezem obrotowym bez EDM lub konstrukcyjnej zmiany. Define through/blind, diameter, depth reference, bottom shape, thread, countersink/counterbore, breakout i positional tolerance. Głębokość cylindryczna różni się od głębokości do wierzchołka wiertła. Model hole feature powinien to rozróżniać. Kosmetyczny thread nie daje pełnej definicji. Potrzebne są standard, size, class, hand, pitch, engagement depth, start/runout i surface treatment. Modelowana helisa zwiększa rozmiar bez potrzeby, jeśli semantyczna adnotacja wystarcza.
Relief groove umożliwia dojście narzędzia oraz pełne osadzenie części. Jego promień i szerokość muszą odpowiadać tool standard oraz stress. Brak relief może przenieść kontakt na niekontrolowany promień. Profile obrotowe powinny mieć spójną oś, dostęp dla holdera, narzędzie do rowków/gwintu i długość chwytu. Wewnętrzny narożnik, długie wytaczanie i cienka ścianka wymagają oceny sztywności. Preferuj orientacje i cechy możliwe do wykonania w ograniczonej liczbie setupów. To nie znaczy eliminować każdą złożoność; pięć osi może uprościć fixturing, ale zwiększa wymagania kinematyki i symulacji.
Ostry narożnik, deep rib i hard material mogą uzasadniać sinker/wire EDM. Model musi uwzględnić electrode access, wire start hole, overcut, taper i recast/white layer requirements. Orientacja, support, powder removal, trapped volumes, minimum wall, overhang i machining allowance są elementami projektu. Powierzchnie funkcyjne często wymagają późniejszej obróbki oraz datum pads.
7. Model półfabrykatu, naddatek i cechy ofiarne
Product model jest nominalny; stock jest osobnym obiektem z tolerancją. Billet, bar, casting, forging i additive preform mają inne variation i datum. Nie modyfikuje się finished model przez dodanie przypadkowego naddatku. Pozostawia się wystarczający materiał na usunięcie skin/decarburization/distortion, ale nie dowolnie dużo. Naddatek wpływa na siły i liczbę przejść. Powinien mieć lokalną mapę dla near-net shape. Tabs, bosses, chucking extensions i datum pads ułatwiają mocowanie oraz pomiar, a potem są usuwane. Muszą istnieć w process model i dokumentacji, nie w final authoritative geometry jako niejasny wariant.
Model wspiera analizę, kiedy znika sztywność i baza. Cienką ściankę pozostawia się wspartą do późnego etapu. Feature tree nie powinno być mylone z manufacturing sequence.
8. Dostęp pomiarowy i stan części podczas kontroli
Sprawdź tip diameter, shaft, star stylus, approach i możliwość kalibracji. Otwór dostępny dla wiertła może nie być dostępny dla sondy mierzącej cały cylinder. Primary datum musi być możliwe do zasymulowania wystarczającą powierzchnią/punktami. Zaciski podczas in-machine probing nie mogą zasłaniać jedynej istotnej części feature. Tooling balls, targets i reference pads pozwalają przenosić układ na duże/złożone części. Ich pozycja i późniejsze usunięcie są kontrolowane. Nie stają się przypadkowymi cechami funkcjonalnymi.
Bardzo krótki cylinder, wąska powierzchnia lub fillet przechodzący w datum może nie dawać stabilnego fit. Projektant powinien zapewnić wystarczającą długość/obszar, jeśli funkcja opiera się na osi/płaszczyźnie. Pomiar dotykowy wymaga powierzchni wolnej od gratów i zanieczyszczeń. Edge break nie może usunąć istotnej strefy pomiaru. Plan wskazuje stan przed/po deburring. Cechy tracące dostęp lub będące bazą następnego setupu mają etapowy wymóg. Process model może zawierać inspection state, ale wynik nie zmienia final requirement.
Części podatne mają zdefiniowany stan. Jeśli requirement dotyczy free state, fixture measurement służy kontroli procesu, nie final acceptance. Model/PMI musi unikać niejawności. Semantic PMI może wspierać automatyzację planu, lecz system nadal musi wybrać strategy, points, stylus, datum alignment i collision-free path. Automatycznie wygenerowany program przechodzi walidację.
9. Stabilne referencje, parametry i testy regeneracji
Wymiary i relacje powinny odzwierciedlać funkcję: concentric, symmetric, tangent, equal lub pattern. Przypadkowe constraints do origin tworzą model, który spełnia bieżący kształt, ale źle reaguje na zmianę. Odwołuj features do datums, skeleton/layout i trwałych elementów zamiast numerowanych krawędzi powstających późno. Topological naming może zmienić face/edge po edycji i przerwać CAM associativity. W zespole użyj controlled skeleton/interface geometry do wspólnych osi i powierzchni. Nie kopiuj luźnych brył między częściami bez revision link. Master model ma ownership i approval.
Nazwane parametry BEARING_BORE, WALL_MIN i SEAL_LAND są czytelniejsze niż d17. Units i bounds chronią przed nierealnym wariantem. Equation graph powinien unikać cykli i ukrytych rounding. Pattern opisuje powtarzalność, ale inspection i assembly potrzebują stabilnych instance IDs. Family table/configuration ma rules wykluczające niemożliwe kombinacje. Każdy wariant ma mass i interference checks. Najpierw główna forma i datums, potem functional features, a fillets/chamfers później, jeśli nie sterują funkcją. To ułatwia zmianę i CAM selection. Nie jest absolutną regułą dla każdego systemu.
Model testuje się dla min, nominal, max i reprezentatywnych wariantów. Sukces oznacza prawidłową geometrię i intencję, nie tylko brak czerwonego błędu. Sprawdza się thin regions, self-intersections i zmiany topology.
10. Semantyczne PMI i model-based definition
Organizacja definiuje, czy nadrzędny jest model-only, model+2D czy drawing z modelem pomocniczym. Sprzeczność ma formalną hierarchię. Nie wolno użytkownikowi CAM wybierać wygodniejszej wartości. Dimension/tolerance jest powiązane z geometry i ma typ, value, modifiers, datum references oraz units. Downstream software może je odczytać, lecz importer musi potwierdzić kompletność i support. Tekst i leader wyglądają poprawnie, ale mogą nie mieć znaczenia maszynowego. Człowiek je odczyta, CAM/CMM niekoniecznie. Walidacja rozróżnia semantic, presentation i annotation proxy.
Widoki organizują informacje potrzebne do wytwarzania, kontroli i montażu, ograniczając chaos. Nie mogą ukrywać obowiązującego wymagania. Widok filtrowany jest sposobem prezentacji, a nie osobną wersją definicji. Publikowanie definicji opartej na modelu wymaga kompletnego zestawu danych, ustalonych praktyk, przeglądarek, kontroli dostępu i archiwizacji. Produkcja potrzebuje czytelnych przekrojów, uwag oraz możliwości pomiaru wartości bez modyfikacji modelu nadrzędnego. Rysunek może nadal być punktem wejścia i zawierać uwagi, podczas gdy model przechowuje geometrię. Należy unikać powielonych wymiarów, które mogą się rozjechać. Każda informacja powinna mieć jedno źródło prawdy.
ISO 16792:2021 określa praktyki przygotowania, rewizji i prezentacji digital product definition data dla model-only oraz model+2D. Status ISO wskazuje obecnie wydanie opublikowane z pracami nad rewizją; organizacja powinna zapisać stosowane wydanie.
11. Format natywny, STEP AP242 i cyfrowy wątek
Najlepiej zachowuje feature history, constraints, configurations i semantic PMI w danym systemie, ale wiąże odbiorcę z wersją/licencją. Nie jest automatycznie długoterminowym formatem archiwalnym. STEP/Parasolid mogą przenosić solid/surface topology, lecz zakres zależy od wariantu i translatorów. IGES często sprowadza model do powierzchni. Każdy import przechodzi geometry validation. Nowoczesny workflow może przenosić geometry oraz PMI, ale trzeba potwierdzić semantic support dla konkretnych entities/modifiers. „AP242” na liście eksportu nie dowodzi bezstratności całego data set.
JT, 3D PDF lub mesh są dobre do visualization, czasem simulation/additive, lecz chordal approximation może nie być nominałem dla precyzyjnego CAM/CMM. Zapisuje się tolerance tessellation. Mass, volume, centroid, surface area, bounding box, entity counts i geometry checks pomagają porównać eksport/import. Zgodna masa nie dowodzi identycznej PMI, dlatego properties obejmują geometry oraz annotations. NIST opisuje digital thread jako zestaw danych łączący MBD, model-based manufacturing i inspection. Thread wymaga identifiers i links, nie tylko folderu z plikami. Result musi wrócić do konkretnej characteristic oraz revision.
12. Kontrola geometrii, skali, PMI i metadanych
Sprawdź solid closure, non-manifold edges, tiny faces, slivers, self-intersections, duplicate surfaces, gaps i tolerancję sewing. Błąd może przejść visualization, ale zepsuć offset toolpath. Units są jawne w modelu i eksporcie. Bounding box sanity check wykrywa czynnik 25,4 albo 1000. Nie naprawia się skali w CAM bez korekty source i nowej rewizji. Analiza wykrywa ścianki poniżej wymagań procesu/funkcji, knife edges i zero-thickness. Dla coating/heat treatment uwzględnia się material addition/removal i distortion.
Casting, forging i molding wymagają draft/parting analysis; machining — tool access. Undercut może być zamierzony, ale ma określoną technologię. Automatyczna analiza nie zastępuje review funkcjonalnego. Sprawdź każdą critical feature, orphan annotations, dangling leaders, duplicated requirements i conflicts model/drawing. Characteristic list jest dobrym testem kompletności. Part number, revision, material, units, lifecycle state i approval muszą być spójne z PDM/PLM. Plik nazwany final_final nie jest kontrolą konfiguracji.
13. Wspólny przegląd konstrukcji, produkcji i kontroli
Konstruktor, technolog, CAM, metrolog, jakość i w razie potrzeby materiałowiec/automatyk oceniają model. Review przed release jest tańszy niż rozwiązanie problemu przy maszynie.
-
które surfaces/interfaces realizują funkcję;
-
jakie failure modes wiążą się z ich variation;
-
czy datum scheme odwzorowuje montaż;
-
czy tolerance stack jest wykazany;
-
jaki stan temperatury i obciążenia obowiązuje;
-
które requirements są special/critical.
-
jaki stock i naddatek;
-
ile setupów i jakie manufacturing datums;
-
czy cutter/holder mają dostęp;
-
gdzie traci się sztywność;
-
jak kontrolować burr/chips/heat;
-
czy istnieją sacrificial features;
-
co wymaga EDM/additive/heat treatment.
-
jaki jest measurand każdej tolerance;
-
jak ustanowić datum;
-
czy stylus/gauge ma dostęp;
-
czy metoda ma adequate uncertainty;
-
co mierzyć in-process;
-
co zmienia się po unclamp/temperature stabilization;
-
jak linked result wraca do characteristic.
14. Przykład korpusu z dwoma gniazdami
Dwa łożyska wymagają wspólnej osi, kontrolowanego fit i shoulder spacing. Primary datum może wynikać z mounting face, a axis z funkcjonalnego bore pattern. Analiza stack obejmuje współosiowość i prostopadłość. Projekt umożliwia wykonanie gniazd w jednym setup albo przewiduje precyzyjny transfer. Tool access i boring bar stiffness wpływają na średnicę oraz cylindryczność. Casting stock ma naddatek wokół obu bores. CMM lub dedicated gauge mierzy osie i fit względem datum. Access wymaga odpowiedniej długości stylusa; pomiar w fixture może być uzupełniony free-state. In-process gate sprawdza semi-finish allowance.
15. Przykład wału stopniowanego
Bearing seats, seal land, thread i shoulder mają relacje do rotation axis. Runout i surface kierują procesem. Datum centers mogą być production aid, jeśli nie są final interface. Plan uwzględnia chwyt, podparcie, relief grooves, grinding allowance i heat treatment distortion. Średnice mierzy się z uwzględnieniem roundness/taper; runout względem functional axis, nie przypadkowego zewnętrznego stopnia.
16. Przykład części cienkościennej
Stiffness może wynikać z zespołu, a część swobodna odkształca się. Requirement musi określić free-state lub restrained condition. Ribs i fillets wynikają z load path. Stock, symetryczne usuwanie, sacrificial ribs, low-force fixture i kolejność zachowują stabilność. Pomiar in-fixture steruje procesem, a final acceptance może wymagać odpięcia i stabilizacji.
17. Checklista wydania modelu
-
authoritative source i hierarchy są ustalone;
-
part/revision/units/material/state są kompletne;
-
geometry jest zdrowa i ma validation properties;
-
functional interfaces oraz datums są jawne;
-
wszystkie requirements mają semantic lub jednoznaczną prezentację;
-
model i drawing nie są sprzeczne.
-
stock i process/sacrificial geometry są oddzielone od final model;
-
tool/holder access jest sprawdzony;
-
promienie, głębokości, gwinty i relief są wykonalne;
-
manufacturing datums i sequence są możliwe;
-
fixture i deformacja mają plan;
-
special processes są zidentyfikowane.
-
characteristic list pokrywa wszystkie wymagania;
-
measurand i datum strategy są określone;
-
przyrząd/stylus ma dostęp;
-
in-process gates występują przed utratą cechy;
-
uncertainty i state measurement są adekwatne;
-
inspection data może zostać powiązane z revision.
-
native oraz neutral delivery mają manifest;
-
export/import przeszły geometry i PMI validation;
-
tessellation tolerance jest znana;
-
unsupported annotations są raportowane;
-
viewer nie modyfikuje master;
-
archive zawiera software/version i approvals.
Źródła
- ISO, ISO 16792:2021 — Technical product documentation — Digital product definition data practices — model-only, model+2D, przygotowanie, rewizja i prezentacja digital data set; organizacja powinna śledzić trwającą rewizję.
- NIST, Hedberg i in., Testing the Digital Thread in Support of Model-Based Manufacturing and Inspection — powiązanie MBD, manufacturing i inspection oraz luki interoperacyjności.
- NIST, Model-Based Enterprise Program i materiały MBD/digital thread — integracja modeli produktu, procesu i kontroli.
- Andrzej Łukaszewicz i in., rozdział Design of mechatronics systems using CAx environment w Methods and tools in CAD — selected issues — V-model, modele bryłowe/powierzchniowe/hybrydowe, CAx oraz integracja wielodomenowa.
- Janusz Pobożniak, Programowanie obrabiarek sterowanych numerycznie w systemie CAD/CAM CATIA V5 — model produktu, półfabrykatu, zasobów, PPR, przygotowanie CAM, wiele zamocowań i symulacja.
- Aktualne normy ISO GPS/GD&T i wymagania klienta właściwe dla danego wyrobu — definicja datums, tolerances, surface i conformity.
Wnioski
Model części jest dobry wtedy, gdy różne działy odczytują z niego tę samą intencję, a nie tylko tę samą bryłę. Funkcja ustanawia surfaces, interfaces i tolerancje; manufacturing przekształca je w stock, setup i operations; inspection w datum strategy, measurands i wyniki. Trace links zachowują te relacje przy zmianach.
MBD nie eliminuje przeglądu. Przenosi wymaganie na bardziej strukturalny nośnik, który nadal wymaga quality checks, validation po translatorze, kontroli rewizji i kompetentnej interpretacji. Największą wartością jest możliwość wykrycia niewykonalnej lub niemierzalnej cechy przed release — zanim nominalnie poprawna bryła stanie się drogim problemem na hali.