
Streszczenie
Hyundai WIA LV1100RM i L400MC reprezentują dwie odmienne odpowiedzi na ten sam problem: jak bezpiecznie obracać duży, ciężki półfabrykat i zapewnić narzędziu odpowiednią sztywność. LV1100RM jest pionowym centrum tokarskim, w którym detal spoczywa na poziomym uchwycie, a grawitacja pomaga w jego osadzeniu. L400MC jest ciężką tokarką poziomą z narzędziami napędzanymi, przeznaczoną przede wszystkim do wałków, tulei, kołnierzy i części wymagających połączenia toczenia z wierceniem lub prostym frezowaniem.
Nie są to dwa rozmiary tej samej tokarki. Różnią się drogą obciążenia, sposobem załadunku, zachowaniem wiórów, ograniczeniami uchwytu i naturalną geometrią części. Wybór między nimi powinien wynikać z położenia środka masy, stosunku średnicy do długości, dostępności suwnicy lub robota, liczby operacji poza osią oraz oczekiwanego taktu. Oznaczenie M informuje o narzędziach napędzanych, ale nie zmienia pionowego centrum w pełne centrum frezarskie.
Dwie architektury dla dużego przedmiotu
W tokarce poziomej oś wrzeciona jest równoległa do podłogi. Długi wał może być podparty konikiem albo podtrzymką, a pręt może przechodzić przez wrzeciono. Układ jest naturalny dla części, których długość jest porównywalna ze średnicą lub od niej większa. W pionowym centrum tokarskim oś wrzeciona jest pionowa. Krążek, pierścień, korpus albo ciężki kołnierz leży na szczękach; jego masa nie próbuje wysunąć go osiowo z uchwytu.
Korzyść pionowego układu rośnie wraz ze średnicą i masą krótkiego detalu. Nie oznacza to, że mocowanie staje się automatycznie bezpieczne. Siła odśrodkowa nadal zmniejsza skuteczny docisk szczęk, niesymetryczny półfabrykat wprowadza niewyważenie, a wysoki detal tworzy moment wywracający. Pionowa orientacja upraszcza osadzenie części, lecz wymaga równie świadomego obliczenia zacisku.
Co oznacza LV1100RM
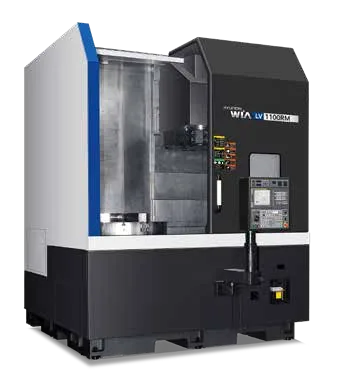
Rodzina LV1100 występowała w odmianach różniących się kierunkiem obsługi i wyposażeniem. Litera R albo L odnosi się do konfiguracji prawej lub lewej, co ma znaczenie przy ustawianiu dwóch maszyn, integracji robota i organizacji przepływu. Wariant RM/LM dodaje napęd narzędzi w głowicy. W dokumentacji producenta rodzina jest przedstawiana jako pionowe centrum tokarskie z 12-pozycyjną głowicą BMT85; odmiana M pozwala wykonywać otwory i cechy frezowane bez przekładania detalu.
Numer modelu nie jest bezpośrednią deklaracją dopuszczalnej średnicy każdej konfiguracji. Na rynku wtórnym spotyka się maszyny z różnymi uchwytami, napędami, transporterami i pakietami hydraulicznymi. Przed zakupem trzeba odczytać pełne oznaczenie, rok, numer seryjny i listę opcji, a następnie zestawić je z instrukcją tej konkretnej rewizji.
Pętla siły w pionowym centrum tokarskim
Siła skrawania przechodzi od płytki przez oprawkę i głowicę, sanie, kolumnę, podstawę, łożyska wrzeciona, uchwyt i szczęki do przedmiotu. Największy prześwit nie gwarantuje zdolności do ciężkiego toczenia, jeśli detal jest zamocowany na wysokich szczękach albo ostrze ma duży wysięg. Sztywność należy oceniać dla najgorszej rzeczywistej operacji: zgrubnego planowania przy dużym promieniu, rowkowania szeroką płytką albo wiercenia osiowego dużą średnicą.
Pionowa maszyna ma zwykle korzystną drogę obciążenia dla płaskich pierścieni. Może jednak ujawnić drgania, gdy obrabiany kołnierz jest cienkościenny i zacisk odkształca go w trzech lub sześciu punktach. W takim przypadku większa siła uchwytu pogarsza okrągłość po odmocowaniu. Rozwiązaniem jest większa powierzchnia styku, szczęki sektorowe, podparcie osiowe i zaplanowana kolejność usuwania materiału.
Pole pracy trzeba sprawdzać jako obwiednię
Katalogowy skok osi X i Z mówi, gdzie może znaleźć się punkt sterowania narzędzia. Nie dowodzi, że zmieści się przedmiot, uchwyt, szczęki i sąsiednia oprawka. Dla LV1100RM trzeba zbudować obwiednię obejmującą maksymalną średnicę surowego odlewu, bicie naddatku, łapy transportowe, wysokość szczęk oraz położenie głowicy przy indeksowaniu.
Szczególnie niebezpieczne są krótkie szerokie narzędzia i wytaczadła skierowane do wnętrza pierścienia. Ich korpus może kolidować z górną powierzchnią uchwytu, zanim płytka osiągnie programowany punkt. Symulacja CAM powinna zawierać bryłę uchwytu i szczęk w aktualnym ustawieniu, a pierwsze wykonanie wymaga przejazdu nad detalem z ograniczonym posuwem.
Wrzeciono, uchwyt i energia obracającej się masy
Duży uchwyt ma znaczną bezwładność. Rozpędzenie go do prędkości maksymalnej obciąża napęd, a zatrzymanie awaryjne musi rozproszyć energię. Dopuszczalne obroty uchwytu maleją przy ciężkich szczękach wysuniętych na duży promień. Wartość umieszczona na korpusie uchwytu obowiązuje dla warunków określonych przez producenta i nie jest zgodą na dowolną konfigurację szczęk.
Program powinien stosować limit prędkości przy stałej prędkości skrawania. Bez ograniczenia G96 może żądać gwałtownego wzrostu obrotów podczas zbliżania się do osi. Dla niesymetrycznego odlewu limit wynika także z niewyważenia. Próbę prędkości wykonuje się etapami, obserwując drgania i stan mocowania, nigdy przez natychmiastowe wejście na wartość katalogową.
Załadunek LV1100RM
Typowy detal wymaga suwnicy, żurawia albo robota. Zawiesie musi pozwalać opuścić część poziomo, nie zaczepiając o głowicę, drzwi i szczęki. Punkt odkładania powinien być powtarzalny, ponieważ ciężkiego pierścienia nie da się swobodnie przesuwać ręką po zaciśnięciu. Pomagają ograniczniki, trzpienie centrujące, podnoszone podpory albo przyrząd z gniazdem pilotującym.
Instrukcja załadunku powinna określać masę, środek ciężkości, zawiesie, pozycję osi, stan uchwytu, sygnał potwierdzenia zacisku oraz moment odpięcia haka. Niedopuszczalne jest pozostawienie zawiesia w polu obrotu albo sprawdzanie osadzenia dłonią przy aktywnym układzie. Przy automatyzacji te same warunki muszą być nadzorowane czujnikami i logiką PLC.
Wióry w układzie pionowym
Grawitacja, która pomaga podczas załadunku, nie zawsze pomaga w usuwaniu wiórów. Wióry mogą pozostawać na górnej powierzchni detalu, wpadać do otworów i odkładać się przy szczękach. Strumień chłodziwa powinien odprowadzać je z obszaru skrawania, a geometria płytki łamać je na odcinki możliwe do transportu. Długi spiralny wiór może owinąć się wokół detalu i uszkodzić powierzchnię.
Należy sprawdzić spadki osłon, rozmieszczenie dysz, wydajność przenośnika oraz możliwość ręcznego płukania bez wchodzenia w strefę niebezpieczną. Przy żeliwie ważniejsze od dużego przepływu bywa oddzielenie ściernego osadu. Przy stopach niklu priorytetem jest kontrolowane łamanie wióra i chłodzenie ostrza.
Narzędzia napędzane w LV1100RM
Głowica BMT zapewnia sztywne połączenie oprawki z rewolwerem, lecz parametry napędu narzędzi są mniejsze niż parametry głównego wrzeciona frezarki. Narzędzia napędzane dobrze obsługują wiercenie otworów na podziałce, pogłębianie, gwintowanie, lekkie frezowanie płaszczyzn i znakowanie. Złożona kieszeń albo duża objętość frezowania może być technicznie wykonalna, ale ekonomicznie niekorzystna.
Trzeba uwzględnić prędkość i moment napędu, czas pracy, rodzaj oprawki, doprowadzenie chłodziwa i luz między sąsiednimi stacjami. Oś C pozycjonuje przedmiot kątowo; jej dokładność oraz sztywność zacisku wpływają na rozstaw otworów. Przed wykonaniem cech skojarzonych należy sprawdzić orientację wrzeciona i rzeczywiste położenie osi obrotu.
L400MC jako ciężka tokarka pozioma
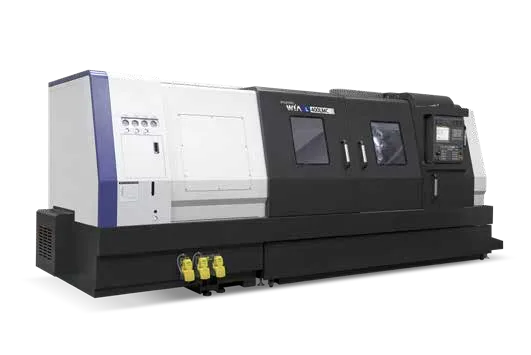
Rodzina L400 jest przeznaczona do toczenia większych średnic i długości niż kompaktowe tokarki produkcyjne. Warianty A/C oraz L odróżniają m.in. klasę wrzeciona, długość i wyposażenie, a litera M oznacza narzędzia napędzane. Model MC łączy toczenie z operacjami poza osią, zachowując klasyczną architekturę poziomą z rewolwerem i, zależnie od konfiguracji, konikiem.
Jego naturalnym zadaniem są wały, tuleje, piasty i korpusy, które można chwycić od czoła albo podeprzeć. Długi skok Z nie oznacza, że każdy smukły wał można obrabiać bez drgań. O zdolności procesu decydują średnica, długość swobodna, podparcie, siła konika, geometria płytki i położenie operacji względem uchwytu.
L400MC: uchwyt, przelot i długość użyteczna
Trzy wymiary trzeba rozdzielić. Średnica nad łożem mówi o przestrzeni konstrukcyjnej. Maksymalna średnica toczenia zależy od położenia rewolweru i oprawki. Średnica przelotu wrzeciona decyduje o pręcie lub rurze, którą można przeprowadzić. Żaden z nich nie jest równoznaczny z największym bezpiecznym półfabrykatem.
Długość między uchwytem a konikiem również nie jest długością pełnej obróbki. Część przestrzeni zajmuje uchwyt, szczęki, nakiełek, oprawka i strefa bezpiecznego odwrotu. Dla konkretnej części trzeba narysować oba końce narzędzia, maksymalne wysunięcie pinoli oraz możliwość indeksowania głowicy.
Podparcie wału
Konik ogranicza ugięcie i stabilizuje smukłą część, ale wprowadza siłę osiową. Zbyt duży docisk może wygiąć wał albo przegrzać nakiełek; zbyt mały pozwala na utratę kontaktu. Przy rozszerzalności cieplnej długiego wału istotny jest sposób kompensacji przesunięcia. Nakiełki i otwory centrujące muszą być czyste, współosiowe i odpowiednio nasmarowane.
Podtrzymka stała lub ruchoma skraca efektywną długość swobodną. Jej rolki muszą być ustawione na powierzchni przygotowanej do podparcia. Jeżeli powierzchnia ma bicie lub jest chropowata, podtrzymka może wzbudzać okresową siłę. Kolejność operacji powinna najpierw utworzyć bazę dla podparcia, a dopiero później usuwać materiał z dalszych odcinków.
Narzędzia napędzane w L400MC
Na poziomej tokarce narzędzie promieniowe może wiercić otwory poprzeczne, wykonywać rowki wpustowe i płaszczyzny, a oprawka osiowa obrabiać czoło. Oś C zapewnia pozycjonowanie kątowe. Brak osi Y ogranicza cechy przesunięte względem osi i możliwości kompensacji; część geometrii wymaga interpolacji C-X albo specjalnej oprawki.
Frezowanie na tokarce trzeba oceniać według obciążenia rewolweru i napędu narzędzia. Długi frez pracujący daleko od płaszczyzny mocowania generuje moment, którego nie widać w prostym porównaniu mocy. Dla rowka wpustowego korzystniejsza może być seria płytkich przejść, właściwa orientacja wrzeciona i frez o możliwie małym wysięgu.
Różnica między M, osią Y i przeciwwrzecionem
Narzędzia napędzane nie oznaczają automatycznie osi Y ani drugiego wrzeciona. M dodaje obrót narzędzia. Oś Y daje translację poprzeczną potrzebną do cech poza osią i lepszego frezowania. Przeciwwrzeciono przejmuje detal i umożliwia obróbkę drugiej strony. Każda funkcja rozwiązuje inny problem i wymaga innej kinematyki programu.
Przy zakupie używanej L400MC należy potwierdzić funkcje fizycznie i w parametrach sterowania. Obecność oprawki napędzanej w ogłoszeniu nie dowodzi sprawności napędu ani aktywnej opcji. Test powinien obejmować pracę pod obciążeniem, orientację, indeksowanie osi C i kontrolę luzu.
Sterowanie i programowanie
Hyundai WIA oferował te rodziny z konfiguracjami sterowań zależnymi od rynku i roku. Program musi być przygotowany dla konkretnego Fanuca, Siemens lub innej wersji zamówionej przez producenta. Różnią się cykle tokarskie, składnia narzędzi napędzanych, orientacja wrzeciona, zarządzanie osią C oraz funkcje M przypisane przez integratora.
Nie wolno przenosić kodu z maszyny o podobnej nazwie bez porównania manuala i tabeli funkcji. Postprocesor powinien znać położenia oprawek, znaki osi, punkt wymiany, ograniczenia rewolweru i sekwencję zacisku. Program testowy musi sprawdzić ruchy liniowe, łuki, kompensację promienia naroża, stałą prędkość skrawania i bezpieczne wznowienie.
Dobór parametrów ciężkiego toczenia
Wydajność nie polega na ustawieniu największej głębokości. Granice tworzą moc i moment wrzeciona, siła skrawania, sztywność mocowania, zdolność płytki do łamania wióra oraz odprowadzanie ciepła. Przy dużej średnicy wymagany moment rośnie, mimo że prędkość obrotowa jest mała. Wykres napędu jest więc ważniejszy niż sama moc maksymalna.
Proces zgrubny powinien utrzymywać stabilne wejście, przewidywalną grubość wióra i zapas na przejście wykańczające. Odlew albo odkuwka może mieć twardy naskórek i zmienny naddatek. Pierwsze przejście powinno wejść pod warstwę powierzchniową, jeśli pozwala na to mocowanie, ale nie może przeciążyć płytki w miejscu największego bicia.
Stabilność termiczna
Duża maszyna nagrzewa się nierównomiernie. Łożyska wrzeciona, hydraulika, napędy osi, chłodziwo i hala osiągają stan ustalony w różnym czasie. W długim detalu nawet niewielka zmiana temperatury materiału przekłada się na zauważalną zmianę długości. Pierwsza część po rozruchu nie jest reprezentatywna dla serii po kilku godzinach.
Procedura powinna definiować rozgrzewkę, punkt pomiaru, częstotliwość kontroli i dopuszczalną korekcję. Automatyczna kompensacja producenta zmniejsza dryf, ale nie zna temperatury całego półfabrykatu ani naprężeń uwalnianych podczas toczenia. Wymiary krytyczne warto kończyć po ustabilizowaniu procesu i przy możliwie stałym czasie między obróbką a pomiarem.
Pomiar na maszynie i poza nią
Sonda albo ramię pomiarowe może ustawić bazę, sprawdzić obecność części i zmierzyć wybrane średnice. Powierzchnia musi być oczyszczona z chłodziwa i wióra. Pomiar w rozgrzanej maszynie służy przede wszystkim sterowaniu procesem; odbiór wymiaru powinien uwzględniać temperaturę i niepewność niezależnego przyrządu.
Duży pierścień zdjęty z uchwytu może zmienić kształt, jeżeli zacisk maskował podatność. Dlatego pomiar w stanie zaciśniętym i po odmocowaniu odpowiada na dwa różne pytania. Plan kontroli powinien określać stan podparcia, orientację, liczbę przekrojów i czas stabilizacji.
Automatyzacja
LV w układzie prawym i lewym może tworzyć celę, w której robot obsługuje dwie maszyny. Pionowy uchwyt ułatwia odkładanie krążka, lecz chwytak musi kontrolować położenie osiowe i kątowe. L400 może współpracować z podajnikiem pręta, portalem lub robotem. Dla ciężkich detali czas ruchu robota bywa małą częścią taktu; ważniejsze są niezawodne chwytanie, oczyszczenie szczęk i potwierdzenie osadzenia.
Logika celi musi rozróżniać część surową, obrobioną i odrzuconą. Powinna reagować na brak detalu, podwójne pobranie, niedomknięty uchwyt, złamane narzędzie i pełny pojemnik. Automatyzacja niestabilnego procesu zwiększa liczbę braków poza nadzorem zamiast tworzyć autonomię.
Odbiór używanej maszyny
W LV1100RM należy sprawdzić stan łożysk stołu, bicie uchwytu, geometrię osi, powtarzalność indeksowania głowicy, napęd narzędzi, zacisk osi C, hydraulikę i osłony. Ślady uderzeń na szczękach i oprawkach są sygnałem do pomiaru po kolizji. Test ciężkiego uchwytu bez analizy dopuszczalnych obrotów jest ryzykowny.
W L400MC istotne są współosiowość wrzeciona i konika, geometria Z, stan prowadnic, rewolweru, oprawek napędzanych i tulei wrzeciona. Próba wałka pozwala wykryć stożek, ale wynik zależy także od mocowania i temperatury. Najlepszy test to część podobna do planowanej produkcji wykonana po uzgodnionej rozgrzewce.
Części zamienne i dane maszyny
Przed relokacją trzeba wykonać kopię parametrów CNC, PLC, korekcji, ustawień napędów, tabel narzędzi i programów serwisowych. Dokumentacja elektryczna powinna odpowiadać numerowi seryjnemu. Szczególnie ważne są elementy zależne od wersji: enkodery, wzmacniacze, moduły I/O, czujniki zacisku i zespoły głowicy.
Zakład powinien sklasyfikować zapas według czasu dostawy i skutku awarii. Uszczelnienie hydrauliczne może być tanie, ale zatrzymać maszynę. Wrzeciono lub głowica są kosztowne, lecz rzadziej trzymane na półce. Warto utrzymywać kopię systemu, listę nastaw i kontakt do serwisu zdolnego odtworzyć konfigurację.
Kiedy wybrać LV1100RM
Pionowa maszyna jest właściwa, gdy dominują krótkie części o dużej średnicy: pierścienie, kołnierze, korpusy łożyskowe, koła i odlewy, których masa pomaga w osadzeniu. Narzędzia napędzane są wartościowe, jeżeli otwory na podziałce lub niewielkie płaszczyzny eliminują drugą operację. Korzyść rośnie przy automatycznym załadunku z góry.
LV jest słabszym wyborem dla długich smukłych wałów, części podawanych z pręta i geometrii wymagającej dużego zakresu frezowania. Należy też uwzględnić wysokość hali, udźwig urządzenia załadunkowego i możliwość bezpiecznego dojścia do uchwytu.
Kiedy wybrać L400MC
Pozioma tokarka jest naturalna dla wałów, rur, tulei i części wymagających konika lub podtrzymki. Wersja MC ma sens, gdy wiercenie poprzeczne, rowek wpustowy albo otwory na czole pozwalają zakończyć detal w jednym zamocowaniu. Przelot wrzeciona i możliwość podawania materiału mogą być ważniejsze od maksymalnej średnicy toczenia.
Nie jest to zamiennik pełnego centrum mill-turn, jeśli część wymaga intensywnego frezowania, osi Y, drugiego wrzeciona albo pracy pięcioosiowej. W takim przypadku koszt kolejnego mocowania trzeba porównać z zakupem bardziej złożonej platformy.
Checklista wyboru
- Zapisz masę, średnicę, długość i położenie środka ciężkości półfabrykatu.
- Zbuduj pełną obwiednię części, szczęk, oprawek i ruchu rewolweru.
- Oblicz dopuszczalne obroty dla rzeczywistego uchwytu i wysunięcia szczęk.
- Sprawdź wykres mocy i momentu w zakresie używanym przez proces.
- Dla wału dobierz konik, nakiełki i ewentualną podtrzymkę.
- Dla pierścienia oceń odkształcenie od zacisku oraz podparcie osiowe.
- Przypisz każdej operacji napędzanej potrzebny moment, obroty i orientację osi C.
- Potwierdź pełne oznaczenie, sterowanie i opcje według numeru seryjnego.
- Zaplanuj suwnicę, chwytak, zawiesie i bezpieczny przebieg załadunku.
- Sprawdź usuwanie wiórów dla materiału i geometrii detalu.
- Zdefiniuj rozgrzewkę, próbę skrawania i kryteria odbioru.
- Zarchiwizuj parametry, PLC, dokumentację i raport geometrii.
Podsumowanie
LV1100RM i L400MC pokazują, że określenie „duża tokarka” nie opisuje architektury procesu. LV1100RM wykorzystuje pionowe wrzeciono do obsługi ciężkich krótkich części, a odmiana M dodaje umiarkowany zakres operacji poza osią. L400MC organizuje proces wokół poziomego wału, konika i rewolweru z narzędziami napędzanymi. W obu maszynach najważniejsze są rzeczywista obwiednia, pętla siły, energia uchwytu i plan załadunku.
Dobry wybór nie wynika z porównania maksymalnej średnicy. Trzeba policzyć liczbę mocowań, podparcie, drogę wióra, operacje napędzane i czas obsługi. Dopiero taki model pokaże, czy pionowe centrum zmniejszy ryzyko ciężkiego załadunku, czy pozioma tokarka skróci przepływ długiej części.
Realistyczne ceny LV1100RM i L400MC
Hyundai WIA wycenia nowe ciężkie tokarki ofertowo, a większość ogłoszeń używanych ukrywa cenę. Poniższe kwoty są szerokimi przedziałami netto samej maszyny, bez fundamentu, transportu ciężkiego, podnośników, oprzyrządowania, uruchomienia i szkolenia. Pewność jest niższa niż dla popularnej tokarki małego rozmiaru.
| Model i stan | Typowe roczniki | Realistyczny przedział netto | Pewność |
|---|---|---|---|
| L400MC, używana | 2010–2017 | 250–480 tys. zł | średnia; istotne są długość, oś C, narzędzia napędzane i podtrzymka |
| L400MC, młoda używana | 2018–2024 | 420–700 tys. zł | średnia do niskiej; wiele ofert RFQ |
| L400MC, nowa typowa konfiguracja | bieżąca | 600–900 tys. zł | orientacyjna wycena rynku, nie publiczny cennik producenta |
| LV1100RM, używana | 2012–2021 | 380–700 tys. zł | niska; niewiele jawnych transakcji |
| LV1100RM, nowa typowa konfiguracja | bieżąca | 650–950 tys. zł | estymacja z rynku nowych ciężkich tokarek; wymaga oferty lokalnej |
Litery MC i RM mają realną wartość: narzędzia napędzane, oś C i odpowiednia głowica nie są drobnym dodatkiem. Przy maszynie pionowej koszt przygotowania fundamentu i relokacji może być znaczącą częścią całego projektu.