
Ostrze nie odcina warstwy metalu jak nóż kartki papieru. Materiał przed krawędzią jest silnie ściskany, odkształcany plastycznie, ścinany i zawracany ku powierzchni natarcia. W bardzo małej objętości jednocześnie występują wysokie naprężenia, ogromna szybkość odkształcenia, tarcie, lokalne przywieranie i gwałtowny wzrost temperatury.
Postać wióra jest zapisem tego procesu. Jego grubość, krzywizna, segmentacja, barwa, strona gładka i chropowata mówią o przepływie materiału, kontakcie z ostrzem, cieple i stabilności. Dlatego wiór nie jest wyłącznie odpadem — jest jednym z najłatwiej dostępnych nośników informacji o mechanice skrawania.
Streszczenie
Artykuł buduje model skrawania od przypadku ortogonalnego: definiuje warstwę skrawaną, kąt ścinania, zgniot wióra, odkształcenie, prędkości, siły, naprężenia, moc i energię właściwą. Następnie pokazuje ograniczenia modelu, rzeczywisty kontakt wiór–narzędzie, trzy strefy odkształcenia i źródła ciepła. Wyjaśnia wiór ciągły, segmentowy, narost, wpływ promienia krawędzi, minimalnej grubości warstwy, umocnienia, przewodności i prędkości. Kończy metodą diagnostyki łączącą wiór, siły, temperaturę, zużycie oraz warstwę wierzchnią.
1. Skrawanie jako kontrolowane pękanie i płynięcie
W zależności od materiału i warunków oddzielanie może być zdominowane przez plastyczny przepływ, lokalizację ścinania albo kruche pękanie. W stalach i wielu stopach metali wiór powstaje głównie przez bardzo duże odkształcenie plastyczne. W żeliwie, ceramice i niektórych warstwach utwardzonych udział mikropęknięć rośnie.
„Ścinanie” nie oznacza jednej idealnej płaszczyzny. Jest skrótem opisującym strefę o skończonej grubości, w której materiał przechodzi od stanu półfabrykatu do wióra. Uproszczenie do płaszczyzny pozwala jednak związać pomiary siły i grubości z geometrią oraz bilansem energii.
Skrawanie jest kontrolowane, gdy miejsce, kierunek i cykl oddzielania wynikają z geometrii ostrza oraz ruchu. Utrata kontroli ujawnia się jako narost, nieregularna segmentacja, zadzior, wykruszenie lub drganie samowzbudne.
2. Warstwa skrawana, wiór i nowa powierzchnia
Warstwa skrawana ma przed kontaktem grubość nieodkształconą h i szerokość b. Po przejściu przez strefę ścinania staje się wiórem o grubości h_c, zwykle większej od h, ponieważ materiał jest spęczany i zmienia kierunek przepływu.
Jednocześnie powstaje nowa powierzchnia części. Jej stan nie wynika tylko z nominalnego toru końcówki. Kształtują ją promień krawędzi, sprężysty powrót, boczne płynięcie, tarcie powierzchni przyłożenia, drgania, ziarna materiału i ewentualny narost.
Objętość materiału w stanie ustalonym jest w przybliżeniu zachowana. Ta prosta zasada łączy grubość wióra z jego prędkością.
3. Skrawanie ortogonalne jako model bazowy
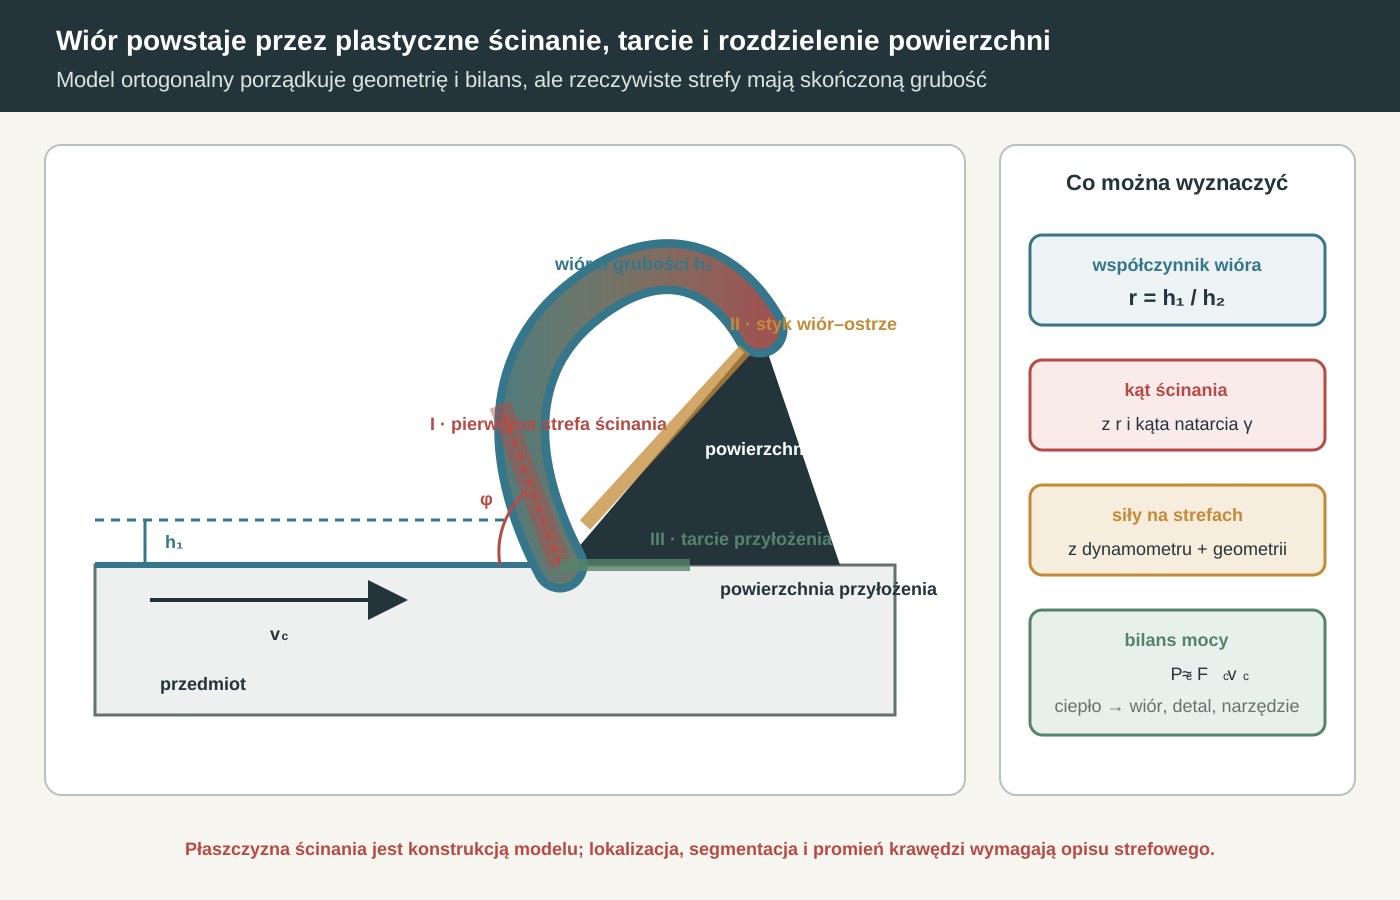
W skrawaniu ortogonalnym prosta krawędź jest prostopadła do kierunku prędkości skrawania, a przepływ rozpatruje się w dwóch wymiarach. Szerokość wióra jest znacznie większa od jego grubości, więc wpływ boków można ograniczyć.
Model nie opisuje bezpośrednio typowego toczenia z kątem przystawienia ani frezowania z helisą. Zapewnia jednak język dla lokalnego fragmentu krawędzi. Skośne skrawanie można rozumieć jako przestrzenny przepływ, w którym wiór ma także składową boczną.
W eksperymencie ortogonalnym można skrawać krawędź cienkiej tarczy lub ściankę próbki. NIST stosował takie układy do jednoczesnego pomiaru sił, temperatury i morfologii wióra w kontrolowanej geometrii.
4. Podstawowe kąty ostrza
Kąt natarcia α określa orientację powierzchni, po której płynie wiór. Dodatni kąt zwykle ułatwia przepływ i zmniejsza deformację, ale osłabia klin. Ujemny wzmacnia krawędź i zwiększa ściskanie.
Kąt przyłożenia zapobiega nominalnemu kontaktowi powierzchni przyłożenia z nową powierzchnią. Zbyt mały prowadzi do tarcia; zbyt duży zmniejsza podporę klina.
Kąt ostrza jest wynikiem geometrii natarcia i przyłożenia. W rzeczywistej płytce znaczenie mają również promień naroża, faza, honowanie krawędzi i łamacz wióra. Dwie płytki o tym samym nominalnym kącie natarcia mogą mieć inną efektywną geometrię przy małej warstwie.
5. Współczynnik grubości wióra
Stosunek:
r = h / h_c
nazywa się współczynnikiem grubości wióra. Dla typowego plastycznego skrawania h_c > h, więc r < 1. Odwrotność λ_h = h_c / h bywa nazywana współczynnikiem spęczenia lub zgniotu wióra.
Pomiar nie powinien opierać się na pojedynczym miejscu nieregularnego wióra. Grubość można uśrednić z wielu przekrojów albo wyznaczyć z masy, długości, szerokości i gęstości, jeśli geometria pozwala.
Duży zgniot zwykle oznacza większą deformację, lecz nie identyfikuje sam przyczyny. Może wynikać z małego kąta natarcia, silnego tarcia, narostu, małej grubości warstwy albo właściwości materiału.
6. Kąt ścinania z geometrii wióra
W modelu płaszczyzny ścinania kąt φ między kierunkiem skrawania a płaszczyzną ścinania wynika z:
tan φ = (r cos α) / (1 − r sin α).
Większy φ oznacza krótszą płaszczyznę ścinania i zwykle mniejsze odkształcenie. Mniejszy kąt wydłuża drogę deformacji i zwiększa spęczenie.
Wynik jest parametrem równoważnym, nie zdjęciem jednej fizycznej granicy. Rzeczywista strefa ma grubość, zmienną orientację i niejednorodne pola naprężenia oraz temperatury.
7. Odkształcenie postaciowe
Równoważne odkształcenie ścinające w prostym modelu ma postać:
γ = cot φ + tan(φ − α).
Wartości mogą być znacznie większe niż w zwykłej próbie rozciągania. Materiał wióra przechodzi ekstremalną drogę plastyczną w bardzo krótkim czasie.
Odkształcenie nie jest jednorodne. Warstwa od strony swobodnej i warstwa przy powierzchni natarcia mają inną historię. Ta druga jest dodatkowo ścinana przez kontakt i może tworzyć silnie zdeformowaną, wygładzoną stronę wióra.
Porównywanie γ między materiałami ma sens tylko przy zgodnej definicji geometrii i pomiaru h_c.
8. Prędkości materiału i wióra
Jeżeli zaniedba się zmianę szerokości i gęstości, ciągłość objętości daje:
v_chip = r · v_c,
gdzie v_c jest prędkością skrawania, a v_chip średnią prędkością wióra wzdłuż powierzchni natarcia. Grubszy wiór porusza się wolniej niż materiał przed ostrzem.
W trójkącie prędkości występuje również prędkość względna wzdłuż płaszczyzny ścinania. Zależności kinematyczne pozwalają wyznaczyć ją z v_c, α i φ.
Prędkość lokalna przy styku nie jest wszędzie jednakowa. W obszarze przylegania może występować silne ścinanie materiału wióra, a dalej poślizg.
9. Siła skrawania i siła odporowa
Dynamometr w układzie ortogonalnym mierzy zwykle składową F_c w kierunku prędkości oraz składową F_t prostopadłą do niej. Nazewnictwo trzeba zawsze związać z osiami układu, bo w toczeniu występują też siła posuwowa i odporowa.
F_c bezpośrednio wyznacza główną moc mechaniczną. F_t silnie reaguje na kąt natarcia, promień krawędzi, tarcie i małą grubość warstwy.
Wartość średnia opisuje obciążenie, lecz przebieg czasowy ujawnia segmentację, bicie, narastanie wióra i drgania. Filtracja sygnału musi zachować pasmo zjawiska, które ma być diagnozowane.
10. Koło sił Merchanta
Wypadkową siłę można rozłożyć na układ związany z powierzchnią natarcia. Siła tarcia na styku wynosi:
F = F_c sin α + F_t cos α,
a siła normalna:
N = F_c cos α − F_t sin α.
Pozorny współczynnik tarcia to μ = F/N, a kąt tarcia β = arctan μ.
Ten zapis jest użyteczny bilansowo, ale μ nie jest zwykłą stałą materiałową. Na styku występują obszary przylegania i poślizgu, wysokie ciśnienie, temperatura, warstwy reakcyjne i ciągła wymiana powierzchni.
11. Siła i naprężenie na płaszczyźnie ścinania
Rozkład wypadkowej na kierunek płaszczyzny daje:
F_s = F_c cos φ − F_t sin φ,
oraz siłę normalną:
F_n = F_c sin φ + F_t cos φ.
Pole umownej płaszczyzny wynosi A_s = b h / sin φ, więc średnie naprężenie ścinające:
τ_s = F_s / A_s.
Nie należy utożsamiać τ_s wprost z tablicową granicą plastyczności. Materiał doświadcza innego stanu naprężenia, szybkości odkształcenia, temperatury i historii niż w quasi-statycznej próbie.
12. Zasada minimalnej energii Merchanta
Klasyczna zależność dla idealizowanych założeń prowadzi do:
φ = 45° + α/2 − β/2.
Przewiduje ona wzrost kąta ścinania przy większym kącie natarcia oraz spadek przy większym tarciu. Jest cenna jako intuicja i punkt odniesienia.
Rzeczywiste wyniki często odbiegają, ponieważ naprężenie płynięcia nie jest stałe, strefa nie jest płaszczyzną, kontakt nie spełnia prawa Coulomba, a materiał umacnia się i mięknie cieplnie. Nie należy dopasowywać danych przez arbitralne nazywanie każdego odchylenia „tarciem”.
Model Merchanta rozpoczął ilościową analizę skrawania, ale nie jest pełną teorią konstytutywną.
13. Moc i energia właściwa
Główna moc skrawania:
P_c = F_c v_c.
Jeśli F_c jest w niutonach, a v_c w metrach na sekundę, wynik otrzymuje się w watach. Moc na wrzecionie jest większa o straty napędu i elementy pomocnicze.
Energia właściwa usuwania materiału w geometrii ortogonalnej:
u = F_c / (b h).
Ma wymiar energii na objętość, równoważny naprężeniu. Umożliwia porównywanie warunków, lecz zależy od grubości warstwy, geometrii, zużycia i materiału.
14. Efekt rozmiaru
Gdy h maleje do wielkości porównywalnej z promieniem krawędzi, energia właściwa zwykle rośnie. Krawędź nie działa już jak idealnie ostry klin; rośnie udział zgniatania i tarcia.
Badania NIST z pomiarem sił i temperatury wykazały wzrost energii właściwej oraz stosunku siły normalnej do skrawania przy zmniejszaniu nieodkształconej grubości wióra. To wynik geometryczny i materiałowy, nie „pogorszenie gatunku” próbki.
Efekt rozmiaru obejmuje również statystyczną skalę mikrostruktury. Przy mikroskrawaniu warstwa może przechodzić przez pojedyncze ziarna, a orientacja krystalograficzna wpływa na siłę i powierzchnię.
15. Promień krawędzi i efektywny kąt natarcia
Rzeczywista krawędź ma promień r_β, celowo honowany albo wynikający ze zużycia. Dla h znacznie większego od promienia materiał widzi głównie nominalną powierzchnię natarcia. Dla małego h punkt stagnacji leży na zaokrągleniu, a efektywny kąt jest silnie ujemny.
Część materiału powyżej punktu stagnacji płynie do wióra, część poniżej jest wciskana pod krawędź i sprężyście wraca. To tworzy składową „płużącą” siły.
Nie istnieje jedna uniwersalna proporcja minimalnej grubości do promienia. Zależy ona od tarcia, kąta, materiału, prędkości i definicji oddzielenia.
16. Minimalna grubość warstwy
Jeżeli warstwa jest zbyt cienka, może nie powstać stabilny wiór. Ostrze ugniata i nagniata powierzchnię, generując ciepło oraz naprężenia bez efektywnego usuwania objętości.
W obróbce wykańczającej oznacza to, że zmniejszanie posuwu nie zawsze poprawia powierzchnię. Poniżej pewnego zakresu rosną tarcie, sprężysty powrót i wrażliwość na bicie.
W frezowaniu zanikająca grubość przy wyjściu lub wejściu musi być rozpatrywana z kierunkiem frezowania. Ostrze może przez część obrotu trzeć, zanim osiągnie warunek tworzenia wióra.
17. Pierwotna strefa ścinania
Pierwotna strefa znajduje się między nieodkształconym materiałem a wiórem. Tu zachodzi główna zmiana kierunku i znaczna część pracy plastycznej.
Jej grubość zależy od materiału, geometrii i warunków. Nie jest linią, chociaż na mikrofotografii wytrawione pasmo może wyglądać ostro. Pole odkształcenia można obserwować metodami szybkiego obrazowania, markerów, cyfrowej korelacji obrazu lub pośrednio przez mikrostrukturę zamrożonego procesu.
Wzrost temperatury obniża opór płynięcia, umocnienie go podwyższa, a szybkość odkształcenia może podwyższać naprężenie. Równowaga tych mechanizmów decyduje o jednorodności przepływu.
18. Wtórna strefa na powierzchni natarcia
Wiór dociska do powierzchni natarcia pod wysokim ciśnieniem. Blisko krawędzi może przylegać, a materiał wióra ścina się wewnętrznie. Dalej ciśnienie spada i dominuje poślizg.
Wtórna deformacja może być tak duża, że dolna warstwa wióra ma rozciągnięte ziarna, teksturę i twardość inne niż rdzeń. Strona kontaktowa jest zwykle bardziej gładka i nosi ślady przepływu.
Długość kontaktu wpływa na siłę, rozkład ciepła i zużycie kraterowe. Łamacz wióra zmienia nie tylko kształt odpadu, ale również pole kontaktu.
19. Trzecia strefa przy powierzchni przyłożenia
Za krawędzią powierzchnia części sprężyście wraca i może stykać się z powierzchnią przyłożenia. Kontakt rośnie przy małym kącie przyłożenia, zużyciu VB, dużym promieniu krawędzi i materiałach o silnym powrocie sprężystym.
Tu powstają dodatkowe ciepło, siła odporowa, rozmazywanie, naprężenia własne i zmiany mikrostruktury warstwy wierzchniej.
Zużycie powierzchni przyłożenia zwiększa szerokość kontaktu, tworząc dodatnie sprzężenie: większe tarcie daje więcej ciepła, a ciepło przyspiesza część mechanizmów zużycia.
20. Tarcie nie jest jednym współczynnikiem
Prawo Coulomba F = μN zakłada proporcjonalność i jest wygodne w obszarze poślizgu. Przy bardzo wysokim nacisku naprężenie styczne nie może rosnąć bez ograniczenia; osiąga poziom związany z wytrzymałością ścinanego materiału.
Modele kontaktu łączą więc obszar przywierania o ograniczonym naprężeniu ścinającym z obszarem poślizgu. Granica przesuwa się wraz z prędkością, temperaturą, powłoką, chłodziwem i zużyciem.
Pozorny μ z koła Merchanta jest średnią wypadkową. Może rosnąć, mimo że lokalny mechanizm w części styku staje się mniej adhezyjny, jeśli zmienia się długość kontaktu lub rozkład ciśnienia.
21. Adhezja, warstwy transferowe i reakcje
Świeżo utworzone powierzchnie wióra i narzędzia znajdują się pod naciskiem oraz w wysokiej temperaturze. Materiał obrabiany może przywierać, ścinać się i pozostawać jako warstwa transferowa.
Warstwa taka bywa przejściowo ochronna albo prowadzi do wyrwania materiału narzędzia. Skład chemiczny powłoki, powinowactwo, tlen i dodatki chłodziwa wpływają na jej stabilność.
Dlatego „mniejszy współczynnik tarcia” z prostego testu tribologicznego nie gwarantuje mniejszego zużycia w skrawaniu. Kontakt ma inną temperaturę, nacisk, czas i nieustannie odnawiane powierzchnie.
22. Bilans energii
Praca napędu zamienia się głównie w:
- deformację w pierwotnej strefie;
- tarcie i wtórne ścinanie przy powierzchni natarcia;
- tarcie na powierzchni przyłożenia;
- energię nowych powierzchni, drgań i odkształceń maszyny.
W makroskrawaniu zdecydowana większość kończy jako ciepło. Udziały rozdzielają się między wiór, narzędzie, część i otoczenie.
Bilans mocy można budować z sił i prędkości, ale rozdział cieplny wymaga znajomości przewodności, pojemności, kontaktu i czasu. Nie wystarczy założyć stałej procentowej dla każdego materiału.
23. Gdzie powstaje temperatura maksymalna
Najwyższa temperatura nie musi leżeć dokładnie na krawędzi. Wtórne ścinanie i tarcie mogą tworzyć maksimum na powierzchni natarcia w pewnej odległości od ostrza.
Pole temperatury porusza się z wiórem i jest silnie niejednorodne. Termopara narzędzie–przedmiot daje wartość uśrednioną, pirometr widzi powierzchnię, a kamera podczerwona wymaga emisyjności i dostępu optycznego.
Porównanie modelu z pomiarem musi uwzględniać, co dokładnie mierzy czujnik. NIST w badaniach aluminium wskazywał różnice między symulacją a eksperymentem wynikające zarówno z wierności modelu, jak i ograniczeń pomiaru.
24. Prędkość skrawania i transport ciepła
Wraz ze wzrostem prędkości rośnie szybkość generacji ciepła, lecz maleje czas przewodzenia do części w danym punkcie. Większa część energii może odpływać z szybko poruszającym się wiórem.
Temperatura narzędzia zwykle rośnie z prędkością w określonym zakresie, ale zależność nie musi być liniowa. W badaniach ortogonalnych NIST temperatura końcówki rosła wyraźnie, a przy wysokich prędkościach dążyła do wypłaszczenia dla badanego układu.
Nie wolno przenosić tej krzywej bezpośrednio na inny stop, powłokę i geometrię. Ważny jest mechanizm: konkurencja generacji, adwekcji wiórem, przewodzenia i wymiany z chłodziwem.
25. Przewodność i dyfuzyjność cieplna materiału
Materiał o małej przewodności utrzymuje ciepło blisko strefy skrawania. Stopy tytanu i nadstopy niklu mogą przez to silnie obciążać termicznie krawędź, mimo że ich makroskopowa twardość nie wyjaśnia całej trudności.
Dyfuzyjność a = k/(ρ c_p) łączy przewodność k, gęstość ρ i ciepło właściwe c_p. Określa szybkość wyrównywania temperatury.
Właściwości są zależne od temperatury. Użycie jednej wartości z temperatury pokojowej w symulacji o setkach stopni różnicy może zmienić przewidywany rozdział ciepła.
26. Umocnienie i mięknięcie cieplne
Umocnienie odkształceniowe zwiększa opór w miarę deformacji. Wzrost szybkości odkształcenia często również podwyższa naprężenie. Temperatura zwykle obniża opór przez mięknięcie.
W jednorodnym przepływie mechanizmy osiągają równowagę. Jeśli mięknięcie lokalne przewyższa zdolność umocnienia i odprowadzania ciepła, deformacja koncentruje się w wąskim paśmie.
Modele konstytutywne, takie jak Johnsona–Cooka, zapisują te wpływy w uproszczonej postaci. Parametry z quasi-statycznych prób nie zawsze ekstrapolują się do szybkości i temperatur skrawania; potrzebna jest walidacja na danych procesowych.
27. Wiór ciągły
Wiór ciągły tworzy się, gdy materiał płynie względnie stabilnie bez cyklicznej lokalizacji lub kruchego rozdzielania. Sprzyjają mu plastyczność, odpowiednia geometria i stabilny kontakt.
Ciągłość nie oznacza automatycznie dobrego procesu. Długa taśma może owijać detal, uszkadzać powierzchnię, blokować przenośnik i zagrażać operatorowi.
Łamacz ma nadać krzywiznę i odkształcenie prowadzące do kontrolowanego pęknięcia wióra. Jego działanie zależy od grubości i szerokości; geometria przeznaczona do zgrubnej warstwy może nie łamać przy wykańczaniu.
28. Wiór segmentowy i lokalizacja ścinania
Wiór segmentowy ma okresowe pasma silnego ścinania oddzielające słabiej odkształcone segmenty. Często występuje przy stopach tytanu, utwardzonych stalach i wysokich prędkościach.
Badania Daviesa, Burnsa i Evansa w NIST pokazały dla niklu–fosforu oraz stali 52100 przejście od przepływu jednorodnego do oscylacyjnego i powtarzalnych pasm. Odstęp segmentów zmieniał się z prędkością i dążył do wartości granicznej.
Segmentacja generuje okresową składową siły. Częstotliwość może sprzęgać się z dynamiką narzędzia lub maszyny, ale sama segmentacja i chatter są odrębnymi zjawiskami.
29. Wiór nieciągły i kruche oddzielanie
Wiór nieciągły może wynikać z kruchego pękania materiału, bardzo małej plastyczności, niejednorodności albo niestabilnego kontaktu. Żeliwo szare tworzy krótkie fragmenty dzięki grafitowi i mechanizmowi pękania.
Krótki wiór ułatwia transport, ale może oznaczać pulsujące siły i wykruszanie krawędzi. Drobny pył zwiększa wymagania dla odciągu i ochrony środowiska pracy.
Ocena „dobry, bo krótki” jest zbyt prosta. Trzeba połączyć postać z powierzchnią, obciążeniem, zużyciem i bezpieczeństwem odprowadzania.
30. Narost na ostrzu
Narost jest warstwą materiału obrabianego, która przywiera w pobliżu krawędzi i staje się przejściową geometrią skrawającą. Może rosnąć, stabilizować się i odrywać cyklicznie.
Zmienia efektywny kąt natarcia, siły i położenie krawędzi. Oderwany fragment trafia do wióra albo zostaje wciśnięty w powierzchnię, pogarszając chropowatość i dokładność.
Narost występuje w określonych oknach prędkości, temperatury i powinowactwa. Zwiększenie prędkości może go ograniczyć przez zmianę temperatury i dynamiki kontaktu, ale nie jest uniwersalnym lekarstwem.
31. Krzywizna wióra
Wiór wygina się, ponieważ prędkość i odkształcenie nie są równe przez jego grubość, a geometria łamacza wymusza kierunek. Promień krzywizny decyduje o kontakcie z przeszkodą i momencie pęknięcia.
Zbyt ciasna krzywizna może zwiększyć naprężenie i ryzyko uszkodzenia krawędzi; zbyt duża daje długą spiralę. Wiór może zwijać się ku powierzchni, uchwytowi lub poza strefę zależnie od kąta pochylenia krawędzi i kierunku przepływu.
Analiza zdjęcia powinna zawierać skalę i warunki. Pojedynczy atrakcyjny spiralny wiór nie reprezentuje całej operacji, jeśli podczas wejścia i wyjścia postać się zmienia.
32. Skrawanie skośne i kierunek przepływu
W skrawaniu skośnym krawędź nie jest prostopadła do v_c. Wiór płynie pod kątem, a siła ma trzy składowe. Kąt pochylenia krawędzi pomaga sterować kierunkiem odpływu.
Zasada Stablera przybliża kąt przepływu kątem pochylenia w niektórych warunkach, lecz geometria naroża, kontakt i materiał powodują odchylenia.
W toczeniu wkładka ma promień naroża i zmienną lokalną grubość. Globalna siła jest całką obciążeń po aktywnej krawędzi, dlatego prosty model ortogonalny trzeba traktować lokalnie.
33. Frezowanie: nieustalona grubość wióra
W frezowaniu każde ostrze okresowo wchodzi i wychodzi z materiału, a nieodkształcona grubość zmienia się z kątem obrotu. Siła i temperatura są cykliczne.
Przy frezowaniu współbieżnym warstwa jest zwykle największa na wejściu i maleje ku wyjściu; przy przeciwbieżnym rośnie od zera. Rzeczywisty przebieg zależy od bicia, helisy, szerokości i zaangażowania.
Wchodzenie od niemal zerowej grubości zwiększa udział tarcia i wrażliwość na warstwę utwardzoną. Z kolei uderzenie w maksymalną warstwę wymaga odpowiedniej wytrzymałości krawędzi.
34. Toczenie: posuw, głębokość i kąt przystawienia
W toczeniu pole warstwy w przybliżeniu wynosi iloczyn posuwu i głębokości skrawania, ale jej grubość oraz szerokość zależą od kąta przystawienia.
Mniejszy kąt rozkłada pole na szerszy, cieńszy wiór i kieruje większą część siły osiowo. Może poprawić trwałość przez dłuższą aktywną krawędź, ale zwiększyć składową powodującą ugięcie smukłego detalu zależnie od układu.
Promień naroża kształtuje teoretyczną chropowatość i rozkład nacisku. Duży promień nie zawsze poprawia wynik, jeśli pobudza drgania lub zwiększa kontakt na podatnej części.
35. Wiercenie: zmienne warunki wzdłuż promienia
Prędkość skrawania wiertła rośnie od niemal zera przy osi do maksimum na obwodzie. Ścin w środku częściej wciska materiał niż skrawa dodatnią geometrią.
Rowek musi jednocześnie transportować wiór i dostarczać chłodziwo. Zakleszczenie zwiększa moment, tarcie i temperaturę, a przy głębokim otworze może doprowadzić do złamania.
Kształt wióra z obu ostrzy pokazuje symetrię. Różnica może wskazywać bicie, nierówne krawędzie, błąd ostrzenia lub niewspółosiowość.
36. Siła właściwa i modele mechanistyczne
W praktyce siłę często zapisuje się jako iloczyn pola warstwy i współczynnika siły właściwej, z dodatkowym członem krawędziowym:
F ≈ K_c b h + K_e b.
Pierwszy człon reprezentuje usuwanie objętości, drugi oddziaływanie krawędzi niezależne w pierwszym przybliżeniu od h. Wyjaśnia wzrost energii właściwej dla cienkich warstw.
Współczynniki wyznacza się eksperymentalnie dla pary materiał–narzędzie i zakresu warunków. Nie są uniwersalnymi stałymi gatunku.
37. Dynamika i regeneracja falistości
Siła zależna od grubości wióra odkształca układ maszyna–uchwyt–narzędzie–detal. Przemieszczenie zmienia kolejną grubość, tworząc sprzężenie.
W chatterze regeneracyjnym ostrze skrawa powierzchnię pofalowaną przez poprzednie przejście lub ząb. Różnica faz może dostarczać energię drganiom.
Morfologia wióra staje się wtedy nieregularna, ale źródłem nie musi być lokalizacja adiabatyczna. Analiza widma, częstotliwości przejścia ostrzy i modalności pomaga rozdzielić zjawiska.
38. Zużycie powierzchni przyłożenia
Pas zużycia VB tworzy się przez tarcie, adhezję, ścieranie i reakcje na powierzchni przyłożenia. Zwiększa kontakt z częścią i może zmieniać wymiar.
ISO 3685:1993 opisuje zalecane procedury badań trwałości jednoostrzowych narzędzi tokarskich, w tym warunki, ocenę pogorszenia i prezentację wyników. Norma pozostaje opublikowana, ale jej zakres nie obejmuje każdej nowoczesnej pary materiałowej.
Kryterium VB jest użyteczne, lecz proces może zakończyć się wcześniej z powodu chropowatości, wykruszenia, wymiaru, mocy lub bezpieczeństwa wióra.
39. Krater, karb i wykruszenie
Krater powstaje na powierzchni natarcia w obszarze gorącego przepływu wióra. Dyfuzja, adhezja i ścieranie zależą od temperatury oraz chemii pary.
Zużycie karbowe przy linii głębokości może wiązać się z utwardzoną warstwą, tlenkami, gratem, zmianą kontaktu i koncentracją naprężenia.
Wykruszenie jest zdarzeniem bardziej dyskretnym. Powodują je udary, drgania, wtrącenia, zbyt krucha krawędź albo przeciążenie. Średni VB może wyglądać dobrze tuż przed utratą fragmentu.
40. Powłoka i przygotowanie krawędzi
Powłoka może ograniczać dyfuzję, adhezję i przewodzenie do podłoża, ale jej skuteczność zależy od ciągłości, naprężeń, grubości i temperatury pracy.
Honowanie zwiększa wytrzymałość krawędzi i podparcie powłoki kosztem większej siły przy cienkiej warstwie. Fazka ujemna chroni ostrze w twardych materiałach, lecz nasila ściskanie.
Dobór nie polega na maksymalizacji twardości. Potrzebna jest równowaga odporności na zużycie, udarności, stabilności chemicznej, przewodności i geometrii.
41. Chłodziwo w styku
Chłodziwo może odbierać ciepło, smarować dostępne obszary, wypłukiwać wiór i ograniczać pył. Nie zawsze dociera do strefy największego nacisku pod wiórem.
Strumień pod wysokim ciśnieniem może wejść pod wiór, skrócić kontakt i wspierać łamanie. Jednocześnie wymaga kontroli osłon, rozpylania, filtracji i kompatybilności.
Przejście między suchym a chłodzonym skrawaniem zmienia mechanizm cieplny. W procesie przerywanym cykliczny szok cieplny może szkodzić niektórym materiałom narzędziowym.
42. Obróbka na sucho, MQL i kriogeniczna
Obróbka na sucho usuwa medium, ale nie usuwa potrzeby transportu ciepła i wióra. Często wymaga geometrii oraz powłoki o niskiej adhezji i dobrego odciągu.
MQL dostarcza niewielką ilość środka smarnego w aerozolu. Może ograniczać tarcie, lecz wymaga oceny ekspozycji, zapłonu, filtracji i rzeczywistego dotarcia do krawędzi.
Chłodzenie kriogeniczne zmienia temperaturę narzędzia i materiału, a przez to opór płynięcia, zużycie i warstwę wierzchnią. Nie jest po prostu „mocniejszą emulsją”; wymaga odrębnej kwalifikacji procesu i bezpieczeństwa.
43. Warstwa wierzchnia po przejściu ostrza
Nowa powierzchnia może zawierać odkształconą warstwę, naprężenia własne, zmianę twardości, przemianę fazową, rozmazany materiał i mikropęknięcia.
Mechaniczne odkształcenie często sprzyja naprężeniom ściskającym, a intensywne grzanie i skurcz mogą prowadzić do rozciągających. Rzeczywisty profil jest wynikiem historii cieplno-mechanicznej.
Chropowatość nie wystarcza do oceny integralności. Powierzchnia o dobrym Ra może mieć przypalenie, białą warstwę albo niekorzystne naprężenia.
44. Zadzior jako końcowa faza przepływu
Przy wyjściu krawędzi materiał traci podparcie i może odkształcić się zamiast odciąć. Powstaje zadzior zależny od plastyczności, kierunku wyjścia, geometrii i pozostałej grubości.
Zmiana kolejności lub kierunku przejścia może skierować zadzior do miejsca dostępnego albo do powierzchni usuwanej później. Podparcie krawędzi zmniejsza jej obrót.
Grat jest informacją o mechanice wyjścia. Samo późniejsze gratowanie nie usuwa źródła, a przy cechach precyzyjnych może zmienić wymiar i krawędź funkcjonalną.
45. Jak czytać wiór
Oględziny zaczyna się od reprezentatywnej próbki z oznaczonym narzędziem, etapem i warunkami. Wióry z rozbiegu, stabilnego przejścia i wyjścia nie powinny być mieszane.
Sprawdza się:
- ciągłość, długość i sposób łamania;
- grubość oraz jej zmienność;
- promień i kierunek zwijania;
- częstotliwość segmentów;
- gładką stronę kontaktu i chropowatą stronę swobodną;
- ślady narostu, przetarcia i utlenienia;
- symetrię między ostrzami;
- drobną frakcję i zagrożenie transportowe.
Barwa może wskazywać utlenienie zależne od temperatury i czasu, ale nie jest dokładnym termometrem bez kalibracji materiału i atmosfery.
46. Plan eksperymentu skrawania
Badanie powinno rozdzielać wpływy. Rejestruje się materiał z partią i stanem, narzędzie z geometrią, powłoką i zużyciem, mocowanie, chłodziwo, prędkość, grubość, szerokość i czas kontaktu.
Mierzone odpowiedzi mogą obejmować siły, moc, temperaturę, grubość i segmentację wióra, zużycie, wymiar, topografię oraz metalografię powierzchni.
Losowanie kolejności ogranicza mylenie parametru z nagrzewaniem i postępem zużycia. Powtórzenia pozwalają odróżnić trend od rozrzutu. Jedna ścieżka na jednym ostrzu nie stanowi mapy procesu.
47. Pomiar sił
Dynamometr musi mieć zakres bez przeciążenia oraz częstotliwość własną i pasmo wystarczające dla procesu. Mocowanie czujnika zmienia sztywność układu.
Sygnał zeruje się i sprawdza dryf cieplny. W frezowaniu synchronizacja z kątem wrzeciona pozwala przypisać przebieg konkretnemu ostrzu.
Siła mierzona na stole zawiera dynamikę całego toru. Ostre piki mogą być fizycznym udarem albo rezonansem czujnika; interpretacja wymaga odpowiedzi częstotliwościowej.
48. Pomiar temperatury
Termopary są odporne, ale uśredniają i wpływa na nie bezwładność. Termopara naturalna narzędzie–przedmiot wymaga kalibracji pary materiałów i przewodzącej ciągłości.
Pirometria oraz termografia oferują szybki pomiar powierzchniowy. Emisyjność wióra zmienia się z utlenieniem, chropowatością i temperaturą, a chłodziwo zasłania pole.
Metody metalograficzne i farby temperaturowe dają wynik pośredni. Symulacja może uzupełniać pomiar, ale nie powinna sama walidować własnych parametrów materiałowych.
49. Zamrożony korzeń wióra
Nagłe przerwanie procesu i zachowanie korzenia wióra pozwala zobaczyć strefę przepływu. Próbkę tnie się, przygotowuje metalograficznie i analizuje linie przepływu, pasma ścinania oraz kontakt.
Metoda jest trudna, ponieważ samo zatrzymanie może zdeformować próbkę. Mechanizm szybkiego wycofania lub narzędzie łamliwe musi przerwać skrawanie szybciej niż zmienia się badana strefa.
Obraz po wytrawieniu łączy się z siłą i warunkami. Bez tego efekt dynamicznego zatrzymania może zostać pomylony ze stanem ustalonym.
50. Symulacja numeryczna
Model MES wymaga geometrii, tarcia, przewodzenia, warunków brzegowych, prawa konstytutywnego i kryterium separacji lub adaptacji siatki. Każdy element wnosi niepewność.
Model Lagrange’a śledzi materiał, ale siatka ulega wielkim deformacjom. Formulacje Eulera lub ALE ograniczają zniekształcenie kosztem innego opisu przepływu. Metody bezsiatkowe mają własne koszty.
Dopasowanie siły nie gwarantuje poprawnej temperatury i morfologii. Walidacja wieloodpowiedziowa porównuje siłę, grubość, kąt, segmentację, temperaturę i pole odkształcenia.
51. Od modelu do ustawienia warsztatowego
Model podpowiada kierunek zależności, a próba ustala okno konkretnego procesu. Zwiększenie dodatniego kąta może zmniejszyć siłę, lecz krawędź musi zachować wytrzymałość. Większa grubość poprawia energię właściwą, lecz podnosi siłę całkowitą.
Parametry dobiera się jako układ:
v_csteruje czasem kontaktu, temperaturą i wydajnością;hwpływa na pole, efekt rozmiaru i łamanie;bzmienia obciążenie oraz długość aktywnej krawędzi;- geometria steruje przepływem i podporą klina;
- chłodzenie zmienia kontakt i bilans cieplny;
- strategia wyznacza zmienność w czasie.
Optimum nie jest największą dopuszczalną wartością pojedynczego parametru.
52. Materiał „trudnoobrabialny” jako zestaw mechanizmów
Twardość jest tylko jednym wymiarem. Trudność może wynikać z:
- wysokiej wytrzymałości w temperaturze skrawania;
- szybkiego umocnienia przed krawędzią;
- małej przewodności i koncentracji ciepła;
- powinowactwa chemicznego do narzędzia;
- twardych faz i ścierania;
- skłonności do narostu;
- sprężystego powrotu;
- segmentacji i obciążeń udarowych;
- długiego, niebezpiecznego wióra.
Dobór analogów materiałowych powinien odwzorowywać właściwy mechanizm, a nie tylko podobną twardość nominalną.
53. Diagnostyka przyczynowa
Gdy rośnie siła, zadaje się kolejno pytania: czy wzrosło pole warstwy, czy zmienił się materiał, czy narzędzie się zużyło, czy narósł kontakt, czy pojawiło się bicie, czy wiór się zakleszcza?
Każda hipoteza ma inny ślad. Większy naddatek podnosi siłę w związku z geometrią. Zużycie zwiększa składową odporową i temperaturę. Chatter tworzy pasma częstotliwości. Narost okresowo zmienia powierzchnię i wymiar.
Najlepsza diagnoza łączy co najmniej trzy kanały: przebieg procesu, wiór/narzędzie oraz produkt. Sama fotografia płytki nie odtwarza kolejności zdarzeń.
54. Błędy interpretacyjne
Nie należy utożsamiać:
- krótkiego wióra z małą siłą;
- niebieskiego wióra z przegrzaną częścią;
- małego Ra z dobrą integralnością powierzchni;
- średniego współczynnika tarcia z prawem lokalnego styku;
- zgodności modelu siły z poprawnością pola temperatury;
- twardości pokojowej z oporem w strefie skrawania;
- jednego udanego parametru z szerokim oknem stabilności;
- segmentacji materiałowej z chatterem maszyny.
Każdy skrót usuwa zmienną, która może dominować w konkretnym przypadku.
55. Minimalny arkusz obserwacji
Arkusz dla próby powinien zawierać:
- materiał, partię, stan i półfabrykat;
- operację oraz geometrię warstwy;
- narzędzie, krawędź, wysięg i zużycie początkowe;
- prędkość, posuw, głębokość i szerokość;
- medium, kierunek i ciśnienie podania;
- średnie, maksymalne i dynamiczne składowe siły;
- moc lub obciążenie wrzeciona;
- opis i zdjęcie wióra ze skalą;
- temperaturę z metodą oraz niepewnością;
- wynik powierzchni, wymiaru i zużycia;
- alarmy, drgania i odstępstwa;
- decyzję oraz następną zmianę.
Taki zapis umożliwia budowę bazy wiedzy zamiast kolekcji anegdot.
56. Checklista analizy wióra i ostrza
- Czy znana jest nieodkształcona grubość warstwy?
- Czy grubość wióra zmierzono reprezentatywnie?
- Czy obliczony kąt ścinania jest traktowany jako równoważny?
- Czy siły mają poprawne osie i znaki?
- Czy energia właściwa uwzględnia efekt krawędzi?
- Czy narzędzie było nowe, ustabilizowane czy zużyte?
- Czy na ostrzu występuje narost lub warstwa transferowa?
- Czy wiór jest ciągły, segmentowy czy kruchy?
- Czy częstotliwość segmentów pokrywa się z sygnałem siły?
- Czy chłodziwo rzeczywiście dociera do strefy?
- Czy temperatura oznacza maksimum, średnią czy punkt powierzchniowy?
- Czy powierzchnia ma tylko dobrą topografię, czy także dobrą integralność?
- Czy wniosek potwierdza więcej niż jeden kanał danych?
57. Granice teorii i użyteczność uproszczeń
Model ortogonalny zakłada stan ustalony, prostą krawędź, dwuwymiarowy przepływ i uproszczony kontakt. Rzeczywiste frezowanie jest przerywane, krawędź ma promień, a materiał jest mikrostrukturalnie niejednorodny.
Mimo to uproszczenie jest wartościowe, jeśli wiadomo, czego nie zawiera. Umożliwia kontrolę jednostek, bilans sił i energii, porównanie zgniotu oraz tworzenie hipotez.
Zły model to nie model prosty, lecz model użyty poza zakresem bez sprawdzenia. Dojrzała analiza zaczyna od najprostszego opisu zdolnego odróżnić mechanizmy, a złożoność dodaje dopiero wtedy, gdy pomiar jej wymaga.
58. Od wióra do stabilnego procesu
Wiór łączy niewidoczną strefę przy ostrzu z obserwowalnym wynikiem. Jego geometria pozwala oszacować deformację, jego rytm ujawnia lokalizację, a strona kontaktowa zapisuje tarcie.
Nie należy jednak regulować procesu wyłącznie „na wiór”. Stabilny proces musi jednocześnie spełniać wymagania części, trwałości narzędzia, mocy, bezpieczeństwa, transportu odpadu i kosztu.
Mechanika skrawania dostarcza mapy zależności. Pomiary na konkretnej maszynie wyznaczają położenie na tej mapie. Dopiero ich połączenie pozwala przenosić wiedzę między materiałami, narzędziami i skalami bez zgadywania.
Materiały powiązane
Źródła
- Merchant, M. E., Mechanics of the Metal Cutting Process. I. Orthogonal Cutting and a Type 2 Chip, „Journal of Applied Physics” 16(5), 1945, s. 267–275.
- Merchant, M. E., Mechanics of the Metal Cutting Process. II. Plasticity Conditions in Orthogonal Cutting, „Journal of Applied Physics” 16(6), 1945, s. 318–324.
- Davies, M. A., Burns, T. J., Evans, C. J., On the Dynamics of Chip Formation in Machining Hard Metals, „CIRP Annals” 46(1), 1997.
- Ivester, R. W. i in., Analysis of Orthogonal Cutting Experiments Using Diamond-Coated Tools with Force and Temperature Measurements, NAMRC, 2012.
- Ivester, R. W., Whitenton, E. P., Deshayes, L., Comparison of Measurements and Simulations for Machining of Aluminum, NAMRC, 2005.
- Whitenton, E. P., Ivester, R. W., Heigel, J. C., Machining Process Measurements: A Titanium Machining Example, NIST, 2009.
- ISO 3685:1993, Tool-life testing with single-point turning tools — opublikowane wydanie potwierdzone w 2017 r.
- Shaw, M. C., Metal Cutting Principles, 2nd ed., Oxford University Press, 2005 — mechanika tworzenia wióra, energia, temperatura i zużycie.
- Oxley, P. L. B., Mechanics of Machining: An Analytical Approach to Assessing Machinability, Ellis Horwood, 1989 — modelowanie pól odkształcenia, naprężeń i temperatury.
- Childs, T. H. C. i in., Metal Machining: Theory and Applications, Arnold, 2000 — kontakt, prawa materiałowe, modelowanie i zastosowania procesowe.