
Streszczenie
Okuma MULTUS U4000, Nakamura-Tome NTRX-300 oraz DMG MORI CTX beta/NTX są centrami tokarsko-frezarskimi zdolnymi zakończyć złożony detal w jednym przepływie. Łączą główne wrzeciono tokarskie, wrzeciono narzędziowe z osią B, oś Y, magazyn i — zależnie od konfiguracji — przeciwwrzeciono lub dodatkowy rewolwer. Nie są jednak trzema kopiami tej samej maszyny. Różnią się przestrzenią, sposobem organizacji narzędzi, zakresem B, filozofią sterowania, opcjami równoległej pracy i automatyką.
MULTUS U4000 eksponuje szeroki obrót głowicy B oraz platformę OSP, NTRX-300 kwadratową przestrzeń pracy i rozbudowany ATC, a NTX 2000 kompaktowe wrzeciono narzędziowe, drugi rewolwer i integrację z MAPPS/CELOS. CTX beta 800 występuje zarówno jako produktywna tokarka wielorewolwerowa, jak i historyczne wersje TC z wrzecionem turn-mill. Nazwy MT 2000 SZ oraz NL 1500 SY należy traktować jako starsze oznaczenia z rynku Mori Seiki/DMG MORI i potwierdzać według numeru seryjnego, nie dopasowywać na siłę do dzisiejszego NTX.
Wspólny cel, odmienne priorytety
Każda z tych maszyn może obrabiać cechy obrotowe i pryzmatyczne. Wartość pojawia się, gdy jedna baza łączy średnice, otwory, płaszczyzny i powierzchnie swobodne. Jeżeli proces składa się prawie wyłącznie z toczenia, prostsza tokarka będzie tańsza i łatwiejsza. Jeżeli dominuje ciężkie frezowanie, pięcioosiowe centrum może mieć korzystniejszą pętlę siły.
Porównanie musi zaczynać się od listy operacji, narzędzi, wymaganego kąta, mocy, tolerancji i strony części. Dopiero potem można oceniać model. Liczba osi bez przypisanych operacji jest parametrem marketingowym, nie projektem procesu.
Okuma MULTUS U4000
Producent podaje dla MULTUS U4000 maksymalną średnicę toczenia około 650 mm, wrzeciono tokarskie do 4200 obr./min oraz głowicę B obracaną w zakresie 240°. Wrzeciono narzędziowe H1 osiąga do 12 000 obr./min w standardowej konfiguracji i korzysta z interfejsu CAPTO C6. Magazyn ma 40 miejsc standardowo, a opcje zwiększają go do 80.
Maszyna może otrzymać przeciwwrzeciono i dolny rewolwer. Wtedy przechodzi od sekwencyjnej kompletnej obróbki do nakładania operacji. Szeroki zakres B ułatwia dojście do powierzchni pod kątem oraz toczenie narzędziem ustawionym odpowiednio do konturu.
OSP-P500 jako część maszyny
Okuma buduje własne sterowania i napędy, dzięki czemu OSP może ściśle współpracować z modelem termicznym, antykolizją i funkcjami procesu. Nie znaczy to, że program staje się automatycznie bezpieczny. Model narzędzia, uchwytu i części musi być poprawny, a funkcja monitorująca nie zobaczy elementu, którego nie wprowadzono.
Przejście z Fanuca lub Siemensa wymaga szkolenia w logice OSP, zarządzaniu narzędziami, zmiennych i restartach. Zaletą jest spójny ekosystem producenta; ryzykiem — uzależnienie wiedzy i postprocesora od konkretnej platformy.
Nakamura-Tome NTRX-300
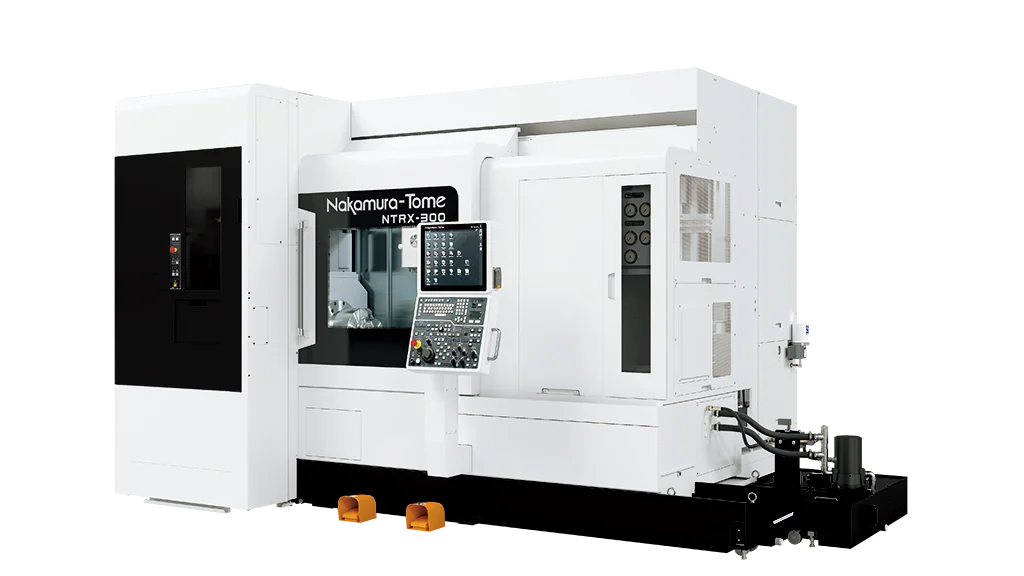
NTRX-300 jest centrum o maksymalnej średnicy przedmiotu około 640 mm i długości obróbki około 1100 mm. Producent podkreśla „kwadratową” przestrzeń XY około 250 × 250 mm oraz głowicę B od około -120° do +105°, czyli 225°. Magazyn 40 narzędzi można rozszerzać do 60, 80 lub 120 pozycji.
Szeroka przestrzeń w obu kierunkach ułatwia wykorzystanie narzędzia poza osią i zmniejsza kompromisy przy dużej średnicy. NTRX występuje z różnymi uchwytami i zdolnością pręta. Dokładna konfiguracja determinuje obwiednię transferu oraz dostęp głowicy.
ATC NTRX i elastyczna rodzina części
Duży magazyn jest istotny, gdy jedna maszyna wykonuje zmienny asortyment. Stały zestaw tokarski, sondy i narzędzia rezerwowe szybko zajmują 40 pozycji. Rozszerzenie do 80 lub 120 pozwala pozostawić narzędzia kilku rodzin, ale zwiększa znaczenie poprawnego zarządzania trwałością i gabarytem.
System powinien sprawdzać przed startem, czy każde narzędzie jest dostępne, ma właściwą korekcję i pozostałą trwałość. Wymiana dużej oprawki musi respektować puste sąsiednie miejsca. Liczba gniazd bez takiej logiki jedynie przesuwa bałagan z wózka do magazynu.
DMG MORI CTX beta 800
Nazwa CTX beta 800 obejmuje różne generacje. Aktualna CTX beta 800 4A jest poziomową tokarką produkcyjną z dwiema głowicami, głównym i przeciwwrzecionem, osią Y oraz czterema osiami pracy. Producent podaje maksymalną średnicę około 340 mm, długość 735 mm, zdolność pręta do 102 mm i skok Y 120 mm.
Starsze CTX beta 800 TC wykorzystywały wrzeciono turn-mill compactMASTER, oś B i magazyn narzędzi. Dlatego samo „CTX beta 800” nie mówi, czy porównujemy wielorewolwerową tokarkę produkcyjną, czy centrum z głowicą frezarską. Pełny sufiks jest obowiązkowy.
DMG MORI NTX 2000
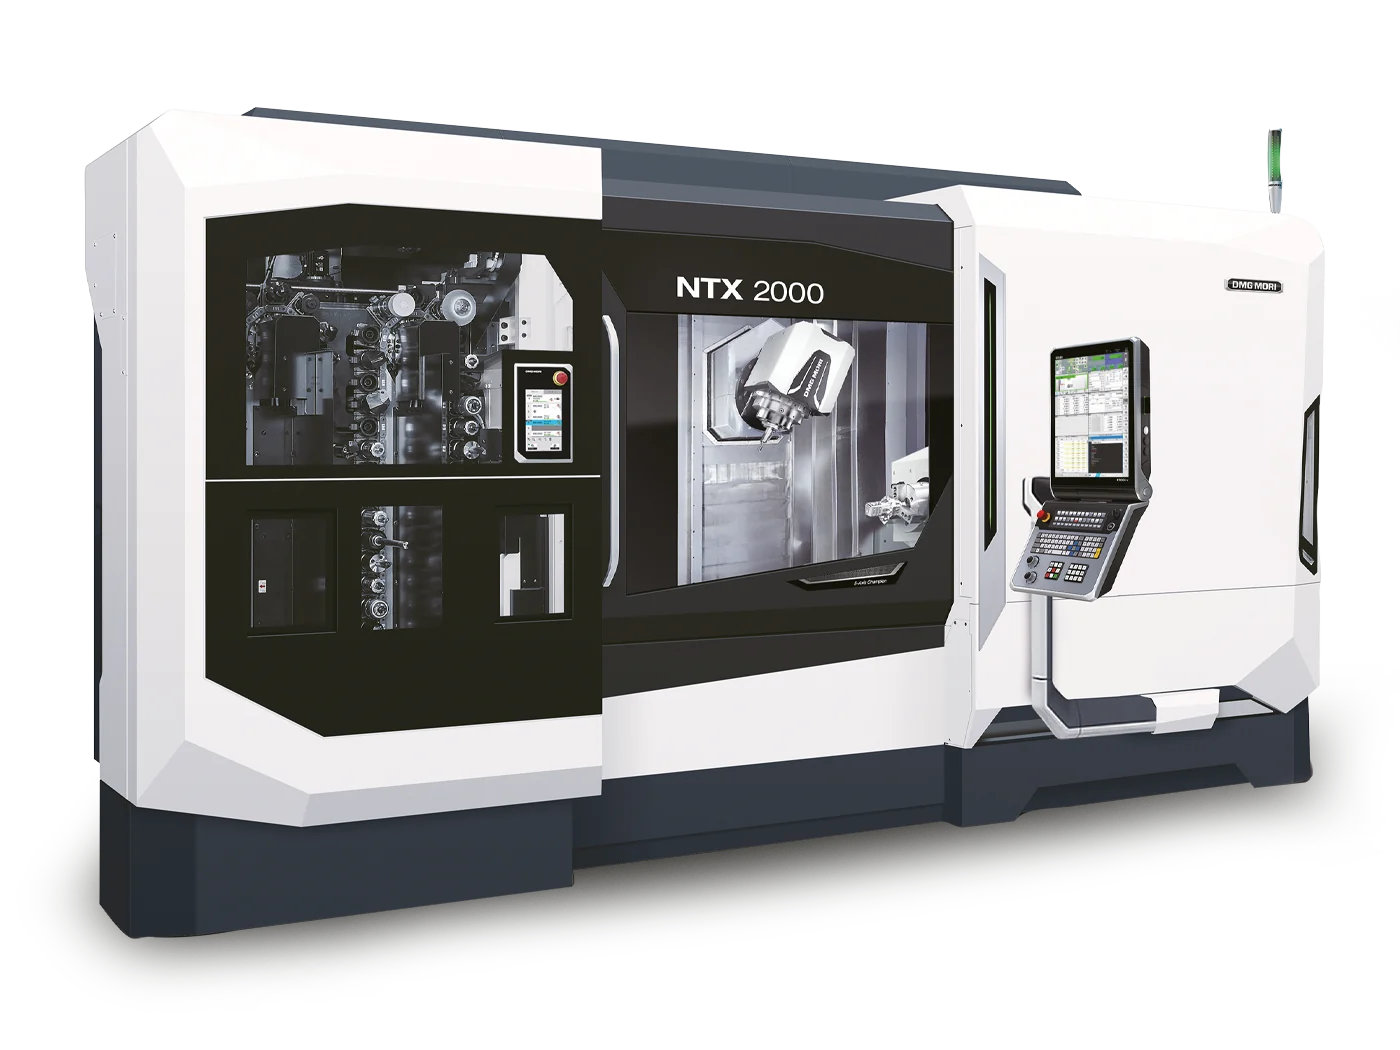
Aktualny NTX 2000 jest pełnym centrum turn-mill. Producent podaje maksymalną średnicę około 670 mm, długość do około 1538 mm, pręt 65 mm oraz skoki X/Y/Z około 675/300/1562 mm. Oś B z napędem bezpośrednim umożliwia pięć osi, a drugie wrzeciono obróbkę sześciu stron.
Drugi rewolwer ma własny ograniczony skok Y, dzięki czemu może wykonać bardziej złożoną pracę równolegle. Wrzeciono compactMASTER ma krótką obudowę, co poprawia dostęp w gęstej przestrzeni. Nowa generacja integruje MAPPS X/CELOS X oraz rozwiązania automatyzacyjne.
Starsze MT 2000 SZ i NL 1500 SY
Na rynku używanym spotyka się oznaczenia Mori Seiki MT, NT i NL. Litery S oraz Y zwykle wskazują przeciwwrzeciono i oś Y, lecz konwencja zależy od rodziny. MT 2000 SZ albo NL 1500 SY nie powinny być automatycznie opisywane parametrami NTX. Są historycznie spokrewnione funkcjonalnie, ale różnią się konstrukcją oraz sterowaniem.
Odpowiedzialny profil używanej maszyny zaczyna się od zdjęcia tabliczki, fabrycznej specyfikacji i instrukcji. Ogłoszenia często skracają oznaczenie, mylą długość lub dopisują literę na podstawie wyposażenia. Jeśli danych nie da się potwierdzić, należy opisać klasę zastosowania, a nie publikować fałszywą tabelę.
Głowica B
MULTUS, NTRX i NTX używają osi B do ustawienia wrzeciona narzędziowego. Zakres 225–240° pozwala przejść z pracy na głównym wrzecionie do przeciwwrzeciona i ustawiać narzędzie pod kątem. Mechaniczny zakres nie jest równy użytecznemu dla każdej oprawki. Uchwyt, detal i osłony ograniczają część pozycji.
Napęd bezpośredni daje szybki ruch i eliminuje część luzu przekładniowego, lecz nadal występują błędy środka obrotu i termika. Kalibracja B oraz długości narzędzia jest warunkiem poprawnego TCP. Test należy wykonać w kilku kątach, nie tylko przy B=0.
Oś Y i przestrzeń poza osią
Y decyduje, jak daleko można wykonać cechę od osi bez manipulowania C-X. NTRX eksponuje kwadratowy zakres 250 mm, NTX około 300 mm na głowicy głównej, a parametry MULTUS zależą od konfiguracji. Duży skok nie gwarantuje dostępu, ponieważ korpus wrzeciona może kolidować wcześniej.
W praktyce modeluje się położenie najkrótszej i najdłuższej oprawki przy maksymalnej średnicy części. Dla wiercenia promieniowego ważny jest także skok osi X poniżej środka. Cecha na papierze może znajdować się w zakresie współrzędnej, ale poza bezpieczną obwiednią.
Przeciwwrzeciono i obróbka sześciu stron
Drugie wrzeciono przejmuje część, zachowując orientację. Pozwala obrobić stronę odcięcia, zamknąć długość i wykonać cechy po przeciwnej stronie. Dokładność zależy od współosiowości, szczęk, ciśnienia, czystości i synchronizacji.
Transfer jest operacją jakościową. Trzeba zmierzyć cechę wykonaną przed i po przechwycie, ocenić bicie oraz wpływ zacisku. Jeśli część ma cienką ściankę, drugi uchwyt może zniekształcić ją inaczej niż pierwszy.
Drugi rewolwer
Dolny lub drugi rewolwer umożliwia jednoczesne toczenie na obu wrzecionach albo podział operacji na dwa kanały. Największy zysk występuje wtedy, gdy czasy można zrównoważyć. Jeżeli jedna strona wymaga długiego frezowania, rewolwer może tylko częściowo wykorzystać oczekiwanie.
Równoległość zwiększa liczbę stanów. Obie głowice mogą dzielić zakres Z i zbliżyć się do tej samej części. Znaczniki synchronizacji zapewniają kolejność, ale nie geometrię bezpieczeństwa. Pełna symulacja jest obowiązkowa.
Wrzeciono narzędziowe a napędzana oprawka
Pełne wrzeciono B ma większy zakres narzędzi, ATC i orientację niż napędzana oprawka rewolweru. Pozwala na pięć osi i specjalne głowice. Napędzana oprawka jest prostsza, krótsza i może mieć sztywniejszą pętlę dla małego otworu. W maszynie z oboma zespołami zadania należy rozdzielać świadomie.
Ciężkie toczenie często lepiej pozostawić rewolwerowi, a złożone frezowanie głowicy B. Przenoszenie prostego wiercenia do wrzeciona B może niepotrzebnie wydłużyć zmianę narzędzia. Optymalizacja obejmuje czas, dostęp i obciążenie.
Sterowanie: OSP, FANUC/MAPPS i Siemens/CELOS
Okuma używa OSP, Nakamura zwykle rozwiązań opartych na Fanucu z własnym interfejsem, a DMG MORI oferuje MAPPS/Fanuc lub Siemens z CELOS zależnie od modelu. Każde sterowanie inaczej organizuje kanały, narzędzia, cykle i restart. Ten sam kod ISO nie zapewnia tej samej semantyki funkcji M.
Zakład powinien ocenić kompetencje, postprocesory i serwis. Ujednolicenie sterowania skraca szkolenie, ale nie może przesłonić lepszego dopasowania mechaniki. Dla centrum turn-mill jakość postu i modelu maszyny jest częścią ceny zakupu.
CAM
Programowanie prostego toczenia na pulpicie jest możliwe, lecz obróbka B/Y, pięć osi i kanały wymagają CAM. System musi obsługiwać wielozadaniową kinematykę, transfer półfabrykatu, in-process stock i synchronizację. Postprocesor powinien generować kod dla dokładnej konfiguracji.
Przeniesienie programu między MULTUS, NTRX i NTX nie polega na zmianie nagłówka. Różnią się znaki osi, limity, punkty wymiany, funkcje zacisku i obsługa B. Neutralna ścieżka może zostać wykorzystana, ale każdy wynik trzeba ponownie zweryfikować.
Symulacja kodu
Najpierw CAM sprawdza narzędzie względem modelu części i stocku. Następnie pełna symulacja maszyny obejmuje wrzeciona, uchwyty, rewolwery, głowicę B i osłony. Najwyższy poziom interpretuje kod po postprocesorze z modalnościami, korekcjami i funkcjami PLC.
Kolizja może wystąpić podczas pozornie nietechnologicznego ruchu: wymiany, odwrotu, przechwytu lub restartu. Dlatego symuluje się cały program, nie tylko bloki usuwające materiał. Celowo wprowadzone testy błędów sprawdzają, czy model i interlock reagują.
Wióry i chłodziwo
Maszyna turn-mill łączy długie wióry tokarskie, drobne frezarskie i głębokie wiercenie. Wiór może owinąć się na uchwycie, wejść w szczęki drugiego wrzeciona albo uszkodzić sondę. Geometria łamacza, ciśnienie, przepływ i programowane płukanie są krytyczne.
Przenośnik trzeba dobrać do materiału. Aluminium daje objętość, stal długie pasma, żeliwo osad, a stopy niklu trudne krótkie segmenty przy dużym cieple. Dla pracy nocnej czujniki przepływu, poziomu i przepełnienia są ważniejsze niż zdalny podgląd obrazu.
Termika
Główne, drugie i narzędziowe wrzeciono mają różne cykle cieplne. W NTX producent stosuje obieg oleju w silnikach wrzecion i śrubach kulowych; Okuma integruje kompensację z OSP. Każdy system ogranicza dryf, ale nie zna temperatury całej części ani naprężeń po zgrubieniu.
Proces kwalifikuje się dla określonej sekwencji i rozgrzewki. Zmiana kolejności może zmienić stan cieplny. Pomiar wzorca wieloosiowego pozwala odróżnić dryf kinematyki od zużycia narzędzia.
Automatyzacja
Centra można połączyć z podajnikiem pręta, robotem, magazynem detali lub AMR. NTX 2000 jest oferowany z rozwiązaniami obsługi różnorodnych części, NTRX i MULTUS również można integrować. Kluczowe jest nie ramię, lecz stan uchwytów, drzwi, narzędzi i wiórów.
Automatyczna zmiana chwytaka zwiększa elastyczność, ale wymaga identyfikacji narzędzia robota. Przed startem system powinien potwierdzić program, szczęki, część i paletę. Nieprawidłowa kombinacja może fizycznie zmieścić się w celi, a mimo to niebezpiecznie wejść do uchwytu.
Odbiór
Wspólny artefakt powinien zawierać toczenie, powierzchnię po B=0 i B=90°, otwór poza osią, cechę pięcioosiową, przechwyt i obróbkę drugiej strony. W maszynie z rewolwerem dodaje się równoległą pracę. Pomiar sprawdza współosiowość oraz relacje między cechami.
Odbiór techniczny obejmuje wrzeciona, B/Y/C, ATC, rewolwer, chłodziwo, przenośnik, sondy i bezpieczeństwo. Wielokrotne transfery wykrywają problemy niewidoczne w pojedynczym pokazie. Kryteria ustala się przed testem.
Zakup używany
Starszy CTX beta 800 TC, MT 2000 SZ lub NL 1500 SY może mieć korzystną cenę, ale ryzyko części oraz sterowania. Trzeba sprawdzić kompletność specjalnych oprawek, kopie parametrów, licencje, stan głowicy B, wrzecion, rewolweru i zmieniacza. Próba prostej tulei jest niewystarczająca.
Historia kolizji ma szczególne znaczenie, ponieważ uderzenie może naruszyć relację wielu osi. Po relokacji wykonuje się geometrię, kalibrację i test części. Ogłoszeniowe „w pełni sprawna” nie zastępuje raportu.
Produktywność i odporność systemu
Jedna maszyna skraca przepływ, ale jej awaria zatrzymuje wszystkie operacje. Dwie prostsze mogą zapewnić redundancję i równoległość. Centrum wielozadaniowe jest najbardziej wartościowe przy małych i średnich partiach złożonych części, wysokim koszcie ponownego bazowania i wymaganiu pełnej genealogii.
Dla dużej serii należy porównać takt z linią wyspecjalizowaną. Drugi rewolwer i przeciwwrzeciono zwiększają wydajność, ale tylko po zbalansowaniu. Wysoka liczba osi bez pracy równoległej może pozostawać drogim zapasem.
Odporność obejmuje również możliwość dokończenia zlecenia po awarii. Program przygotowany wyłącznie dla jednej kinematyki może być trudny do przeniesienia. Zakład powinien zachować neutralny model procesu, geometrię półfabrykatu po każdym etapie i komplet danych pomiarowych. Nie zapewni to natychmiastowej migracji na inną markę, ale pozwoli świadomie rozdzielić część między tokarkę i frezarkę, gdy przestój centrum zagraża terminowi.
Jak porównywać trzy platformy
MULTUS U4000 warto rozważyć przy wymaganiu szerokiej głowicy B, ekosystemu OSP i dużego detalu. NTRX-300 wyróżnia się przestrzenią XY oraz dużym magazynem dla zmiennego asortymentu. NTX 2000 oferuje rozwiniętą wielokanałowość, compactMASTER i szeroki ekosystem automatyzacji. CTX beta 800 4A jest inną odpowiedzią: produktywną tokarką wielorewolwerową, gdy pełna głowica B nie jest potrzebna.
Ostateczny wybór powinien wynikać z próby na części, lokalnego serwisu, kompetencji CAM i kosztu kompletnego oprzyrządowania. Parametr, którego program nie użyje, nie tworzy wartości.
Checklista wyboru
- Rozpisz część na toczenie, frezowanie, B/Y, transfer i pracę równoległą.
- Potwierdź pełne oznaczenie oraz generację każdego używanego modelu.
- Modeluj uchwyty, szczęki, oba wrzeciona, głowice i narzędzia.
- Sprawdź użyteczny zakres B/Y przy maksymalnej średnicy.
- Porównaj wrzeciona według wykresu mocy i momentu.
- Policz magazyn po odjęciu sond, narzędzi stałych i pustych sąsiadów.
- Zdefiniuj transfer oraz procedurę odzyskania po zatrzymaniu.
- Kwalifikuj post, symulację kodu i wszystkie funkcje PLC.
- Oceń łamanie wiórów przed przechwytem i pracą bez nadzoru.
- Wykonaj artefakt na obu wrzecionach i kilku kątach B.
- Policz koszt oprawek, CAM, szkolenia, serwisu i przestoju.
- Porównaj cały czas przepływu z dwiema maszynami prostszymi.
Podsumowanie
MULTUS U4000, NTRX-300 i NTX 2000 realizują wspólną ideę kompletnej obróbki, lecz robią to przez różne kompromisy. MULTUS łączy szeroką B z OSP, NTRX duży zakres XY i magazyn, a NTX głęboką integrację kanałów, wrzecion oraz automatyzacji. CTX beta pokazuje granicę między pełnym turn-mill i szybką tokarką wielorewolwerową.
Najważniejsze nie jest ustalenie abstrakcyjnego zwycięzcy. Trzeba dopasować przestrzeń, moment, narzędzia, sterowanie i serwis do rzeczywistego detalu. Wtedy jedna maszyna może usunąć kolejkę i błędy bazowania. Bez takiego projektu stanie się bardzo złożonym stanowiskiem wykonującym proste operacje.
Realistyczne ceny platform wielozadaniowych
Rynek jest płytki, konfiguracje różnią się przeciwwrzecionem, długością, magazynem i automatyką, a wiele ofert ukrywa cenę. Poniższe kwoty są szerokimi przedziałami netto sprawnej maszyny używanej, bez transportu ciężkiego, fundamentu, oprawek, postprocesora i uruchomienia. Najlepiej udokumentowana jest CTX beta 1250 TC: jawne oferty obejmują 99,5 tys. EUR, a wyceny dealerskie w USA rosną przy bogatej konfiguracji do 250–450 tys. USD.
| Model i konfiguracja | Typowe roczniki | Realistyczny przedział netto | Pewność |
|---|---|---|---|
| Okuma MULTUS U4000 | 2014–2021 | 700 tys.–1,50 mln zł | niska; ceny zwykle na zapytanie |
| Nakamura-Tome NTRX-300 | 2015–2023 | 800 tys.–1,60 mln zł | niska; bardzo mało jawnych cen |
| DMG MORI CTX beta 1250 TC | 2010–2016 | 430 tys.–1,20 mln zł | średnia; ogromny wpływ przeciwwrzeciona i magazynu |
| DMG MORI NTX 2000, pierwsza generacja | 2010–2017 | 750 tys.–1,55 mln zł | średnia do niskiej |
| DMG MORI NTX 2000/2500, młoda bogata konfiguracja | 2018–2025 | 1,30–2,70 mln zł | niska; automatyzacja wyceniana oddzielnie |
Źródła kalibracyjne: CTX beta 1250 TC z 2011 roku za 99,5 tys. EUR, rynkowa wartość kilku CTX około 185 tys. USD oraz szacunki dealerskie NTX 2000. Dla U4000 i NTRX-300 uczciwa wycena wymaga konkretnej oferty i numeru seryjnego.