
Streszczenie
Mazak INTEGREX łączy centrum tokarskie z wrzecionem frezarskim poruszanym w osi B. Modele i-100H, i-150 oraz i-350H opisują różne wielkości aktualnej i niedawnej rodziny, a INTEGREX 200-IV ST jest wcześniejszą generacją z drugim wrzecionem i dolnym rewolwerem. Celem nie jest wykonywanie każdej możliwej operacji na jednej drogiej maszynie, lecz zamknięcie części w jednym przepływie wtedy, gdy redukcja mocowań, błędu bazowania i transportu ma większą wartość niż maksymalna wydajność pojedynczego zabiegu.
INTEGREX może toczyć, frezować, wiercić pod kątem, wykonywać cechy pięcioosiowe, przechwycić część i obrobić drugą stronę. Im więcej funkcji zostanie użytych, tym większe wymagania dla CAM, postprocesora, symulacji, synchronizacji kanałów, mocowania i kontroli wiórów. Maszyna nie usuwa złożoności procesu; przenosi ją z kolejek między stanowiskami do jednego programu oraz jednej konfiguracji.
Mill-turn to architektura procesu
Klasyczna tokarka obraca detal i podaje nieruchome ostrze. Centrum frezarskie obraca narzędzie, a detal jest ustalony. INTEGREX wykonuje oba rodzaje ruchu. Główne wrzeciono tokarskie może pracować z prędkością skrawania albo stać się sterowaną osią C. Wrzeciono frezarskie obraca narzędzie i ustawia się pod kątem B. Osie liniowe pozycjonują punkt narzędzia względem części.
Ta architektura pozwala wykonać wał z otworami skośnymi, korpus obrotowy z kieszeniami, wirnik lub część lotniczą. Nie jest jednak identyczna ze sztywnym VMC ani z tokarką o prostym rewolwerze. Konstrukcja musi godzić przestrzeń, moment i dynamikę obu funkcji.
Oznaczenia modeli
Numer 100, 150, 200 albo 350 oznacza klasę wielkości, lecz system zmieniał się między generacjami. Litera H występuje w aktualnej rodzinie i-H. S w starszych konfiguracjach informuje o drugim wrzecionie, T może odnosić się do dolnego rewolweru, a kombinacje ST wskazują obie funkcje. Pełne oznaczenie trzeba czytać razem z długością łoża i opcjami.
Nie wolno zakładać, że INTEGREX i-350HS z ogłoszenia ma dane współczesnego i-350H S. Różnić się mogą wrzeciona, skoki, magazyn, sterowanie i średnica pręta. Numer seryjny oraz fabryczna karta wyposażenia są źródłem dla konkretnego egzemplarza.
INTEGREX i-100H
i-100H jest mniejszym członem aktualnej rodziny. Producent grupuje go z i-200H; maszyny mają kompaktową przestrzeń i wrzeciono frezarskie przeznaczone do pełnego zakresu operacji wielozadaniowych. Mniejsza obwiednia sprzyja krótszym częściom, szybszym ruchom i ograniczonej powierzchni stanowiska.
Mały model nie jest prostą tokarką z napędzaną oprawką. Oś B i magazyn narzędzi umożliwiają użycie frezów, wierteł, głowic i sond. Ograniczeniem jest przestrzeń między wrzecionami, długość narzędzia oraz średnica detalu podczas obrotu głowicy. Każda operacja musi być sprawdzona w pełnym modelu maszyny.
INTEGREX i-150
i-150 został zaprojektowany jako bardzo zwarte centrum wielozadaniowe. Producent podaje powierzchnię zajętą około 5,8 m² wobec 7,6 m² dla wcześniejszego rozwiązania porównawczego. Zakresy osi obejmują około 370 mm w X, 200 mm w Y, 435 mm w Z i 300 mm osi W, a B pracuje w zakresie od około -10° do 190°.
Wartością i-150 jest gęste połączenie funkcji dla małych części. Zwartość utrudnia jednak intuicyjną ocenę kolizji. Uchwyt, szczęki, przeciwwrzeciono, głowica, oprawka i detal znajdują się blisko siebie. Długi frez albo szeroka głowica może ograniczyć kąt B bardziej niż mechaniczny zakres osi.
INTEGREX i-350H
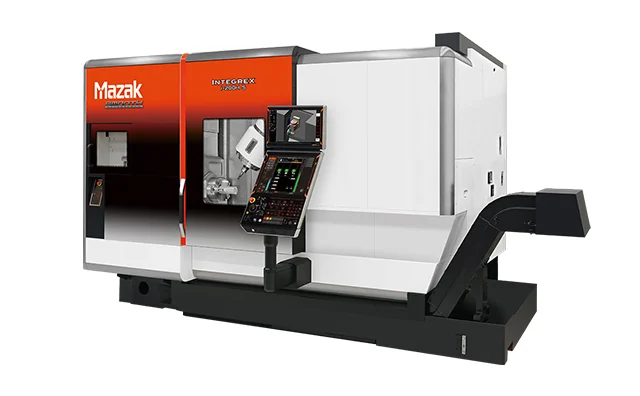
i-350H należy do większej grupy i-250H/i-350H/i-450H. Producent podaje dla tej klasy większy skok X i Y niż w modelach 100/200, co pozwala obsługiwać większą średnicę i bardziej złożone cechy frezarskie. Maszyna może być konfigurowana z drugim wrzecionem, różnymi długościami i automatyką.
Większa obwiednia nie powinna skłaniać do maksymalnego wypełnienia przestrzeni. Ciężki detal ma znaczną energię, a długie narzędzie w osi B zwiększa ramię siły. Dla i-350H trzeba osobno sprawdzić toczenie, frezowanie i transfer, ponieważ każde wykorzystuje inne ograniczenie.
INTEGREX 200-IV ST
200-IV ST jest starszą generacją, często spotykaną na rynku używanym. Drugi wrzeciennik umożliwia przechwyt, a dolny rewolwer może pracować równolegle z wrzecionem frezarskim. To daje duży potencjał skrócenia taktu, lecz wymaga programowania wielokanałowego i synchronizacji.
Wartość używanego egzemplarza zależy od kompletności oprawek, magazynu, funkcji osi B, stanu obu wrzecion, rewolweru i sterowania. Próba samego toczenia nie weryfikuje najdroższych zespołów. Należy wykonać przechwyt, frezowanie pod kilkoma kątami, zmianę narzędzi i równoległą pracę kanałów.
Główne i drugie wrzeciono
Główne wrzeciono mocuje półfabrykat i wykonuje pierwszą stronę. Przeciwwrzeciono zbliża się, synchronizuje prędkość oraz fazę, zaciska część i odciąga ją po odcięciu lub zwolnieniu. Transfer musi zachować bazę osiową i kątową. Niewłaściwe ciśnienie albo zabrudzone szczęki powodują przesunięcie.
Program powinien określić położenie przechwytu, prędkość synchronizacji, stan uchwytów i bezpieczne reakcje. Awaria w połowie transferu jest stanem szczególnym: dwa wrzeciona mogą jednocześnie trzymać część. Procedura odzyskania nie może polegać na przypadkowym otwieraniu szczęk.
Oś B i wrzeciono frezarskie
Oś B ustawia wrzeciono narzędziowe od pracy osiowej przez promieniową po kąty pośrednie. Jej położenie wpływa na punkt końcówki narzędzia. Błąd środka obrotu, długości oprawki lub kalibracji powoduje odchyłkę rosnącą wraz z wysięgiem. TCP kompensuje ruchy liniowe podczas obrotu, ale wymaga poprawnego modelu kinematycznego.
Wrzeciono frezarskie ma własny wykres mocy i momentu. Może używać narzędzi znacznie bardziej złożonych niż oprawka napędzana w rewolwerze. Nadal nie musi dorównywać ciężkiemu centrum pionowemu w dużym frezie czołowym. Strategię dobiera się do stabilności całego łańcucha.
Oś Y
Oś Y pozwala przesunąć narzędzie poza płaszczyznę X-Z. Dzięki niej można wykonywać kieszenie, otwory mimośrodowe i powierzchnie bez sztucznej interpolacji osi C. W obróbce pięcioosiowej staje się jednym z elementów odwrotnej kinematyki.
Zakres Y jest mniejszy niż typowy skok centrum frezarskiego, a dostęp zależy od średnicy detalu i oprawki. Cecha nominalnie mieszcząca się w Y może być nieosiągalna z powodu kolizji głowicy. Należy sprawdzać konfigurację osiową oraz promieniową osobno.
Dolny rewolwer
Wariant z dolnym rewolwerem może toczyć równolegle, podtrzymywać proces drugim narzędziem albo wykonać prostą operację na przeciwwrzecionie, gdy wrzeciono frezarskie pracuje na głównym. Zysk wynika z nakładania czasów. Jeżeli operacje są źle zbalansowane, jeden kanał czeka i koszt rewolweru nie jest wykorzystany.
Równoległa praca zwiększa ryzyko kolizji. Obie głowice dzielą ograniczoną przestrzeń, a wióry z jednego procesu mogą trafiać na drugie narzędzie. Synchronizację trzeba sprawdzić w symulatorze pełnej maszyny i przy małych posuwach.
Magazyn narzędzi
Wrzeciono frezarskie pobiera narzędzia z magazynu, więc INTEGREX nie jest ograniczony liczbą stacji rewolweru. Pojemność można dobrać do rodziny części, lecz przestrzeń zajmują sonda, narzędzia tokarskie w oprawkach frezarskich, wiertła, frezy i narzędzia rezerwowe. Specjalne oprawki mogą blokować sąsiednie gniazda.
Narzędzie tokarskie zamocowane w interfejsie wrzeciona musi być prawidłowo zorientowane. Błąd kątowy zmienia geometrię ostrza. Sterowanie przechowuje korekcje, a system identyfikacji powinien zapobiegać użyciu oprawki w niewłaściwym położeniu.
Narzędzia Capto i zespoły modułowe
W maszynach wielozadaniowych często stosuje się sztywne interfejsy modułowe umożliwiające toczenie i frezowanie. Połączenie musi przenosić moment, zachować orientację oraz powtarzalnie ustalać ostrze. Każde dodatkowe złącze zwiększa wysięg i tolerancję bicia.
Biblioteka CAM powinna zawierać całą oprawkę z niewymienną częścią, tuleją, przedłużką i płytką. Wprowadzenie wyłącznie średnicy freza daje fałszywe bezpieczeństwo. Dla toczenia ważne są także kierunek ostrza, promień naroża i płaszczyzna montażu.
Programowanie MAZATROL i CAM
MAZATROL wspiera programowanie cech tokarskich i frezarskich, ale złożone powierzchnie oraz synchronizacja naturalnie prowadzą do CAM. Postprocesor musi być przeznaczony dla dokładnego modelu: liczby wrzecion, kanałów, dolnego rewolweru, zakresów B/Y i funkcji PLC. Post dla innej wersji INTEGREX może wygenerować poprawny składniowo, lecz niebezpieczny kod.
Program powinien być dzielony na logiczne etapy: przygotowanie, obróbkę na głównym wrzecionie, transfer, drugą stronę, pomiar i zakończenie. Stan każdego uchwytu, wrzeciona i kanału musi być jawny. Restart wymaga ustalenia, gdzie fizycznie znajduje się część.
Synchronizacja kanałów
W wariancie ST kanały używają znaczników oczekiwania. Znacznik nie dowodzi, że obie głowice znajdują się w bezpiecznych położeniach; tylko synchronizuje dojście do punktu. Każdy odcinek przed i po znaczniku powinien mieć warunki wstępne oraz końcowe.
Optymalizacja polega na przesuwaniu operacji między kanałami tak, aby skrócić ścieżkę krytyczną. Nie należy usuwać oczekiwania bez analizy obwiedni. Zysk kilku sekund nie uzasadnia ryzyka wejścia dwóch zespołów w tę samą strefę.
Pięć osi i 3+2
Oś B, C oraz osie liniowe umożliwiają obróbkę indeksowaną i symultaniczną. 3+2 ustawia narzędzie pod kątem, zaciska osie i wykonuje klasyczną ścieżkę. Jest łatwiejsze do zweryfikowania oraz często sztywniejsze. Symultaniczne pięć osi zmienia orientację w ruchu i jest potrzebne dla powierzchni swobodnych, podcięć i kontroli punktu styku.
Nie każda część o wielu bokach potrzebuje ciągłych pięciu osi. Indeksowanie redukuje ryzyko osobliwości i gwałtownego ruchu. CAM powinien wybierać najmniej złożoną kinematykę spełniającą wymaganie powierzchni.
Toczenie z wrzecionem frezarskim
Wrzeciono frezarskie może utrzymywać stacjonarne narzędzie tokarskie. Oś B ustawia jego kąt, co daje elastyczność i pozwala użyć jednego zespołu do różnych kierunków. Siła skrawania działa jednak na głowicę B oraz połączenie narzędzia. Dla ciężkiego zgrubienia dolny rewolwer może mieć korzystniejszą pętlę siły.
Wybór narzędzia nie powinien wynikać z dostępności stacji, lecz z obciążenia, dostępu i możliwości równoległej pracy. Często wrzeciono frezarskie wykonuje operacje złożone, a rewolwer przejmuje długie proste toczenie.
Mocowanie i szczęki
Mill-turn wykonuje więcej operacji bez przekładania, więc mocowanie musi pozostać stabilne przez zgrubienie, frezowanie i transfer. Szczęki miękkie powinny mieć odpowiednią długość styku, podparcie osiowe i średnicę wytoczenia. Frezowanie wprowadza siły w kierunkach mniej typowych dla tokarki.
Przy cienkiej części zacisk może ją odkształcić. Druga strona przejęta w przeciwwrzecionie może mieć inne podparcie i sprężyste odkształcenie. Plan tolerancji powinien określić, które cechy kończy się przed transferem, a które po nim.
Wióry
Połączenie toczenia i frezowania tworzy różne frakcje wiórów. Długi wiór tokarski może owinąć się wokół freza, sondy albo części podczas transferu. Wióry z wiercenia mogą pozostać w szczękach przeciwwrzeciona. Program powinien zawierać kontrolowane łamanie, płukanie i przedmuch przed przechwytem.
Przenośnik musi radzić sobie z objętością, a filtracja z drobnymi cząstkami. Kamera lub czujnik nie zastąpią stabilnej geometrii płytki. Dla pracy bezobsługowej każdy materiał i operacja wymagają sprawdzonego kształtu wióra.
Termika
Wiele źródeł ciepła pracuje niezależnie: oba wrzeciona, wrzeciono frezarskie, osie, hydraulika i chłodziwo. Sekwencja programu zmienia ich udział. Część wykonana po godzinie intensywnego frezowania może mieć inny trend niż po długim toczeniu.
Aktualna rodzina i-H wykorzystuje chłodzenie zespołów i funkcje kompensacji. Nie usuwa to potrzeby rozgrzewki oraz kontroli. Dla części łączącej średnice, otwory kątowe i powierzchnie pięcioosiowe warto stosować artefakt monitorujący cały łańcuch.
Pomiar i korekcje
Sonda we wrzecionie frezarskim może ustawiać detal i mierzyć cechy na obu wrzecionach. Pomiar narzędzia powinien obejmować frezy oraz wybrane oprawki tokarskie. Oś B wymaga kalibracji punktu obrotu. Błąd długości narzędzia zmienia położenie cechy przy różnych kątach.
Korekcje automatyczne muszą mieć zakres i właściciela. Odchyłka po transferze może wynikać ze szczęk, synchronizacji, temperatury lub narzędzia. Przesunięcie jednej bazy bez diagnozy może poprawić jeden wymiar i pogorszyć drugi.
Symulacja maszyny
W INTEGREX symulacja samej ścieżki jest niewystarczająca. Potrzebny jest model głowicy B, obu wrzecion, szczęk, rewolweru, narzędzi i ruchomych osłon. Należy symulować kod po postprocesorze, ponieważ właśnie on wprowadza wymiany, transfer i synchronizację.
Model musi odpowiadać długości łoża i opcjom. Zbyt uproszczony może nie pokazać kolizji, a nadmiernie konserwatywny blokować poprawne ruchy. Wersja modelu, postu i programu powinna być zapisana z dokumentacją zlecenia.
Odbiór
Odbiór obejmuje geometrię tokarską, kinematykę B/Y/C, oba wrzeciona, transfer, ATC, magazyn, ewentualny rewolwer, sondy i bezpieczeństwo. Próba musi wykonać cechy po kilku kątach i na obu stronach. Sama tuleja tokarska nie sprawdza głównej wartości maszyny.
Dla wariantu ST potrzebny jest cykl równoległy z kontrolą synchronizacji. Temperatura i czas rozgrzewki muszą być zapisane. Artefakt powinien umożliwiać pomiar współosiowości cech wykonanych przed i po przechwycie.
Maszyna używana
Najdroższe ryzyka to wrzeciono frezarskie, oś B, oba wrzeciona, ATC i specjalne oprawki. Należy sprawdzić historię kolizji, błędy zmieniacza, bicie, stan sprzęgieł, przewodów obrotowych i zacisków. Brak fabrycznych uchwytów narzędziowych może istotnie zwiększyć koszt uruchomienia.
Kopia parametrów, PLC, korekcji kinematycznych i makr jest obowiązkowa przed odłączeniem. Po relokacji trzeba wykonać geometrię oraz ponowną kalibrację B i sond. Program demonstracyjny sprzedawcy nie zastępuje próby na własnej części.
Produktywność
INTEGREX redukuje transport, kolejkę i ponowne bazowanie. Może jednak wykonywać prostą operację wolniej niż maszyna wyspecjalizowana. Ekonomika zależy od całego przepływu: czasu oczekiwania między tokarką i frezarką, kontroli, zapasu w toku oraz ryzyka braku.
W produkcji dużej serii dwa proste stanowiska mogą mieć większą przepustowość i odporność na awarię. W małej serii złożonych części jedno centrum wielozadaniowe często skraca czas od programu do gotowego detalu. Decyzję podejmuje się na mapie operacji i taktu.
Orientacyjne ceny używanych INTEGREX
Podane kwoty są cenami netto maszyny bez transportu, oprzyrządowania, postprocesora i uruchomienia. Wartość wariantu S, ST lub HST może być o setki tysięcy złotych wyższa od wersji z jednym wrzecionem, dlatego nie należy łączyć ich w jeden zakres.
| Model i konfiguracja | Typowe roczniki | Realistyczny przedział netto |
|---|---|---|
| INTEGREX 200-IV, jedno wrzeciono tokarskie | 2005–2010 | 280–480 tys. zł |
| INTEGREX 200-IV S/ST, przeciwwrzeciono i ewentualna dolna głowica | 2005–2011 | 400–700 tys. zł |
| INTEGREX i-150 / i-150 S | 2008–2016 | 430–850 tys. zł |
| INTEGREX i-100H / i-100H S | 2011–2020 | 900 tys.–1,55 mln zł |
| INTEGREX i-100H S/ST, młody egzemplarz | 2021–2024 | 1,2–2,3 mln zł |
| INTEGREX i-350H | 2011–2020 | 1,45–2,4 mln zł |
| INTEGREX i-350H S/ST z bogatą automatyką | 2015–2024 | 1,9–3,2 mln zł |
Na rynku europejskim większość używanych INTEGREX mieści się w ofertach około 70 000–350 000 euro, ale nowsze serie H wykraczają ponad ten poziom. i-100H S z 2022 roku wystawiono za 290 000 euro. Przedział traci sens bez wskazania liczby wrzecion, dolnej głowicy, magazynu, podajnika i godzin każdej jednostki wrzecionowej.
Kiedy wybrać i-100H, i-150, i-350H albo starsze 200-IV ST
i-100H i i-150 są naturalne dla małych złożonych części, gdzie liczy się zwartość i pełna funkcjonalność. i-350H daje większą obwiednię i przestrzeń dla cięższej geometrii. 200-IV ST może być atrakcyjny, gdy dolny rewolwer i przeciwwrzeciono rzeczywiście skrócą takt, a stan używanej maszyny jest potwierdzony.
Jeżeli proces wymaga głównie prostego toczenia, QUICK TURN może mieć niższy koszt i łatwiejszą obsługę. Jeżeli dominuje ciężkie frezowanie dużej bryły, centrum pięcioosiowe może być sztywniejsze. INTEGREX ma przewagę wtedy, gdy technologie są naprawdę zintegrowane.
Checklista wyboru
- Zapisz wszystkie operacje i oznacz, które eliminują osobne mocowanie.
- Potwierdź pełny model, długość, wrzeciona, rewolwer i sterowanie.
- Zbuduj model obu uchwytów, szczęk, części i pełnych narzędzi.
- Sprawdź zakres B/Y przy najgorszej średnicy detalu.
- Porównaj moment wrzeciona frezarskiego z wymaganym skrawaniem.
- Zdefiniuj transfer, synchronizację, zacisk i procedurę odzyskania.
- Zbilansuj kanały zamiast zakładać automatyczny zysk rewolweru.
- Kwalifikuj dokładny postprocesor i symuluj kod wynikowy.
- Zaprojektuj łamanie oraz płukanie wióra przed przechwytem.
- Skalibruj B, długości i sondy w pełnym zakresie.
- Odbierz artefakt wykonany na obu wrzecionach i pod kilkoma kątami.
- Policz czas całego przepływu, nie tylko czas zajęcia maszyny.
Podsumowanie
INTEGREX jest platformą konsolidacji procesu. i-100H i i-150 przenoszą pełną funkcjonalność do małej obwiedni, i-350H skaluje ją do większych części, a 200-IV ST pokazuje potencjał równoległej pracy dwóch kanałów. W każdym wariancie korzyść powstaje przez usunięcie mocowań i kolejki, a nie przez samą liczbę osi.
Im bardziej złożona konfiguracja, tym ważniejsze są dokładny model maszyny, postprocesor, synchronizacja, pomiar oraz procedura restartu. Dobrze zaprojektowany proces wydaje gotową część z jednego stanowiska. Źle zaprojektowany skupia w jednej maszynie wszystkie ryzyka tokarki, frezarki i automatycznego transferu.