
Streszczenie
Rodzina Genmitsu PROVerXL zaczyna się tam, gdzie router przestaje być urządzeniem stawianym obok laptopa, a staje się osobnym stanowiskiem warsztatowym. 4030 V2 oferuje pole 400 × 300 × 110 mm, śruby kulowe 1204 i silniki krokowe w zamkniętej pętli. 6050 Plus zwiększa pole do 600 × 500 × 115 mm i wykorzystuje większe silniki NEMA23 oraz podwójne prowadnice liniowe. Nowsze 2×2 i 4×4 mają śruby kulowe o średnicy 20 mm w X/Y, prowadnice HG15/HG20, zamkniętą pętlę i router 710 W, a największy wariant obejmuje arkusz około 1300 × 1300 mm.
To wciąż otwarte routery GRBL, a nie centra obróbkowe. Nie mają fabrycznej kabiny, magazynu narzędzi, automatycznej kontroli wiórów ani tej samej odporności termicznej co VMC. Ich naturalnym obszarem są drewno, tworzywa, kompozyty, płyty, formy oraz lekka obróbka metali nieżelaznych. Im większy obszar, tym ważniejsze stają się fundament, równoległość osi, odpylanie, podział długiego programu i bezpieczny dostęp operatora.
Gdzie kończy się „desktop”
4030 V2 ma gabaryt około 742 × 489 × 605 mm i może pracować na bardzo sztywnym stole. 6050 Plus zajmuje około 992 × 782 × 641 mm. PROVerXL 2×2 ma obrys około 1161 × 1142 × 617 mm oraz masę około 90 kg. Model 4×4 osiąga około 1893 × 1842 × 617 mm i 150 kg. Ostatnie dwa warianty wymagają planowanego miejsca, dostępu z kilku stron i oceny nośności podłoża.
Nazwa „desktop” w opisie handlowym nie oznacza, że zwykły mebel jest wystarczającym fundamentem. Blat ugina się, skręca ramę i przenosi drgania. Stanowisko powinno mieć sztywną konstrukcję, regulowane podparcie i możliwość sprawdzenia poziomu bez wymuszania geometrii ramy.
W większej maszynie operator nie dosięga całego pola z jednego miejsca. Mocowanie, wymiana freza i odkurzanie wymagają stref dostępu. Przewód, wąż odciągu i ewentualne chłodzenie muszą podążać bez zahaczenia przez pełny skok.
PROVerXL 4030 V2: zwarta rama ze śrubami kulowymi
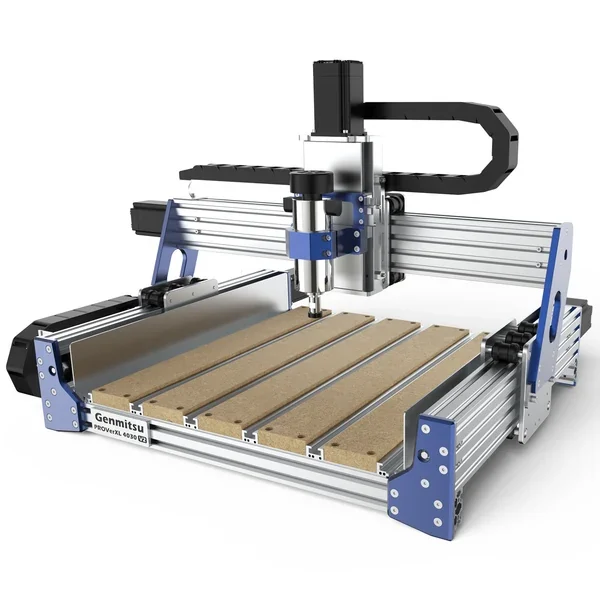
4030 V2 ma pole 400 × 300 × 110 mm. Aktualna tabela producenta wskazuje śruby kulowe 1204, silniki NEMA23 o długości 76 mm w zamkniętej pętli, maksymalny posuw 5000 mm/min i wrzeciono DC do 400 W oraz 10 000 obr./min. Deklarowana dokładność biegu jest podawana osobno dla kształtu kołowego i prostokątnego, a powtarzalność pozycjonowania do ±0,05 mm.
Closed-loop stepper mierzy zwykle położenie silnika, nie stołu. Może wykryć utratę zgodności między poleceniem a obrotem wału, ale nie widzi luzu nakrętki, sprzęgła, ugięcia bramy ani przesunięcia detalu. Jest istotnym ulepszeniem diagnostycznym, lecz nie pełną skalą liniową.
Prędkość 5000 mm/min zwiększa produktywność ruchów jałowych, ale wymaga odpowiedniego przyspieszenia i płynnego toru. Krótki detal może nigdy jej nie osiągnąć. Wysoka prędkość długiej osi zwiększa energię kolizji, dlatego krańcówki, homing i odległość hamowania muszą być przetestowane.
PROVerXL 6050 Plus: większe pole i inny kompromis
6050 Plus zwiększa obszar do 600 × 500 × 115 mm. Producent podaje podwójne prowadnice liniowe, jeden układ napędu Y, silniki NEMA23 3,1 Nm, maksymalny posuw 2000 mm/min, deklarowaną dokładność biegu i repozycjonowania do ±0,05 mm oraz wrzeciono 300 W, 12 000 obr./min.
Większe pole nie jest prostym skalowaniem 4030 V2. Dłuższe elementy mają niższe częstotliwości własne i większą wrażliwość na geometrię montażu. 6050 ma większy obszar kosztem niższego maksymalnego posuwu w tabeli. Dla reliefu albo serii małych detali czas ruchów jałowych może być istotny; dla dużego arkusza ważniejszy bywa brak konieczności przekładania materiału.
Wrzeciono 300 W pozostaje ograniczeniem przy dużych frezach. Pole 600 × 500 zachęca do narzędzi o większej średnicy, ale moc i sztywność nie rosną proporcjonalnie do powierzchni. Rozsądny proces może wykorzystywać większy obszar do wielu małych części, a nie do agresywnego planowania całego stołu.
PROVerXL 2×2: cięższa platforma z 710 W
Model 2×2 ma rzeczywiste pole około 679 × 679 × 113 mm, czyli nieco więcej niż nominalne dwie stopy. Układ ruchu wykorzystuje prowadnice HG20 w Y oraz HG15 w X/Z, śruby kulowe 20 mm w X/Y i 12 mm w Z. Cztery silniki NEMA23 z zamkniętą pętlą mają deklarowany moment 3,5 Nm. Maksymalny posuw wynosi 5000 mm/min, a bazowy router ma moc 710 W.
Masa około 90 kg zmniejsza łatwość przenoszenia, ale daje stabilniejszą podstawę niż lekkie 4040. Podwójne strony Y muszą pozostać zsynchronizowane. Jeżeli jedna strona zostanie przesunięta po wyłączeniu, brama może ustawić się pod kątem. Procedura homingu powinna bazować obie strony w sposób przewidziany przez producenta.
Śruba 20 mm ma większą sztywność i wyższą prędkość krytyczną niż cienka śruba przy tej samej długości, ale wymaga prawidłowych podpór. Jej bezwładność rośnie; sterownik i silnik muszą przyspieszać zarówno bramę, jak i obracający się napęd. Parametr przyspieszenia jest kompromisem między czasem, utratą synchronizacji i pobudzeniem konstrukcji.
PROVerXL 4×4: pole arkuszowe i opcja podwójnego Z
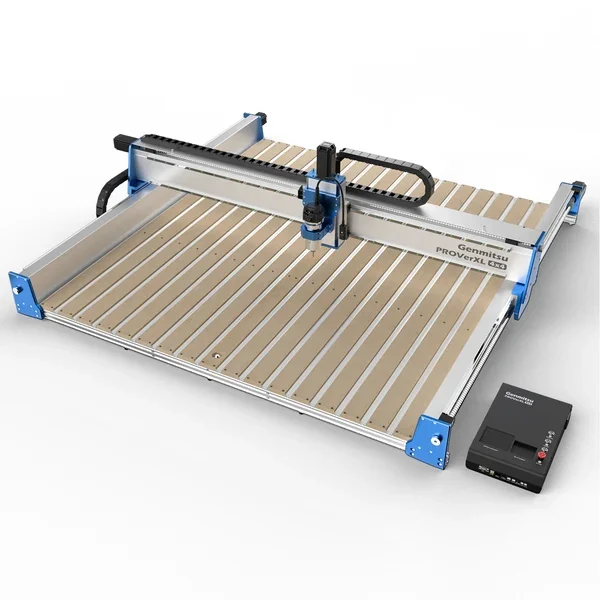
Model 4×4 oferuje w konfiguracji pojedynczej osi Z około 1300 × 1300 × 118 mm. Wersja z podwójnym Z ma według karty pole około 600 × 1300 × 118 mm dla dwóch zespołów. Konstrukcja używa tych samych klas prowadnic i śrub co 2×2, silników NEMA23 w zamkniętej pętli oraz routera 710 W z możliwością modernizacji do wrzeciona chłodzonego wodą 1,5–2,2 kW.
Podwójna oś Z nie jest automatycznie dwa razy wydajniejsza. Dwa narzędzia muszą mieć kompatybilny program, odległość, bazy, długości i obwiednie. Użyteczna szerokość pojedynczej części maleje. Błąd jednego zespołu może zagrozić obu detalom, a odciąg musi obsługiwać dwa źródła.
Pole 1300 mm pozwala obrabiać duże panele, ale standardowy arkusz 1220 × 2440 mm nadal wymaga indeksowania w dłuższym kierunku. Proces przekładania używa kołków lub cech bazowych i musi uwzględnić błąd skali na długości. Próba „na oko” tworzy widoczny uskok konturu.
Porównanie napędu i informacji zwrotnej
4030 V2, 2×2 i 4×4 stosują zamkniętą pętlę na silniku. 6050 Plus w aktualnej tabeli jest opisany jako open-loop. Różnica wpływa na diagnostykę przeciążenia, ale nie zastępuje mechanicznego odbioru. Open-loop może działać poprawnie w dobrze dobranej obwiedni, a źle skonfigurowany closed-loop może alarmować albo oscylować.
Sterownik musi mieć zdefiniowany próg błędu śledzenia i reakcję. Jeśli jedna strona Y zgłosi błąd, druga nie może dalej przesuwać bramy. Wspólne zatrzymanie powinno być przetestowane przy bezpiecznej prędkości. Po alarmie geometria jest podejrzana do czasu ponownego bazowania i sprawdzenia kwadratu.
Enkoder na silniku nie wykryje poluzowanego koła, sprzęgła ani przemieszczenia nakrętki względem wózka. Test czujnikiem pod siłą pozostaje konieczny. Przy dużej ramie pomiar wykonuje się w kilku położeniach, ponieważ podatność zmienia się wraz z pozycją bramy.
GRBL przy długim i dużym programie
GRBL jest wystarczający do trzyosiowego routera, lecz duże reliefy mogą zawierać miliony krótkich bloków. Przepustowość połączenia, bufor planera i jakość aproksymacji krzywych wpływają na płynność. Zbyt drobna tolerancja CAM zwiększa plik bez proporcjonalnej poprawy powierzchni, jeśli mechanika i narzędzie nie wykorzystują tej rozdzielczości.
Sender powinien raportować stan, wznawiać komunikację w przewidziany sposób i zapisywać użyty plik. Wi-Fi jest wygodne do przesyłania, ale program produkcyjny nie może zależeć od niestabilnego połączenia. Kontroler powinien mieć lokalny bufor lub sprawdzoną reakcję na przerwę.
Duży program dzieli się na logiczne operacje z kontrolowanymi punktami wznowienia. Po awarii nie należy arbitralnie przewijać do środka ruchu bez odtworzenia bazy, narzędzia, wrzeciona i stanów modalnych. Osobne pliki zgrubny, półwykańczający i wykańczający ułatwiają recovery, ale wymagają wersjonowania jako zestaw.
Wrzeciono i decyzja o 1,5–2,2 kW
Warianty 4030/6050 używają wrzecion DC 300–400 W, a 2×2/4×4 routera 710 W. Producent przewiduje dla większych maszyn opcjonalne wrzeciona wodne 1,5–2,2 kW. Modernizacja może poprawić kulturę pracy, bicie i ciągłość, ale dodaje falownik, ekranowane przewody, pompę, zbiornik, wymiennik, czujnik przepływu i znaczną masę.
Mocne wrzeciono ma sens, gdy rama, mocowanie i narzędzie pozwalają wykorzystać większą moc. W drewnie większa średnica może skrócić planowanie. W aluminium ograniczeniem często pozostaje sztywność i ewakuacja wióra. Wrzeciono 2,2 kW zamontowane na podatnej bramie może jedynie szybciej wprowadzić układ w chatter.
Falownik wymaga właściwego uziemienia i kompatybilności elektromagnetycznej. Przewód silnikowy nie powinien biec równolegle do nieekranowanych sygnałów krańcówek. Zatrzymanie awaryjne musi uwzględniać czas wybiegu i energię kondensatorów. Jest to projekt elektryczny, nie akcesorium typu plug-and-play mimo mechanicznej zgodności uchwytu.
Stół hybrydowy i duże mocowanie
Hybrydowy stół łączy elementy metalowe z wymiennym materiałem ofiarnym. Daje punkty mocowania i możliwość planowania, ale jego płaskość zależy od ramy. Na polu 1300 × 1300 mm zmiana wilgotności MDF może być większa niż tolerancja małego detalu.
Duży arkusz powinien być podparty w całej strefie, nie tylko na rogach. Podciśnienie wymaga podziału na strefy, uszczelnienia i pompy o charakterystyce odpowiadającej przeciekom. Siła jest iloczynem różnicy ciśnienia i skutecznej powierzchni; mały detal ma małą siłę mimo tej samej próżni.
Łapy mechaniczne są pewne, lecz zajmują obwiednię. Wkręty do płyty ofiarnej działają, jeśli CAM ma mapę stref zabronionych. Długi, cienki panel może drgać między punktami. Mostki pozostawione w konturze muszą utrzymać detal do końca, a ich położenie wpływa na późniejsze wykończenie.
Geometria dużej ramy
Najpierw ustawia się podparcie, potem prostokąt ramy, równoległość Y, prostopadłość bramy i wrzeciono. Planowanie stołu nie naprawi nieprostopadłej osi: tylko odwzoruje błąd ruchu na powierzchni. Przekątne są szybkim testem, ale nie zastępują pomiaru liniowego i kątowego.
Duże pole należy zmierzyć w siatce. Czujnik lub sonda rejestruje wysokość w wielu punktach, a długa listwa i kątownik kontrolują geometrię. Interpolowany okrąg w jednym narożniku nie opisuje całego stołu. Błąd skali osi sprawdza się na możliwie długim, wiarygodnym wzorcu.
Temperatura zmienia długość aluminiowych profili. Przy metrze długości nawet kilka kelwinów może mieć znaczenie dla dokładnej pracy. Maszyna, materiał i przyrząd pomiarowy powinny osiągnąć stabilne warunki. Promieniowanie słoneczne na jedną stronę bramy tworzy gradient.
Pył, wióry i obudowa
Duży router może w krótkim czasie wytworzyć dużo pyłu. Stopka odciągowa musi pozostawać blisko powierzchni, nie kolidować z łapami i nie uginać wrzeciona przez sztywny wąż. Wąż prowadzi się na wysięgniku lub łańcuchu z zapasem dla całej obwiedni.
Pył drewna i kompozytów może być palny oraz szkodliwy. Dobór instalacji obejmuje przepływ, podciśnienie, filtrację, uziemienie i klasę materiału. Obróbka aluminium tworzy gorące wióry, których nie należy bez oceny zasysać do zbiornika pełnego pyłu drzewnego.
Pełna obudowa 4×4 jest duża i musi mieć drzwi serwisowe, widoczność oraz blokady adekwatne do ryzyka. Kurtyna lub osłona pyłowa nie zatrzymuje złamanego narzędzia. Jeżeli nie buduje się kabiny, należy wyznaczyć fizyczną strefę i uniemożliwić wejście podczas pracy.
Materiały i sensowne zastosowania
4030 V2 nadaje się do małych form, aluminium przy umiarkowanym obciążeniu, drewna i tworzyw, gdy cenna jest zamknięta pętla oraz śruby kulowe. 6050 Plus lepiej obsługuje większe panele i wiele detali, lecz wrzeciono 300 W ogranicza ciężkie skrawanie.
2×2 jest platformą dla większych reliefów, mebli, form, znaków oraz lekkich metali. Jego masa, prowadnice i śruby są wyraźnym krokiem ponad 4040. 4×4 wybiera się dla pola arkuszowego, indeksowania dużych płyt albo pracy dwoma Z, nie dlatego, że największa maszyna zawsze daje najdokładniejszy mały detal.
Kompozyty wymagają oceny pyłu i zużycia ściernego. Laminat węglowy nie jest zwykłym tworzywem: pył przewodzi, uszkadza płuca i może zwierać elektronikę. Mosiądz i aluminium wymagają kontroli wióra. Stal pozostaje poza naturalnym polem lekkiego routera, nawet jeśli mocne wrzeciono potrafi pozostawić ślad.
Produktywność bez złudzeń
Większe pole może zwiększyć wydajność przez nesting wielu części, ograniczenie przekładania i wykonanie dużej geometrii w jednym bazowaniu. Nie zwiększa automatycznie prędkości skrawania. Jeśli wrzeciono, narzędzie lub odciąg są wąskim gardłem, maszyna po prostu dłużej wykonuje większy program.
Czas cyklu obejmuje mocowanie dużego arkusza, ustawienie bazy, wymiany narzędzi, odkurzanie, kontrolę i usuwanie części. Ręczna wymiana bez czujnika długości może dominować serię wielonarzędziową. Warto projektować proces z minimalną liczbą narzędzi albo dodać zwalidowany pomiar długości.
Praca bezobsługowa nie wynika z długości programu. Router bez automatycznego gaszenia pożaru, kontroli narzędzia i odpylania wymaga nadzoru. Dziesięciogodzinny relief zwiększa ekspozycję na poluzowanie, zużycie freza, utratę odciągu i przerwę zasilania.
Odbiór przy kilku położeniach stołu
Duża maszyna powinna wykonać ten sam niewielki artefakt w środku i przy czterech narożach użytecznego pola. Porównuje się wymiary X/Y, kąt, głębokość oraz powierzchnię. Różnica między narożami ujawnia skręcenie ramy, zmianę podatności bramy albo błąd wysokości stołu, którego pojedyncza próbka centralna nie pokaże.
Następnie wykonuje się długi ruch wzorcowy każdej osi i pomiar przekątnych. Dla 2×2 oraz 4×4 szczególnie ważna jest synchronizacja obu stron Y po wielokrotnym homingu. Próba jest powtarzana po celowym wyłączeniu i ponownym uruchomieniu, ale bez wymuszania kolizji. Różnica trafia do budżetu bazy.
Test dynamiczny używa bezpiecznego programu z nawrotami przy kilku przyspieszeniach. Rejestruje się alarmy closed-loop, dźwięk, temperaturę silników i położenie końcowe. Najwyższe ustawienie, które raz przejdzie próbę, nie staje się parametrem roboczym. Potrzebny jest zapas na pył, zmianę temperatury, cięższy odciąg i starzenie mechaniki.
Odbiór kończy seria części wykonana w konfiguracji docelowej: z właściwym routerem, wężem, mocowaniem i materiałem. Pusta maszyna ma inną dynamikę niż brama obciążona ciężkim wrzecionem. Protokół zachowuje mapę pomiarów, ustawienia GRBL, wersję firmware i zdjęcia ustawienia, aby późniejsza regulacja miała punkt odniesienia.
Który wariant wybrać
4030 V2 jest właściwy, gdy potrzebna jest zwarta maszyna z lepszym napędem, umiarkowane pole i częstsza praca w aluminium. 6050 Plus wygrywa, gdy 400 × 300 mm jest za małe, a priorytetem są panele i nesting. Należy zaakceptować większy obrys i niższą deklarowaną prędkość.
2×2 ma sens dla warsztatu, który chce wyraźnie cięższej platformy, 710 W i pola około 680 mm. Jest już inwestycją wymagającą osobnego stanowiska. 4×4 uzasadnia dopiero rzeczywista potrzeba dużego arkusza, indeksowania lub równoległych głowic. Koszt miejsca, odciągu i osłony może być porównywalnie ważny jak cena ramy.
Przed zakupem trzeba potwierdzić wersję regionalną, napięcie, komplet wrzeciona, sterownik, dostępność części i warunki dostawy. Karty produktów zmieniają się, a podobna nazwa może obejmować inną rewizję.
Checklista uruchomienia
- Przygotuj sztywne, nośne i dostępne stanowisko.
- Sprawdź kompletność oraz identyfikatory rewizji przed montażem.
- Ustaw ramę bez skręcenia przez nierówny fundament.
- Zsynchronizuj strony Y i zweryfikuj przekątne.
- Sprawdź smarowanie, podpory śrub i mocowanie sprzęgieł.
- Przetestuj closed-loop przez kontrolowany błąd zgodnie z instrukcją.
- Zweryfikuj wspólną reakcję obu napędów bramy.
- Zmierz geometrię w siatce całego pola.
- Wykonaj test wyłącznika awaryjnego i wybiegu wrzeciona.
- Zaprojektuj prowadzenie węża i przewodów przez pełny skok.
- Uruchom odciąg przed pierwszym skrawaniem.
- Wykonaj serię detali testowych w kilku położeniach stołu.
- Zapisz ustawienia GRBL, bazę i konfigurację CAM.
- Po modernizacji wrzeciona powtórz ocenę elektryczną i mechaniczną.
Podsumowanie
PROVerXL nie jest jedną skalowalną maszyną, lecz rodziną różnych kompromisów. 4030 V2 daje zwartą konstrukcję, śruby kulowe i closed-loop. 6050 Plus zwiększa pole. 2×2 przechodzi do cięższych prowadnic, śrub 20 mm, 710 W i masy 90 kg. 4×4 wchodzi w rozmiar osobnego stanowiska z polem około 1300 mm.
Wraz ze wzrostem obszaru rośnie nie tylko możliwość, ale też odpowiedzialność integratora. Fundament, geometria, odpylanie, przewody, strefa operatora i recovery długiego programu stają się częścią maszyny. Najlepszy wariant to najmniejszy, który obejmuje rzeczywisty detal i proces z zapasem — nie największy dostępny w katalogu.
Aktualne ceny dużych Genmitsu
Poniższe kwoty są cenami brutto nowej maszyny. Przedziały uwzględniają różnice między promocjami sklepu amerykańskiego i ceną europejską, ale nie koszt dużego stołu, dostawy ponadgabarytowej, odciągu, frezów i przebudowy instalacji.
| Model | Typowa cena producenta w USA | Realistyczny budżet w Polsce |
|---|---|---|
| PROVerXL 4030 V2 | 1399–1699 USD | 7,0–8,8 tys. zł brutto |
| PROVerXL 6050 Plus | 1799–2099 USD | 8,5–10,8 tys. zł brutto |
| PROVerXL 2 × 2 | 2399–3599 USD | 10,5–15,8 tys. zł brutto |
| PROVerXL 4 × 4 | 3599–4119 USD | 16–22 tys. zł brutto |
| 4 × 4 z przygotowaniem stanowiska i podstawowym osprzętem | — | 20–30 tys. zł brutto |
Im większy format, tym mniej miarodajna jest cena samego zestawu. Dla 2 × 2 i 4 × 4 do budżetu trzeba włączyć sztywną podstawę, płaskie podparcie, odciąg, przewody, miejsce serwisowe i bezpieczne ogrodzenie procesu.
Materiały powiązane
- Genmitsu 4040 Reno, 4040-PRO i 4040-PRO MAX
- Genmitsu 3030-PROVer MAX i Ultra
- Od plotera 3018 do przemysłowego centrum obróbkowego
Źródła
- SainSmart — PROVerXL 4030 V2, karta i tabela porównawcza
- SainSmart — PROVerXL 6050 Plus, karta i tabela porównawcza
- SainSmart — PROVerXL 2×2, karta produktu
- SainSmart — PROVerXL 4×4, karta i parametry wersji pojedynczej/podwójnej Z
- SainSmart — wrzeciona wodne 1,5–2,2 kW i zgodność sterowania
- SainSmart Resource Center — dokumentacja rodziny PROVerXL